



Чистка и раздув сопла Ender 3: быстрое устранение заторов для надежной печати
Если головка рвала печать с стола или вы сталкивались с затором сопла и не знали, как его устранить — читайте, разберу обе проблемы.
Не хотите подбирать настройки методом тыка? Наши профили Cura для серии Ender 3 — за $7.
Чистка сопла и термоблока металлической щеткой
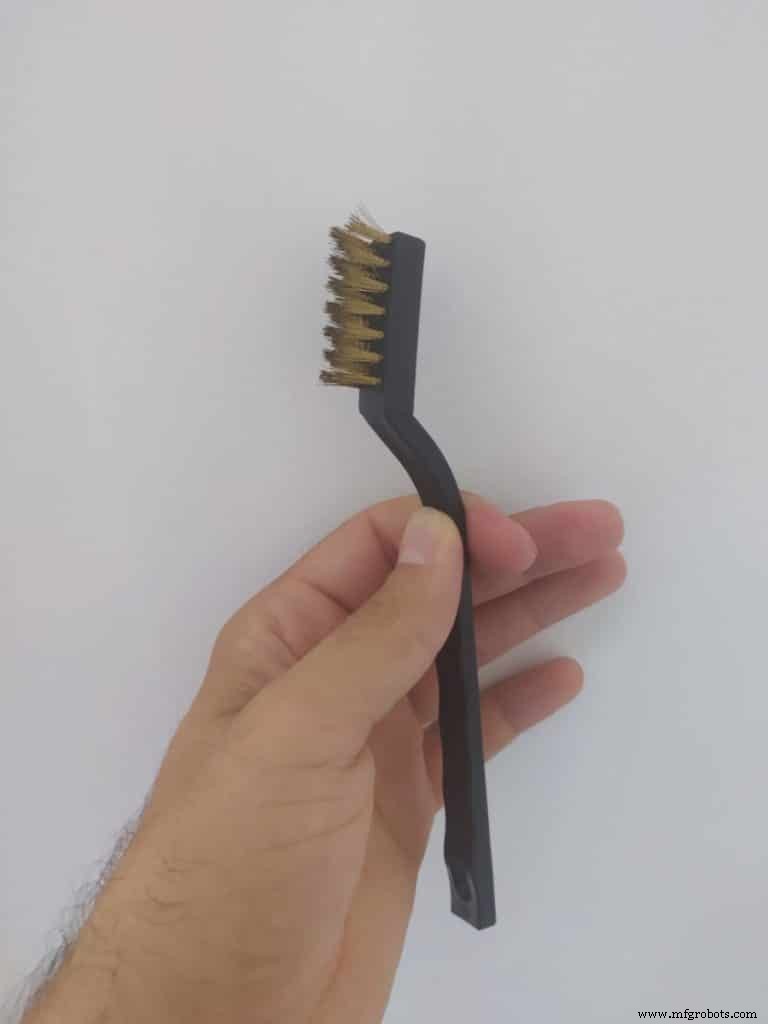
Расплавленный филамент прилипает к соплу и термоблоку. Это заставляет сопло липнуть к печати и срывать её со стола при движении.
С PLA и ABS бывает редко, но PETG из-за другой вязкости липнет гораздо сильнее, со временем образуя каплю, которая срывает печать.
Как почистить сопло и термоблок:
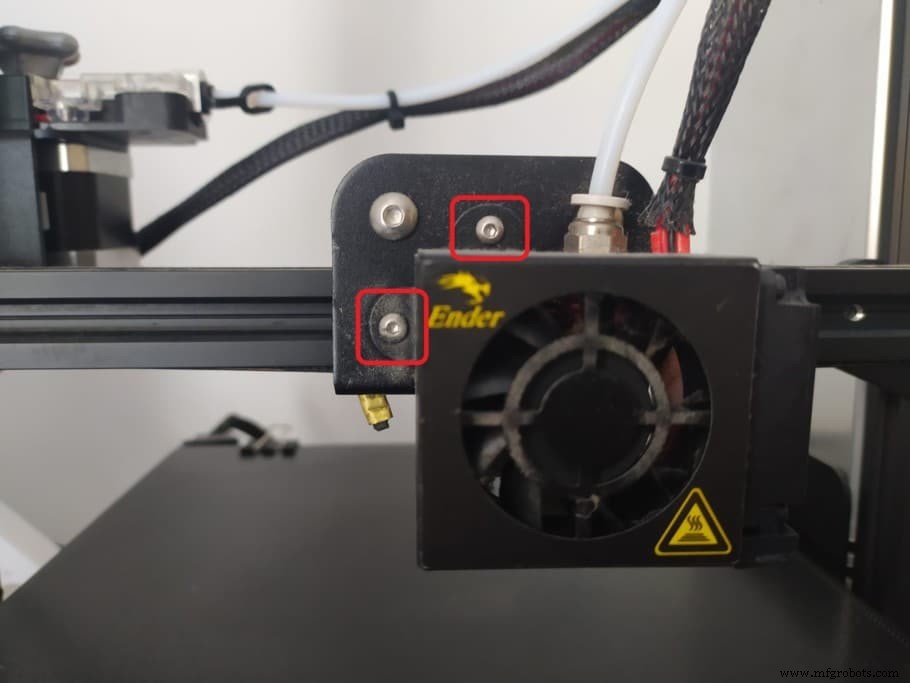
- Снимите козырек, открутив два винта.
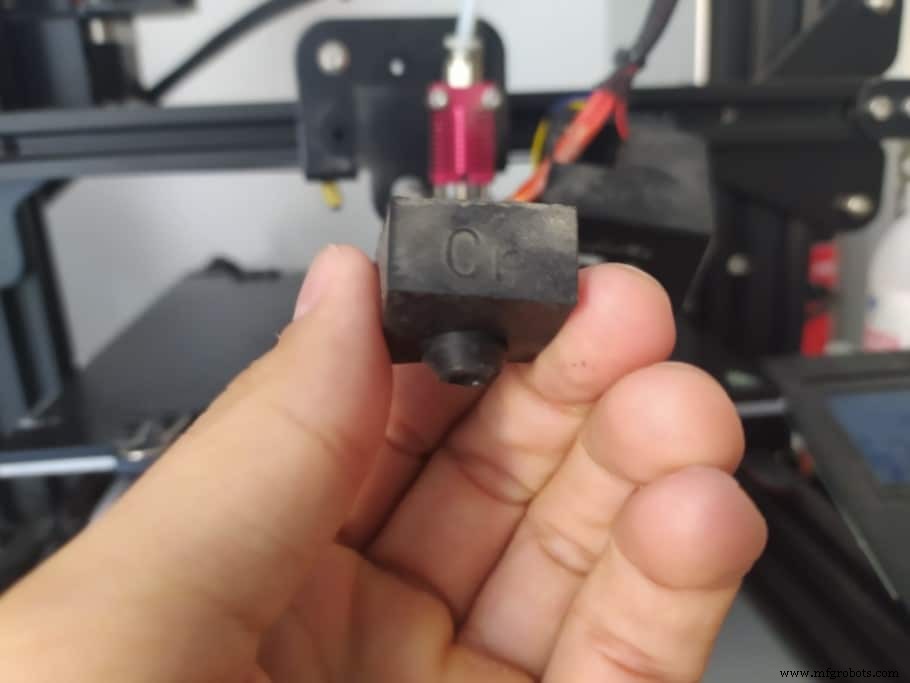
- Снимите силиконовый чулок с термоблока (если есть).
- Нагрейте сопло до температуры печати пластика (200 °C для PLA).
- Медной/латунной щеткой снимите весь филамент с термоблока и сопла.
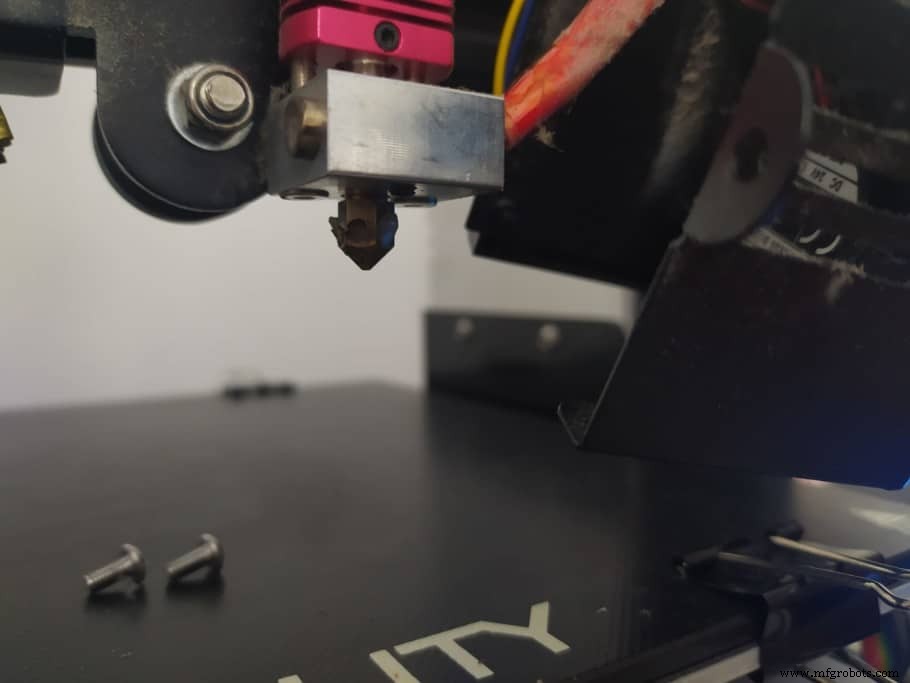
- Дайте остыть и соберите козырек обратно.
Чтобы реже чистить — поставьте силиконовый чулок. Большинство принтеров идут с ним, если нет — купите и установите после тщательной чистки хотенда.
Чулок не дает филаменту липнуть к соплу и термоблоку — чистить придется реже.
Затор сопла: как это происходит
Заторы — реальная проблема любого 3D-принтера, могут убить печать и заставить разбирать хотенд целиком.
Основные причины заторов:
- Heat creep — тепло поднимается выше положенного, плавит филамент там, где не должен, он прилипает к стенкам и сужает канал.
- Сопло слишком близко к столу — филамент не может вытекать, возникает «ретроэкструзия» (филамент уходит назад), вызывая затор.
- Слишком низкая температура печати — материал не расплавляется полностью, прилипает к внутренней поверхности сопла, давление растет, экструдер не справляется.
- Пыль — попадающая в хотенд пыль сгорает, образуя углеродные отложения, сужающие отверстие со временем.
- Плохой филамент — не все производители соблюдают строгие толерансы по диаметру или чистоту, загрязнения сгорают и забивают сопло.
Разберем, как устранять заторы и предотвращать их.
Как раздуть сопло 3D-принтера (на примере Ender 3)
Шаги идентичны для почти любого принтера.
Раздув иглой 0,4 мм из комплекта
Во всех принтерах есть игла для чистки сопла, если нет — можно купить.
Как раздуть иглой:

- Разогрейте принтер до температуры плавления филамента (200 °C PLA, 230 °C PETG/ABS).
- Пронесите иглу в отверстие сопла, толкните филамент вверх, вытащите иглу (повторите несколько раз).
- Экструдируйте немного филамента — проверьте, течет ли нормально.
- При необходимости повторите.
Обычно это решает проблему: затор толкается вверх и плавится. Пыль/грязь дробятся и выходят с филаментом.
Холодный вытягивание (Cold Pull / Atomic Pull)
Суть: вытаскиваете филамент без полного нагрева, холодный кусок забирает с собой грязь из сопла.
Как сделать Cold Pull:
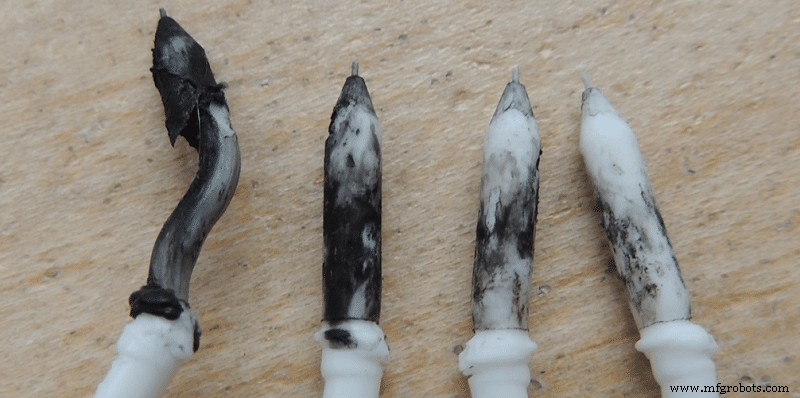
- Нагрейте сопло до 220 °C (если печатали PLA).
- Вставьте кусок белого/светлого ABS, нейлона или другого прочного филамента с хорошей теплостойкостью.
- Протолкните вручную максимально сильно.
- Посмотрите, вытекает ли филамент (при полном заторе может ничего не выйти).
- Остужайте принтер до ~90 °C для PLA и ~160 °C для ABS. Держите давление на филаменте во время остывания.
- При достижении температуры из п.5 резко и сильно выдерните филамент из хотенда. Осмотрите полуплавленый конец — должны быть черные точка (грязь, вызывавшая затор).
- Отрежьте грязный участок и повторяйте с п.2, пока филамент не выйдет чистым.
Отличный способ убрать пыль и грязь, которую игла не достает. Только не повредите принтер при выдергивании — иногда нужно усилие.
Клининг-филамент (Cleaning Filament)
Есть бренды, продающие «филамент для чистки сопла» — работает удивительно хорошо.
Загружаете как обычный филамент (на Direct Drive). На Bowden лучше снять трубку и подавать вручную в хотенд.
Как чистить клининг-филаментом:
- Разогрейте сопло до температуры клининг-филамента (обычно 230 °C).
- Протолкните клининг-филамент до выхода из сопла и оставьте «томиться» пару минут.
- Через 5 минут добавьте еще немного филамента и подождите снова.
- Повторите несколько раз.
- Выгрузите клининг-филамент, загрузите обычный.
- Экструдируйте — проверьте поток.
Метод работает отлично, рекомендую тем, кто не хочет возиться с иглой и кoldt pull.
Чистка и раздув снятого сопла
Все вышеописанные методы — с соплом на принтере. Иногда недостаточно — нужно снять сопло и чистить «внутри».
Если никогда не снимали сопло — не сложно. Но ВСЕГДА, ВСЕГДА предварительно нагревайте сопло перед откручиванием и затягиванием (можно вкрутить на холодном, но не до упора. Финальное затягивание — после нагрева), иначе повредите хотенд.
Рекомендую сделать пару cold pull перед откручиванием — убрать максимум материала. После снятия два варианта: механическая чистка или растворители.
Чистка растворителями (ABS, PLA)
Зависит от филамента, забившего сопло. Сначала полностью снимите сопло (предварительно нагрев).
Как раздуть растворителем:
- Поместите сопло в емкость с растворителем на пару часов: этилацетат для PLA, ацетон для ABS.
- Для других филаментов подберите подходящий растворитель и держите пару часов.
- Достаньте сопло, удалите остатки филамента и грязи плоскогубцами, иглами и острыми предметами.
Механическая чистка
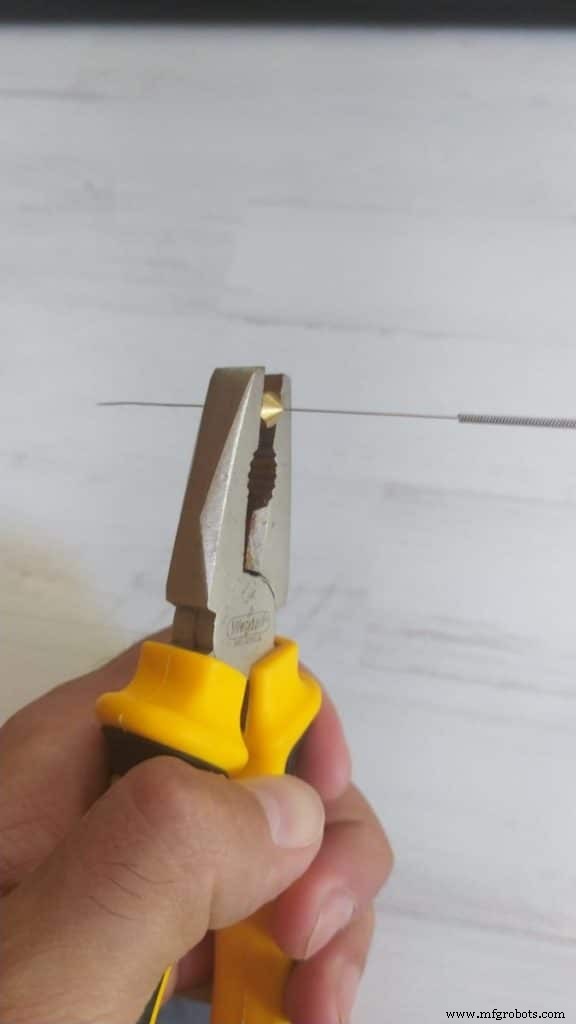
Наверное, лучший метод, но нужны термопистолет (или другой способ сильно нагреть сопло), длинноносые плоскогубцы и иглы (из комплекта принтера).
Как чистить термопистолетом:
- Термопистолет на минимум, поставьте на стол дулом вверх.
- Плоскогубцами поместите сопло в поток горячего воздуха до нагрева.
- Иглой и длинноносыми плоскогубцами удаляйте загрязнения.
Повторяйте, пока отверстие не станет идеально круглым (просвечивайте на свет).
Внимание: С закаленными соплами осторожнее — перегрев может убрать закалку и повредить их.
Как предотвратить заторы сопла
Чистить не сложно, но предотвращать умнее.
Простые рекомендации:
Держите принтер в чистоте
Пыль и грязь вызывают заторы. Чистая комната — меньше пыли на филаменте, меньше сгорания в сопле.
Решение почти бесплатно.
Используйте пылевой фильтр филамента
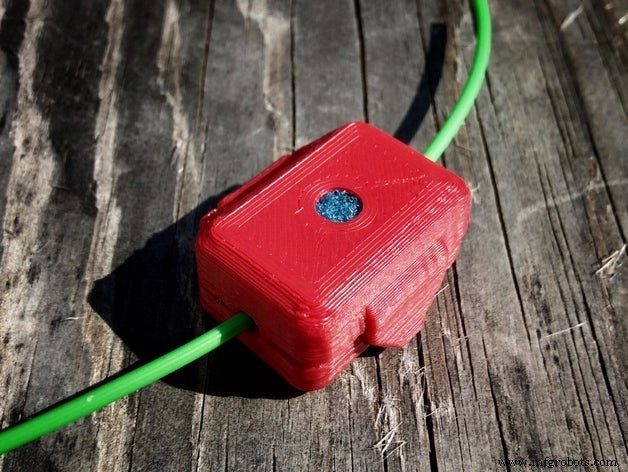
Фильтр надевается на филамент перед входом в хотенд/боуден. Много бесплатных моделей для печати, но можно просто надеть кусочек кухонной губки на филамент.
Каждый раз экструдер тянет филамент через губку — пыль и грязь сдираются.
Покупайте качественный филамент
Не все филаменты одинаковы. Дешевый может иметь большой разброс диаметра или загрязнения, вызывающие заторы со временем.
Не берите самый дешевый просто за цену. Читайте отзывы. Я пользуюсь SUNLU или Hatchbox — доступные и проблем не было.
Не держите хотенд нагретым долго без печати
Долгий предварительный нагрев = филамент долго «томится» в сопле, со временем начинает плавиться выше (как heat creep) и забивает канал.
Нагревайте и сразу запускайте печать. 30 минут простоя нагретым — риск проблем.
Не хотите подбирать настройки методом тыка? Наши профили Cura для Ender 3 — за $7.
Заключение
Если филамент липнет к соплу/термоблоку — чистите латунной щеткой (стальной для стальных сопл) после предварительного нагрева. Это спасет печать от срыва со стола.
Если нет силиконового чулка — обязательно купите и установите, очень помогает.
При заторе — идите в порядке статей: сначала чистка на месте (практичнее), если не помогло — снимайте сопло ПОСЛЕ НАГРЕВА и продолжайте.
Полезно было? Хорошего дня!
Рекомендуемые товары
Раздел рекомендуемых товаров снимет гадание и сэкономит время на выборе принтера, филамента, апгрейдов — мы тестировали и отобрали лучшее, чтобы что бы вы ни взяли, работало как надо.
3D печать
- Триод: краеугольный камень вакуумно-ламповой технологии
- Основное руководство по обслуживанию лазерной маркировочной машины
- Пошаговая замена сопла на Ender 3, Ender 3 Pro и Ender 3 V2
- Когда менять сопло 3D-принтера: практическое руководство
- Точная калибровка Z-offset на Ender 3: пошаговое руководство
- Исправление провисания X-оси на Ender 3: простые шаги для восстановления уровня
- Настройка стола Ender 3: пошаговое руководство для идеальных печатей
- Как сменить филамент на Ender 3: пошаговое руководство с фото
- Мастерство чистки стола 3D-принтера: пошаговое руководство
- Ретракция в 3D-печати: ключевая техника для качественной печати