



Когда менять сопло 3D-принтера: практическое руководство
Владение 3D-принтером несет доп. расходы и головные боли. Первая проблема — износ сопла: качество падает от «гладкое и красивое» до «упало с 3 этажа».
Шуты в сторону: сопло критично для качества. Для стабильных результатов нужны регулярное обслуживание и замена, особенно для латунных (самые популярные).
Вопрос: «Как часто менять сопло?». Ответ: «Зависит» — все печатают по-разному. Раз в неделю PLA vs 12 часов в сутки поликарбонат (абразивный, убивает сопло быстро).
Именно поэтому существуют сопла из других материалов — закаленная сталь и др.
Разберем: важность замены, как понять что пора менять, как они изнашиваются/повреждаются, какие еще бывают сопла.
Кратко: срок службы определяется типом сопла (латунь, сталь, рубиновое) и часами работы принтера. Печать 1–2 раза в неделю — латунное прослужит 3–6 мес. Принтер 24/7 — замена каждый месяц. Нержавейка/закаленная сталь — ~год. Рубиновое — пару лет.
Важность своевременной замены сопла
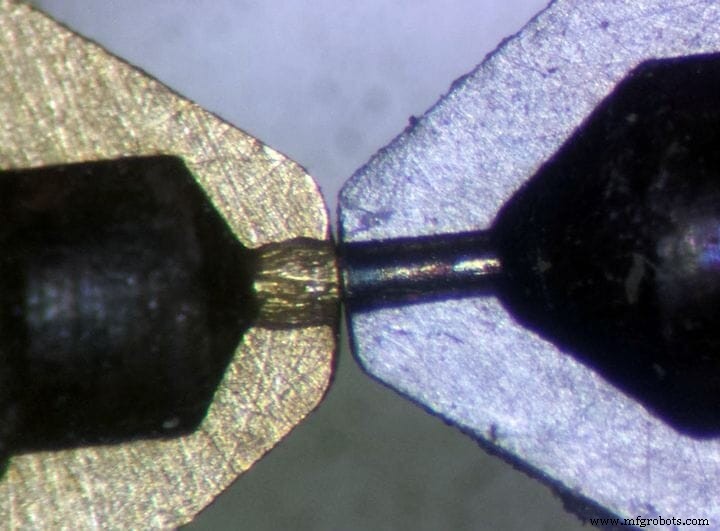
Качество печати деградирует со временем по многим причинам (состояние сопла, уровень стола и др.). Контроль часов работы и состояния сопла позволяет заменить его ПЕРЕД появлением проблем.
Сопла изнашиваются от обычного использования — норма. Но тип филамента критично влияет на срок: неабразивные (PLA) щадят сопло, абразивные (поликарбонат — самый прочный филамент) — убивают быстро.
Когда сопло изнашивается — качество повторяет его судьбу: изношенное сопло не может экструдировать филамент правильно (подробнее про диагностику ниже).
Переменных, влияющих на качество, много — не только сопло. Пример: неверный уровень стола = мир проблем.
Для стабильного качества все переменные должны быть в норме, контроль «здоровья» сопла — важная часть.
Проблемы печати изношенным соплом
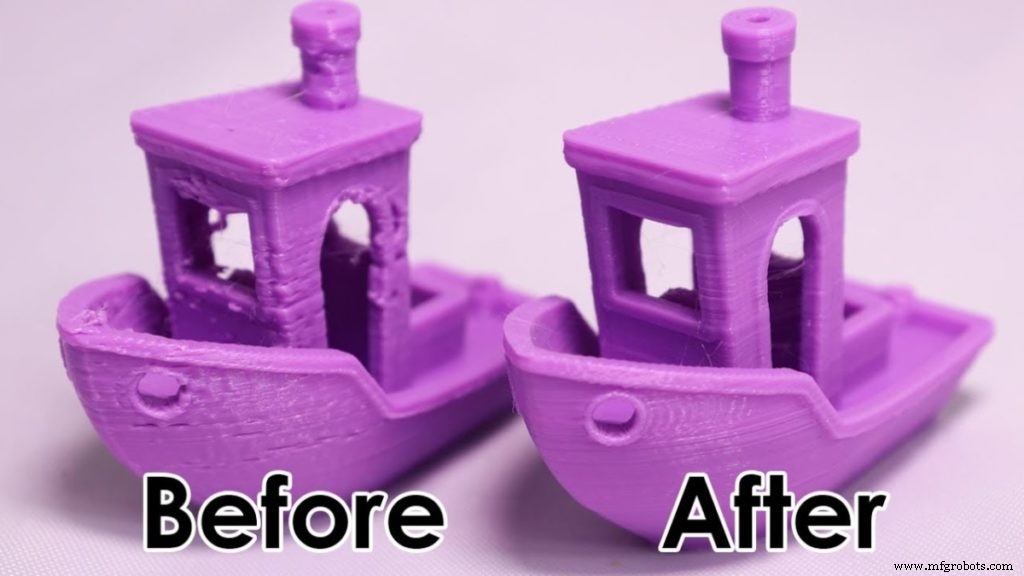
Если текучесть и диаметр экструдируемого пластика изменены — качество падает. Чем больше износ, тем хуже качество: не только заторы, но и скачкообразное изменение диаметра экструзии.
Заторы — главная проблема. Износ от высоких температур и типа филамента + нагноение углерода (абразив внутри сопла). Нарубленные канавки внутри медленно увеличивают диаметр сопла → создают условия для заторов.
Пыль/грязь на катушке сгорают в хотэнде → нагноение углерода → сужение экструзии в некоторых зонах → заторы и плохое качество.
Изношенное сопло влияет на Z-координату (изменение геометрии кончика). Правило: Z-высота не должна быть больше диаметра сопла и не меньше 1/4 диаметра.
Качество зависит от: верной Z-высоты, верной температуры плавления, выровненного стола, верной температуры стола (если нагреватый), плавной и верной по диаметру экструзии, скорости печати. Все вместе = бесперебойные слои. Изношенное сопло = проблемы или полный провал.
Как определить, что сопло изношено?
Полезно иметь эталонную печать того же филамента на НОВОМ сопле. Сравните результат изношенного с эталоном — увидите разницу качества.
Идеально: два теста параллельно — на изношенном и новом сопле — визуальное сравнение.
Тест экструзии: выдавите «спагетти» из изношенного сопла, повторите с новым. Пластик должен идти ровной линией. Если из изношенного — завивается/крутится — проблема в сопле, меняйте.
Штангенциркуль: измерьте диаметр двух «спагетти». Разница 0.4 мм → 0.5 мм = сопло изношено, замена нужна.
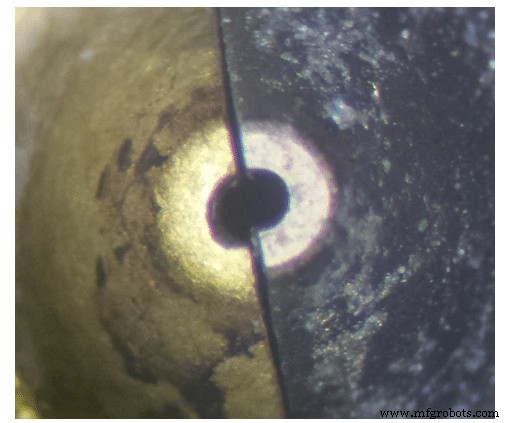
Важно проверить ВНУТРЕННОСТЬ сопла — там основной износ. Внутренний износ = неровная экструзия и заторы → качество падает.
Еще тест: форма кончика сопла. Если стала округлой — срочно меняйте. Кончик должен быть острым, без замочек, сколов, нагаров.
Как сопла повреждаются и изнашиваются
Чтобы снизить цену принтеров, ставят дешевые сопла. Стандарт — латунь (мягкий металл), изнашивается после не слишком большого числа печатей.
Но латунь имеет ЛУЧШИЕ тепловые характеристики для 3D-печати: стабильно проводит и удерживает тепло — оптимально.
Печать твердыми/абразивными материалами (нейлон, поликарбонат, карбон, композиты, некоторые glow-in-the-dark) — огромная нагрузка на сопло, износ в разы быстрее, чем на PLA.
Решение — апгрейд на сопла из более твердых материалов.
Печать слишком близко к столу → сопло царапает стол → повреждение И сопла, И стола. Заменить сопло легко, стол — проблематичнее.
Срок латунного сопла продлевается на PLA, ABS, PETG (гладкие, минимальный износ внутри). Хотите долговечность латуни — избегайте абразивных филаментов (поликарбонат).
Апгрейд: нержавейка, закаленная сталь, рубиновый кончик
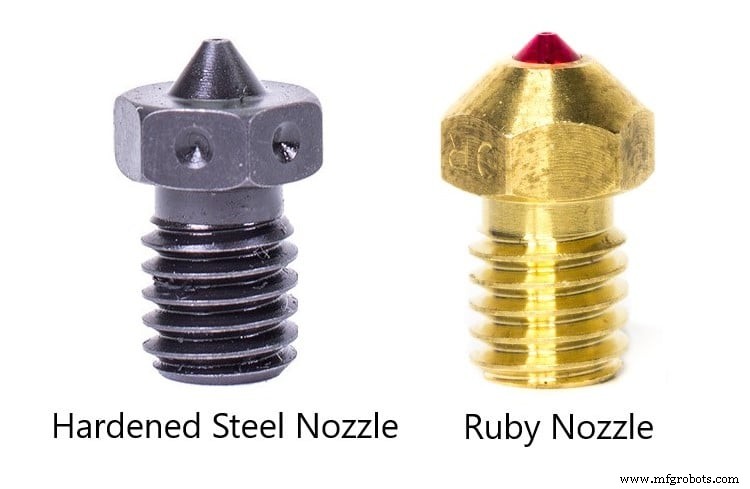
Печать абразивными филаментами или пищевые/медицинские изделия → нержавейка. Тверже латуни, выдерживает абразив дольше.
Рубиновый кончик — Rolls-Royce сопл: отличные результаты на любом филаменте, служит дольше закаленной стали.
Для неабразивных (PLA, PETG) латунь остается лучшей. Для абразивных — нержавейка хорошая альтернатива (реже менять), но топ — закаленная сталь.
Закаленная сталь: плохая теплопроводность → медленный нагрев, плохая реакция на откат/обдув → чаще заторы. Надо корректировать температуры. Плюсы: филамент меньше прилипает к внешней стенке, легче чистить.
Выбор сопла под филамент: PLA/PETG — латунь. Поликарбонат — сталь.
Закаленная сталь — год и более при высоких объемах, латунь — недели/месяцы (зависит от объема и филамента). Рубиновый кончик — годы, но дороже. Консенсус — стоит своих денег.
Olsson высокотемпературное рубиновое сопло: до 500 °C, корпус из закаленной стали + медь (отличная теплопроводность), хромированное покрытие внутри (препятствует прилипанию филамента). Рубиновый кончик = идеальная экструзия, закаленная сталь = мин. внутренний урон. Максимальный срок службы, лучшее для высоких объемов.
Как часто менять сопло?
У сопла нет фиксированного ресурса — слишком много переменных.
Кратчайший ресурс — латунь. Даже тут качество латуни у производителя разное — нечестно ставить временной лимит. Лучше мониторить изменения сопла и решать по фактам качества печати.
Латунное сопло
Самые популярные: цена + термопроводность. Идеальны для гладких филаментов (PLA, ABS, PETG) — хоббийсты. ABS/PETG требуют выше температуры, но латунь справляется.
Обычно: 1–2 печати в неделю → 3–6 месяцев. Ежедневная печать (большую часть дня) → 4 недели или меньше.
Нержавейка, закаленная сталь, рубин
Нержавейка — для пищевых/медицинских задач, дольше латуни (зависит от объема/филамента).
Закаленная сталь — намного дольше латуни и нержавейки, ~год при высоких объемах. Моя основная рекомендация для абразивных материалов.
Рубиновый кончик: обычно латунное тело (теплопроводность) + рубиновый кончик (износостойкость). Кончик служит годы, тело — тепло регулирует. Максимальный срок среди всех типов.
Рубиновые сопла — другой полюс цены vs латунь, но общее мнение — ценят себя.
Рекомендуемые товары
Мы подобрали лучшие принтеры, филаменты и апгрейды для любого уровня — всё протестировано, чтобы исключить ошибки выбора.
3D печать
- Как оцифровка двигает будущее медицинской 3D-печати
- Революция в здравоохранении: как 3D-печать трансформирует медицину
- Обязательные к посещению 3D-печатные выставки 2018 года
- 5 частых проблем STL-файлов, которые могут сорвать вашу 3D-печать
- Как 3D-печать революционизирует оборону — выгоды, вызовы и будущие применения
- Как 3D-печать революционизирует автопроизводство — инсайты 2021 года
- AM по всему миру: зрелость и быстрый рост 3D-печати в Азиатско-Тихоокеанском регионе
- Рынок 3D-принтеров 2020: тренды, ключевые игроки и эволюция
- Статистика индустрии 3D-печати 2021: 40+ инсайтов о росте, внедрении и рыночной динамике
- Ретракция в 3D-печати: ключевая техника для качественной печати