



Топ паттернов заполнения (infill) для 3D-печати: какой дает максимальную прочность?
Паттерны заполнения (infill) задают внутреннюю структуру детали и сильно влияют на время печати, расход филамента, гибкость, прочность, вес и назначение.
Ошибка многих: думают, что эти факторы зависят только от числа периметров (оболочек) и плотности заполнения. Но Cura предлагает 13 паттернов не зря — при выборе для конкретной детали есть что учитывать.
У каждого паттерна плюсы и минусы. Важные факторы: прочность, время печати, гибкость готовой детали. Разные свойства делают один паттерн желательнее другого в зависимости от назначения.
Кратко: комбинация прямоугольного (rectilinear) паттерна с 100% заполнением дает максимальную растяжную прочность — 36.4 МПа. Но только если силы приложены ВДОЛЬ направления линий заполнения. Для большинства печатей общий лидер — honeycomb (соты) при ~50% заполнении.
Источник: исследование 2016 года.
Разные паттерны заполнения и их применение
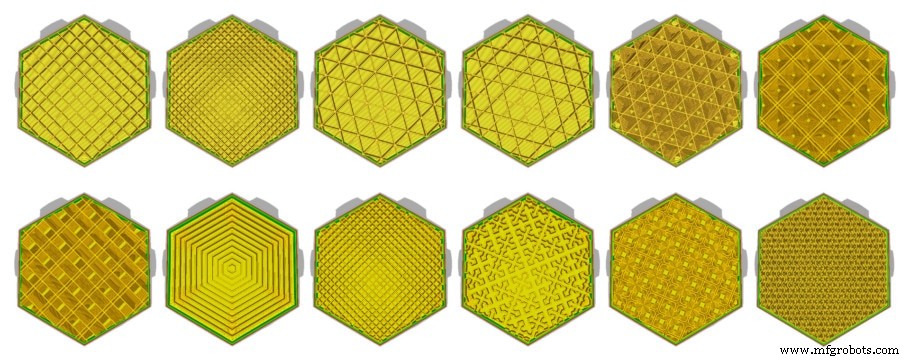
Выбор зависит от задач детали. 13 паттернов Cura — кратко плюсы, минусы, рациональ.
Низкая прочность (Lines, Zig-Zag)
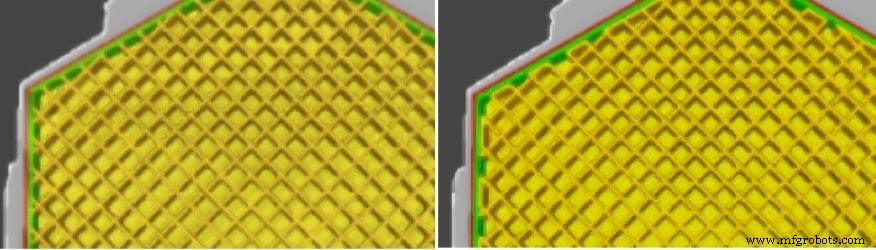
Типичная плотность: 0–15%
Lines (Линии): 2D паттерн — горизонтальные линии. В одном слое все линии параллельны, угол между слоями 90° (печатаются по X и Y по очереди).
Рекомендуется для тестов, прототипов: меньше расход, быстрее. Детали легкие, могут плавать. Подходит для декора (фигурки, модели).
Умеренно прочны при сжатии сбоку, но НЕТ структурной поддержки по Z — плохо выдерживают вертикальные нагрузки. Не для деталей под механическими нагрузками.
Zig-Zag (Зигзаг): похож на Lines, те же плюсы/минусы/кейсы. Разница: в Lines слой = несколько несвязанных линий, в Zig-Zag — одна непрерывная линия. Разница видна только на краях.
Средняя прочность (Grid, Triangles, Tri-hexagon)
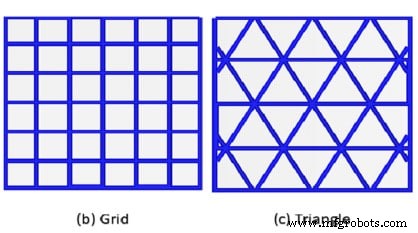
Типичная плотность: 15–50%
Grid (Сетка): как Lines, но в ОДНОМ слое линии и по X, и по Y (угол 90° между ними на одном слое). Выглядит как сетка. Один слой дает прочность в 2D (в отличие от Lines).
Прочнее Lines/Zig-Zag, но больше расход и медленнее.
Triangles (Треугольники): треугольники, сращенные в слои, стаканутые вертикально. Линии в ТРЕХ направлениях на XY-плоскости (не в двух, как раньше). Равномерная прочность во всех направлениях, лучше сопротивляются внешним силам.
Для гладкой поверхности — увеличьте внешние периметры/шеллы.
Tri-hexagon (Три-гексагон): сильный 2D паттерн, похож на Triangles. Линии тоже в 3 направлениях на XY, но образуют гексагоны из 6 треугольников, соединенные в слой.
Высокая прочность (Cubic, Cubic subdivision, Octet, Quarter Cubic, Gyroid)
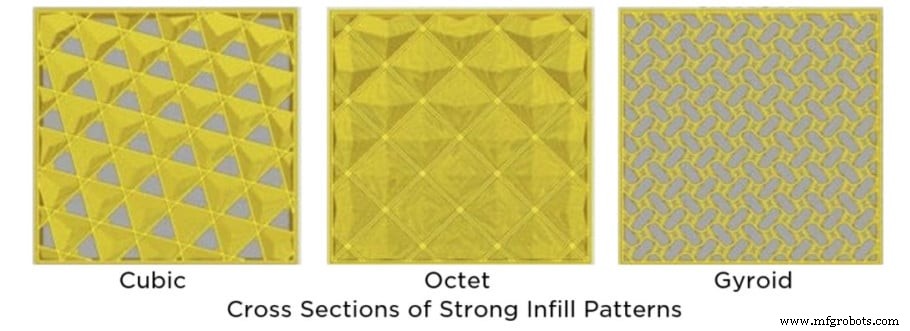
Типичная плотность: >50%
Cubic (Кубический): сильный 3D паттерн — наклоненные на 45° кубы по X и Y. Выглядят как треугольники.
Выдерживает давление со всех сторон, но больше расход и медленнее. Для функциональных механических деталей.
Cubic Subdivision: похож на Cubic, та же прочность/кейсы, но МЕНЬШЕ расход. В центре печати кубы больше — экономия материала там, где внешнего давления нет. Минус — дольше слайсится.
Octet: как Cubic, но ячейки квадратные, а не треугольные. Очень прочный, выдерживает давление со всех сторон, пригоден для мех. функций.
Quarter Cubic: похож на Cubic/Octet, та же прочность/кейсы. Работает даже при очень тонком периметре.
Gyroid: выглядит футуристично, лучшее соотношение прочность/вес. Перфорированная структура = проницаемый твердый телес (проходят жидкости/газы). Время/материал оптимальны. При низкой плотности нужна поддержка — тестируйте.
Гибкие паттерны (Concentric, Cross, Cross 3D)
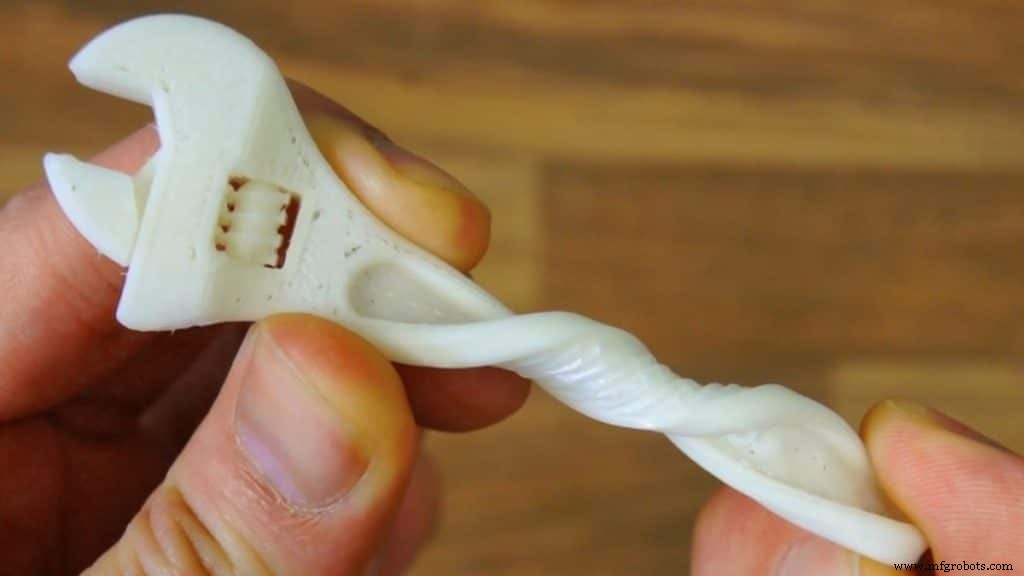
Типичная плотность: 0–100% (зависит от желаемой мягкости).
Concentric (Концентрические): линии, повторяющие контур объекта. Гибкие, выдерживают скручивание/сгибание без деформации. Малый расход, быстро. Только для гибких объектов, нет горизонтальной прочности.
Cross (Крест): фановые кресты с пустотами — выдерживают сильное скручивание/сгибание. Минус — нет поддержки против горизонтальных сил.
Cross 3D: как Cross, но линии идут под наклоном по мере роста. Проще печатать, идеально для мягких/гибких. Минус — слабый, дольше слайсится.
Какой паттерн заполнения самый прочный?
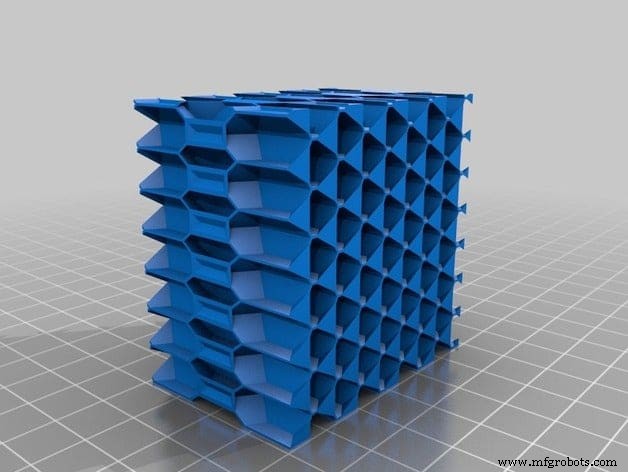
Многие рекомендуют Honeycomb (Cubic) как самый прочный: хоть и слабее в направлении приложенной силы, он равномерно прочен во ВСЕХ направлениях — каждая сота такая же прочная, как вся структура.
Гексагональная механика сот рассеивает и распределяет силу: вместо концентрации в 1–2 точках — сила размазывается по всей площади. Honeycomb лучше справляется с общими механическими нагрузками.
Honeycomb (Cubic) делает печати прочными и жесткими даже при крупных габаритах. Повышенная прочность позволяет создавать крупные структуры с выгодными механическими свойствами.
Теоретически rectilinear (прямоугольный) паттерн — абсолютно самый прочный, ЕСЛИ сила приложена ВДОЛЬ линий заполнения. Иначе — относительно слаб, но очень эффективен по пластику: печатает ~30% быстрее honeycomb.
Итог: для большинства ситуаций самый прочный — honeycomb (Cubic), так как распределяет силы из любого направления. Rectilinear — абсолютный лидер, но только при нагрузке строго по линиям заполнения.
Как плотность заполнения влияет на прочность и какой диапазон хорош?
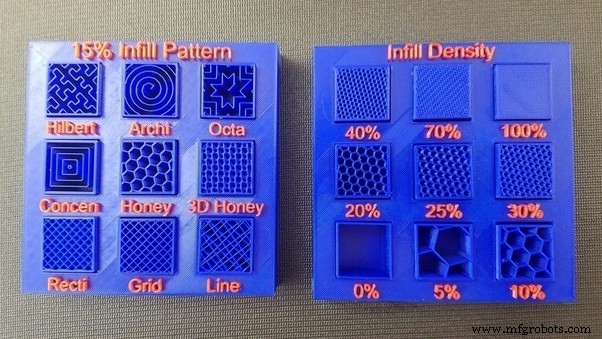
Плотность — второй фактор прочности: чем выше %, тем прочнее деталь. Больше материал внутри → выше сопротивление разрыву.
100% — максимальная прочность. Но долго и дорого (много филамента).
Большинству достаточно 20–50% — лучшие результаты для большинства паттернов. 50% часто дает ту же прочность, что 100% (или очень близко).
Выше 50% — убывающая отдача: прирост прочности минимален, расход и вес растут. Выше 75% не имеет смысла (если не шестеренки).
Про-совет: оптимизируйте ориентацию линий заполнения (дефолт 45°) — правильная ориентация дает значительный прирост прочности при том же % и паттерне.
Как паттерны и плотность влияют на время печати?
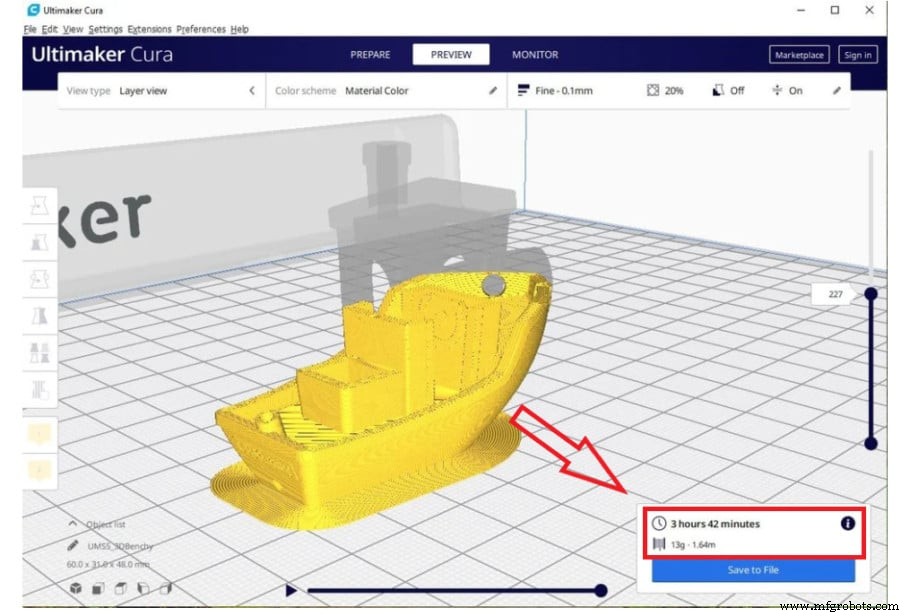
Вариация % и паттерна влияет на прочность, расход, время, свойства. Больше прочность = жертвуете стоимостью и временем.
Ключ — «золотая середина» между слишком слабым и слишком дорогим. Только так минимизируете затраты/время и максимизируете прочность.
Настройка infill из множества вариантов непроста, но правильный выбор делает печать легкой.
Какой infill печатается быстрее всего?
Простейший и быстрейший — Lines. Самый популярный именно за скорость (значительно быстрее остальных) при достойной прочности.
Дополнительные факторы, влияющие на прочность печати
Помимо infill, на качество/прочность влияют: тип филамента, качество филамента, ориентация печати, число периметров, высота слоя и др.
Тип филамента
Десятки типов (PLA, ABS, PETG, HIPS, Polycarbonate, Nylon и др.) — у всех плюсы/минусы.
PLA — легко печатать, но не термостойок, не для улицы. Nylon — топ для шестерен (износостойкий). Поликарбонат — самый прочный по растяжению. Выбирайте материал под назначение.
Качество филамента
Большинство филаментов сейчас пригодны, но бренд с репутацией повышает шанс успешной печати и долговечности. Филамент легко портится (влага — враг почти всех) — учитесь хранить и сушить. Статья: как определить испорченный филамент, хранить и сушить.
Ориентация печати
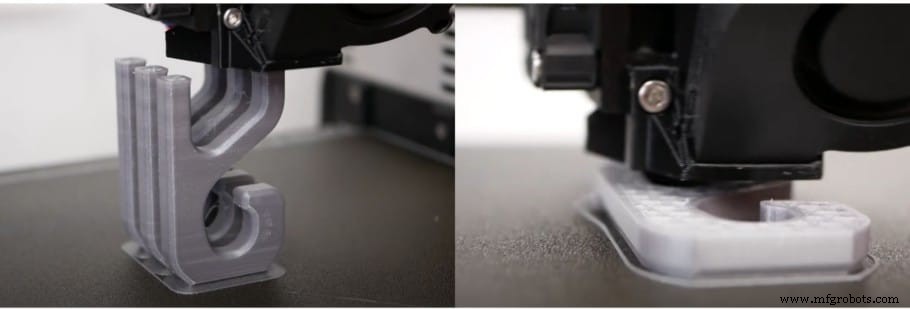
Слабые места 3D-печати — межслойные линии. Вертикальная печать (слои горизонтальны) дает совсем другую прочность, чем горизонтальная (слои вертикальны).
CNC Kitchen сравнивал крючки: вертикальная печать (слои горизонт.) → адгезия слоев слабее при растяжении → ломается легче, чем горизонтальная (в 2 раза меньше сила).
Не значит, что всегда печатать на боку — думайте, КУДА пойдут нагрузки, и ориентируйте так, чтобы силы совпадали с направлением филамента.
Число периметров (шеллов)
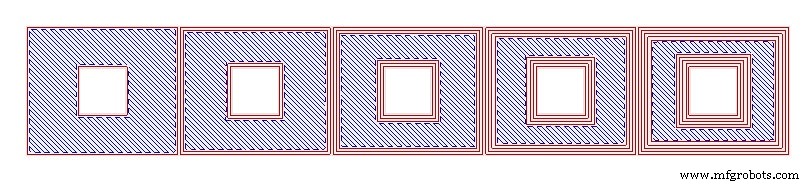
Периметры = внешняя оболочка (видим), infill = внутри (держит от коллапса).
Периметры влияют на прочность МНОГО сильнее infill в большинстве случаев: +1 периметр ≈ +10–15% infill по прочности.
Высота слоя
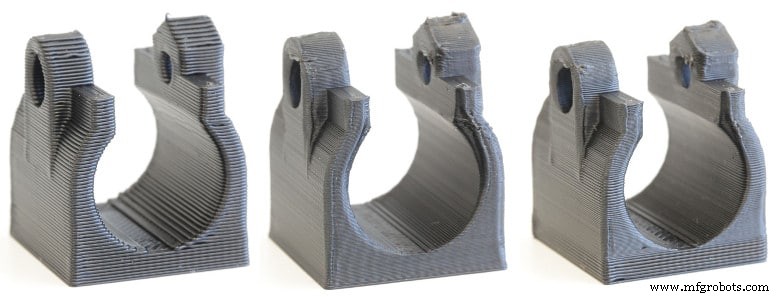
Ниже слой → лучше адгезия. Режете перпендикулярно слоям: толстый слой = видны зазоры между нитями → слабее. Тонкий слой = лучшее сцепление. Но до предела: ниже 0.1 мм прочность ПАДАЕТ.
Оптимальная высота для прочности — 0.1–0.12 мм. Выше или ниже — слабее.
Как увеличить прочность 3D-печати?
Помимо высоты слоя, % infill, ориентации — можно отжечь (annealing): нагрев всей детали до температуры стеклования (чуть выше, но ниже плавления), выдержка, медленное охлаждение.
Меняет молекулярную структуру, улучшает межслойную адгезию. Подробнее — в статье об отжиге.
Шпаргалка: infill для разных типов печатей
Детали, требующие прочности и устойчивости
- Паттерны: Cubic, Cubic Subdivision, Octet, Quarter Cubic, Gyroid
- Плотность: 50–75%
Обычные печати
- Паттерны: Grid, Triangles, Tri-hexagon
- Плотность: 15–50%
Модели, фигурки, миниатюры
- Паттерны: Lines, Zig-Zag
- Плотность: 0–15%
Гибкие печати
- Паттерны: Concentric, Cross, Cross 3D
- Плотность: 0–100% (по вкусу мягкости)
Заключение
Самые прочные паттерны — rectilinear и honeycomb, причем honeycomb проигрывает в растяжении, но выигрывает во всем остальном.
Не забывайте про остальные факторы прочности — держите их в голове!
Полезно было? Удачной печати!
Рекомендуемые товары
Мы подобрали лучшие принтеры, филаменты и апгрейды для любого уровня — всё протестировано, чтобы исключить ошибки выбора.
3D печать
- Наполнитель (Infill) vs Оболочка (Shell) в 3D-печати: понимание их ролей и различий
- Мультиматериальная 3D-печать: будущее аддитивного производства
- Готова ли 3D-печать к строительной отрасли? Обновление 2020 года
- Scalmalloy: Высокопрочный алюминий-магний-скандиевый сплав для аэрокосмической металлической 3D-печати
- Почему Origin One — гейм-чейнджер для производственных 3D-печатных деталей
- Почему 3D-печать революционирует современное производство
- Бумага против цифровой документации: что лучше для рабочих?
- Хрупкая обработка (CNC) vs 3D-печать: ключевые различия
- 10 самых прочных материалов для 3D-печати: максимальная долговечность
- Литье под давлением против 3D-печати: выбор правильной технологии для проекта