



Выбор правильной заливки (infill) для прочных и эффективных 3D-печатей
Все пользователи 3D-принтеров знают, что детали имеют две зоны: оболочку (shell) и заливку (infill). Правильная настройка этих параметров влияет на механическую прочность, отделку, время печати и стоимость. Оболочка — это внешние стены, включая слои, соприкасающиеся со столом, и верхние слои, формирующие итоговую поверхность.
В этой статье фокус на внутренней части — заливке (infill). Слайсеры (Cura, Simplify3D и др.) позволяют выбирать форму и процент заливки. Рассмотрим основные варианты.
Процент заливки в 3D-печати
Заливка — количество материала, заполняющего внутреннюю часть детали. Обычно слайсеры позволяют менять процент от 0% (пустая деталь) до 100% (полностью сплошная). При одинаковой высоте слоя и ширине экструзии идеальный процент зависит от назначения детали. Самый популярный процент, используемый по умолчанию во многих слайсерах — 20%. При этом значении получаются детали со средней/высокой прочностью, низким весом и очень эффективным временем печати, что дает хорошее соотношение прочность/стоимость.
Для нефункциональных прототипов, моделей и экспозиционных объектов рекомендуется 10%. Такой низкий процент сокращает длительное время печати сложных фигур, не требующих прочности. Наоборот, для максимальной прочности на разрыв все знают, что нужно печатать на 100%, но это увеличивает затраты времени, материала и вес детали. Вне упомянутых значений рекомендуется детально изучать каждый случай по соотношению прочность/время печати, учитывая, что от 25% до 50% заливки прочность растет на 25%, а от 50% до 70% — всего на 10%.
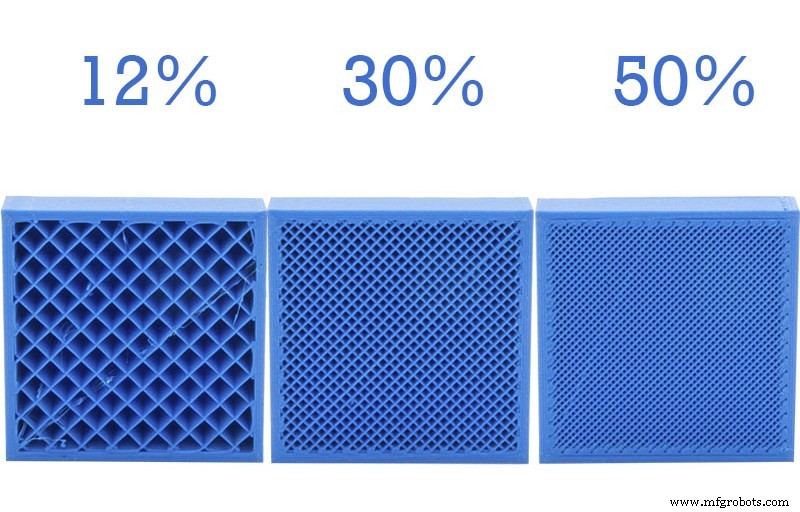
Изображение 1: Разные проценты заливки
Наша рекомендация: 10% для фигур и объектов без нагрузок, 20% для деталей обычного использования со средними/низкими нагрузками, 60% для готовых изделий со средней прочностью, поддающихся сверлению или нарезанию резьбы, и наконец 100% для максимальной прочности материала. Важно: ориентация печати влияет на итоговую прочность так же сильно, как и процент заливки.
Типы заливки
В зависимости от слайсера бывают разные типы, но четыре самых популярных (Прямоугольная, Треугольная/Диагональная, Wiggle и Медвежьи соты) есть во всех (Simplify3D, Cura, Slic3r и др.).
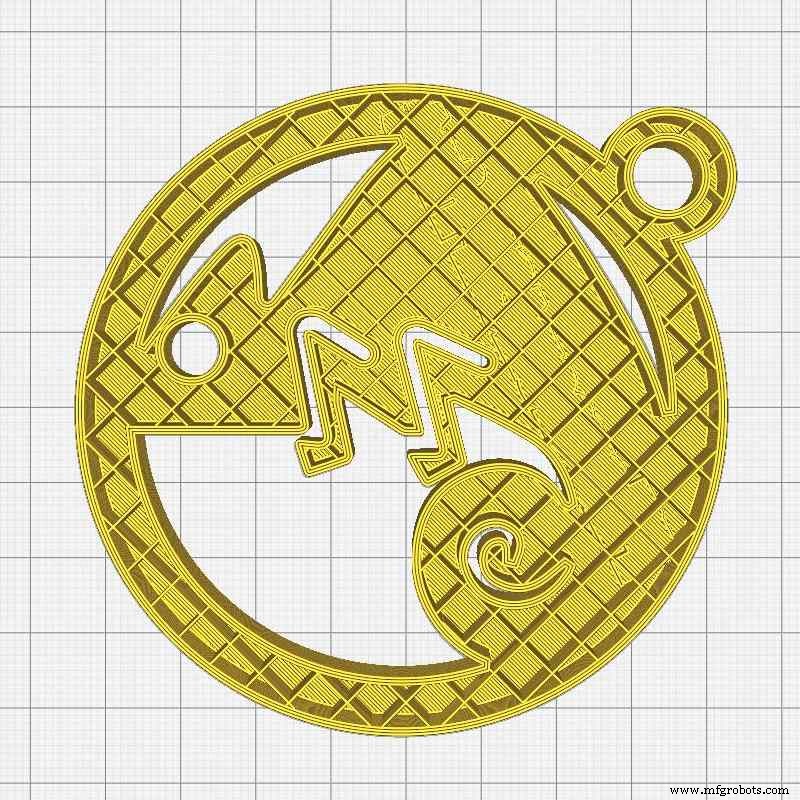
Прямоугольная заливка
По умолчанию слайсеры используют прямоугольную заливку — логично для прочной структуры во всех направлениях и относительно быстрой печати за счет перпендикулярных слоев.
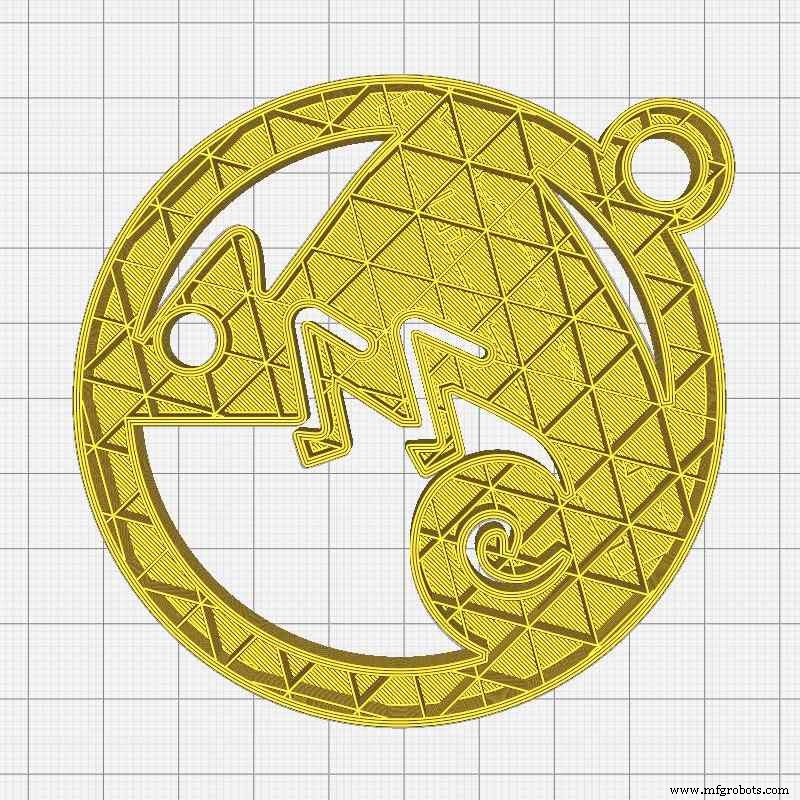
Треугольная заливка
Треугольная заливка, как и в строительных структурах, дает максимальное сопротивление в направлении стенок за счет декомпозиции приложенной силы под 45° линиями каждого слоя.
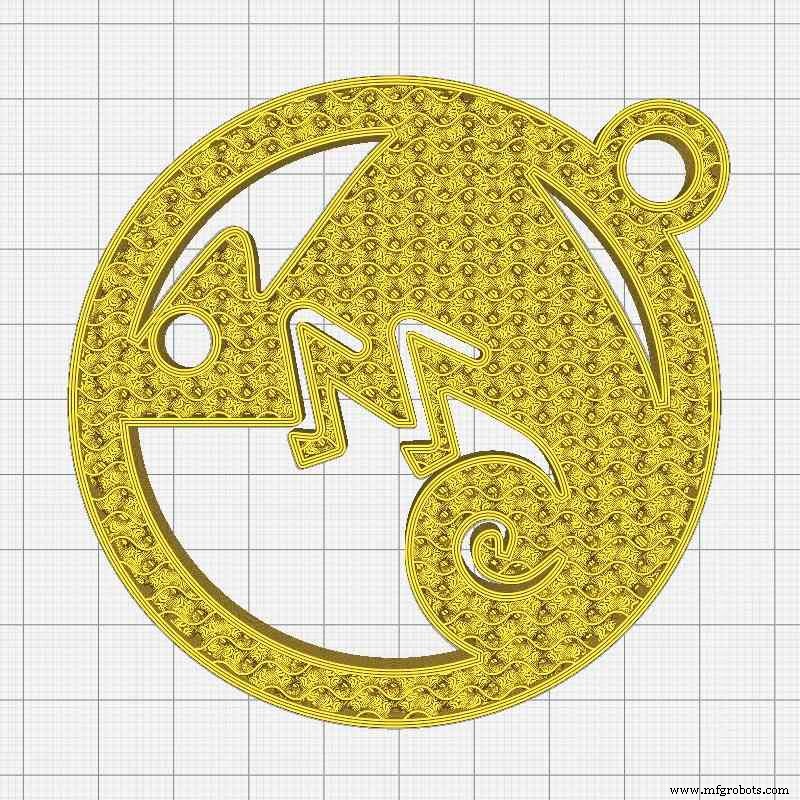
Заливка Wiggle
Если нужна максимально гибкая, сжимаемая и мягкая деталь, лучшая заливка — Wiggle. Эта зигзагообразная структура увеличивает силу отталкивания и дает достаточную поддержку для качественного покрытия верхних слоев.
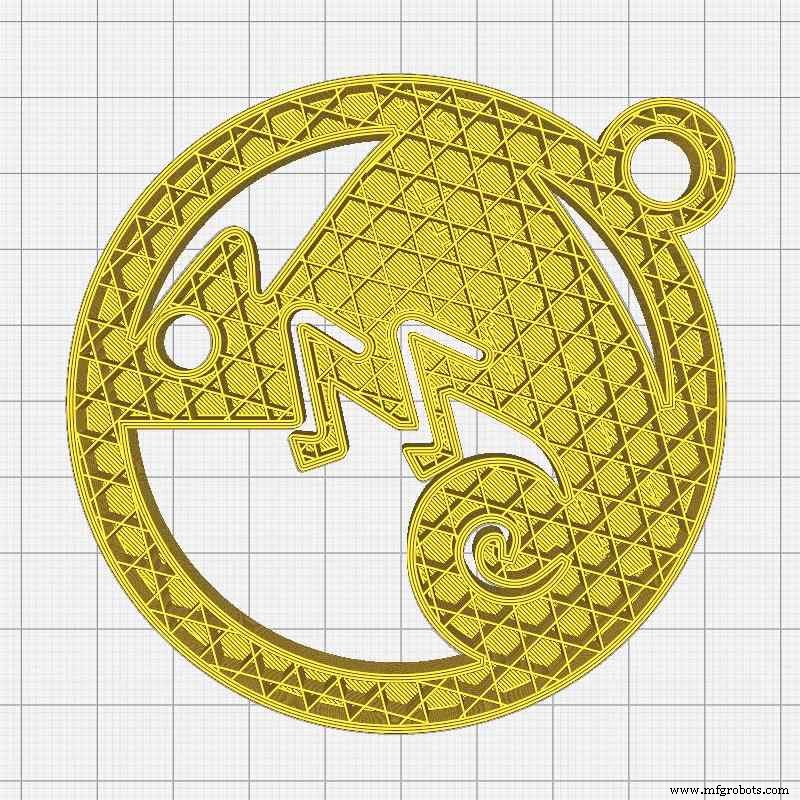
Заливка Honeycomb (Треугольно-шестиугольная)
Опираясь на природу, медвежьи соты в форме гексагонов широко используются как сердцевина для придания прочности композитам из углеродного волокна. В FDM/FFF печати они дают отличную прочность во всех направлениях, превосходя прямоугольную заливку, но с большим временем печати.
По нашему мнению, прямоугольная заливка достаточно прочна для 90% задач FDM-печати, оставшиеся 10% — случаи, требующие специфической заливки.
Наши рекомендации по выбору заливки
Правильная настройка заливки — ключевой этап для получения нужной прочности деталей FDM/FFF. Рекомендуем: прямоугольную заливку 10% для нефункциональных деталей, моделей или прототипов; 20% для деталей обычного использования с низкими/средними нагрузками; 60% для элементов, выдерживающих высокие нагрузки. Тип и процент заливки также нужно подбирать под конкретный 3D-принтер, а также в зависимости от того, жесткий материал (PLA, ABS, PETG, Nylon и др.) или гибкий (Filaflex TPE или TPU) используется, для достижения лучшего результата.
3D печать
- Три основных этапа 3D-печати: от CAD-дизайна к финальному финишу
- Наполнитель (Infill) vs Оболочка (Shell) в 3D-печати: понимание их ролей и различий
- 6 проверенных стратегий снижения затрат на 3D-печать
- Максимизация эффективности: как нестинг бустит производительность полимерной 3D-печати
- Собственное производство: Fuse 1 печатает свои собственные детали
- Раскрывая историю: как 3D-печать трансформирует археологию и палеонтологию
- 3D-печать: расширение возможностей сообществ в развивающихся странах
- Почему интероперабельность критически важна в 3D-ПО: повышение эффективности рабочих процессов
- Как 3D-печать изменит производство в ближайшее десятилетие
- Как 3D-печать революционизирует современное производство