



Оптимизация 3D-печати: стратегические паузы, вставки и смена цвета
Когда пользователь FDM-принтера достигает среднего уровня знаний, он стремится повысить сложность своих деталей — как по функциональности, так и по отделке. Ниже приведены советы по повышению возможностей 3D-принтера с помощью запрограммированных остановок и металлических вставок.
Запланированная остановка
Запланированная остановка — простое действие, которого многие пользователи боятся. Первый шаг — точно знать высоту (в мм), на которой нужно остановить печать по любой причине. В зависимости от слайсера это можно узнать напрямую (номер слоя) или косвенно (высота в мм). Во втором случае нужно найти номер слоя для остановки и умножить его на высоту слоя, получив общую высоту в мм.
Зная общую высоту (например, 14 мм), есть два способа запрограммировать остановку: напрямую в G-коде или в слайсере.
Раньше G-код редактировали вручную: искали высоту слоя (Layer) и в следующей строке вставляли команду M600 — стандартную смену нити для принтеров на прошивке Marlin.
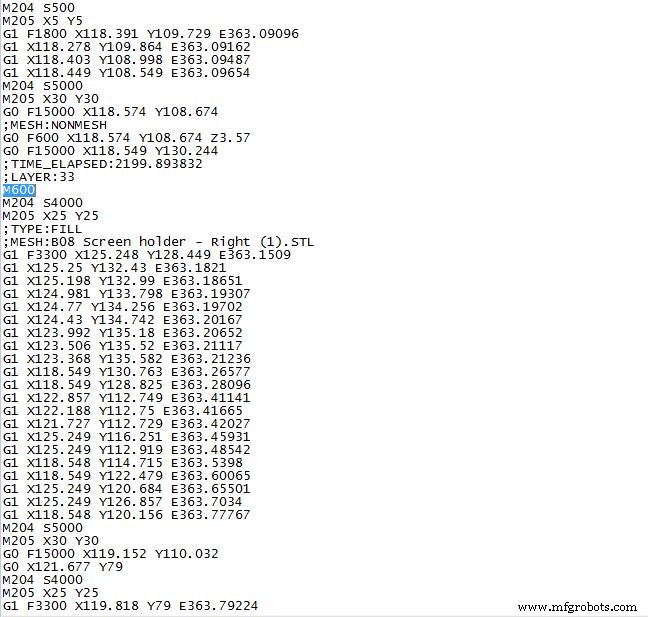
Изображение 1: G-код с остановкой M600
Сейчас есть гораздо более простой способ. Слайсеры вроде Cura имеют плагины для разных типов остановок. Поскольку это очень удобно, ниже описаны возможные варианты.
Смена нити (Filament Change)
Остановка для смены нити идеальна для печати многоцветных деталей на одном экструдере. При проектировании нужно учитывать, что это работает только для смены цвета по оси Z и на разных высотах слоев. В Cura настройка: "Расширения → Пост-обработка → Изменить G-код" → "Смена нити", где задаются высота слоя, длина ретракции и вставки нити, а также позиция парковки хотэнда. Конфигурацию можно повторить столько раз, сколько нужно.
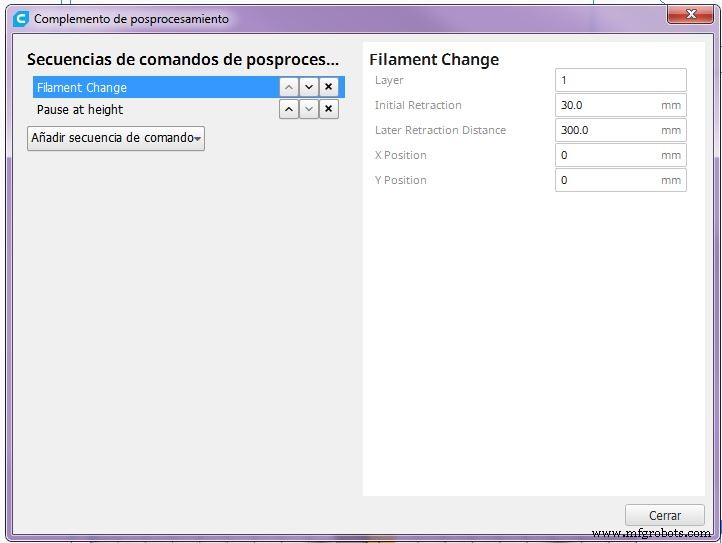
Изображение 2: Смена нити в Cura. Источник: Cura 3D
Остановка на заданной высоте
Остановка на определенной высоте полезна для вставки элементов в печатаемую деталь: других напечатанных частей, магнитов или гаек. Вкручивание гаек внутрь деталей — очень полезный прием для функциональных изделий. При проектировании нужно учесть размер гайки (расстояние между гранями по двум осям), необходимый зазор для посадочного места и положение самой гайки. Если положение гайки оставляет пустоты без материала (часто бывает, когда гайка не параллельна столу), рекомендуется напечатать втулку над гайкой, которая заполнит свободное пространство до высоты остановки. На изображении: фиолетовая — основная деталь, охра — гайка, синяя — втулка для заполнения зазора.
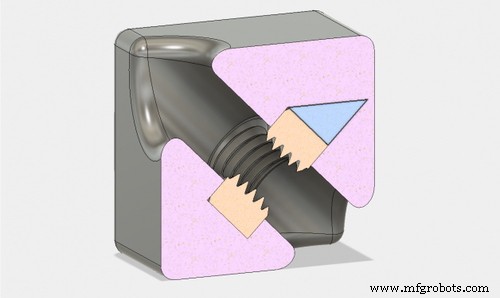
Изображение 3: Вставка гайки в наклонную плоскость. Источник: Markforged
Этот тип остановки в Cura: "Расширения → Пост-обработка → Изменить G-код" → "Пауза на высоте". И при смене нити, и при паузе принтер останавливается на выбранной высоте до нажатия кнопки на экране.
Металлические вставки
Альтернатива вставке гаек во время печати — металлические вставки (инсерты). Независимо от типа, пользователь должен четко понимать два ключевых параметра: устойчивость к вырыванию и устойчивость к вращению. Устойчивость к вырыванию — сопротивление инсерта покинуть посадочное место при затягивании винта. Она растет с увеличением длины инсерта. Устойчивость к вращению — сопротивление вращению на месте при затягивании. Она растет с увеличением диаметра отверстия. Также важно знать необходимый диаметр для каждого типа и размера инсерта — нужно смотреть в технической документации производителя, чтобы получить рекомендуемый диаметр отверстия.
В 3D-печати обычно используют два типа инсертов: термоусадочные резьбовые вставки и саморезающиеся (типа Ensat).
Термоусадочные резьбовые вставки
Используются с термопластиками, плавившимися при низких температурах. Монтаж прост: нужен паяльник или другой источник тепла, которым нагревают вставку. Геометрия компонентов рассчитана так, что при плавлении пластика стенок отверстия образуется прочное соединение, предотвращающее вырыв или вращение.
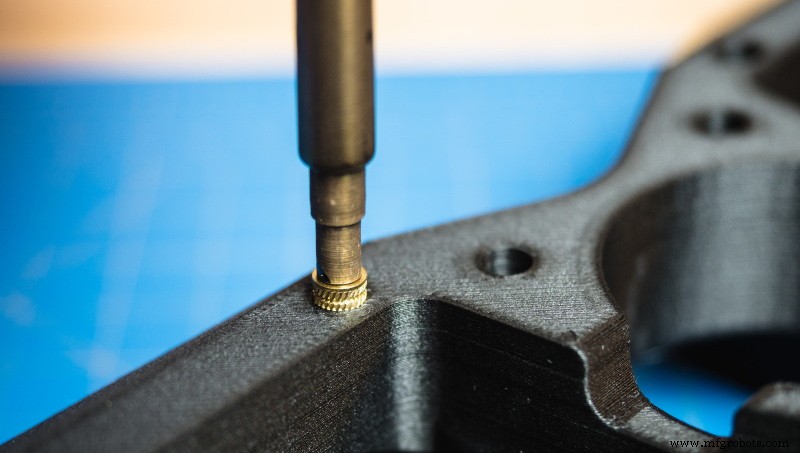
Изображение 4: Установка термоинсерта. Источник: Markforged
Эти инсерты идеальны для большинства деталей и материалов, используемых в FDM-печати.
Саморезающиеся резьбовые вставки типа Ensat
Некоторые материалы для SLS и смольной печати плавятся при более высоких температурах или ведут себя нестабильно при нагреве. В таких случаях рекомендуются саморезающиеся вставки (буш Ensat).
Они обеспечивают соединение винтами с высокой нагрузкой и температурой. Конусная форма нижнего конца с режущей канавкой автоматически нарезает резьбу в отверстии. Для установки нужен винт с внутренним диаметром инсерта и две гайки для контргайки.
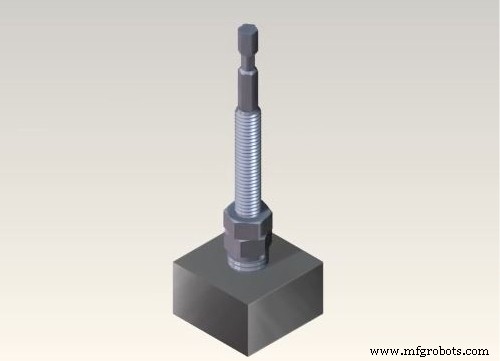
Изображение 5: Система контргайки. Источник: Norelem
Для обоих типов существует специальный инструмент, рекомендуемый для регулярного использования.
Заключение
Следуя приведенным советам, любой пользователь 3D-принтера может расширить сферу применения за счет повышения функциональности своих деталей.
3D печать
- Как сварки и клеить 3D-печатанные пластиковые детали для прочных и точных сборок
- Слияние 3D-печати и робототехники: пионерские решения для умных фабрик
- Как 3D-печать движет инновации в Формуле-1: 5 ключевых трендов
- Генеративный дизайн и 3D-печать: строительство производства завтрашнего дня
- FDM 3D-печать: сравнение филаментов ASA, PETG и PC — экспертное руководство по производительности и применению
- 4 способа, как 3D-печать ускоряет операции MRO (обслуживание, ремонт, разборка)
- 3D-печать и массовая кастомизация: текущий ландшафт и будущие возможности
- Революция в нефти и газе: как 3D-печать ведёт к эффективности и устойчивости
- Революция в медицине и стоматологии: сила аддитивного производства
- Плотность и длина филамента: точный расчет для 3D-печати