



Почему изотропия важна в 3D-печати: обеспечение согласованности и производительности
Изотропия материалов — это качество, определяющее равномерность их свойств независимо от направления, в котором они измеряются.
В общем, большинство термопластиков считаются изотропными материалами. Из-за их природы и равномерного сцепления между полимерными цепочками, составляющими их, их механические свойства также равномерны.
Тот факт, что материал изотропен, не означает, что все детали, изготовленные из этого материала, сохраняют это качество. Во многих случаях метод формования или производства может заставить деталь стать анизотропной или орттропной, несмотря на то, что её сырье обладает изотропией.
Например, деталь из термопластика, усиленного волокнами. В полимерной матрице волокна ориентированы случайно и равномерно, сохраняя изотропию материала. Однако, если деталь из этого материала изготовлена методами механического растяжения, волокна могут переориентироваться внутри матрицы в предпочтительном направлении, вызывая анизотропию материала. Иногда в процессе термопластиковой инъекции или отверждения смол возникают внутренние напряжения, снижающие степень изотропии материала.
Иногда эта анизотропия является инженерным решением, учитывающим нагрузки, которые будет выдерживать деталь, и стремящимся улучшить её характеристики или оптимизировать соотношение вес/прочность. Это случается, например, с волокнисто-усиленными композитами, в которых часто используют ориентированные волокнистые сетки для улучшения свойств в определенном направлении.
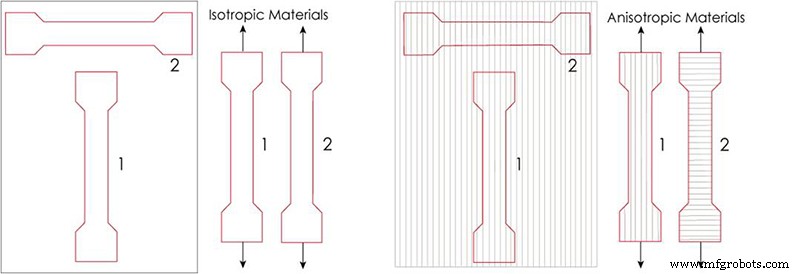
Изображение 1: Изотропный и анизотропный материал. Источник: Instron.
Но что происходит, когда эта анизотропия является непреднамеренным последствием метода формования или производства? В этом случае, если нагрузки, действующие на деталь, неравномерны, и мы хорошо знаем, как изменяется изотропия детали после производства, мы можем адаптировать её ориентацию в процессе формования так, чтобы предпочтительное направление совпадало с направлением нагрузки. Это сильно усложняет задачи проектирования и производства, но может быть преодолимым препятствием.
Однако, когда мы заранее не знаем, в каком направлении будут действовать нагрузки на деталь, тот факт, что её свойства неравномерны во всех направлениях, может стать серьезной проблемой. Во-первых, свойства во всех направлениях должны быть протестированы и следует считать самые низкие значения, такие как прочность детали. Во-вторых, гораздо сложнее определить, когда эта деталь выйдет из строя, так как срок службы при нагрузках в наиболее благоприятном направлении может быть намного длиннее, чем при нагрузках в наименее благоприятном.
Именно поэтому, когда речь идет о деталях, которые должны выполнять механическую или структурную функцию, контроль изотропии имеет большое значение.
Изотропия в 3D-печати
Один из методов производства, в которых изотропия явно поражается — это FDM 3D-печать. Этот метод основан на формировании детали слой за слоем путем экструзии расплавленного полимерного нитя.
Именно по этому причина, на уровне своей микроструктуры, детали, напечатанные методом FDM, являются микропористыми структурами. Это подразумевает, что фактическое сечение детали варьируется в каждом направлении по отношению к видимому сечению, которое мы можем измерить на макроуровне. Кроме того, вступает в игру еще один фактор: сцепление между слоями, которое не всегда происходит идеальным и воспроизводимым образом.
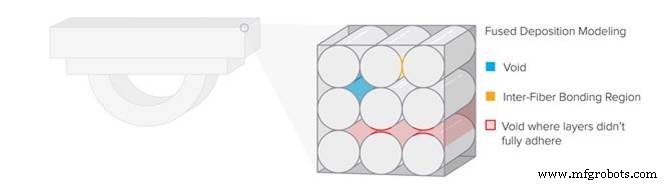
Изображение 2: Микроструктура FDM-печати. Источник: Formlabs.
Из-за этого несоответствия между реальными сечениями деталей и видимыми, видимый модуль упругости при испытании детали по всем трем осям также будет варьироваться.
Например, если мы испытаем куб 1 см³, мы увидим, что модуль упругости отличается по трем осям. Это происходит потому, что при расчете E = (F/S) / (ΔL/L), где S — сечение детали, мы принимаем за сечение 1 см² для всех трех осей, когда реальное сечение варьируется от одной оси к другой, как показано на изображении 3.
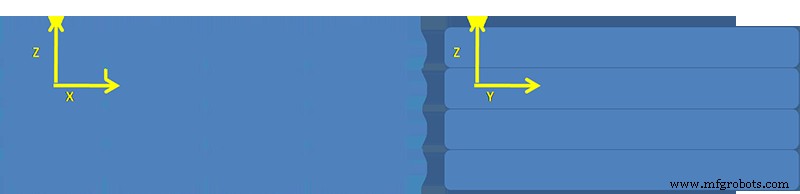
Изображение 3: Сечения напечатанной детали с 100% заполнением и всеми слоями, ориентированными в одном направлении.
Мы могли бы минимизировать этот эффект, меняя направление печати на каждом слое. Ориентируя слои на 90° как показано на рисунке 4, мы могли бы получить орттропные детали по осям X и Y, хотя анизотропия осталась бы по оси Z.
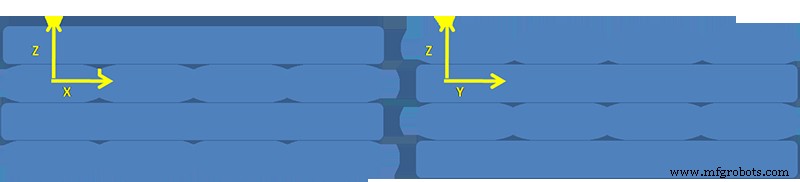
Изображение 4: Сечения напечатанной детали с 100% заполнением и каждым слоем, ориентированным на 90° относительно предыдущего.
В теории, если мы меняем каждый слой на небольшой угол, в больших деталях, состоящих из большого числа наложенных слоев, мы могли бы достичь плоской изотропии в плоскости XY, но всё равно не достигли бы полной изотропии.
Мы могли бы попытаться получить реальные сечения деталей и таким образом предсказать их теоретические свойства в каждом направлении, однако на практике FDM-принтеры недостаточно точны для получения однородных и воспроизводимых структур, как видно на изображении 5.
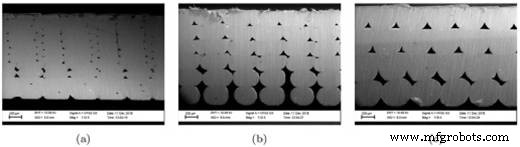
Изображение 5: Сечения напечатанных деталей со слоями 0.1, 0.2 и 0.3 мм. Источник: S. Garzon-Hernandez et al. Materials and Design 188 (2020) 108414
По всем этим причинам, очень сложно предсказать механическое поведение детали, напечатанной методом FDM.
Однако это явление не является универсальным для 3D-печати. Другие технологии, такие как SLA и SLS 3D-печать, производят детали с высокой изотропией.
При SLA-печати детали формируются путем фото полимеризации смолы слой за слоем. Это подразумевает, что детали полностью плотные, и поэтому их видимое и реальное сечение совпадают. Кроме того, сцепление между молекулами образуется химическими связями и однородно по всей детали.
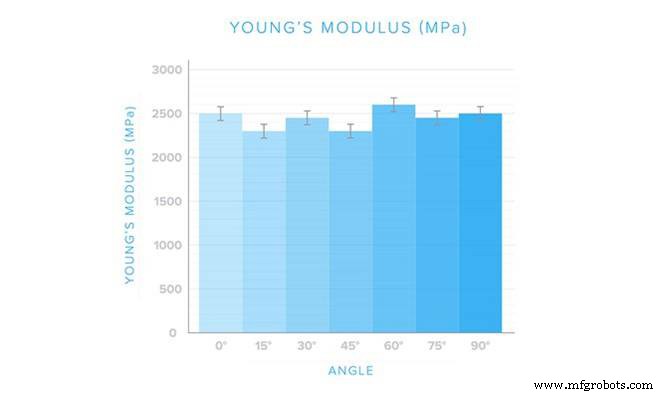
Изображение 6: Модуль Юнга детали, напечатанной SLA, измеренный под разными углами. Источник: Formlabs
Несмотря на то, что традиционно SLA-смолы не считались подходящими для технических применений из-за их низких механических свойств, в последние годы произошел значительный скачок в разработке смол с механическими и тепловыми свойствами, совместимыми с самыми требовательными требованиями. Это случай с инженерными смолами Formlabs, которые вместе с принтером Form 3L, способным производить детали до 335x200x300 мм, образуют идеальную пару для многих применений, требующих изотропных деталей с высокими механическими свойствами.
Изображение 7: SLA-принтер Form 3L. Источник: Formlabs
Однако, несмотря на прорыв в разработке технических материалов для SLA, технология, гарантирующая лучшие результаты для технических применений — это SLS 3D-печать.
Эта технология основана на спеканировании слой за слоем полимерных микропartikel. Результат — детали с идеальными характеристиками для инженерных применений: они обладают высокой изотропией, высокой размерной точностью и могут печататься без опор, позволяя высокую сложность геометрий и даже печать уже собранных подвижных механизмов.
Детали, произведенные SLS-печатью, пористы, однако, в отличие от FDM, их пористость однородна и не зависит от ориентации детали при печати, как видно на изображении 8.
Изображение 8: Внутренняя микроструктура детали, напечатанной методом SLS.
Это делает их обладающими высокой изотропией, так как, хотя их реальные сечения и видимые сечения не совпадают, они остаются постоянными во всех направлениях.
Именно поэтому, хотя механические свойства деталей, напечатанных SLS, отличаются от свойств исходного материала, они постоянны, независимы от ориентации детали и могут быть легко определены, что упрощает инженерные расчеты и позволяет с малыми погрешностями определять прочность и срок службы компонентов, изготовленных этой технологией.
Кроме того, SLS-печать позволяет использовать широко применяемые в промышленности технические полимеры, такие как нейлон 11, нейлон 12 или даже термопластичные эластомеры вроде TPE и TPU.
Это случай 3D-принтеров вроде Lisa Pro, принтера с отличным соотношением цены и качества, способного производить детали очень высокого качества из материалов вроде полиамида 11, благодаря своей способности печатать в азотистой атмосфере.
Видео 1: Видео о Lisa Pro. Источник: Sinterit
Когда речь идет о производстве деталей 3D-печатью, которые должны соответствовать определенным механическим требованиям, нельзя рассматривать только свойства исходного материала, но и технологию, которой она будет изготовлена. Хотя FDM-технология вероятно самая универсальная при выборе технических материалов, факт того, что напечатанные детали имеют очень низкую изотропию, может стать большой проблемой, трудно преодолимой во многих случаях. Ориентация детали при печати, выбор узоров заполнения и хорошее понимание где и при каких условиях будет работать деталь — критические факторы для производства технических компонентов методом FDM. Это означает, что проектирование и производство деталей с этой технологией, возможно, самое сложное, при этом имеющее значительные ограничения.
Многие из этих ограничений исчезают при SLA и SLS печати. Возможность получения плотных или с однородной пористостью деталей, с высокой изотропией и доступность технических материалов с хорошими механическими свойствами делают их многообещающей альтернативой для тех применений, где FDM-печать не подходит.
Кроме того, возможность печати деталей без необходимости предварительно собранных опор и подвижных механизмов делает SLS-печать идеальной технологией за счет сокращения и упрощения постобработки деталей.
3D печать
- Три основных этапа 3D-печати: от CAD-дизайна к финальному финишу
- Почему 3D-печать бумит: ключевые драйверы и перспективы будущего
- Революция в здравоохранении: как 3D-печать трансформирует медицину
- 12 компаний, которые революционизируют 3D-печать
- 6 проверенных стратегий снижения затрат на 3D-печать
- Максимизация эффективности: как нестинг бустит производительность полимерной 3D-печати
- Собственное производство: Fuse 1 печатает свои собственные детали
- Почему интероперабельность критически важна в 3D-ПО: повышение эффективности рабочих процессов
- Как 3D-печать изменит производство в ближайшее десятилетие
- Как 3D-печать революционизирует современное производство