



Как выбрать лучшую технологию 3D-печати: сравнение FDM, SLA и SLS
Аддитивное производство — это общий термин, описывающий весь набор производственных технологий, основанных на наращивании материала. Это означает, что в отличие от вычитающего производства (включающего традиционные методы СНЦ-обработки), оно основано на построении деталей путем поэтапного добавления точного количества материала выборочным образом.
Однако внутри этой категории существует множество очень различных технологий, у каждой из которых свои преимущества и недостатки, поэтому знание их основ и ограничений имеет огромное значение для выбора наиболее подходящей для каждой задачи.
Хотя технологий и их вариаций много, в промышленности наиболее распространены и широко применяются три:
- Моделирование методом наплавленного слоя (FDM)
- Селективная фото полимеризация смол (SLA)
- Селективный лазерный спеканирование (SLS)
Хотя наиболее распространенной является, безусловно, технология FDM. Главным образом из-за появления дешевых 3D-принтеров на её основе, в последние годы и SLA, и SLS-технологии набирают обороты. Компании вроде Formlabs или Sinterit предлагают оборудование на базе SLA и SLS соответственно, способное достигать промышленного качества по действительно конкурентным ценам. Это вместе с появлением новых материалов делает выбор технологии сегодня непростой задачей для компании или специалиста.
Ниже мы подробно разберем основные характеристики каждой технологии, а также их различия, преимущества и недостатки.
Моделирование методом наплавленного слоя (FDM)
Это самая популярная технология на сегодняшний день. Она основана на экструзии через сопло термопластика выше его температуры плавления. По мере выхода материала из сопла он выборочно наносится слой за слоем, формируя деталь.
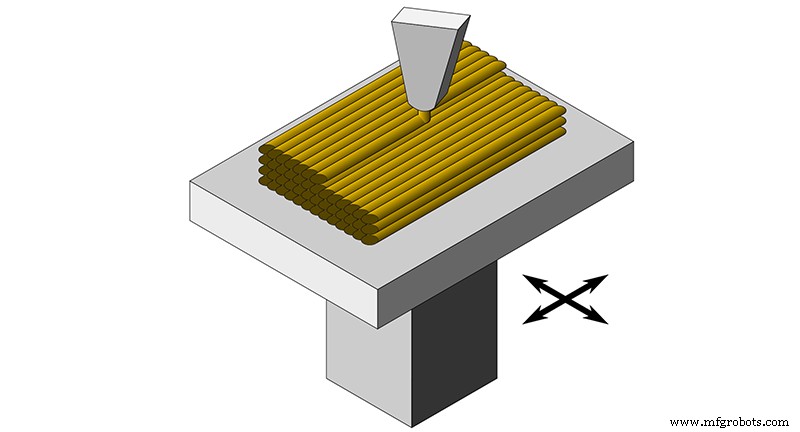
Изображение 1: FDM-печать. Источник: commons.wikimedia.com
Будучи самой распространенной, она является самой сложной при проектировании и подготовке файлов к печати. Ограничения FDM-печати часто определяют сам дизайн, поэтому при производстве деталей этой технологией обычно приходится проектировать или перерабатывать их для совместимости. Это может стать серьезной проблемой, когда цель 3D-печати — валидация моделей, которые позже будут произведены другими методами.
Среди всех ограничений самыми важными являются необходимость использования опор и невозможность получения механической изотропии.
Поскольку расплавленный материал нельзя наносить в воздух, невозможно напрямую печатать мостики или нависающие элементы, поэтому в таких случаях необходимо добавлять поддерживающие структуры. Это влечет большие расходы материала и времени, кроме того, детали потребуют постобработки для удаления опор, а качество поверхности в зоне контакта ухудшится.
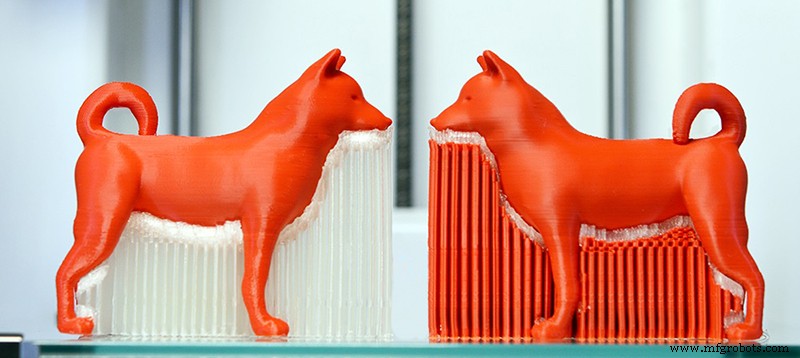
Изображение 2: Напечатанные детали с опорами. Источник: Simplify3D
Один из способов минимизировать некоторые недостатки использования опор — печатать их из растворимого материала. Это облегчит их удаление и улучшит качество поверхности в зоне контакта. Для этого принтер должен иметь систему двойного экструдера, такую как система IDEX для BCN3D Sigma и BCN3D Sigmax или двойной экструдер Bondtech, установленный в принтерах Raise Pro2.
Видео 1: Система IDEX BCN3D. Источник: BCN3D
С другой стороны, как мы объясняли в предыдущей статье, при использовании FDM невозможно получить изотропные детали, что является серьезной проблемой для определенных механических и структурных применений.
Другие важные ограничения — низкое разрешение и высокие допуски. Хотя использование сопел малого диаметра позволяет достичь Z-разрешения, близкого к SLA или SLS, XY-разрешение всегда будет значительно ниже и будет зависеть от используемого материала. Это связано с тем, что разрешение определяется диаметром сопла, а не все материалы совместимы с соплами малого диаметра.
Однако не всё так плохо. FDM-технология имеет, безусловно, самый широкий ассортимент материалов и по более низкой цене, а также большие объемы печати, и хотя разница в цене между технологиями сократилась, она всё ещё остается самой дешевой технологией.
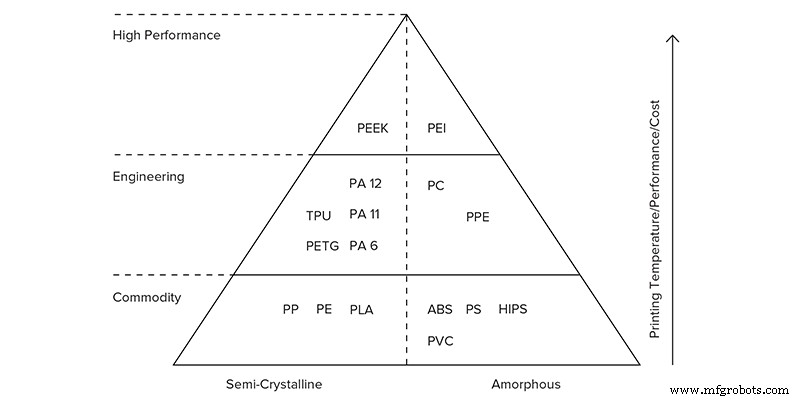
Изображение 3: Пирамида основных материалов для FDM-печати. Источник: 3dhubs.com
Это также чистая и безопасная технология, которая требует минимальной подготовки перед печатью. Это позволяет размещать её в любой среде и обеспечивает большую оперативность по сравнению с SLA и SLS, требующими более длительной подготовки и очистки, что делает её идеальной для образовательных применений любого уровня — от начальной школы до вузов.
Это идеальная технология для печати шаблонов и приспособлений, деталей среднего и большого объема или для применений, требующих специфических материалов, недоступных для других технологий.
Другой сектор, где FDM-печать предлагает большие преимущества — производство архитектурных макетов. Обычно такие проекты состоят из крупногабаритных деталей, не требующих высокой точности. Это, вместе с наличием материалов вроде Filamet, Timberfill, Smartfil EP или PLA Mukha, способных придавать деталям металлическую, деревянную или керамическую отделку без постобработки.
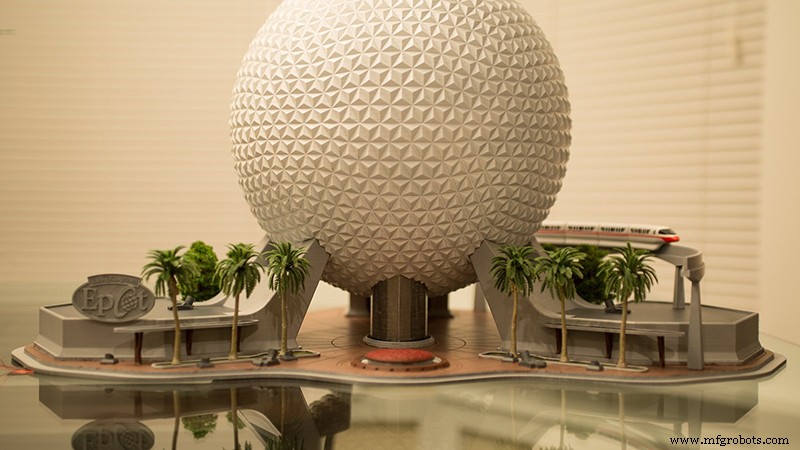
Изображение 4: Архитектурная модель, напечатанная FDM. Источник: Raise3D
Стереолитография (SLA)
Это вторая по популярности технология 3D-печати. Она основана на выборочном воздействии ультрафиолетового света на ванну с фото полимеризующей смолой слой за слоем. Это выборочное воздействие может осуществляться через лазерное сканирование (SLA), проектор (DLP) или маскирующий LED-экран (LED-LCD / MSLA).
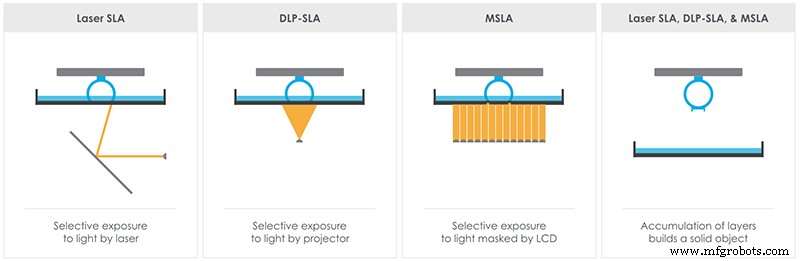
Изображение 5: Различия между SLA, DLP и MSLA. Источник: theorthocosmos.com
Как и FDM-печать, она требует опор, которые должны быть удалены после печати, однако SLA-печать на данный момент не позволяет одновременную печать двумя материалами, поэтому единственный способ удаления опор — механический. Это означает, что в этом случае поверхность детали также страдает в зонах контакта с опорами.
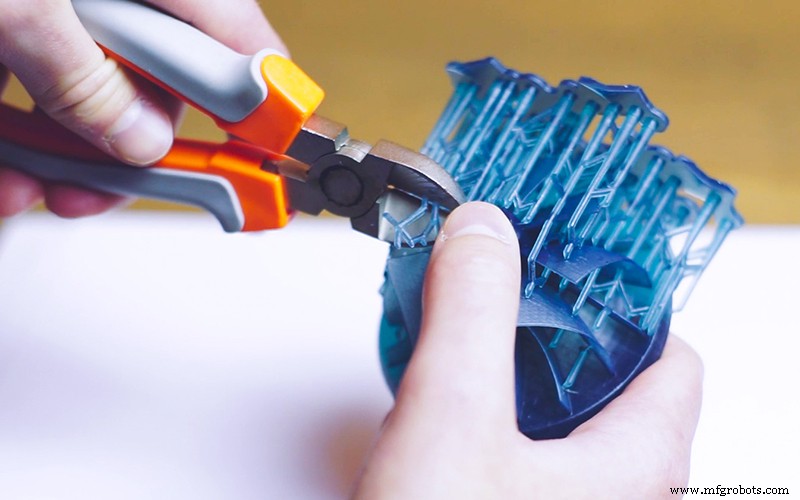
Изображение 6: Опоры детали, напечатанной SLA. Источник: 3Dhubs.com
Другое фундаментальное отличие от FDM — использование термореактивных полимеров вместо термопластиков. Кроме того, материалы для SLA обычно дороже материалов для FDM и обладают определенной токсичностью. Это, вместе с тем, что детали требуют очистки и постобработки, делает эту технологию менее рекомендуемой для образовательной сферы.
Однако её сильной стороной является высокое разрешение и отличное качество поверхности, достижимое SLA-печатью. В общем случае можно достичь разрешений до 50 мкм во всех плоскостях.
Несмотря на то, что существуют SLA-принтеры с большими объемами печати, сравнимыми с FDM, в общем SLA-принтеры имеют значительно меньшие объемы печати.
Она идеально подходит для печати мелких деталей, требующих высокого разрешения и отличной поверхности. В настоящее время это самая популярная технология 3D-печати в стоматологии и ювелирном деле. Именно поэтому у неё самый широкий каталог стоматологических и отливочных смол.
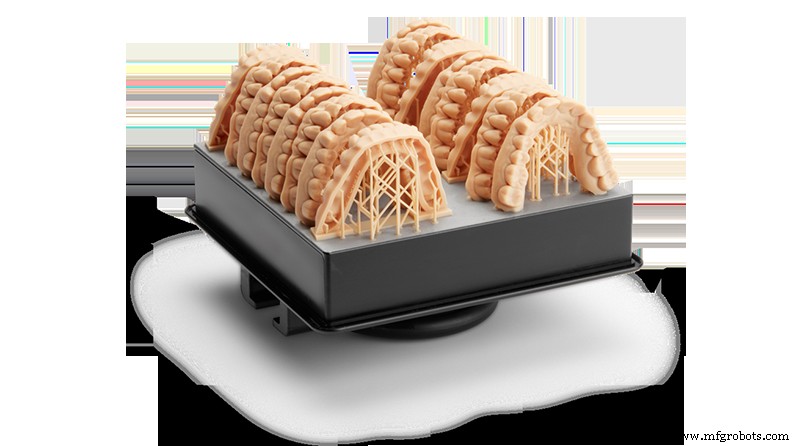
Изображение 7: Стоматологические модели, напечатанные SLA. Источник: Formlabs.
Селективное лазерное спеканирование (SLS)
Это, вероятно, наименее известная технология, несмотря на то, что она одна из старейших и наиболее распространенных в промышленной среде.
Это связано с тем, что до недавнего времени все SLS-оборудование требовало соответствующих помещений, а стоимость как самого оборудования, так и его внедрения была высокой. Хотя в последние годы это изменилось благодаря появлению настольных SLS-принтеров, таких как Lisa и Lisa Pro, стоимость приобретения и внедрения которых близка к FDM и SLA системам. Хотя эта технология позволяет производить как термопластиковые, так и металлические детали, так как цель статьи — понять различия между тремя технологиями, мы сосредоточимся только на термопластиковой SLS-печати.
SLS-печать заключается в выборочном спеканировании лазерной системой сканирования слоев порошкового материала. Каждый раз, когда слой спеканируется, строительная платформа опускается, а специальное устройство — рекоутер — наносит новый слой порошка.
Изображение 8: Схема SLS-принтера. Источник: Sinterit.
Главное преимущество этой технологии — возможность печати без опор. Это делает конструктивные ограничения гораздо меньше, чем в любой другой технологии, а также сильно упрощает постобработку деталей.
Это в сочетании с высокой точностью, достигаемой лазером, превосходящей SLA и FDM, позволяет печатать сложные сборки напрямую, не печатая компоненты по отдельности.

Видео 2: Велосипедный переключатель скоростей, произведенный напрямую SLS-печатью. Источник: Sinterit.
Еще одно важное преимущество — детали, напечатанные SLS, плотные и обладают высокой изотропией, что делает эту технологию идеальной для производства функциональных моделей и прототипов. Всё это вместе с хорошим качеством поверхности делает её также подходящей для производства малых серий готовых изделий.
SLS-принтеры не имеют такого широкого спектра совместимых материалов, как FDM, однако возможность использования технических материалов вроде различных типов нейлонов, а также TPE и TPU позволяет покрыть большинство приложений.
Видео 3: Деталь, напечатанная из TPU методом SLS. Источник: Sinterit.
Несмотря на все преимущества, главным ограничивающим фактором SLS-печати является объем строительной камеры. Хотя промышленное оборудование имеет большие объемы, сравнимые с FDM, настольные SLS-принтеры имеют объемы печати, похожие на SLA-принтеры.
Кроме того, хотя постобработка деталей ограничивается очисткой для удаления несспеканированного порошка, SLS-принтеры требуют подготовки и очистки, которые делают их менее оперативными, чем FDM-печать.
Хотя все эти характеристики сделали эту технологию промышленным стандартом, её высокая стоимость ограничивала доступ для малых и средних компаний. С появлением доступных настольных SLS-принтеров вроде Lisa и Lisa Pro в последние годы это меняется. Хотя их стоимость всё еще немного выше аналогичных моделей FDM и SLA, в настоящее время стоимость перестала быть решающим фактором при выборе технологии.
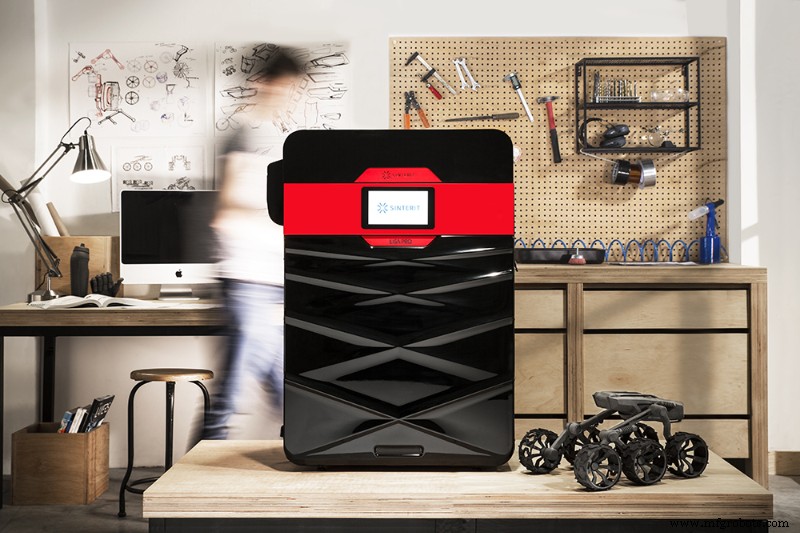
Изображение 9: Sinterit Lisa Pro. Источник: Sinterit.
Сравнение FDM, SLA и SLS
Для правильного сравнения трех технологий необходимо делать это на двух уровнях: по характеристикам и по конструктивным и производственным ограничениям.
Ниже приведено сравнение основных характеристик каждой технологии:
Характеристики | |||
|---|---|---|---|
| Параметр | FDM | SLA | SLS |
| Принцип работы | Экструзия расплавленного материала | Фото полимеризация смолы | Сспеканирование микропartikel |
| Тип совместимых материалов | Термопластики | Фото полимеризующая смола | Термопластики |
| Количество совместимых материалов | Очень высокое | Среднее | Низкое |
| Цена материалов | Средняя - Низкая | Высокая | Средняя |
| Сложность | Высокая | Средняя | Средняя |
| Оперативность | Очень высокая | Средняя | Низкая |
| Минимальное слойовое разрешение | 0.1 мм | 0.05 мм | 0.06 мм |
| Максимальное XY-разрешение | 0.25 мм | 0.05 мм | 0.08 - 0.08 мм |
| Точность | Низкая | Средняя | Высокая |
| Применения | Быстрое прототипирование. Образование. Изготовление шаблонов и приспособлений. | Модели с мелкими деталями. Отливочные негативы для ювелирки и стоматологии. Кappaleк. | Функциональные прототипы. Малые серии. Шаблоны и приспособления. Ортопедические компоненты. Медицинские модели |
| Преимущества | Низкая цена. Оперативность. Доступность материалов. | Высокое разрешение. Качественные стоматологические и отливочные материалы. | Печать без опор. Качественные детали. Прямая печать сборок. Высокая точность. |
| Недостатки | Необходимость опор. У некоторых материалов высокий усадка. | Высокая стоимость материалов. Малый объем печати. | Долгое время печати. Малый объем печати. |
В следующей таблице показаны конструктивные ограничения каждой технологии:
Конструктивные требования | |||
|---|---|---|---|
| Параметр | FDM | SLA | SLS |
| Нависы | Требуют опор от 45° | Всегда нужны опоры | Никогда не нужны опоры |
| Мостики | Требуют опор от 10 мм | Не нужны опоры, но рекомендуются | Никогда не нужны опоры |
| Минимальная толщина стенки | 0.8 мм | 0.5 мм на поддерживаемых стенках 1 мм на неподдерживаемых | 0.7 мм |
| Гравировки | 0.6 мм ширина 2 мм высота | 0.4 мм | 1 мм |
| Минимальный диаметр отверстий | 2 мм | 0.5 мм | 1.5 мм |
| Допуск на движущиеся части и соединения | 0.5 мм | 0.5 мм | 0.3 мм в движущихся частях 0.1 мм в соединениях |
| Выхлопные отверстия в полых деталях | Не требуются | 4 мм | 5 мм |
| Минимальный размер детали | 2 мм | 0.2 мм | 0.8 мм |
| Минимальный диаметр колонны | 3 мм | 0.5 мм | 0.8 мм |
| Общие допуски | ±0.5% (нижний предел ±0.5 мм) | ±0.5% (нижний предел ±0.15 мм) | ±0.3% (нижний предел ±0.3 мм) |
Сегодня на рынке доступны принтеры на базе этих трех технологий в схожем ценовом диапазоне, такие как принтеры производителей Raise3D, Formlabs или Sinterit. Благодаря этому единственным критерием при принятии решения о внедрении той или иной технологии будут технические критерии.
Необходимо хорошо оценить потребности и предполагаемое использование 3D-принтера, чтобы решить, какая технология наиболее подходит, и сделать инвестицию рентабельной.
3D печать
- Выбор идеального материала для рукоятки (Handwheel): практическое руководство
- Топ узких мест рабочего процесса 3D-печати и проверенные исправления
- PA11 vs PA12: выбор правильного SLS-материала для вашей 3D-печати
- Стереолитография (SLA): фундаментальная технология 3D-печати
- Селективное лазерное спекание (SLS): передовой технологии, передовые материалы и расширяющиеся применения
- Понимание посадок валов: три типа и как выбрать правильный
- Промышленная автоматизация: ключ к бизнесу, готовому к будущему
- Выбор правильного прессователя: полное руководство по эффективному управлению отходами
- Выбор идеального материала трения для тормозов: практическое руководство
- Выбор оптимального ЧПУ-режущего инструмента и программирования для пиковой производительности