



Выбор правильного хотэнда: руководство для FDM 3D-печати
Хотэнд — одна из фундаментальных частей FDM-принтера, и, несмотря на внешнюю простоту, одна из самых сложных. От этого компонента зависит не только разрешение принтера, но и возможность печатать определенные материалы, такие как абразивные или высокотемпературные. Существует множество вариантов при выборе хотэнда, а также множество запчастей и аксессуаров для каждого. Идеального хотэнда для всех применений не существует, и выбор наиболее подходящего для каждого пользователя будет обусловлен предпочитаемым использованием 3D-печати или используемыми материалами.
Чтобы научиться выбирать и настраивать наиболее подходящий хотэнд, нужно понять, как он работает и из каких частей состоит.
Как работает хотэнд
Хотэнд — это набор элементов предназначенных для плавления и экструзии нити перед депонированием в строительной зоне. Хотэнд всегда работает в связке с экструдером, в прямом или косвенном (bowden) монтаже. По сути состоит из: экструдер толкает нить в маленькую камеру, где она плавится, и из-за создаваемого давления расплавленный материал выходит через маленькое отверстие, где затвердевает при депонировании на столе или детали. Поскольку нить толкается, необходимо, чтобы она сохраняла максимальную жесткость до достижения зоны плавления. Для этого в хотэнде должно быть две четко разделенные зоны: холодная и горячая, с переходом между ними максимально коротким.
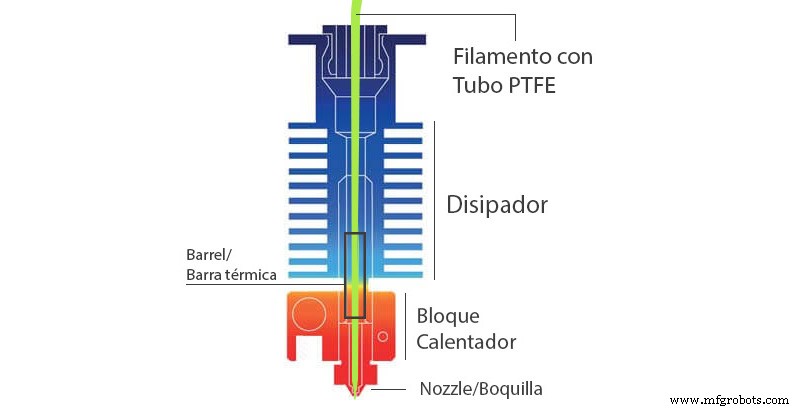
Изображение 1: Схема хотэнда. Источник: impresoras3d.com
Части хотэнда
Хотэнды состоят в основном из шести компонентов:
- Сопло (Nozzle)
- Нагревательный блок (Heating block)
- Температурный датчик (Temperature probe)
- Нагревательный картридж (Heating cartridge)
- Теплозаградитель (Heatbreak)
- Радиатор (Heatsink)
Сопло (Nozzle)
Это финальная часть хотэнда, определяющая разрешение принтера в плоскости XY. При выборе нужно учитывать три параметра: систему, диаметр и материал.
Система:
Существует множество систем хотэндов, но самые распространенные две: система V6 и Mk8. Помимо них, некоторые известные бренды вроде Ultimaker, BCN3D или Raise 3D имеют свои.
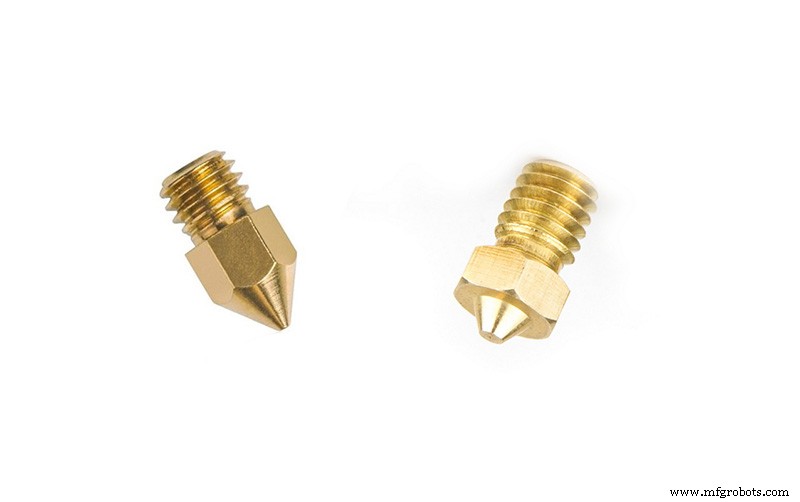
Изображение 2: Сопла MK8 и V6.
Хотя и V6, и MK8 имеют резьбу M6x1 и могут казаться совместимыми на первый взгляд, это не так. Размеры существенно отличаются между ними. Пока сопла системы MK8 имеют длину 8 мм, те системы V6 — 5 мм. Это означает, что на принтерах, где датчик уровня находится на головке, сопло будет выше и не будет печатать. Хотя можно модифицировать принтер для адаптации хотэндов другой системы, рекомендуется оставаться в исходной системе и избегать смешивания компонентов из других систем. Сейчас это не проблема, так как есть производители в обеих системах, выпускающие компоненты исключительного качества, такие как E3D, MicroSwiss или 3DSolex.
Диаметр:
В общем, большинство хотэндов по умолчанию используют сопло 0,4 мм, считая идеальным компромиссом между разрешением и временем печати. Однако существует множество других диаметров, которые могут быть лучше в определенных случаях.
Диапазон доступных сопл варьируется по системе и производителю, но обычно от 0,25 до 0,8 мм. Это из-за внутренних ограничений FDM-технологии. Пластики в расплавленном состоянии сохраняют значительную вязкость, требующую более высокого давления при меньшем диаметре. Поэтому ниже 0,25 мм необходимое давление настолько высоко, что невозможно печатать некоторые пластики с более высокой вязкостью. Однако некоторые производители, вроде E3D, имеют экспериментальные сопла до 0,15 мм, с которыми можно получить отличные результаты печати PLA на низкой скорости.
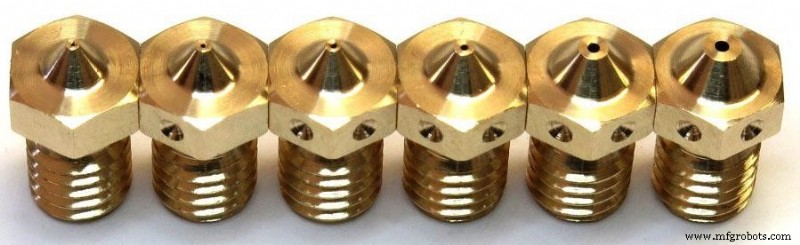
Изображение 3: Сопла разных размеров. Источник: e3d-online.com
Для сопл выше 0,8 мм ограничение связано со способностью хотэндов плавить достаточно пластиковый объемный поток для поддержания правильной экструзии. Большой диаметр сопла требует такой скорости экструзии, что может быть невозможно плавить нить с той же скоростью. Несмотря на это, два признанных производителя частично решили этот предел двумя разными стратегиями.
С одной стороны, E3D предлагает две подсистемы V6, известные как Volcano и Supervolcano, основанные на увеличении длины горячей зоны хотэнда, позволяя плавить гораздо больший пластиковый поток. Это дает возможность печатать на более высоких скоростях со стандартными соплами, а также использовать сопла до 1,4 мм.
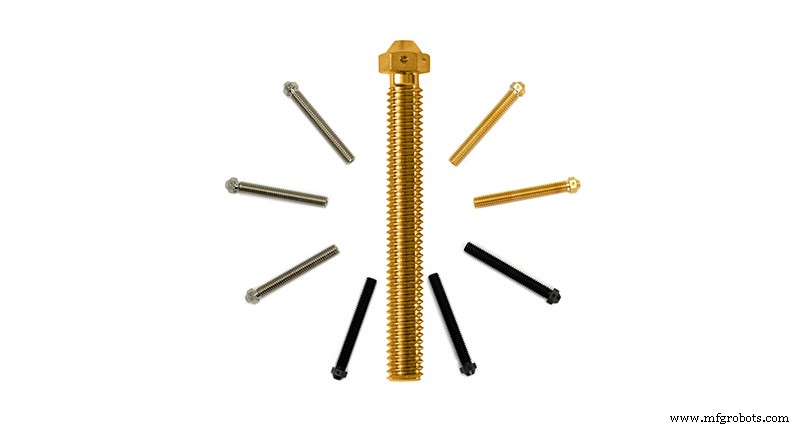
Изображение 4: Сопла Supervolcano. Источник: e3d-online.com
С другой стороны, производитель 3DSolex внедрил инновационную технологию «Core Heating Technology». Эта технология основана на разделении внутренности хотэнда на три камеры, достигая большей горячей поверхности в контакте с нитью и таким образом более быстрого и однородного плавления без необходимости увеличивать длину горячей зоны. Благодаря этому 3DSolex предлагает сопла диаметром до 2 мм, совместимые с системой V6.
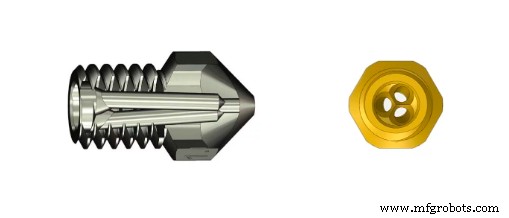
Изображение 5: Сопло 3DSolex. Источник: 3DSolex.com
Материалы:
В последние годы появление новых продвинутых материалов также означало необходимость проектировать сопла из новых материалов. Сейчас самые распространенные материалы в производстве сопл — следующие:
- Латунь (Brass): Самый распространенный материал. Главные преимущества: низкая стоимость, легкость производства и высокий коэффициент теплопроводности. Главные недостатки: низкая износостойкость, а также низкая устойчивость к высоким температурам, так как не рекомендуется выше 300 °C. Идеален для печати только PLA, ABS, ASA.
- Никелированная латунь (Nickel-plated brass): Становится стандартом в качественных хотэндах. Это латунное сопло с тонким никелевым покрытием. Поверхностная обработка дает большую износостойкость, ниже коэффициент трения и высокую коррозионную устойчивость. Благодаря этому долговечность выше, чем у латунных.
- Никелированная медь (Nickel-plated copper): Специфический материал для печати высокотемпературными нитями. Должен комбинироваться с нагревательным блоком того же материала. Позволяет достигать температур до 500 °C.
- Закаленная сталь или инструментальная сталь (Hardened/Tool steel): Выделяются высокой абразивной стойкостью. Разработаны для работы с высокоабразивными нитями, усиленными волокнами или частицами. Необходимы для металлонитей или усиленных стекловолокном/углеродом. Главный недостаток — обычно дают ниже качество поверхности, чем предыдущие. Хотя доступны от 0,4 мм, рекомендуется использовать размеры более 0,5 мм для избежания заторов. Хотя выдерживают до 500 °C, не рекомендуется с абразивными материалами выше 350 °C.
- Нержавейка (Stainless steel): Хотя может показаться похожей на предыдущую и многие покупают для абразивных нитей, это не их главное применение, так как их абразивная стойкость намного ниже. Эти сопла 주로 используются в медицинских и пищевых применениях, так как благодаря высокой коррозионной стойкости не выделяют токсичных частиц, смешивающихся с расплавом. Вероятно, наименее распространенный материал для сопл. Как никелированная медь, подходят для высоких температур, до 500 °C.
- Латунь или медь с рубиновым наконечником (Ruby tip): Сопла из латуни или меди с рубином на конце. Хотя многие верят, что они не изнашиваются, это не совсем верно. Пока высокая твердость рубина заставляет наконечник не изнашиваться и поддерживать высокое качество печати на протяжении всей жизни сопла, корпус из латуни или меди изнашивается. С нитями без наполнителей долговечность очень высока и во многих случаях превышает жизнь принтера, однако с абразивными нитями внутренний износ латунного/медного корпуса заставляет рубин отделяться от сопла со временем. Идеальное сопло для печати абразивных материалов с максимальным качеством при условии ограниченного срока службы. Также идеально для тех, кто не использует абразивы и хочет сопло с высокой долговечностью, сохраняющим максимальное качество на протяжении всего срока службы.
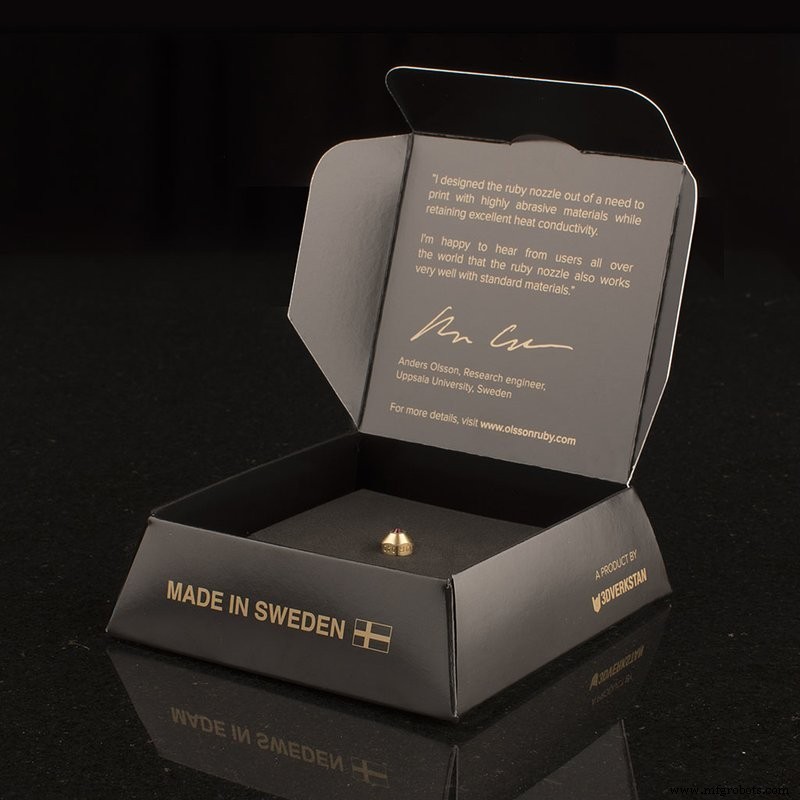
Изображение 6: Сопло The Olson Ruby. Источник: olssonruby.com
Нагревательный блок (Heating block):
Элемент, отвечающий за передачу тепла соплу и горячей зоне теплозаградителя. Есть в основном два типа: обычный и высокотемпературный. Стандартные блоки обычно из алюминия. Самые экономичные, но выдерживают только до 300 °C. Высокотемпературные — из никелированной меди, до 500 °C.
Некоторые, как в системе V6, имеют опцию силиконового чехла (sock), помогающего защитить деталь от излучаемого тепла, чего особенно важно с материалами вроде PLA.
Температурный датчик (Temperature probe):
Элемент, отвечающий за измерение температуры нагревательного блока. Существует множество типов, с разными форм-факторами и параметрами. Это, пожалуй, один из самых сложных элементов для замены, так как помимо разных форм-факторов, может потребоваться модификация прошивки принтера или даже добавление дополнительных электронных компонентов. Три самых распространенных типа:
- Термистор (Thermistor): Самый частый. Высокая точность при низких температурах, очень экономен. Недостаток: не подходит для температур выше 285 °C.
- Термопара (Thermocouple): Позволяют измерять очень высокие температуры точно, однако, при калибровке для конкретного диапазона, они не могут измерять высокие и низкие температуры с высокой точностью одновременно. Хотя обычно дешевы, требуют дополнительной электроники для конвертации сигнала. Один из главных недостатков — чувствительны к электромагнитному шуму, поэтому их кабели должны быть экранированными и удаленными от блоков питания или катушек.
- Датчик PT100: Почти полностью заменили термопары. Позволяют измерять температуры до 500 °C с точностью, комбинируя преимущества термисторов и термопар. Взамен цена самая высокая и требуют дополнительной электроники.
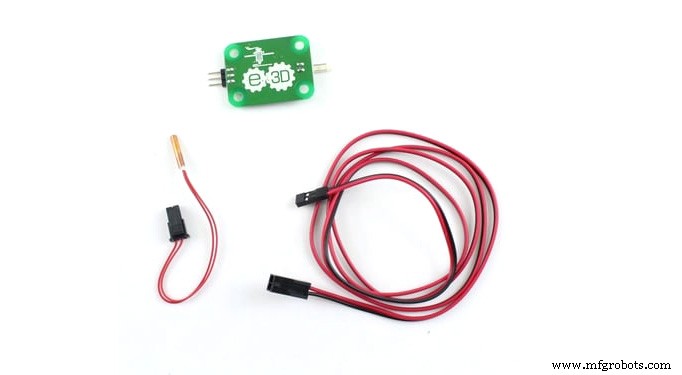
Изображение 7: Датчик PT100. Источник: e3d-online.com
Нагревательный картридж (Heating Cartridge):
По сути состоит из резистора, который при прохождении тока передает тепло нагревательному блоку. Самые распространенные имеют мощность 30 Вт или 40 Вт. С исключениями, их размеры обычно универсальны. Доступны в версиях 12В и 24В, критически важно использовать напряжение, соответствующее плате принтера.
Теплозаградитель (Heatbreak):
Один из самых важных элементов хотэнда. Его функция — разделять горячую и холодную зоны хотэнда, и его качество решает возможные заторы. Это компонент, определяющий, является ли хотэнд All-Metal типом или нет, в зависимости от того, покрыт ли его внутренний состав тефлоном. Изготавливается из материалов с низким коэффициентом теплопроводности, таких как нержавейка, для усиления термического разрыва. Самые качественные делают из титана или биметаллических комбинаций, как Slice Engineering.
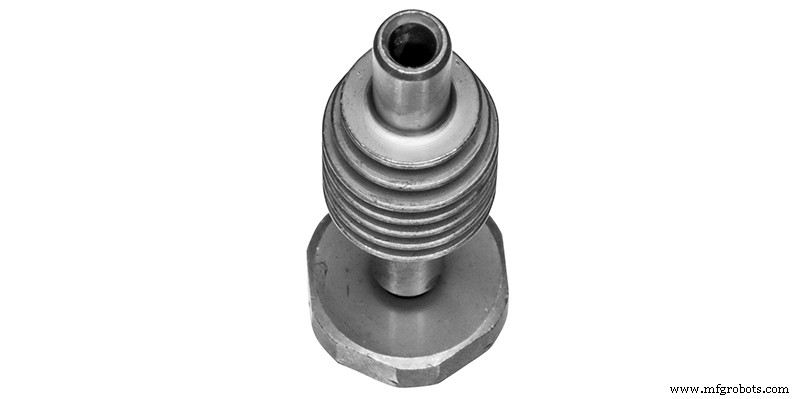
Изображение 8: Биметаллический теплозаградитель Slice Mosquito. Источник: sliceengineering.com
Радиатор (Heatsink):
Его функция — охлаждать холодную зону хотэнда и предотвращать преждевременное плавление нити перед зоной плавления. Критически важно, чтобы их качество и производительность были очень высоки, особенно при высоких температурах или полимерах с низкой температурой размягчения, как PLA. В случае использования прямых экструдеров, другая важная функция — предотвратить передачу тепла к экструдеру, за исключением компактных экструдеров вроде E3D Aero и Hemera, где корпус экструдера сам выступает радиатором.
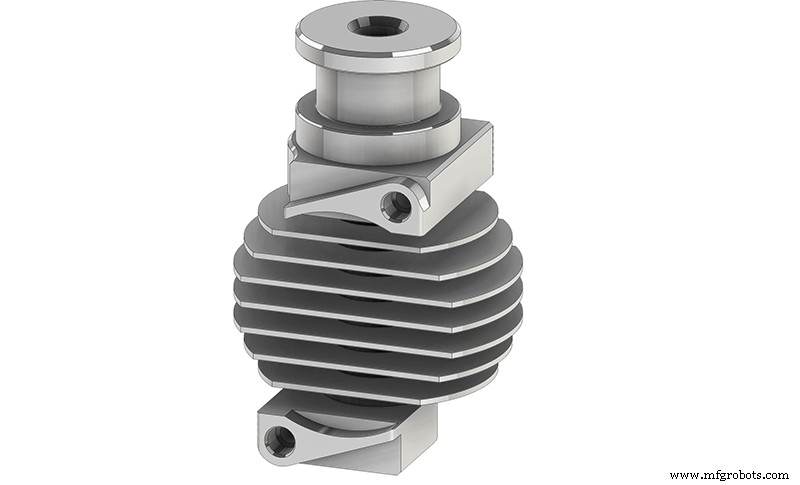
Изображение 8: Радиатор для Slice Copperhead. Источник: sliceengineering.com
Как выбрать правильный хотэнд
Как обсуждали в начале, не существует идеального хотэнда, способного работать на максимальной производительности во всех случаях. Для каждой ситуации есть оптимальная модель или комбинация. Хотя стандартные хотэнды обычно хорошо работают на редких печатях с базовыми материалами, при более требовательных ситуациях может понадобиться замена хотэнда или отдельных компонентов. Среди этих особых ситуаций — шесть самых частых:
- Печать неабразивными материалами, требующими высокой температуры
- Печать абразивными материалами, требующими высокой температуры
- Печать абразивными материалами
- Медицинские и пищевые применения
- Крупноформатная 3D-печать
- Высокоскоростная печать
Печать неабразивными материалами, требующими высокой температуры
Хотя в общем самые распространенные материалы имеют температуры печати ниже 280 °C, есть некоторые инженерные нити, чья температура печати может быть чуть выше (поликарбонат) или даже значительно выше (PEKK). В этих случаях критично выбрать хотэнд, компоненты которого выдерживают высокие температуры. Для этого и нагревательный блок, и сопло должны быть из никелированной меди. Кроме того, они должны сопровождаться All-Metal теплозаградителем с минимально возможным коэффициентом теплопроводности, таких как из титана или биметаллических комбинаций.
Из-за ограничения термисторов, критично, чтобы хотэнд измерял температуру через термопару или датчик PT100.
При использовании прямого экструдера радиатор должен быть высокого качества и охлаждаться максимально хорошо.
Среди доступных вариантов, вероятно, лучшие для этого применения — хотэнды Mosquito и Copperhead от Slice Engineering.
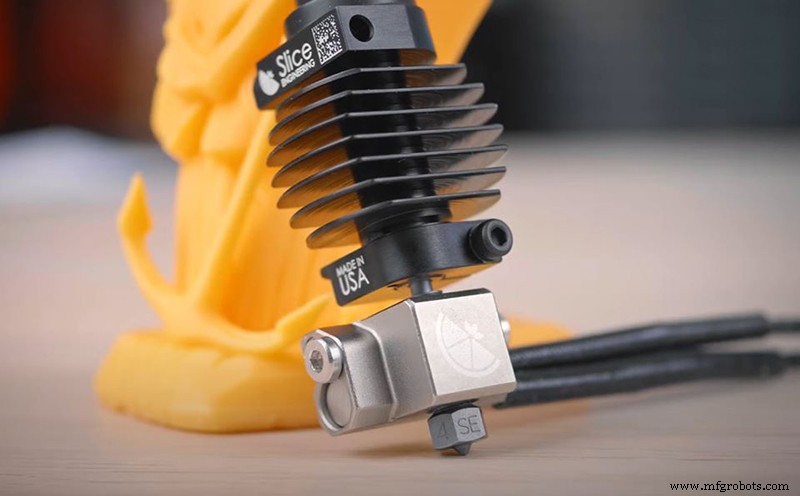
Изображение 9: Slice Copperhead. Источник: sliceengineering.com
Печать абразивными материалами, требующими высокой температуры
Вероятно один из самых требовательных случаев. Выбор тот же, что в предыдущем случае, за исключением необходимости заменить никелированное медное сопло на подходящее для абразивов, такое как Hardened Steel Nozzle или E3D Nozzle X размером 0,6 мм. Оба совместимы с хотэндами Slice Engineering.
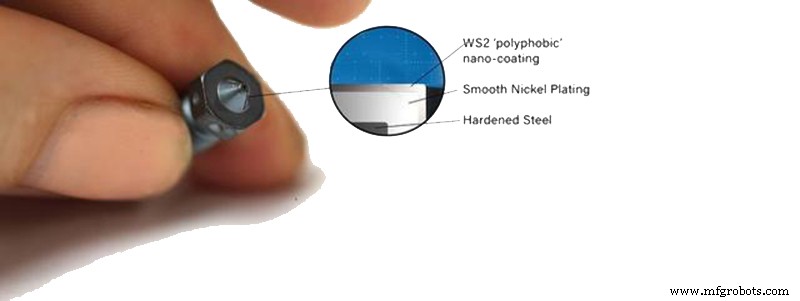
Изображение 10: Nozzle X. Источник: e3d-online.com
Печать абразивными материалами
При использовании абразивных материалов, но без необходимости температур выше 285 °C, также рекомендуется, как и в предыдущем случае, использовать абразивостойкое сопло и All-Metal теплозаградитель. Хотя тефлоновый теплозаградитель также работал бы нормально, износ был бы высоким, и тефлоновую трубку нужно было бы часто менять. Среди металлических теплозаградителей, титановые имеют большую долговечность перед абразивами благодаря высокой твердости. Однако в этом случае алюминиевый нагревательный блок более чем достаточно.
Медицинские и пищевые применения
При печати деталей из биосовместимых материалов или для пищевого использования, главное — избежать загрязнения металлическими остатками, вызывающими токсичность. Лучше, чтобы все компоненты в контакте с нитью были из нержавейки или титана. Поэтому хотэнд E3D V6 с титановым теплозаградителем и нержавеющим соплом — идеальная комбинация.
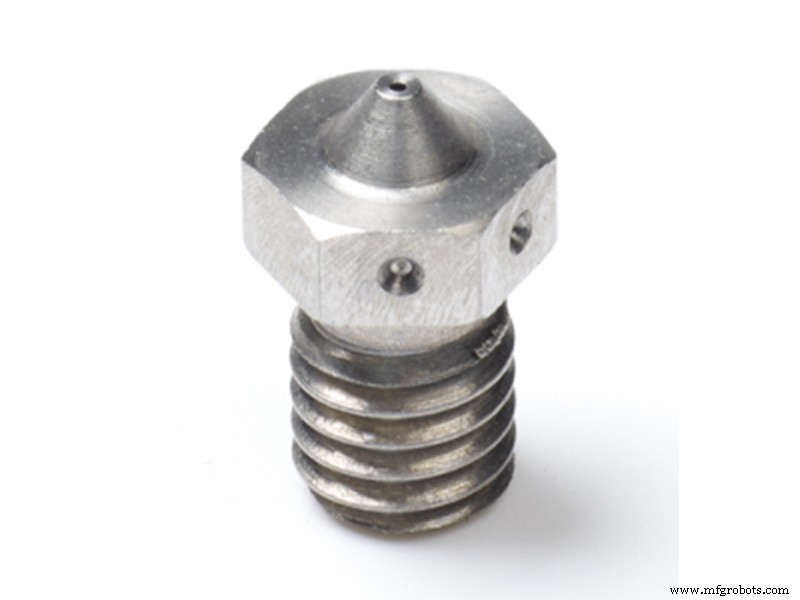
Изображение 11: Нержавеющее сопло. Источник: e3d-online.com
Крупноформатная 3D-печать
При печати деталей с большими объемами, время печати может стать приоритетнее разрешения. В этих случаях может быть полезно использовать сопла с большими диаметрами, более 1 мм. Это подразумевает использование хотэндов, способных плавить большие нитяные потоки при разумной скорости. В этих ситуациях система V6 Volcano или Supervolcano — один из лучших вариантов.
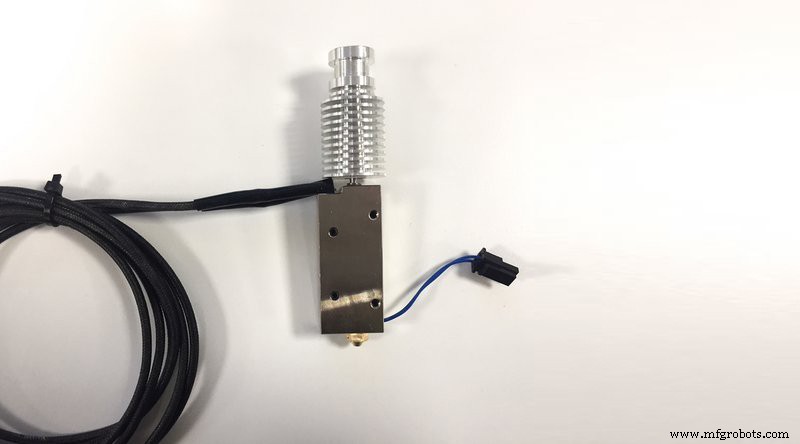
Изображение 12: V6 Supervolcano. Источник: e3d-online.com
Высокоскоростная печать
Как и в предыдущем случае, предел определяется скоростью, с которой наш хотэнд способен плавить нить. Хотя в этом случае подойдут и V6 Volcano, и V6 Supervolcano, оптимальным вариантом является использование сопл Solex с технологией «Core Heating Technology», способных достигать объемных скоростей до 30 мм³/с и совместимых с хотэндами E3D и Slice Engineering.
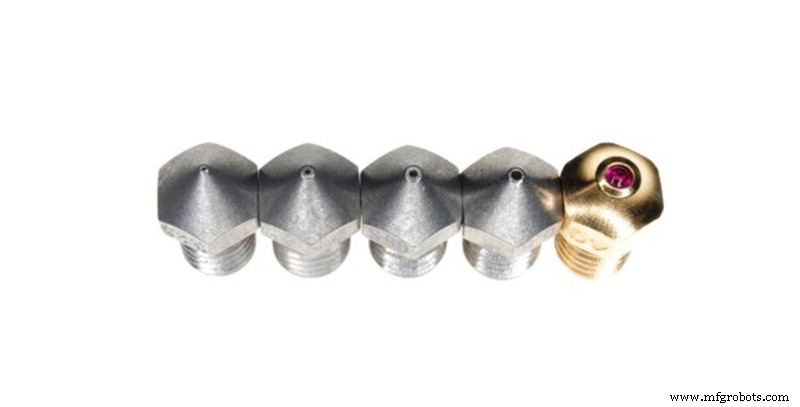
Изображение 13: Сопла 3DSolex. Источник: 3dsolex.com
Во многих случаях наши потребности не ограничиваются только одним из этих случаев, поэтому нужно искать компромисс, позволяющий адекватную производительность в нескольких ситуациях.
Однако идеально иметь высокомодульную систему, такую как E3D V6 или новый Copperhead от Slice Engineering. Благодаря этим двум системам можно переконфигурировать наш хотэнд для максимальной производительности в каждой ситуации.
3D печать
- Выбор идеальных регулируемых ножек (leveling feet) для мебели и станков
- Выбор правильных направляющих для ящиков: подробное руководство
- Выбор правильного CAD-ПО для дизайна ювелирных изделий: полное руководство
- Выбор правильного прессователя: полное руководство по эффективному управлению отходами
- Выбор оптимальной промышленной сцепления-тормоза: практическое руководство
- Экспертное руководство: выбор идеальной картонирующей машины для вашей линии
- Как выбрать идеальный водорез для вашего цеха
- Выбор идеального трубогиба для ваших производственных задач
- Выбор оптимальной скорости пиления для ленточных пил: практическое руководство
- Выбор правильного погружного насоса: экспертные советы и ключевые характеристики