



Выбор оптимального режима траектории инструмента для ЧПУ-фрезеровки: практическое руководство
С непрерывным развитием современного производства и технологий обработки, ЧПУ-оборудование и сопровождающие CAM-системы получили широкое распространение и развитие. Траектория инструмента, генерируемая CAM-системой (т.е. режим траектории инструмента), является ядром управления операцией обработки. Она напрямую влияет на точность, шероховатость поверхности, общее время обработки, ресурс станков и другие аспекты обрабатываемой детали, и в конечном счете определяет производственную эффективность.
Статья анализирует различные характеристики режущих методов и факторы, влияющие на их выбор, сравнивает технологические методы и режимы резания при фрезеровке, и дает ориентир для выбора подходящего режима траектории инструмента.
1. Режим траектории инструмента
Базовое понятие режима траектории инструмента.
В ЧПУ-обработке режим траектории инструмента — метод планирования траектории при завершении резания заготовки инструментом. При обработке одной и той же детали несколько режущих методов могут удовлетворить требованиям к размерам и точности, но производительность обработки разная.
Классификация режима траектории инструмента
Режим траектории инструмента делится на 4 типа: односторонняя подача, реципрокальная (туда-обратно) подача, кольцевая резка и комбинированная подача. Комбинированная подача — смесь первых трех типов. Односторонняя или реципрокальная подача по стратегиям обработки — все линейная резка. Поэтому по разным стратегиям обработки режущий метод делится на линейную резку, кольцевую резку и другие специальные методы. Часто используются рядовая резка и кольцевая резка.
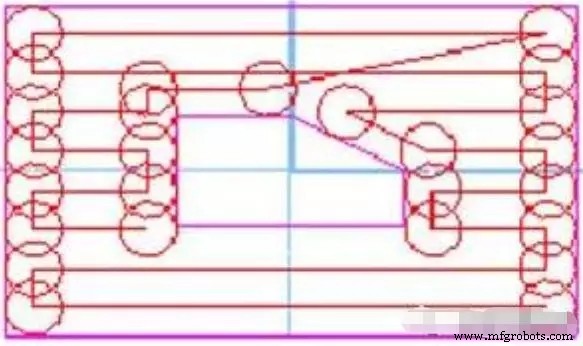
Линейная резка способствует максимальной скорости подачи станка, качество резаемой поверхности также лучше, чем при кольцевой резке. Однако когда сложная плоскостная полость имеет несколько устьиц, образующих несколько внутренних контуров, при линейной резке часто возникают дополнительные действия подъема инструмента, то есть где-то в траектории инструмента, либо для избежания интерференции инструмента с устьицей, либо для возврата инструмента в оставшуюся необработанную зону, необходимо поднять инструмент на определенную высоту над плоскостью обработки, затем перенести в начало другой траектории и продолжить резание.
Траектория рядовоой резки состоит из серии прямых отрезков, параллельных определенному фиксированному направлению, расчет прост. Подходит для чистовой обработки простых полостей или черновой обработки с большими припусками.
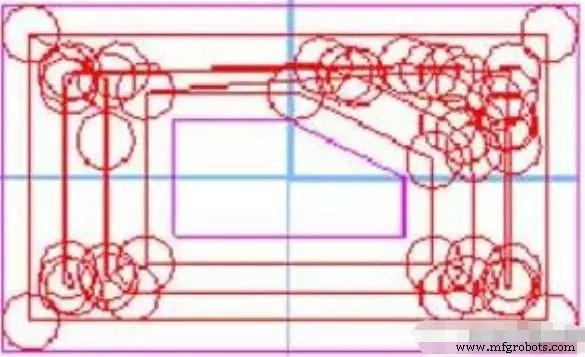
При кольцевой резке инструмент движется по траектории с похожими граничными контурами, состоящей из набора замкнутых кривых, что обеспечивает сохранение инструментом одного и того же режущего состояния при резании деталей. Поскольку процесс кольцевой резки вычисляет следующую кольцевую траекторию путем непрерывного смещения текущей кольцевой траектории, расчет сложен и трудоемок. Подходит для обработки сложных полостей и криволинейных поверхностей.
2. Факторы, влияющие на режим траектории инструмента
Форма и геометрические элементы заготовки
Форма и геометрические элементы заготовки включают геометрическую форму обрабатываемой области, размер и расположение островов и т.д. Это врожденная характеристика самой заготовки, неизменяемый фактор, но фундаментальный фактор, определяющий способ подачи инструмента.
Технологический маршрут
Технологический маршрут — прямой процесс достижения цели обработки и прямое основание для выбора режима траектории инструмента. Маршрут определяет последовательность обработки областей, слияние и разделение островов, разделение на черновую, получистовую и чистовую обработку. Существует много маршрутов для достижения цели, что определяет разный выбор режима траектории.
Материал заготовки
Материал заготовки также один из факторов, определяющих режим траектории. Материал — прямой объект обработки и не напрямую влияет на подачу инструмента, но влияет на выбор материала инструмента, размеров, метода обработки и т.д., что косвенно влияет на способ подачи. Форма и размер заготовки-бланка вызывают распределение припуска по каждой части заготовки. Одновременно для заготовки с выбором бланка использование размера и формы бланка изменит способ зажима и перераспределение обрабатываемой области, влияя на технологические стратегии, ведущие к разному подходу к подаче инструмента.
Способ зажима и фиксации заготовки
Способы зажима и фиксации заготовки также косвенно влияют на способ резания, например, влияние новых «островов», возникающих от давильника, влияние зажимной силы на режущий режим и изменение способа резания, влияние вибрации на способ резания.
Выбор инструмента
Выбор инструмента включает материал, форму, длину, число зубьев и т.д. Эти параметры определяют площадь и частоту контакта инструмента с заготовкой, и тем самым объем резаемого материала за единицу времени, нагрузку станка, степень износостойкости. И срок службы инструмента определяет длительность резанья. Среди них размер инструмента (диаметр) имеет прямое влияние на режущий метод. Выбор инструментов с разными диаметрами влияет на размер остаточной области, вызывает изменения траектории обработки и приводит к разным режущим методам.
Выбор обрабатываемых областей
В фрезеровке, когда сложная плоскостная полость имеет несколько устьиц, образующих несколько внутренних контуров, при линейной резке часто возникают дополнительные действия подъема инструмента, а при кольцевой — удлиняется траектория обработки. Такие дополнительные подъемы или удлинение траектории серьезно снижают эффективность резания. Поэтому как минимизировать число таких ситуаций — главная проблема.
Вся область резания делится на несколько подобластей по технологическим потребностям, и каждая обрабатывается отдельно. Подъем инструмента происходит между подобластями. Одновременно эти подобласти сливаются или делятся согласно режущему методу, или даже игнорируются. Выбор разных обрабатываемых областей не только уменьшает число подъемов инструмента, но и не удлиняет траекторию. Одновременно для новой области можно выбрать наиболее рациональный режущий метод, повышая эффективность обработки.
3. Разумный выбор режима траектории инструмента
Базовый принцип выбора
При выборе способа подачи учитывают две точки: длительность времени обработки и равномерность припуска. Обычно кольцевая резка — метод, основанный на форме заготовки, припуск относительно равномерный. Припуск при рядовой резке относительно неравномерен. Если нужно оставить более равномерный припуск после рядовой резки, обычно необходимо добавить кольцевую траекторию вокруг границы. Если не учитывать неравномерность припуска, длина траектории рядовой резки обычно относительно коротка. Если учитывать неравномерность и добавлять кольцевую траекторию, когда граница области обработки длиннее, кольцевая траектория вокруг границы оказывает более явное влияние на общее время, и рядовая траектория обычно длиннее кольцевой. Позиция инструмента при рядовой резке легко вычисляется, занимает меньше памяти, но больше подъемов инструмента. При кольцевой траектории нужно многократно смещать кольцевую границу и удалять самопересекающиеся контуры.
Выбор по внешним характеристикам
Форма заготовки определяет способ обработки. По разным объектам заготовку можно просто разделить на плоскостные полости и свободные формы. Плоскостные полости обычно обрабатывают рядовой резкой. Поскольку большинство таких деталей образуются черновой фрезеровкой, например, коробки, основания и др., припуск большой. Рядовая резка способствует максимизации скорости подачи станка, повышению эффективности, качество резаемой поверхности также лучше, чем при кольцевой резке.
Свободные формы обычно используют кольцевую резку, в основном потому что поверхность в основном отливается или формируется из регулярной формы, припуск неравномерно распределен. Одновременно поверхность имеет более высокие требования к точности. Кольцевая резка может лучше приблизиться к истинной форме поверхности, чем иметь хорошие характеристики обработки поверхности.
Выбор по технологической стратегии
Обработка деталей часто делится на три этапа: черновая, получистовая и чистовая, иногда есть финишная. Разумное разделение этапов необходимо для обеспечения точности. Традиционные методы имеют относительно односторонние функции станков, поэтому границы этапов четко видны в маршруте. Однако границы методов ЧПУ-фрезеровки نسبي размыты и могут смешиваться.
Главная цель черновой обработки — преследовать скорость удаления материала за единицу времени и подготовить геометрический контур заготовки для получистовой обработки. Поэтому часто используют рядовой метод или комбинированный метод для слой за слоем резания. Главная цель получистовой — сделать контур заготовки гладким и равномерным припуском для чистовой. Поэтому часто используют кольцевой метод. Главная цель чистовой — получить детали с геометрическими размерами, форменной точностью и качеством поверхности, соответствующими требованиям. Согласно геометрическим характеристикам заготовки, для внутренних участков применяют внутренний метод резания, для краев и стыков — кольцевой метод.
Выбор по стратегии программирования
Основные принципы определения способа резания при программировании: должен обеспечивать точность обработки и требования шероховатости поверхности деталей; маршрут обработки должен быть максимально сокращен, время холостого хода инструмента уменьшено, численные расчеты упрощены, число программных блоков мало. Уменьшение нагрузки на программирование. Обычно для плоскостной полости область обработки делят рядовой резкой для уменьшения числа подъемов инструмента, для свободной формы — кольцевая резка приближает форму. Выбранный размер бланка влияет на выбор программирования. Увеличением формы бланка можно преобразовать труднозажимаемую формовую обработку в легкозажимаемый рядовый метод и полостную обработку, или свободную форму, обрабатываемую кольцевой резкой, изменить на рядовую резку с большим припуском для повышения эффективности.
Производственный процесс
- Выбор правильного ЧПУ-плазменного резака для вашей мастерской: практическое руководство
- Необходимые навыки для работы на фрезерных станках с ЧПУ
- Выбор режущего инструмента для станков ЧПУ: профессиональное руководство по ресурсу и производительности
- Освоение ЧПУ фрезеровки: полное руководство по эксплуатации и настройке
- Выбор идеального CNC фрезера: подробное руководство
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- Как выбрать идеальный водорез для вашего цеха
- Как выбрать правильную охлаждающую жидкость для вашего материала: практическое руководство
- Выбор оптимального ЧПУ-режущего инструмента и программирования для пиковой производительности
- Выбор лучшей мини-фрезерной машины с ЧПУ для вашей мастерской