



Стереолитография (SLA): фундаментальная технология 3D-печати
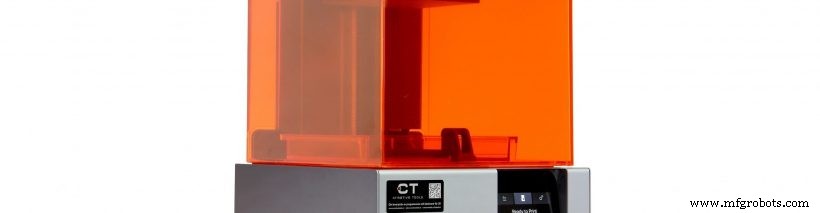
Изобретена и запатентована Чаком Халлом — основателем 3D Systems — в 1984 году, стереолитография (SLA) — первая технология 3D-печати и фундамент современного аддитивного производства. Метод доказал 3D-печать жизнеспособным производственным инструлом, стимулируя дальнейшую инновацию и расширяя ее применение по бесчисленным индустриям. Сегодня те же базовые принципы используются опытными профессионалами и хоббистами одинаково.
Как это работает
SLA конструирует детали слой за слоем, проецируя сфокусированный ультрафиолетовый лазер на ванну фотореактивной смолы. Лазер отверждает смолу там, где бьет, затвердевая этот слой. Строительная платформа затем опускается, и процесс повторяется до завершения всей геометрии. После извлечения деталь проходит ванну растворителя для устранения неотвержденной смолы, за которым следует пост-отверждение в УФ-печи для полного затвердевания материала.
Первичные приложения
Быстрое прототипирование остается главным юзкейсом SLA. Ее высокое разрешение и гладкий финиш поверхности позволяют дизайнерам быстро итерировать, производя точные физические модели перед переходом к производству. Хотя стоимость материала ограничивает крупномасштабное производство, многие компании все еще используют SLA для создания форм, паттернов для литья под давлением или в песок, и беспокойных деталей вроде кастомных слуховых аппаратов.
Материалы
В отличие от многих аддитивных методов, SLA опирается исключительно на фотореактивные смолы. За годы диапазон доступных смол драматически расширился: от цветных, высокопрочных вариантов, имитирующих ABS, до специальных формуляций для стоматологии и медицины. Это разнообразие дает производителям широкую палитру механических свойств и опций финиша.
Экспертные советы для топ-квалитета печатей
- Дизайньте с мыслью о поддержках. Все SLA-детали нуждаются в поддержках; избегайте вылетов превышающих 19°. Поддержки могут быть обрезаны или сломаны пост-отверждением, и любой остаток зашлифован для безупречной поверхности.
- Избегайте крошечных отверстий и ультра-тонких стенок, которые склонны к варпингу во время отверждения.
- Для замыкающихся компонентов используйте 0.5 мм зазор для движущихся частей и 0.1–0.2 мм для плотных посадок.
- Снижайте использование материала путем полости деталей когда возможно, обеспечивая дренажные отверстия для предотвращения запертой смолы и последующих дефектов.
- Влажно шлифуйте печать для достижения более гладкого финиша; следуйте минеральным маслом для устранения следов шлифовки, или используйте градационную наждачку для простых форм.
- Выбирайте финиш, соответствующий вашей цели — от функциональных УФ-стойких акриловых покрытий до косметических глянцев — для продления жизни детали и внешнего вида.
Даже когда новые технологии появляются, доказанная точность SLA, скорость и материальная универсальность держат ее в сердце аддитивного производства. Продолжающие достижения в химии смол и дизайнерском софте обещают еще более широкие применения в грядущие годы.
3D печать
- Стереолитография (SLA) 3D-печать: УФ-отверждаемая смола строит быстрые, прочные прототипы
- 3D-печать пластика в космосе — прорыв Archinaut компании Made In Space
- Интервью с VP Technology Partnerships VELO3D: Продвижение возможностей металлической 3D-печати
- Полимерная 3D-печать: 6 передовных инноваций, движущих трансформацию отрасли
- Путь HP в 3D-печати: от полимерных инноваций к металлическому аддитивному производству
- Evonik открывает современный центр 3D-печати в Остине для развития структурированных полимерных технологий
- Руководство по проектированию для SLA 3D-печати: советы для качественных деталей
- Стереолитография (SLA) 3D-печать: передовая технология для высокоточных деталей
- Как 3D-печать изменит производство в ближайшее десятилетие
- Как 3D-печать революционизирует современное производство