



Устранение текучего сопла 3D-принтера: пошаговое руководство
Замечали ли вы пластиковые «волоски» на печати, идущие от одной стенки к другой? Или маленькие пластиковые шарики по бокам детали? Или утечки на каждом слое?
Такой дефект может возникать, когда сопло «течёт», заставляя пластик вытекать из сопла, когда мы этого не хотим.
В этой статье мы подробнее узнаем о текучем сопле — одной из самых раздражающих и частых проблем 3D-печати. Также узнаем, как оно возникает, какие основные причины и как его предотвратить.
Текучее сопло можно выявить, если на печати видны тонкие пластиковые «волоски» или «нити» там, где пластик не должен был экструдироваться. Это вызвано слишком высокой температурой экструзии и/или неверными настройками ретракции. Установите температуру согласно спецификациям производителя филамента. Кроме того, можно начать с настройки дистанции ретракции 6,5 мм, скорости ретракции 25 мм/с и минимального расстояния перемещения 1 мм.
Мы подробно разберём каждый аспект для устранения текучего сопла, но перед началом можете использовать следующую таблицу как справочник:
| Параметр | Описание | Базовое значение | Слишком низкое | Слишком высокое | Тестовая модель |
|---|---|---|---|---|---|
| Температура | Температура, при которой филамент нагревается при экструзии | Проверьте спецификации производителя. PLA: 190–220 °C. ABS: 240–270 °C. | - Недоэкструзия. - Сопло не экструдирует. |
Текучее сопло | Temp Tower |
| Ретракция: Дистанция | Сколько миллиметров филамент откатывается каждый раз | 6,5 мм. | - Текучее сопло | - Забитое филамент. - Недоэкструзия |
Retraction Test |
| Ретракция: Скорость | Как быстро пройдётся дистанция ретракции | 25 мм/с. | - Нет улучшения - Филамент только растягивается внутри сопла |
- Оставляет следы на филаменте | |
| Ретракция: Мин. дистанция перемещения | Минимальное перемещение для включения ретракции | 1 мм. | - Ретракция слишком часто | - Ретракция может не сработать никогда |
Проблемы 3D-печати
Как вы, вероятно, уже знаете, конечная форма 3D-печатного объекта достигается перемещением экструдера через ЧПУ-контроллер. Экструдер питaется от катушки филамента и может прекращать экструзию, когда есть пустое пространство между двумя позициями на одном слое.
Если всё работает правильно, результат будет деталью с теми же размерами по высоте, ширине и глубине, что и исходная цифровая модель. Она также будет иметь точную форму объекта, предварительно просмотренного на компьютере. Желательно, чтобы она также имела минимум дефектов качества.
Конечно, это не всегда так, особенно когда вы только начинаете или покупаете новый принтер, который ещё не откалиброван должным образом.
Среди множества возможных ошибок мы можем найти текучее сопло — одну из самых частых проблем 3D-печати. К счастью, решить эту проблему возможно и легко, если знаете, что её вызывает.
Почему сопло течёт?
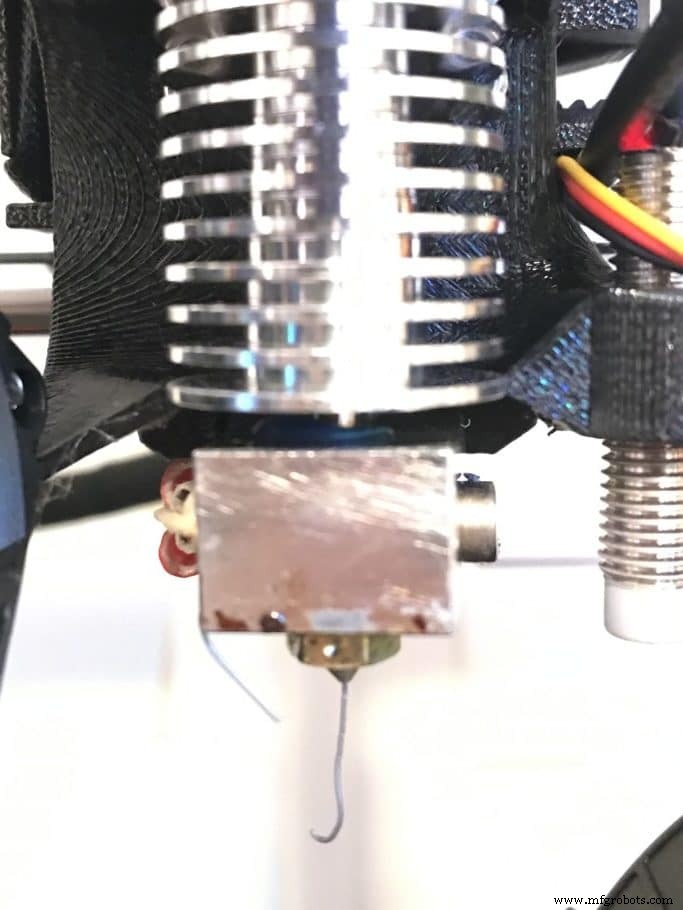
Экструдер — часть, отвечающая за нагрев пластика до температуры, позволяющей ему течь. На входе филамент измеряет примерно 1,75 мм. Экструдер затем толкает горячий филамент в меньшее отверстие, которое может измерять от 0,1 до 1 мм. Давление, возникающее внутри экструдера, заставляет пластик течь через маленькое отверстие — сопло.
Это теория работы системы экструзии, будь то прямой или боуденовский. Иногда материал не выходит так, как должен, потому что экструдер не способен подавать правильно или потому что какая-то настройка не была задана корректно.
Поскольку 3D-печать — это всё про плавление, мы должны установить температуру как один из главных параметров.
Когда мы выбираем тип материала, производитель часто предоставляет даташит с оптимальным диапазоном температур для его использования. У разных материалов разные диапазоны, и даже один и тот же пластик от разных производителей может отличаться.
Всегда проверяйте даташит. Скорее всего, его можно найти на сайте производителя или, если повезёт, на обратной стороне упаковки филамента.
Иногда этот диапазон слишком широк, например «190–220 °C». Не знаю, как вы, но этот диапазон не очень помогает. Как бы вы выбрали одежду, если прогноз погоды скажет, что завтра температура будет от 0 °C до 30 °C?
Вернёмся к экструдеру: если температура слишком низкая, пластик не будет достаточно жидким для течения и, скорее всего, застрянет. Это можно заметить, когда 3D-принтер должен работать, но не экструдирует филамент вообще. На филаменте остаётся типичный круглый след от зубчатого колеса экструдера.
Слишком высокая температура вызывает обратное: пластик становится слишком жидким и ему не нужно толкать, чтобы течь через сопло. Свойственный вес заставляет материал внутри бочки начинать сочиться.
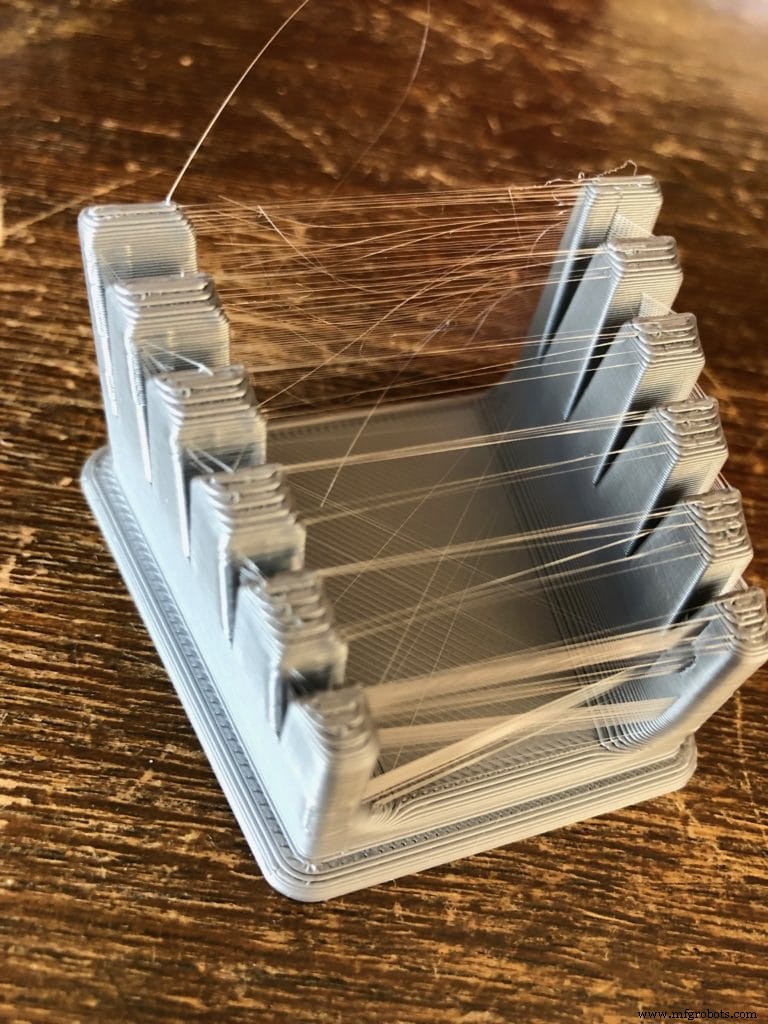
Это означает, что пластик будет течь даже когда не должен. Сопло оставляет след при движении, как тонкий пластиковый «волос» или «нить». Поэтому это называют «стройнингом», «пушистыми печатями» или даже «усами».
Думаю, вы уже знаете, что такое стрингинг. Но если не уверены и хотите сравнить свою проблему с реальным случаем текучего сопла, посмотрите на фото ниже:
На этом этапе нужно отличать течь, происходящую при установке высокой температуры, от нормальной течи во время разогрева печати. Пластик, как любой материал, меняет объём при нагреве.
Внутреннее давление внутри бочки увеличивается при начальном нагреве, так как филамент расширяется. Это нормальный процесс, и беспокоиться не о чем.
С другой стороны, если сопло пустое в начале печати, экструдер пройдёт некоторое расстояние без филамента внутри. Быстрое и эффективное решение — добавить несколько линий юбки перед началом печати объекта.
Текучее сопло также может вызывать пустоту кончика в начале каждого слоя. Зубчатое колесо экструдера вращается, но пластик не выходит из сопла. Это приводит к пустым линиям в швах слоёв. Объект выглядит плохо, особенно в тонких участках.
Как решить проблему текучего сопла
Два самых важных параметра, которые помогут с этой проблемой — температура и ретракция.
Оптимальная температура экструзии
Чтобы найти оптимальную температуру печати, можно напечатать много деталей, меняя только температуру. Вы заметите, что печати при низких температурах матовые, а при повышении температуры становятся ярче. Выберите точку посередине — с некоторым блеском, но не слишком яркой.
Ваш принтер, вероятно, также позволяет менять температуру во время печати. Это более быстрая альтернатива: меняйте температуру дискретными интервалами по 3–5 °C и дайте печати пройти несколько слоёв.
Если качество печати улучшается, продолжайте менять температуру в том же направлении, пока не начнёт ухудшаться снова.
Так как этот метод может занять много времени, некоторые уже сгенерировали G-код файлы, меняющие температуру сопла каждые несколько слоёв, так что не нужно печатать много деталей.
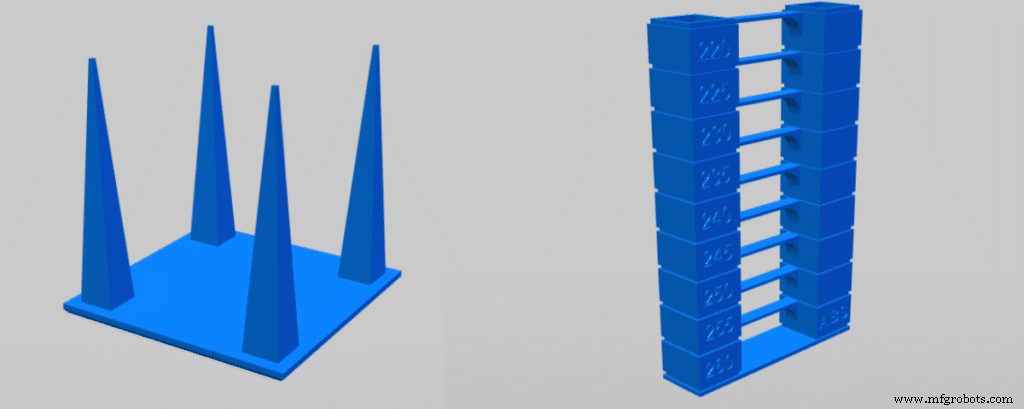
Например, можно попробовать напечатать этот Temperature Tower с Thingiverse.
Можете также поискать «temperature tower» в нашем собственном поисковике и выбрать тот, что лучше подходит вашему принтеру. Есть десятки специфических тестов. Обязательно проверьте, был ли G-код сгенерирован для похожего 3D-принтера. Если хотите, можете отредактировать код, чтобы изменить тестируемые настройки.
Помните, что высокая температура помогает с адгезией объекта к столу. Можно установить более высокую температуру на первых слоях для обеспечения адгезии, а затем снизить её на остальное время печати. Это особенно полезно, если у принтера нет подогреваемого стола.
Что такое ретракция?
При печати зубчатое колесо экструдера вращается в одну сторону, заставляя филамент проходить через сопло. Чтобы избежать течи, можно настроить 3D-принтер на вращение небольшого расстояния в обратную сторону, когда ему нужно переместиться в точку без экструзии. Этот оборот откатывает филамент внутри бочки и снимает давление в сопле. Если ретракция настроена правильно, пластик не будет сочиться во время перемещений и нитей не останется.
Можно настроить три параметра ретракции: дистанция, скорость и дистанция перемещения. Разберём, как они работают:
Когда вы задаёте Дистанцию, вы указываете, сколько миллиметров филамент откатывается каждый раз. Маленькая дистанция сделает нити тоньше, но не решит проблему.
Наоборот, если задать дистанцию слишком большой, сопло будет пустым при возобновлении экструзии, оставляя дыры, как мы уже обсуждали.
Также имейте в виду: если заставите принтер откатывать слишком много, филамент может забиться и печать будет arruinada.
Скорость ретракции задаёт, как быстро пройдётся это расстояние. Поскольку расплавленный пластик подчиняется свойствам жидкостей, если попытаться откатывать слишком медленно, филамент только растянутся и никакого улучшения не будет. Однако слишком быстрая ретракция тоже может вызывать проблемы.
Наконец, Дистанция перемещения указывает минимальное перемещение экструдера без экструзии перед ретракцией.
Оптимальные настройки ретракции
Опять же, есть способы решить это, но, по-моему, калибровочные тесты — проще всего.
Этот retraction test — мой любимый, но можно всегда выбрать другой, просто поискав «retraction test» в search.3dsolved.com (наш поисковик).
Процедура проста и прямолинейна: печатаете объект, меняете параметры дистанции и скорости (по одному за раз) и печатаете снова, пока не получите хорошую печать. Каждый тест печатается примерно за 15–20 минут, так что вы сможете устранить проблему за несколько итераций.
Хорошая базовая точка отсчёта — следующие значения:
- Дистанция ретракции: 6,5 мм
- Скорость ретракции: 25 мм/с
- Минимальная дистанция перемещения: 1 мм
Другой способ предотвратить стрингинг — установить более высокую скорость перемещения при отсутствии экструзии. Меньше времени на течь — меньше нитей и лучшие печати.
Если хотите узнать больше о ретракции, я написал целый пост о том, какие настройки использовать.
Теперь мы знаем больше о текучем сопле, так что — калибруем наши принтеры!
Заключение
Теперь вы не только знаете, как выявить текучее сопло, но также обладаете глубокими техническими знаниями о причинах проблемы, решениях и, самое главное, почему эти решения работают. Как вы можете заметить, всегда окупается понимание проблем вместо слепого следования рецепту.
Рекомендуемые продукты
Мы создали раздел рекомендуемых продуктов, чтобы убрать гадание и сократить время на поиск принтера, филамента или апгрейдов, так как мы знаем, что это может быть очень пугающей задачей, обычно ведущей к путанице.
Мы отобрали несколько 3D-принтеров, которые считаем хорошими для новичков, среднего уровня и даже экспертов, упрощая выбор. Филаменты и апгрейды в списке все тестировались нами и тщательно подбирались, так что какой бы вы ни выбрали — он будет работать как надо.
3D печать
- Пошаговое руководство по замене сопел на вашем 3D-принтере Stratasys
- Пошаговая замена сопла на Ender 3, Ender 3 Pro и Ender 3 V2
- Чистка и раздув сопла Ender 3: быстрое устранение заторов для надежной печати
- Исправление проблем с выравниванием стола Ender 3: пошаговое руководство
- Исправление прекращения экструзии посреди печати: быстрое руководство по устранению неполадок
- Сколько длится 1 кг филамента для 3D-принтера? Практическое руководство
- Решение проблем двухэкструдерной печати: перекрытие инфилла и устранение утечек
- Исправление 3D-принтера, который не подает филамент: пошаговое руководство
- Ретракция в 3D-печати: ключевая техника для качественной печати
- Ремонт текучего гидравлического цилиндра: подробное руководство по ремонту