



Исправление 3D-принтера, который не подает филамент: пошаговое руководство
Скорее всего, вы здесь, потому что ваш 3D-принтер не может нормально подавать филамент. Сделаем введение коротким и перейдем к сути: как починить принтер, не подающий филамент?
Главные причины: заклинивание по пути экструзии, поврежденная PTFE-трубка, неверные настройки ретракции, лишнее натяжение филамента, слишком высокая (или низкая) температура экструзии, забитая сопла или изношенный приводной шестеренкой.
Список не помог без разбора каждого пункта — именно этим и займемся. Как и в большинстве траблшутинг-статей, чтение реактивное, а не превентивное. Но дам советы, как избежать проблем в будущем. Не потому что не хочу вас видеть снова, а потому что у нас есть более интересные и позитивные статьи!
Частые причины, почему принтер не подает филамент
Заклинивание пути экструзии
Для правильной подачи филамента путь экструзии должен быть чистым. Любые препятствия ломают скорость потока. Проверьте весь путь от катушки до соплы — он должен быть гладким и чистым. Идеально: катушка близко к соплу, филамент идет под плавным углом.
PTFE-трубка может быть повреждена
Если радиатор хотэнда работает плохо, тепло уходит за зону плавления. Это тепло может повредить PTFE-трубку, заклинив филамент. Проверьте концы трубки на деформации. При необходимости замените на качественную — лучше изоляция и выше температуры.
Ссылка выше — синяя трубка Capricorn с резаком и парой сопел. Она намного лучше стандартной белой/прозрачной PTFE, идущей с большинством принтеров (например, Ender 3).
Неверные настройки ретракции
Ретракция контролирует длину и скорость оттяжки филамента в сопло при смене позиции экструзии — чтобы избежать течи при перемещении.
Если ретракция слишком большая или скорость слишком высокая — то-и-фро движение натирает филамент, приводные шестерни сложнее его двигать. Начните с 40 мм/с и 5 мм длины. Если видите признаки напряжения в филаменте — снизьте настройки.
Натяжение филамента
Если натяжение между приводными шестернями и катушкой слишком высокое — шестерни работают тяжелее, доедают филамент до точки, где нормальный поток нарушается.
Температура экструдера
Если температура слишком низкая — филамент труднее проходит через сопло. Попробуйте поднять на 5–10 градусов для легкого потока. Всегда проверяйте рекомендуемые температуры на катушке. Слишком высокая температура тоже проблема — расплавляет филамент преждевременно, заклинивая систему.
Изношенная приводная шестерня
После большой работы зубья приводной шестерни изнашиваются и перестают нормально подавать филамент. Проверьте, нужна ли замена, и при необходимости купите новый хотэнд. Для лет хорошей печати берите качественный хотэнд.
Забитая сопла
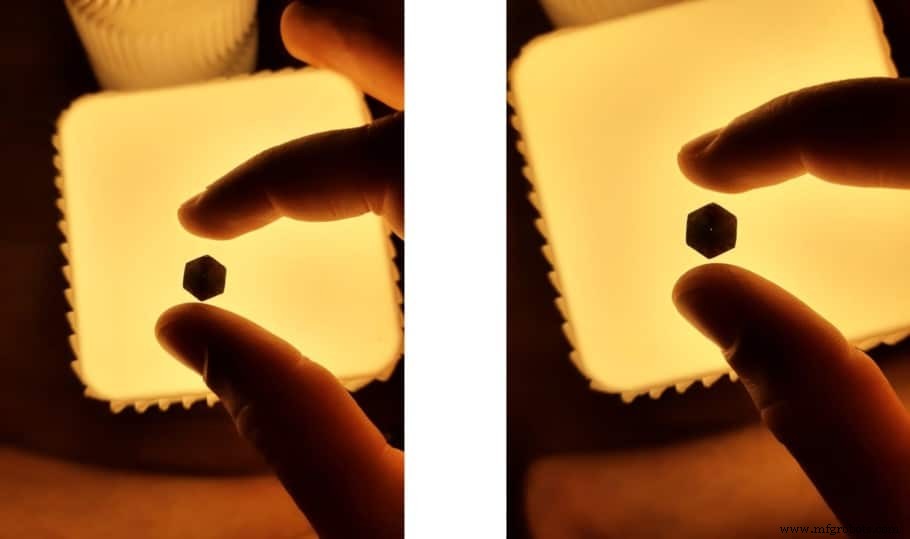
Если филамент не идет через сопло или идет нитями — возможно, частично или полностью забитая сопла. За жизнь принтера нужно поддерживать чистую соплу для качественных печатей. При плавлении и выдавливании через микроскопическую соплу остатки застревают и в итоге забивают систему.
Это частая проблема и вероятная причина вашего случая — разберем подробно, как избежать в будущем и как решить пошагово.
Причины, ведущие к забитой сопле
Плохие температуры печати
Если температура слишком низкая — филамент не расплавляется должным образом, приводные шестерни с трудом его двигают. В какой-то момент давление в экструдере станет таким, что шестерни начнут натирать филамент, а остаток в сопле затвердеет, образуя пробку.
С другой стороны, если температура слишком высокая — тепло уходит за зону плавления, начинает плавить филамент раньше времени. Это «Heat Creep» (тепловой полз). Шестерням трудно толкать размоленый филамент. В итоге они не справляются — сопло забивается. Всегда проверяйте рекомендуемые температуры для вашего материала.
Пыль и грязь в филаменте
Если в филаменте есть пыль/грязь — они сгорят в зоне плавления. Сгоревшие частицы прилипают внутрь соплы, нарушают поток и в итоге полностью забивают её. Проблема трудно решаемая — храните филамент чистым, в пакете после вскрытия.
Сопло слишком близко к столу
Когда сопло слишком близко к столу, филамент не экструдируется нормально — не хватает места. Филамент размазывается по столу при движении сопла. Нехватка места вызывает ретроградную экструзию — филамент уходит обратно в сопло, лишнее давление вызывает заклинивание.
Правило: зазор не должен превышать диаметр сопла. Хорошая отправная точка — ¼ диаметра. Для сопла 0,4 мм калибруйте листом бумаги: зазор должен позволять пролезть бумаге, но довольно туго. Это самый частый «калибровочный инструмент» — толщина ~0,1 мм.
Низкокачественный филамент
Дешевые филаменты проблемны — они не проходят строгие тесты перед выходом. Могут иметь разный диаметр в разных точках, тонкие участки трудно захватить шестерне, толстые — дольше плавиться.
Вариации точки плавления создают неровный и грязный поток, ведущий к заклиниваниям. Можно штангенциркулем проверить диаметр в разных точках — если большие разбросы, смените филамент.
Я писал много постов про разные филаменты и их назначение.
Краткий список рекомендуемых филаментов/брендов:
- Sunlu PLA
- Polymaker ABS
- Sunlu PETG
- Polymaker Nylon
- Polymaker ASA
- Polymaker Polycarbonate
Как разобрать забитую соплу
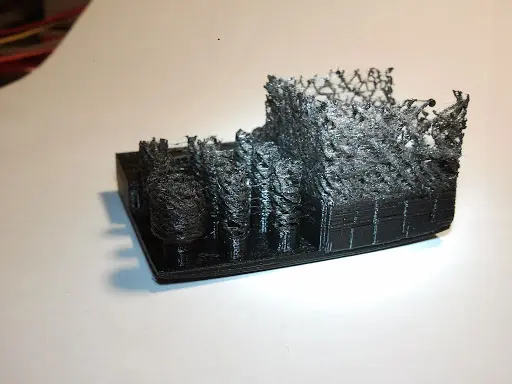
Есть несколько методов, зависит от степени забитости. Попробуйте по порядку.
Разблокировка частично забитой соплы
- Медная щетка: первый метод — почистите снаружи соплу медной щеткой.
- Клининг-филамент: специальные филаменты для чистки соплы. Печатайте по рекомендациям на упаковке. Проходя через сопло, они уносят заклинивание. Делайте при каждой смене филамента — профилактика заклиниваний.
- Ручная подача филамента: нагрейте сопло до рабочей температуры вашего филамента, затем вручную толкайте филамент через сопло, пока не выйдет немного. Иногда дополнительной силы достаточно.
Разблокировка полностью забитой соплы
- Гитарная струна/игла: иглу для акупунктуры или металлическую струну 1-ю или 2-ю (mi/si) гитары. Диаметр должен быть меньше соплы, чтобы не повредить. Нагрейте сопло до температуры вашего филамента, аккуратно протолкните иглу/струну, пробив пробку. При следующей экструзии филамент выйдет с частицами заклинивания.
- Атомный/холодный пулл (Cold Pull): рекомендуем нейлон или ABS — PLA хрупче. Нагрейте сопло до 250 °C минимум 5 минут, протолкните выбранный филамент до капания. Остудите до комнатной температуры — филамент затвердеет. Нагрейте до 120 °C. Резко и ровно выдерните филамент — должны увидеть грязь. Повторяйте, пока филамент не выйдет чистым, а кончик не сохранит форму соплы.
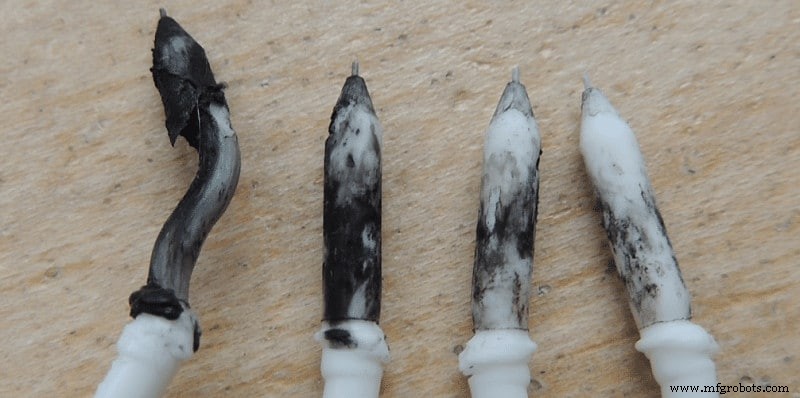
- Ацетон: можно попробовать ацетон. Снимите сопло, поместите в емкость, залейте ацетон полностью. Оставьте на 24 часа, качайте каждые пару часов для растворения. Можно параллельно использовать иглу. Через 24 часа достаньте, сухните полотенцем — без остатков ацетона.
- Тепловая пушка: последнее — расплавить заклинивание строительным феном или горелкой. Снимите сопло, держите плоскогубцами у фена. Избегайте прямого пламени от горелки — может расплавить сопло. Проверьте на свету — чиста ли сопла. Если еще забита — игла.
Заключение
Надеюсь, вы решили проблему. Охватил большинство причин этого раздражающего бага. Если проблема осталась — не стыдно обратиться к локальному эксперту по сервису 3D-принтеров. Он точно починит и скажет причину. Если вы как я — зададите ему тонну вопросов, чтобы узнать, как он решил!
Раздел рекомендуемых продуктов
Мы создали раздел рекомендаций, чтобы убрать догадки и сэкономить время на поиске принтера, филамента или апгрейдов — это сложная задача, часто приводящая к путанице.
Мы отобрали несколько 3D-принтеров, подходящих новичкам, продвинутым и экспертам, а также филаменты и апгрейды — все протестированные и тщательно подобранные нами.
3D печать
- Чистка и раздув сопла Ender 3: быстрое устранение заторов для надежной печати
- Устранение Jerk и Ghosting (Ringin) в 3D-печати: проверенные методы для гладких печатей
- Исправление прекращения экструзии посреди печати: быстрое руководство по устранению неполадок
- Сколько длится 1 кг филамента для 3D-принтера? Практическое руководство
- Устранение текучего сопла 3D-принтера: пошаговое руководство
- Ремонт вентилятора охлаждения слоя 3D-принтера — быстрое руководство по устранению неисправностей
- Устранение разделения инфилла и стенок при 3D-печати: быстрые и надежные решения
- Предотвращение и устранение прилипания филамента к соплу: практическое руководство
- Быстрое руководство: как распутать запутанную катушку филамента для 3D-принтера
- Ретракция в 3D-печати: ключевая техника для качественной печати