



Предотвращение и устранение прилипания филамента к соплу: практическое руководство
При работе с 3D-принтерами одной из самых частых проблем является прилипание филамента к соплу. Предотвращать это нужно по нескольким причинам.
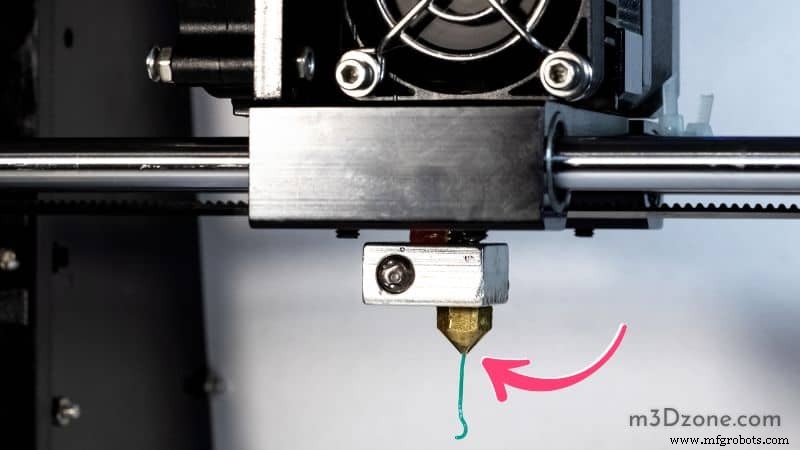
Во-первых, застрявший филамент может повредить и принтер, и сам материал. Во-вторых, регулярные случаи ведут к плохому качеству печати и расходу материала.
Как исправить прилипание филамента к соплу
Повышение температуры сопла обеспечивает равномерную экструзию — простое решение проблемы прилипания.
Сопло или экструзионный путь могут быть забиты — прочистите максимальноthoroughly. Поднимите температуру стола и убедитесь, что сопло не слишком далеко от стола.
11 шагов для предотвращения прилипания филамента к соплу
Шаг 1: Чистка сопла
Новый принтер дает отличные первые печати. Со временем качество падает: плохая поверхность, проблемы адгезии слоев, филамент липнет к соплу.
Причина — налет/пыль на сопле, из-за чего пластик липнет к нему вместо экструзии.
Решение: удалите нагар изнутри забитого сопла металлической щеткой или наждачной бумагой, чтобы пластик скользил без трения. Не используйте слишком большую силу — не повредите хотэнд!
Шаг 2: Печать при более низких температурах
Производители указывают рекомендуемые температуры, но реальная температура стола зависит от влажности и температуры помещения.
Если частые заторы или плохая адгезия слоев — пробуйте печатать при более низких температурах до улучшения.
Шаг 3: Удаление старого филамента
Перед загрузкой нового — удалите старый полностью. Вручную или плоскогубцами (в зависимости от принтера).
Осторожно: старый филамент еще горяч, легко обожжете руки или плоскогубцы без термостойких перчаток/обмотки. Протрите катушку влажной тканью от пыли — не дайте ей попасть в принтер.
Шаг 4: Качественный филамент
Качество филамента критично для предотвращения прилипания. Не только цена, но и сцепление между витками, состав.
Ищите филамент с минимальной липкостью/тактильностью — меньше трение между поверхностями. Пример: Hatchbox — качественные материалы и тестирование. Используйте филамент, рассчитанный на вашу модель принтера — гарантия работы без донастройки.
Шаг 5: Правильная температура филамента
Филамент должен быть в идеальном температурном диапазоне.
Идеальная температура зависит от типа пластика. Большинство филаментов печатаются при ~200 °C (392 °F) и выше.
Слишком холодный — ломается в экструдере (хрупкий). Слишком горячий — пузыри внутри экструдера, проблемы печати. Знайте свой пластик и его диапазон — не тратьте материал и не ломайте принтер!
Шаг 6: Регулировка высоты сопла
Если сопло слишком высоко — филамент скручивается вокруг него, липнет там, где не должен.
Правило: сопло слишком высоко, если не видите свет сквозь экструдируемый филамент при выходе из сопла.
Шаг 7: Исправление нестабильного диаметра филамента
Самый простой способ — обеспечить постоянный диаметр на всей длине.
Слишком тонкий — проблемы: недостаточно зазора со стенками экструдера. Измеряйте штангенциркулем/микрометром в разных точках. Проверяйте на изгибы и узлы — они вызывают заторы.
Шаг 8: Сопло близко к столу
Первый шаг против заторов — сопло касается стола при печати. Без автолевелинга может быть сложно.
Если автолевелинг есть — убедитесь, что он включен и работает: голова автоматически опускается до касания стола при старте.
Шаг 9: Без обдува на первом слое
Для PLA лучше не использовать обдув на первом слое — иначе шершавая поверхность или трещины.
Если проблема есть: первый слой без обдува, затем повышайте температуру на 10 °C каждый слой. Также можно поднять температуру первого слоя до ~240 °C.
Шаг 10: Правильная температура
Сложность нового проекта — не знание рабочей температуры материала.
Общее правило: ниже температуры — лучше результат, ЕСЛИ экструдер достаточно мощен протолкнуть пластик. Иначе — плохая адгезия первых слоев или заторы.
Шаг 11: Металлический хотэнд (All-Metal Hot End)
Металл лучше проводит тепло, чем пластик — стабильнее держит температуру без лишних усилий!
Другие решения
Альтернативные способы разблокировки сопла:
- Нагретой или холодной столом. Нагретый стол дольше удерживает филамент от прилипания. Без нагретого — фен на сопло после выгрузки филамента.
- Печать на низких скоростях. Быстро — больше шанс прилипания.
- Большее крутящееся усилие (торк), если есть. Уменьшает замалывание филамента экструдером при низких скоростях.
- Чистящие ручки и щетки — простые, разные размеры/формы. Держите под рукой.
- Сжатый воздух или фен на минимуме — удаление пыли/грязи с сопла и вокруг.
- После ручной чистки или сжатого воздуха все детали должны быть сухими перед сборкой — иначе повреждение при работе.
FAQ
Почему филамент не выходит из сопла?
Частая причина — высокая влажность вокруг принтера. Влага конденсируется на катушке и в зоне экструдера.
При проблеме выгрузки — варианты много. Сначала: выключите и отключите принтер на 30 минут — хотэнд остынет, предотвращая повреждение при включении после перерыва.
Пока остывает — визуально проверьте сопла, продуйте сжатым воздухом при необходимости.
Если после 30 минут проблемы остаются — чистите.
Профилактика: хорошо вентилируйте зону печати, обеспечьте воздушный поток. При наличии — используйте осушитель.
Почему филамент постоянно застревает?
Застревает, если:
- Филамент слишком мягкий или слишком жесткий
- Сопло слишком близко к столу
Исправимо сменой настроек и правильной калибровкой принтера.
Как не дать филаменту прилипнуть к столу?
Синий малярный скотч или фольга — удерживают первый слой без потери качества.
Если клей-карандаш или лак для волос — проверьте отсутствие растворителей, повреждающих детали принтера со временем.
Почему филамент скручивается вокруг сопла?
Сопло перегревается, плавит пластик до остывания. Решение: калибровка принтера, не печать при слишком высокой температуре.
Заключение
Чистое сопло без застрявшего филамента — важно. Сопло — ключевая деталь принтера.
Оно нагревается и остывает каждый раз — чем больше печатаете, тем больше шанс загрязниться.
Грязное сопло портит качество, особенно на мелких деталях. Можно также использовать лак для волос для разблокировки кончика сопла.
3D печать
- Как предотвратить флаттер кастеров (caster flutter): экспертные советы для плавного, стабильного движения
- Экспертные стратегии устранения дефектов непромокаемости в производстве печатных плат
- Предотвращение плохой промокаемости припоя: проверенные методы для надежных соединений
- Устранение дефектов породистости в паяных соединениях: экспертное руководство по предотвращению
- Пошаговая замена сопла на Ender 3, Ender 3 Pro и Ender 3 V2
- Чистка и раздув сопла Ender 3: быстрое устранение заторов для надежной печати
- Исправление проблем с выравниванием стола Ender 3: пошаговое руководство
- Устранение щелчков, пробуксовок и пропусков экструдера: пошаговое руководство
- Предотвращение коррозии металлов: проверенные стратегии для долговечности
- Ретракция в 3D-печати: ключевая техника для качественной печати