



Устранение разделения инфилла и стенок при 3D-печати: быстрые и надежные решения
Как знает каждый увлеченный 3D-печатью, инфилл (внутренняя структура) — критически важный аспект качества, прочности и времени печати. Иногда мы тратим часы, электричество и филамент, лишь чтобы обнаружить: инфилл не соприкасается со стенками (оболочкой) модели, делая внутреннюю структуру бесполезной.
В этой статье разберём причины этой проблемы и способы её решения. Кратко: почему инфилл не касается стенок?
Причины: недоэкструзия (из-за низкой температуры сопла, высокой скорости, неправильной калибровки) и неправильная настройка перекрытия инфилла (infill overlap). Рекомендуется увеличивать этот параметр с шагом 1% и тестировать результат.
| Решение | Описание | Рекомендация |
|---|---|---|
| Перекрытие инфилла (Infill overlap) | Процент перекрытия инфилла с ближайшим периметром | Увеличивать на 2% до 14% |
| Температура сопла | Низкая температура ведёт к недоэкструзии | Установить максимальную рекомендованную производителем |
| Скорость перемещения | Слишком высокая — экструдер не успевает выдавливать филамент | Снизить до 25 мм/с |
| Проблемы с подачей (фидер) | Трение в боуденовой трубке вызывает недоэкструзию | Очистить систему подачи, отрегулировать натяг фидера |
| Проблемы калибровки | Неправильная калибровка — принтер расходует меньше филамента, чем задано | Калибровать шаги экструдера или повысить множитель подачи (flow rate) |
Причины, почему стенки не касаются инфилла
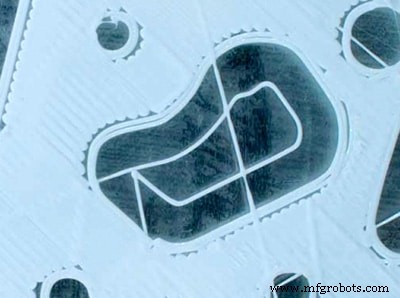
Причин несколько, и для решения нужно методом исключения найти свою.
Дорожная карта диагностики: после исключения ошибки модели, проверяйте пункты по порядку.
Настройки слайсера (разные для каждого профиля принтера)
Самое очевидное — проверить настройки слайсера, это самый быстрый путь к решению.
Смотрите Infill Overlap (процент перекрытия). По определению Cura: «количество перекрытия между инфиллом и стенками в процентах от ширины линии инфилла. Небольшое перекрытие позволяет стенкам прочно соединяться с инфиллом».
В Cura дефолтные значения Infill Overlap зависят от профиля принтера. На Ender 3 — 30%, на других — 10% или даже 0%. Ваши настройки могут отличаться.
Если Infill Overlap уже 10% (дефолт Cura), предлагаю тесты с шагом +2%, пока проблема не решится. Если нет — верните дефолт и идите дальше.
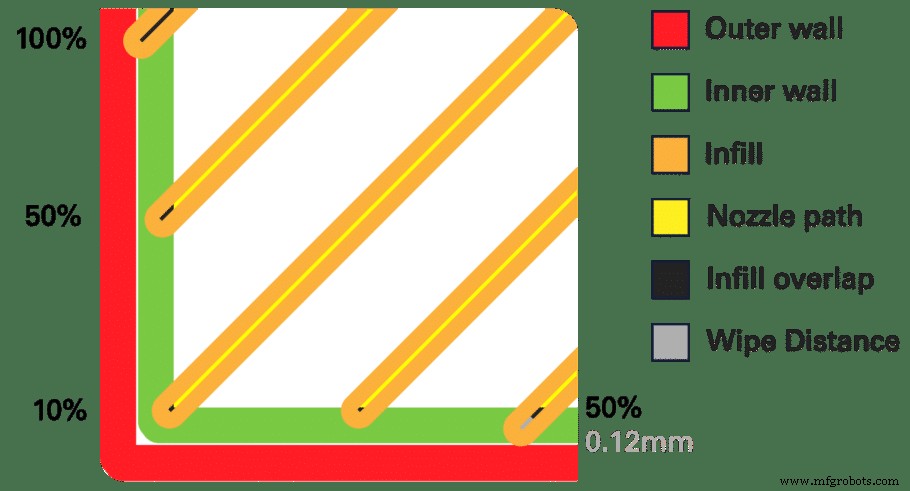
На иллюстрации: 100% overlap означает, что траектория сопла перекрывает всю ширину слоя (0,4 мм при стандартной сопле).
Температура экструзии
Следующий шаг — температура сопла. Если она слишком низкая, расплавленный филамент становится более вязким, требуется больше давления для экструзии того же объёма. Это приводит к недоэкструзии и, как следствие, к разрыву связи стенок и инфилла.
Слишком низкая температура также вызывает плохую адгезию слоёв и на одном уровне между стенками и инфиллом.
Слишком высокая — новые проблемы: изменение свойств расплава, забивание сопла.
Проверьте рекомендуемый диапазон на катушке и поставьте максимально рекомендованную температуру. Это обеспечит правильный поток. Например, если PLA 190–215 °C — ставьте 215 °C, тестируйте, затем плавно снижайте до «золотой середины».
Скорость перемещения (Movement speed)
Температура — главный фактор расхода, но расход также определяется диаметром сопла, скоростью печати и высотой слоя. Вместе они задают flow rate — объём филамента в секунду.
Попытка выдавить больше, чем позволяет flow rate, ведёт к недоэкструзии. Баланс температуры и скорости не должен быть крайним.
При более высокой температуре можно печатать быстрее. При низкой — нужно снижать скорость для оптимальной экструзии.
Скорость зависит от модели принтера. Чтобы исключить этот фактор, поставьте 25 мм/с или хотя бы ниже 50 мм/с. Если проблема остаётся — причина в другом.
Недоэкструзия (Under-extrusion)
Мы уже касались её при обсуждении температуры и скорости. Но есть и другие, более коварные причины. Начнём с простых.
Недоэкструзия — когда принтер не выдаёт нужное количество материала. Признаки: пропуски слоёв, слишком тонкие слои, прерывистые линии, дырочки, точки.
Исключив температуру и скорость, переходим к сложному. Рассмотрим варианты от простого к сложному.
Проблемы с фидером (подачей филамента)
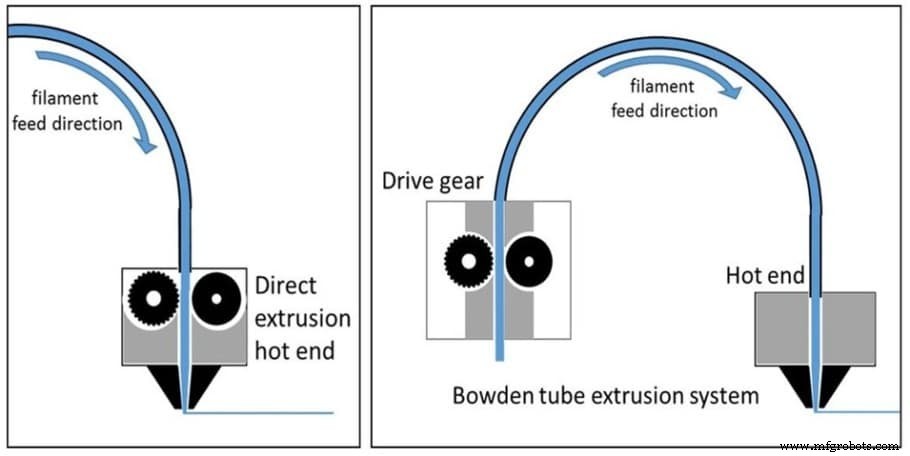
Если у вас боуденовская подача, подозрение падает на трение в трубке/хотенде или недостаточный захват филамента зубчатым колесом.
Проверка натяга фидера: выньте филамент из трубки и осмотрите. Если он гладкий, как на катушке — натяг слабый, зубья не зацепляют. Если сплющинен, с заусенцами (grinding) — натяг слишком сильный. При этом экструдер может щёлкать и пропускать шаги — признак засора в хотенде.
Лечение: выньте филамент, полностью очистите систему подачи, проверьте и отрегулируйте натяг. Это аппаратная проблема, специфика зависит от принтера. Для ориентира — видео по регулировке фидера Ultimaker.
Недоэкструзия из-за калибровки
Калибровка экструдера (e-steps) определяет, сколько филамента принтер реально прогонит по команде слайсера (в мм на заданном пути). Если реальный расход меньше заданного — недоэкструзия. Два способа исправить: простой, но временный (flow rate) и сложный, но постоянный (e-steps).
Постоянное исправление: калибровка шагов экструдера (e-steps)
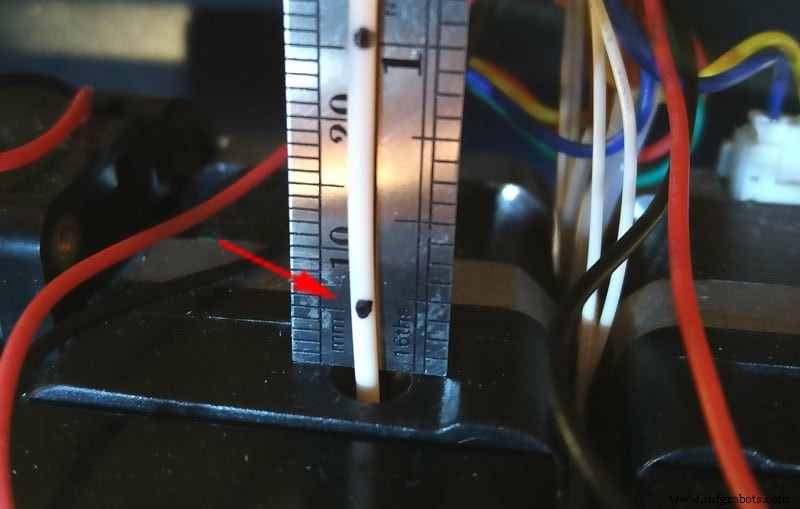
Шаги зависят от принтера, но суть одна: проверить, выполняет ли принтер команду слайсера точно.
Нужен штангенциркуль и перманентный маркер. Отмерьте ровно 100 мм (10 см) от входа в экструдер, сделайте метку. Повторите ещё два раза — метки на 100, 200, 300 мм.
Разогрейте хотенд на 5 °C выше верхнего предела филамента для стабильного потока. Дайте команду экструдировать 100 мм. Посмотрите, совпала ли метка с входом в экструдер.
- Метка внутри — принтер выдавил больше 100 мм (переэкструзия). Лишний материал сплющится и потечёт по бокам. Нужно вычислить правильное значение e-steps и прошить.
- Метка снаружи — принтер выдавил меньше 100 мм (недоэкструзия). Возможная причина вашей проблемы.
Калибровка e-steps непростая, поэтому часто рекомендуют простой путь — менять flow rate.
Простое исправление: изменение множителя подачи (Flow Rate)
Flow rate напрямую управляет подачей филамента в экструдер. Учитывайте, что плотность разных филаментов разная.
Flow rate зависит от диаметра филамента и сопла. Тест измеряет реальный забор филамента.
Нужен штангенциркуль и микрометр для точных замеров. Перед тестом: сопло чистое, температура по рекомендации производителя, стол выровнен и откалиброван по Z.
Маркируйте филамент каждые 100 мм. Команда: экструдировать 100 мм. Если съедено меньше — недоэкструзия.
Лечение: поставьте Flow Rate = 102%, повторите тест. Если ещё мало — увеличивайте дальше. Если метка не видна (съедено >100 мм) — снижайте. Повторяйте до точного попадания в 100 мм.
Заключение
Надеюсь, вы решили проблему. С удачей — просто поправили Infill Overlap и ушли. Если дочитали до flow rate — вы теперь отлично разбираетесь в диагностике своего принтера.
Рекомендуемые товары
Мы подготовили раздел рекомендуемых товаров, чтобы убрать догадки и сократить время на поиск принтера, филамента или апгрейдов — это сложная задача, часто вызывающая путаницу.
Мы отобрали несколько 3D-принтеров для новичков, энтузиастов и экспертов, а также протестировали и тщательно отобрали филаменты и апгрейды — что бы вы ни выбрали, это будет работать как надо.
3D печать
- Цифровизация аддитивного производства: оптимизация пост-обработки и качества для производственного успеха
- Революция в пищевой промышленности: как 3D-печать движет инновации и эффективность
- Революция в производстве: как 3D-печатное инструментирование снижает затраты и ускоряет выход на рынок
- Навигация по средствам защиты в английской патентной литигации: инсайты из недавних судебных решений
- Преодоление 7 главных проблем последней мили: проверенные решения для более быстрой и экономичной доставки
- Быстрая верификация и оплата фрахтовых счетов: полное руководство
- Быстрое определение Up-Cut и Down-Cut спиральных резьцов
- Устранение перелива (Flash) при литье под давлением: 9 причин и проверенные решения
- Использование аналитики данных для быстрого выявления и решения производственных проблем
- Топ-5 проблем склада и проверенные решения для ускорения выполнения заказов