



Мастерство верхних слоев 3D-печати: проверенные техники для идеальной поверхности
Большинство в 3D-сообществе постоянно ищут способы улучшить качество объектов. Одна из частых проблем, ломающих печать — качество верхней поверхности. Неудивительно, что хотим это исправить. В статье разберем проблемы и простые решения.
Чтобы улучшить качество верхнего слоя, нужно убрать «подушки» (pillowing) и дыры, возникающие из-за неверных настроек слайсера. Простейшее решение — увеличить плотность заливки и/или толщину верхних слоев. Для эстетики также рекомендуется включить «глаживание» (ironing).
Частые проблемы верхних слоев и их решения
Кратко: две основные проблемы верхних слоев — дыры (пробоины) и нежелательный эффект pillowing (пузырящаяся поверхность). Разберем каждое и решения.
Дыры и пробоины в верхнем слое
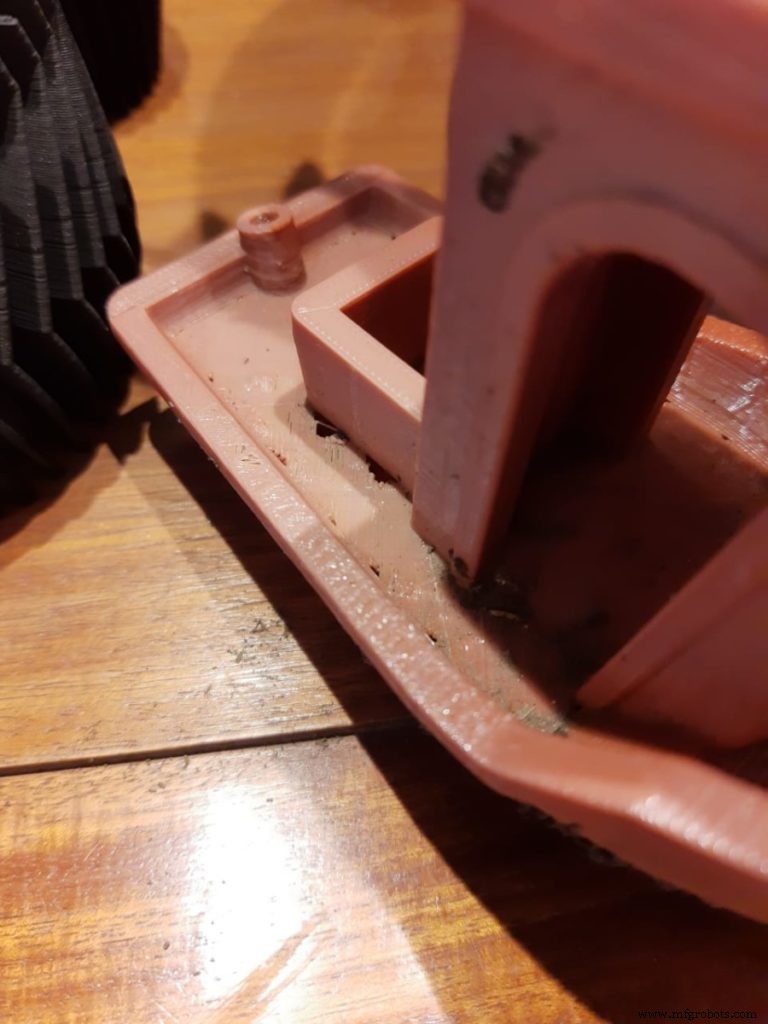
Увеличьте толщину верхних слоев
Самое частое решение: обычно печатаем сплошной верхний слой над частично полой заливкой, что приводит к провисанию верхнего слоя в воздушные промежутки. Обычно нужно минимум 0,5 мм сплошной секции сверху. При высоте слоя 0,3 мм — 2 слоя, при 0,1 мм — 5 слоев.
Заметка: увеличение верхних слоев не меняет размер объекта — они добавляются внутри размеров.
Увеличьте плотность заливки
Низкая плотность = большие воздушные промежутки в заливке = меньше поддержки для верхнего слоя = дыры и пробоины. Рекомендуется минимум 12% заливки. Попробуйте увеличить на 10% — если улучшений нет, увеличивайте дальше до решения.
Проверьте недоэкструзию
Если проблема осталась — возможно, недоэкструзия. Прошивка думает, что экструдирует больше пластика, чем реально → плохое качество → дыры/пробоины.
Простая проверка: напечатайте куб 20 мм с минимум 3 сплошными верхними и нижними слоями. Если между этими 3 слоями есть промежутки — принтер недодоставляет пластик. Исправление недоэкструзии:
- Проверьте сопло — может быть изношено или просто забито остатками прошлых печатей.
- Убедитесь, что диаметр филамента в слайсере совпадает с реальным.
- Увеличьте множитель экструзии (flow rate): определяет, сколько филамента идет в экструдер. Увеличение дает больший поток. Обычно PLA печатает с 0,9, ABS — 1,0. Попробуйте +5%. Правило: держитесь в диапазоне 0,9–1,1.
- Правильная температура печати: слишком низкая — филамент не плавится, заклинивает экструдер; слишком высокая — проблемы моделирования, нужно больше времени на застывание. Проверьте катушку.
Pillowing (эффект «подушки»)
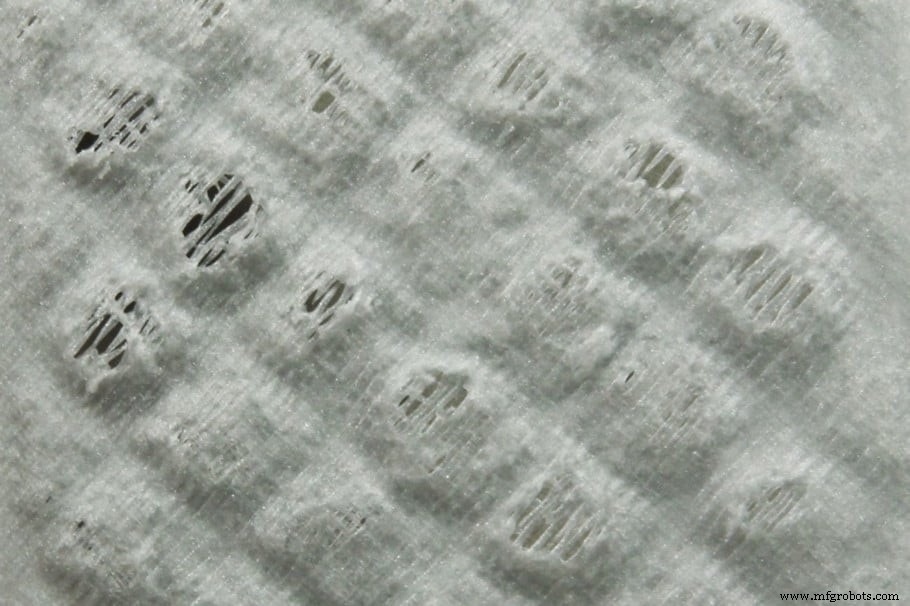
Pillowing — неравномерные, бугристые, шершавые верхние слои. Очень частая проблема из-за плохих настроек. Решения:
- Увеличьте толщину верхних слоев: для гладкого верха нужно минимум 0,5 мм сплошной секции — тоньше всегда склоннее к pillowing. При высоте слоя 0,25 мм нужно минимум 2 слоя.
- Увеличьте плотность заливки: больше заливка = меньше воздушных карманов под верхними слоями = меньше pillowing, так как заливка — фундамент для верхних слоев. Поднимайте на 10% за раз.
- Печатайте медленнее: снижение температуры и скорости печати поможет избежать pillowing — пластику больше времени на охлаждение и застывание, становится прочнее, меньше кудрится.
- Проверьте систему охлаждения: слойной вентилятор должен работать на макс. скорости на верхних слоях. Поверхность не успеет остыть, если вентилятор не на полной. Если вентиляторы работают, но слабые — не справляются с быстрым охлаждением. Есть крутые моды для улучшения охлаждения. Можно даже попробовать настольный вентилятор на принтер.
Улучшение качества верхних слоев с Ironing (глаживанием)
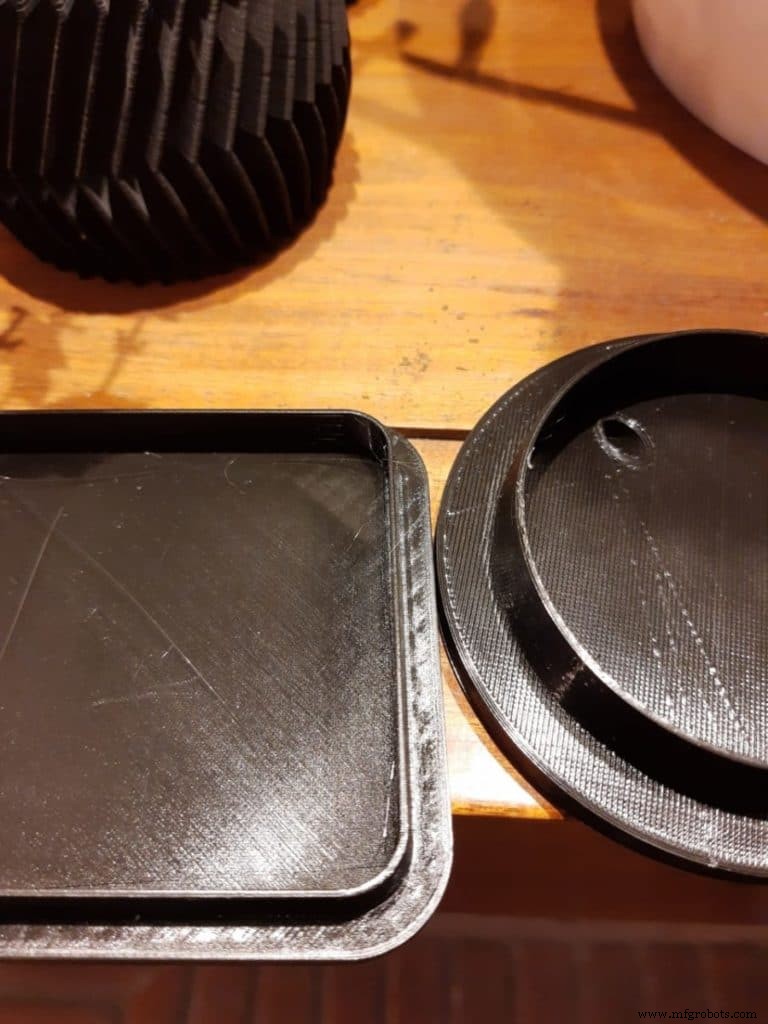
Что такое ironing в 3D-печати?
Ironing — функция, впервые появившаяся в Cura, теперь во всех популярных слайсерах. Когда верхний слой каждой части объекта закончен, принтер держит сопло горячим и проезжает по всему верхнему слою, повторно нагревая и расплавляя его. Можно настроить мелкую экструзию для заполнения возможных дыр. Эффект выпрямляет линии слоев — гораздо более гладкий верхний слой.
Используйте ironing всегда, когда есть плоская верхняя поверхность, параллельная столу, которую хотите выгладить. Также полезно для максимизации контактной площади двух деталей для лучшего склеивания. На фигурах, кроме плоских верхних поверхностей параллельно столу, ironing не дает заметного позитивного эффекта.
На больших площадях ironing может вызвать заклинивание из-за медленной и малой экструзии. В большинстве случаев негативных эффектов нет, но учтите: время печати увеличится на 10–50% в зависимости от проекта.
Как включить ironing в Cura?
Ironing не виден в Cura сразу после установки. Чтобы показать:
- Откройте панель настроек печати.
- Нажмите гамбургер-меню → «Manage Settings Visibility».
- В поиске введите «ironing», отметьте «enable ironing», закройте окно. Там же можно включить настройки ironing для экспериментов.
- Теперь «Enable Ironing» появится в настройках под подменю «Shell». Отметьте галочку.
Готово, ironing включен!
Настройки ironing
- «Iron Only Highest Layer»: гладить только самый верхний слой, если есть более низкая плоская поверхность. Оставьте выключенным, чтобы гладить каждый верхний слой.
- «Ironing Pattern»: паттерн движения сопла. Два варианта: «Zigzag» (по умолчанию, зигзаг туда-сюда) и «Concentric» (от краев к центру).
- «Ironing Line Spacing»: расстояние между линиями глажки. 0,1 мм по умолчанию — очень гладко. Минус — дольше. Регулируйте под желаемую гладкость. Больше расстояние = быстрее.
- «Ironing Flow»: сколько филамента экструдируется при глаживке. 10% по умолчанию, можно снизить, если поверхность все равно шершавая — возможно, переэкструзия при глаживке.
- «Ironing Inset»: насколько далеко от краев сопло гладит. Так как ironing немного экструдирует, не пускайте его к краям — может дать бортик на верхней части.
- «Ironing Speed, Acceleration, and Jerk»: тонкая настройка скорости сопла при глаживке. Про ускорение и jerk — в недавней статье на эту тему.
Раздел рекомендуемых продуктов
Мы создали раздел рекомендаций, чтобы убрать догадки и сэкономить время на поиске принтера, филамента или апгрейдов — это сложная задача, часто приводящая к путанице.
Мы отобрали несколько 3D-принтеров, подходящих новичкам, продвинутым и экспертам, а также филаменты и апгрейды — все протестированные и тщательно подобранные нами.
3D печать
- Топ-5 стратегических металлов, формирующих современную оборону и авиацию
- Экспертное руководство по усилению облачного управления: стратегии, лучшие практики и ключевые преимущества
- Металлопокрытие для 3D-печатных деталей: практическое экспертное руководство
- Экспертное руководство по топ DMLS-машинам — издание 2024
- Выбор лучших промышленных 3D-принтеров Binder Jetting: Топ-5
- Топ-7 керамических 3D-принтеров 2018 года — экспертный обзор
- Топ-6 SLS 3D-принтеров 2018 года: Комплексное сравнение
- Индустрия 4.0 в обслуживании: практическое руководство к будущему управления активами
- Экспертное руководство Карла Калабрии по установке вставок на 3D-принтер Mark One
- Ваше полное руководство по 3D-печати: от основ до передовых техник