



Понимание Jerk и Acceleration в 3D-печати: практическое руководство
Начав 3D-печать, мы أولاً узнаем об обратной связи между качеством детали и скоростью движения принтера. Проще: ниже скорость экструзии — лучше выглядит объект.
Со временем учимся настраивать больше параметров для желаемого результата. Два важных параметра, связанные со скоростью — jerk ( рывок) и acceleration (ускорение). Они тонче и менее очевидны, но удивительно важны — могут сделать или сломать проект.
Jerk определяет диапазон скоростей (от 0 мм/с до заданной скорости), в котором принтер полностью игнорирует параметр ускорения и мгновенно переходит к скорости, заданной в настройке jerk. Acceleration (ускорение) определяет скорость изменения скорости движения во времени. Эта скорость изменения задана в мм/с² и влияет на скорость печати до достижения максимальной скорости движения.
Определение Jerk и Acceleration в 3D-печати
3D-принтеры используют мощные платы управления. G-код (на SD-карте или по USB) интерпретируется и исполняется. Код дает направление и скорость, читается и исполняется построчно. Но в прошивке есть значения, не записанные в G-коде, детально определяющие выполнение движений.
Среди них — jerk и acceleration, важные для достижения размерной точности в приемлемом времени.
Иронично, jerk путает технически подкованных: в физике термин определен иначе. Невежды вроде меня не страдают этой путаницей — не знал об неоднозначности до исследования для статьи.
Для любопытных: в физике ускорение — скорость изменения скорости во времени. Аналогично, жерк — скорость изменения ускорения во времени. Математически — первая и вторая производные скорости по времени.
Прояснив это (не)нужное отличие, определим jerk и acceleration для 3D-печати!
Что такое jerk в 3D-печати?
Jerk — параметр, измеряющий минимальное изменение скорости, требующее ускорения на одной оси. Звучит сложно, но проще увидеть в углу: достигнув экстремума, экструдер должен «затормозить» перед сменой направления. Если jerk слишком низок — движение плавнее в углу, изменение скорости не драстично при смене направления хотэнда.
Пример: jerk = 20 мм/с — принтер мгновенно переходит от 0 до 20 мм/с, игнорируя ускорение. Ускорение влияет только на дальнейший рост скорости от 20 мм/с до максимума.
Если jerk слишком высок — быстрее достигает макс. скорости, сокращая время печати. Как и все параметры, нужен баланс скорости и качества: слишком высокий jerk увеличивает вибрации, вызывает ghosting (призраки) или потерю шагов мотора.
Что такое acceleration в 3D-печати?
Acceleration показывает, как быстро растет скорость движения по каждой оси. Как в машине: макс. скорость достигается только при достаточном пути. По определению, принтер движется со скоростью от 0 мм/с (покой) до макс. в слайсере, особенно на сложных деталях с множеством углов.
Увеличение ускорения делает принтер быстрее, если есть дистанция. Jerk отвечает за мгновенные скачки скорости. Вместе они сглаживают работу принтера, сокращая время печати.
Хотя можно задать разные ускорение и jerk для каждой оси, рекомендуется одинаковые значения для X и Y — тогда объекты будут выглядеть одинаково независимо от ориентации печати.
Влияние Jerk и Acceleration на общее качество
Когда экструдер меняет направление (или скорость), он должен снизить скорость на одной оси и поднять на другой. Если jerk слишком высок — смена резкая, вызывает вибрации, передающиеся на деталь. Если ускорение слишком высоко — принтер может не успеть остановить каретку хотэнда за отведенное расстояние/время. Получается перелет (overshoot) — хотэнд уходит за целевую позицию.
Наоборот, низкие jerk и ускорение — консервативный режим. Финиш лучше, но печать дольше, экономически нецелесообразно. Общее правило: стремитесь к максимальным значениям jerk и acceleration, при которых внешний вид объекта остается приемлемым.
Последствия настроек jerk на качество печати
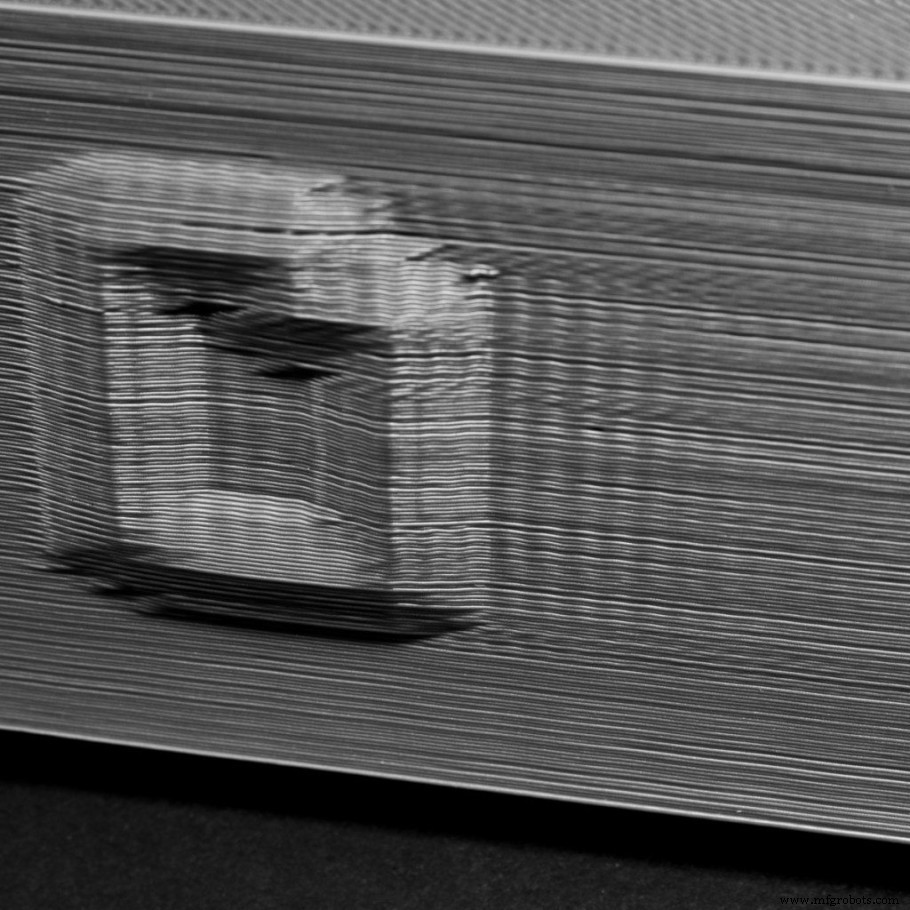
- Слишком длинное время печати: правильные значения jerk сокращают время. Макс. скорости из G-кода достигаются быстрее и требуют меньше пути.
- Чрезмерная вибрация: при смене направления близко к 90° возникает нежелательная вибрация в хотэнде. Передается на деталь, создает «эхо» на наружной поверхности. Проблема — ghosting/ringing, зависит (среди прочего, как натяжение ремней) от способа разгона движущихся частей.
- Ослабление структуры принтера: чаще в принтерах с прямым экструдером — экструдер и хотэнд движутся вместе. Ускоренная масса заставляет конструкцию постоянно трястись, откручивать гайки/болты, усиливая проблему.
- Заругленные углы: иногда острые углы выходят заругленными — из-за неправильной настройки jerk. Нужно корректировать для правильной смены направления хотэнда.
Последствия настроек acceleration на качество печати
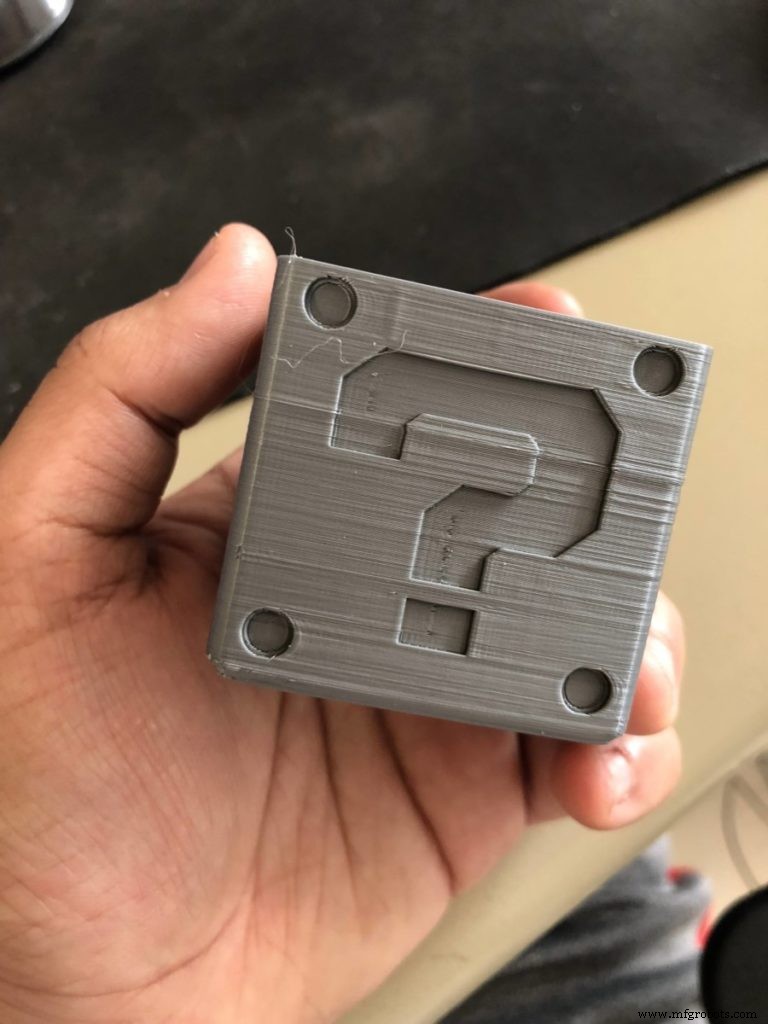
- Чрезмерный шум: при слишком высоком ускорении принтер очень шумит. Правильная настройка снижает шум.
- Z-wobble (дрожание по Z): проявляется как вариация размеров детали по Z. Если вертикальные штанги не согнуты — скорее всего, ускорение слишком высоко.
- Пропуски линий слоя: если хотэнд движется слишком быстро до экструзии, малая часть линии остается пустой.
Поиск оптимальных настроек Jerk и Acceleration
Оптимальные настройки Jerk
Jerk меняется прямо из меню принтера. В Control выберите «motion». Там значения:
- Vx-jerk
- Vy-jerk
- Vz-jerk
- Ve-jerk
Jerk по Z обычно неважен для печати — оставляем как было. Также не рекомендую менять jerk экструдера.
Движение по X и Y должно быть похожим — всегда ставьте одинаковый jerk для обоих. Пробуйте до максимума 20 мм/с.
Простейший способ найти правильный jerk — печатать несколько идентичных тестов, меняя значение на 5 мм/с на каждой итерации.
Оптимальные настройки Acceleration
Acceleration тоже меняется в меню: Control → «motion». Значения:
- A-travel
- Amax X
- Amax Y
- Amax Z
- Amax E
Как с jerk, рекомендую менять только ускорение по X и Y.
Шаг тестов — 100 единиц. Консервативная стартовая точка — ~400 мм/с².
Калькулятор с PrusaPrinters полезен — график зависимости пути до нужной скорости от ускорения.
Другой калькулятор показывает макс. ускорение, которое поддерживает ваш принтер, зная массу движущейся нагрузки и другие параметры. Позволяет проверить, делают ли текущие значения принтер нестабильным. Инженерно-образовательно интересно, но ничего не бьет перебор значений до поиска «золотой середины» между скоростью и качеством.
Некоторые слайсеры (Cura) позволяют менять эти настройки через G-код. Например, M205 управляет jerk. Рекомендую управлять jerk и acceleration из меню принтера, а лучшие значения сохранять в EEPROM.
Бинарный поиск оптимальных Jerk и Acceleration

Бинарный поиск — метод из информатики. Задаем нижнее (A) и верхнее (B) значения. Среднее C = (A + B) / 2.
Ставим C в параметр, печатаем тест, проверяем результат.
- Если слишком высоко — C становится новым B, следующее (A + C) / 2.
- Если слишком низко — A становится C, следующее (C + B) / 2.
Интервал делится пополам каждой итерацией — не нужно поднимать значение мало-по-малу каждый раз.
Метод работает для любой настройки (скорость, температура), пробуйте, если не знаете, с чего начать.
Модели для тестирования Jerk и Acceleration
Есть модели для проверки/калибровки jerk и acceleration. Некоторые специфичны, другие дают обзор всех параметров вместе.
Лучший тест для ускорения здесь (Thingiverse). Полностью кастомизируемый, одностенная деталь, меняющая ускорение по мере роста по Z. В конце четко видно, какие значения ускорения дают вибрации.
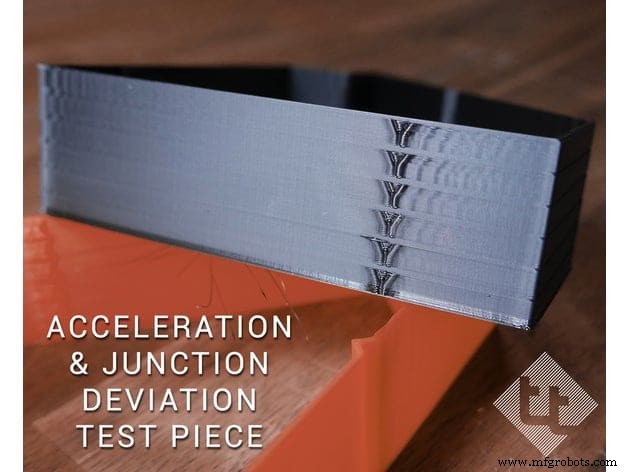
Для оптимального jerk полезен объект с частыми сменами направления на быстрой печати. При печати проверяйте: углы правильно сформированы, нет признаков вибрации у них.
И наконец, объект, тестирующий все параметры сразу. Без презентаций — Benchy выявляет все проблемы калибровки. Наружная стена гладкая, без следов вибрации. Углы крыши перпендикулярны, заканчиваются под 90°. Рекомендую печатать Benchy после калибровки температуры и ретракций для лучших результатов.
Раздел рекомендуемых продуктов
Мы создали раздел рекомендаций, чтобы убрать догадки и сэкономить время на поиске принтера, филамента или апгрейдов — это сложная задача, часто приводящая к путанице.
Мы отобрали несколько 3D-принтеров, подходящих новичкам, продвинутым и экспертам, а также филаменты и апгрейды — все протестированные и тщательно подобранные нами.
3D печать
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- 4D-печать: Будущее адаптивного, времени-реагирующего производства
- Как 3D-печать и софт движут цифровую трансформацию в производстве
- 3D-печать и массовая кастомизация: текущий ландшафт и будущие возможности
- Амортизаторы против стоек: как они держат ваш автомобиль стабильным
- Пигментная печать: преимущества, недостатки и применения в текстильном производстве
- Металлическая 3D-печать: бизнес- и технические преимущества, стимулирующие инновации и экономию
- SLA 3D-печать (Стереолитография): Процесс, преимущества и применение
- Понимание приспособлений и оснасток: ключевые инструменты точного производства
- Как 3D-печать меняет механическую обработку и промышленный дизайн