



SLA 3D-печать (Стереолитография): Процесс, преимущества и применение
В этом введении в стереолитографию (SLA) мы рассмотрим базовые принципы процесса, чтобы определить, подходит ли он для вашего приложения. После прочтения вы будете знакомы со всеми важными аспектами SLA 3D-печати.
Если интересуетесь SLA-печатью Hubs, ознакомьтесь с нашими возможностями SLA.
Что такое стереолитография?
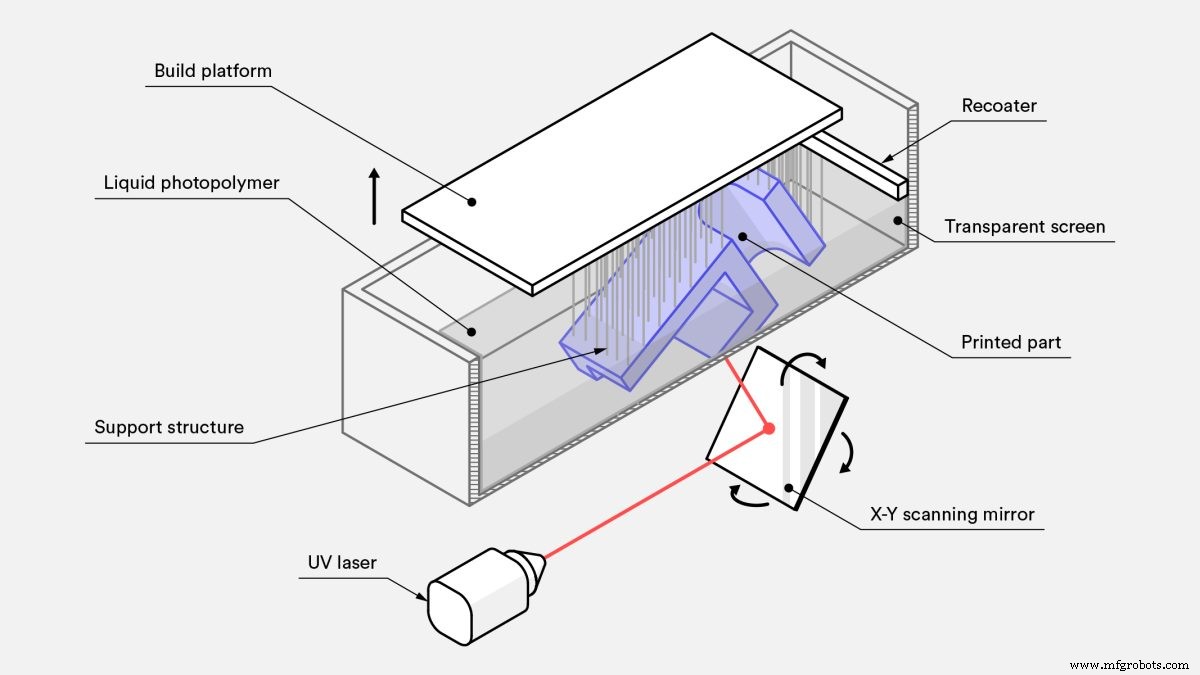
Стереолитография (SLA) — аддитивный процесс производства, относящийся к семейству ванной фотополимеризации. Также известна как смазочная 3D-печать (resin 3D printing). В ванной фотополимеризации три основные технологии: SLA, DLP и LCD. Все три используют источник света для увязки фотополимерной смолы, но с отличиями:
- Стереолитография (SLA) использует УФ-лазеры как источник света для избирательной увязки полимерной смолы.
- Цифровая световая обработка (DLP) использует цифровой проектор как УФ-источник для увязки целого слоя смолы.
- Жидкокристаллический дисплей (LCD) использует LCD-модуль для проекции конкретных световых узоров.
SLA — одна из самых широко используемых технологий ванной фотополимеризации. Создает объекты путем избирательной увязки полимерной смолы слой за слоем с помощью ультрафиолетового (УФ) лазерного луча. Материалы SLA — фоточувствительные термореактивные полимеры в жидкой форме.
Запатентована в 1986 году, SLA была первой технологией 3D-печати. И сегодня SLA остается самой экономически эффективной технологией 3D-печати, когда нужны детали с очень высокой точностью или гладкой поверхностью. Лучшие результаты достигаются, когда проектировщик учитывает преимущества и ограничения процесса.
Что посмотреть: как печатать высокодетализированные детали SLA?
Короткое видео, которое за ~10 минут научит всему необходимому для старта с SLA 3D-печатью.
Как работает SLA 3D-печать?
- Строительная платформа позиционируется в ванне с жидким фотополимером на расстоянии одного слоя от поверхности жидкости.
- УФ-лазер создает следующий слой, избирательно увязывая и затвердевая фотополимерную смолу.
- В процессе твердения фотополимеризации мономерные углеродные цепи жидкой смолы активируются светом УФ-лазера и становятся твердыми, образуя прочные неразрывные связи между собой.
- Лазерный луч фокусируется по заданному пути с помощью набора зеркал (гальво-сканеров). Вся площадь поперечного сечения модели сканируется, поэтому деталь получается полностью сплошной.
- После печати деталь находится в не полностью увязнутом состоянии. Требуется дополнительная постобработка под УФ-светом, если нужны очень высокие механические и тепловые свойства.
Процесс фотополимеризации необратим — нет способа вернуть SLA-детали в жидкую форму. Нагрев таких деталей вызывает горение, а не плавление. Это потому, что материалы SLA — термореактивные полимеры (термореактопласты), в отличие от термопластов, используемых в FDM.
Параметры печати SLA
Большинство параметров в SLA-системах фиксированы производителем и не меняются. Единственные входные параметры — высота слоя и ориентация детали (последняя определяет расположение поддерживающих структур).
Высота слоя: 25–100 мкм. Меньшие высоты точнее передают криволинейную геометрию, но увеличивают время печати, стоимость и вероятность неудачной печати. Высота 100 мкм подходит для большинства задач.
Размер рабочей области: Важный параметр для дизайнера. Зависит от типа SLA-машины. Две основные конфигурации: верхнее (top-down) и нижнее (bottom-up) расположение источника света:
- Верхние (Top-down) принтеры размещают лазер над ванной, деталь строится вверх. Платформа начинает в самом верху ванны и опускается после каждого слоя.
- Нижние (Bottom-up) принтеры размещают источник света под ванной (см. рисунок) и деталь строится вверх ногами. Дно ванны прозрачное с силиконовым покрытием, пропускающим свет лазера, но предотвращающим прилипание увязшей смолы. После каждого слоя увязшая смола отдирается от дна ванны при подъеме платформы. Это называется «шаг отдирания» (peeling step).
Нижняя ориентация используется в основном в настольных принтерах (Formlabs), верхняя — в промышленных системах. Нижние принтеры проще в производстве и эксплуатации, но их рабочая область ограничена. Силы, действующие на деталь при отдирании, могут вызвать сбой печати. Верхние принтеры масштабируются до очень больших размеров без существенной потери точности, но стоят дороже.
Таблица ниже суммирует ключевые характеристики и отличия двух ориентаций:
| Bottom-up (Настольный) SLA | Top-down (Промышленный) SLA | |
|---|---|---|
| Преимущества | + Низкая стоимость + Широко доступны |
+ Очень большой объем печати + Более высокие скорости |
| Недостатки | - Малый объем печати - Узкий выбор материалов - Требует больше постобработки из-за обилия поддержек |
- Высокая стоимость - Нужен квалифицированный оператор - Смена материала требует опорожнения всей ванны |
| Популярные производители | Formlabs | 3D Systems |
| Объем печати | До 145 × 145 × 175 мм | До 1500 × 750 × 500 мм |
| Типичная высота слоя | 25–100 мкм | 25–150 мкм |
| Размерная точность | ± 0,5% (не менее ± 0,010–0,250 мм) | ± 0,15% (не менее ± 0,010–0,030 мм) |
Характеристики SLA 3D-печати
Основные характеристики: необходимость поддерживающих структур, кудрявость (curling) и межслойное сцепление.
Поддерживающие структуры (Support structures)
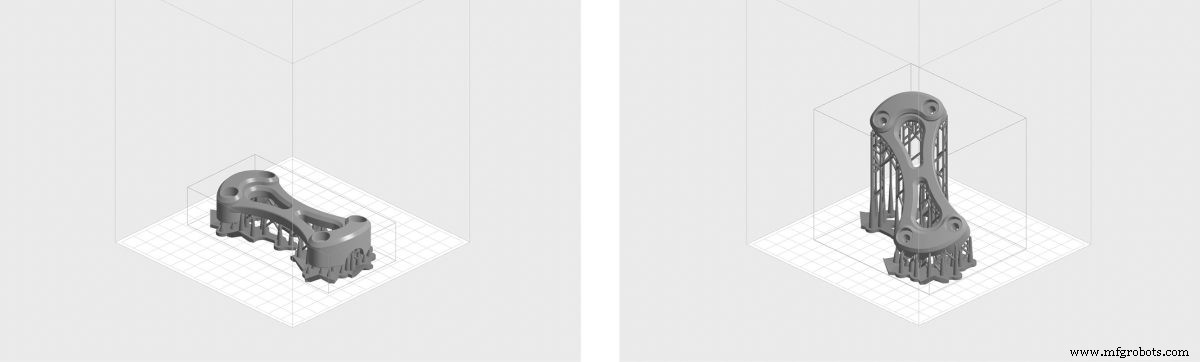
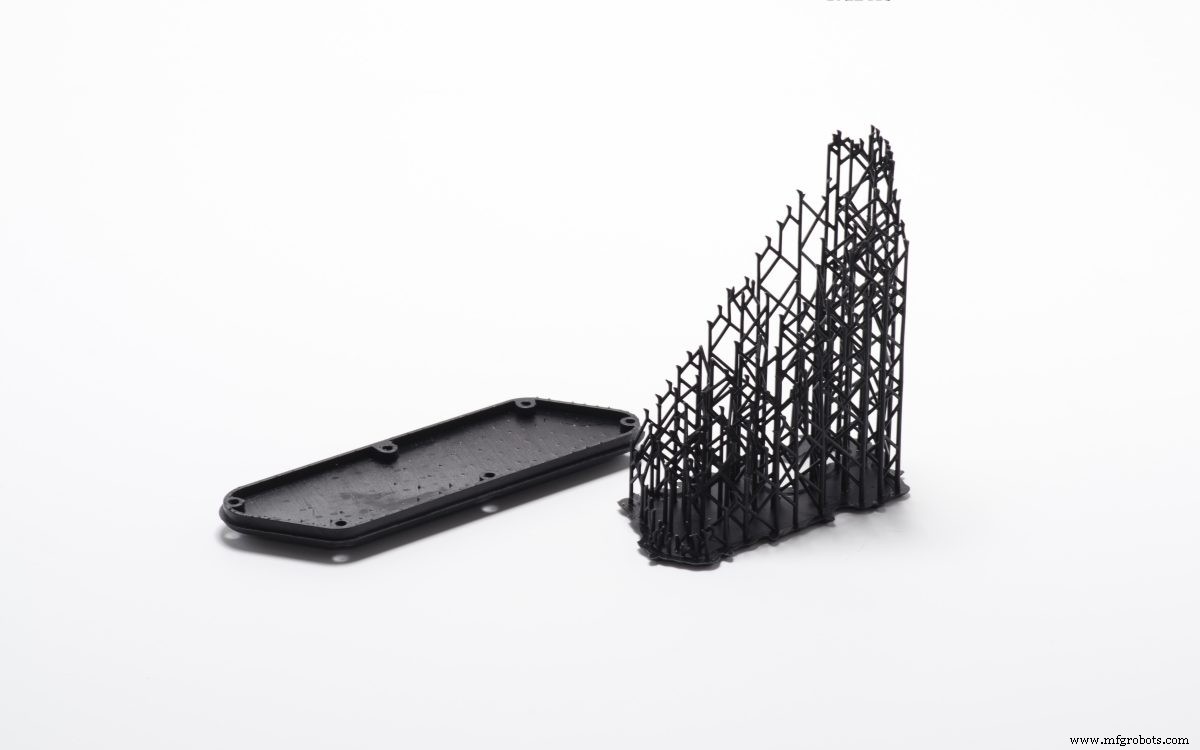
Поддерживающие структуры всегда требуются в SLA. Печатаются из того же материала, что и деталь, и должны удаляться вручную после печати. Ориентация детали определяет расположение и объем поддержек. Рекомендуется ориентировать деталь так, чтобы визуально критичные поверхности не контактировали с поддерживающими структурами.
Верхние и нижние принтеры используют поддерживающие структуры по-разному:
- Верхние SLA-принтеры: Требования к поддержкам похожи на FDM. Нужны для точной печати нависов и мостиков (критический угол нависа обычно 30°). Деталь можно ориентировать в любом положении, обычно печатают плоско, чтобы минимизировать поддерживающие структуры и общее число слоев.
- Нижние SLA-принтеры: Требования могут быть сложнее. Нависы и мостики все равно нуждаются в поддержках, но главным критерием является минимизация поперечного сечения каждого слоя: силы при отдирании могут отдернуть деталь от платформы. Силы пропорциональны поперечному сечению слоя. Поэтому детали ориентируют под углом, а уменьшение поддержек не является первичной задачей.
Кудрявость (Curling)
Одна из главных проблем точности SLA — кудрявость (curling). Похожа на искривление в FDM.
При увязке смола незначительно усаживается под воздействием источника света. При значительной усадке возникают большие внутренние напряжения между новым и ранее затвердевшим слоями, что приводит к кудрявости детали.
Поддержки важны для закрепления рискованных участков печати к платформе и снижения риска кудрявости. Ориентация детали и ограничение больших плоских слоев тоже важны. Переувязка (например, воздействие прямого солнечного света после печати) также может вызвать кудрявость.
Лучший способ предотвращения — учитывать это на этапе проектирования. Избегайте больших тонких и плоских участков, или добавляйте структуру для предотвращения кудрявости.
Межслойное сцепление (Layer adhesion)
SLA-детали имеют изотропные механические свойства. Это потому, что один проход УФ-лазера недостаточен для полной увязки жидкой смолы. Последующие проходы лазера помогают ранее затвердевшим слоям спаиваться в очень высокой степени. Увязка продолжается даже после завершения печати.
Для достижения лучших механических свойств SLA-детали должны проходить пост-увязку: помещение в камеру под интенсивным УФ-светом (иногда при повышенной температуре). Это значительно повышает твердость и теплостойкость, но делает деталь более хрупкой. Результаты пост-увязки:
- Пробные образцы из стандартной прозрачной смолы на настольном SLA-принтере имеют почти в 2 раза большую разрывную прочность после пост-увязки (65 МПа против 38 МПа).
- Детали выдерживают нагрузку при более высоких температурах (макс. 58 °C против 42 °C).
- Относительное удлиннение при разрыве почти в 2 раза меньше (6,2% против 12%).
Оставление SLA-детали на солнце также вызывает увязку. Настоятельно рекомендуется покрытие прозрачным УФ-акриловым лаком перед использованием, так как длительное воздействие УФ ухудшает физические свойства и внешний вид — деталь может скругляться, становиться хрупкой или менять цвет.
Сводка основных характеристик SLA 3D-печати
| Стереолитография (SLA) | |
|---|---|
| Материалы | Фотополимерные смолы (термореактопласты) |
| Размерная точность | ± 0,5% (не менее ± 0,10 мм) — настольные ± 0,15% (не менее ± 0,01 мм) — промышленные |
| Типичный объем печати | До 145 × 145 × 175 мм — настольные До 1500 × 750 × 500 мм — промышленные |
| Частая толщина слоя | 25–100 мкм |
| Поддержки | Всегда требуются (критичны для точной детали) |
Материалы для SLA-печати
Материалы SLA — жидкие смолы, выбираемые исходя из назначения детали: теплостойкость, гладкая поверхность, износостойкость. Цена варьируется 크게: от ~$50/л для стандартной смолы до $400/л для специальных (например, литейные или стоматологические смолы). Промышленные системы предлагают более широкий выбор материалов, давая дизайнеру более тонкий контроль над механическими свойствами.
SLA-материалы (термореактопласты) более хрупкие, чем материалы FDM или SLS (термопласты), поэтому SLA-детали обычно не используют для функциональных прототипов, испытывающих значительные нагрузки. Прогресс материалов может изменить это в будущем.
Таблица ниже суммирует преимущества и недостатки самых распространенных смол.
| Материал | Характеристики |
|---|---|
| Стандартная смола | + Гладкая поверхность - Относительно хрупкая |
| Высокодетализированная смола | + Высокая размерная точность - Высокая цена |
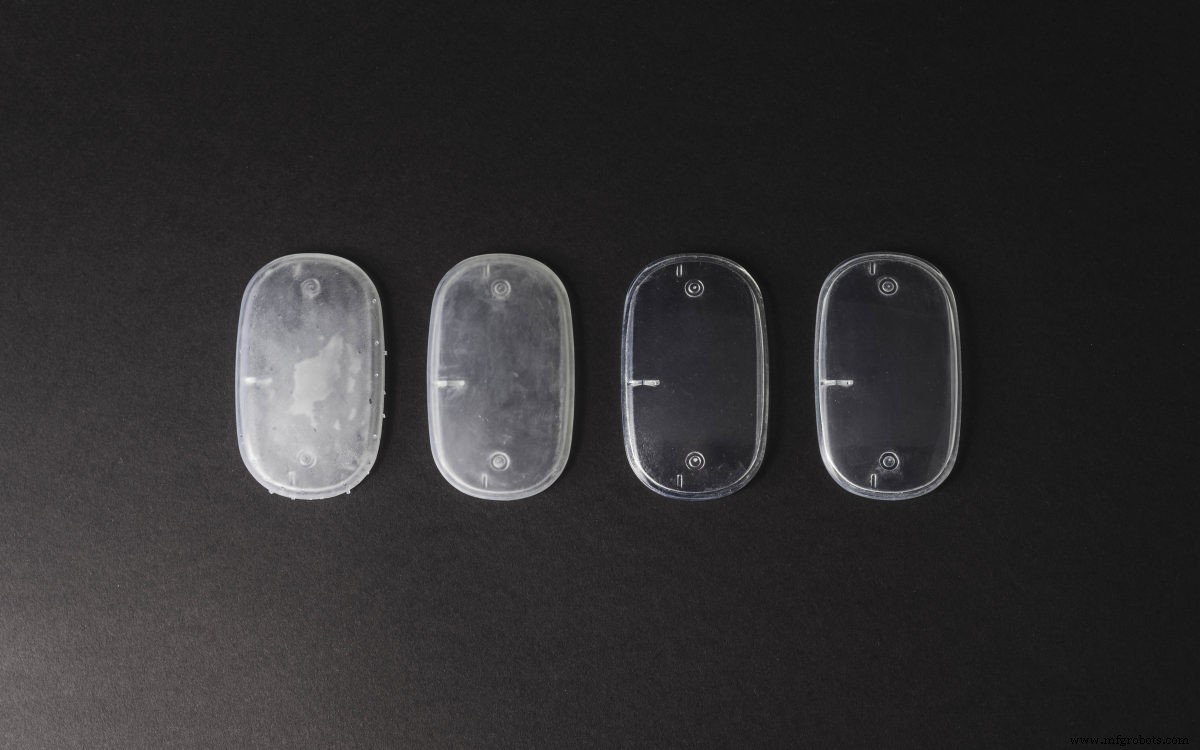
| Прозрачная смола | + Прозрачный материал - Требует постобработки для идеальной прозрачности |
| Литейная смола (Castable) | + Для создания моделей форм + Низкий процент золы после выжигания |
| Жесткая/Прочная смола (Tough/Durable) | + Механические свойства как ABS или PP - Низкая теплостойкость |
| Высокотемпературная смола | + Теплостойкость + Для инструментов литья под давлением и термоформования |
| Стоматологическая смола | + Биосовместимость + Высокая износостойкость - Высокая стоимость |
| Гибкая смола | + Резиноподобный материал - Меньшая размерная точность |
Варианты постобработки SLA
SLA-детали можно доводить до очень высокого качества методами: шлифовка и полировка, распыление покрытия и финиш минеральным маслом. Подробнее — в нашей расширенной статье о постобработке SLA-деталей.
Преимущества SLA 3D-печати
- SLA выдает детали с очень высокой размерной точностью и тонкими деталями.
- SLA-детали имеют очень гладкую поверхность, идеально для визуальных прототипов.
- Доступны специальные материалы: прозрачные, гибкие, литейные смолы.
Недостатки SLA 3D-печати
- SLA-детали обычно хрупки и не подходят для функциональных прототипов.
- Механические свойства и внешний вид SLA-деталей деградируют со временем под воздействием солнечного света.
- Поддерживающие структуры всегда требуются, постобработка необходима для удаления визуальных следов на детали.
Лучшие советы Hubs для SLA 3D-печати
Подходит ли SLA 3D-печать для ваших деталей или продуктов? Наши правила:
- SLA лучше всего для визуальных прототипов с очень гладкими поверхностями и тонкими деталями из термореактивных материалов.
- Настольный SLA идеален для изготовления мелких деталей типа литьевых под давлением по доступной цене. Думайте «меньше кулака».
- Промышленные SLA-машины могут производить очень большие детали, до 1500 × 750 × 500 мм.
Хотите узнать больше? Читайте наше полное руководство по 3D-печати.
3D печать
- Многоматериальная 3D-печать: раскрытие сложных дизайнов и ускорение производства
- Binder Jet 3D-печать: процесс, преимущества и ограничения
- Понимание корневых причин нитообразования (stringing) в 3D-печати
- Робокастинг (Robocasting) в 3D-печати: процесс, отличия и ключевые преимущества
- Понимание рингинга (Ghosting) в 3D-печати и как его устранить
- Фото полимеризация в 3D-печати: как УФ-отверждение формирует твердые детали
- Что такое маркетплейс 3D-печати? Полное руководство по покупке и продаже 3D-моделей
- Понимание «дорожки» (Road) в FFF 3D-печати
- Полиграфическая промышленность: ключевые роли и услуги
- Понимание смольной 3D-печати: процесс, применение и преимущества