



Виды 3D-принтеров и их возможности: Полный обзор технологий
3D-печать — оптимальный производственный метод для прототипов и даже некоторых серийных деталей. Часто это самый экономичный вариант, дающий огромную ценность в зависимости от выбранной технологии.
Существует множество категорий 3D-принтеров и внутри них — множество типов коммерческих и промышленных машин. Эта статья охватывает основные типы 3D-принтеров и их возможности.
Понимание сложного ландшафта 3D-печати поможет вам при производстве спроектированных деталей и сэкономит много времени и средств. Начнем.
Каковы разные типы 3D-принтеров?
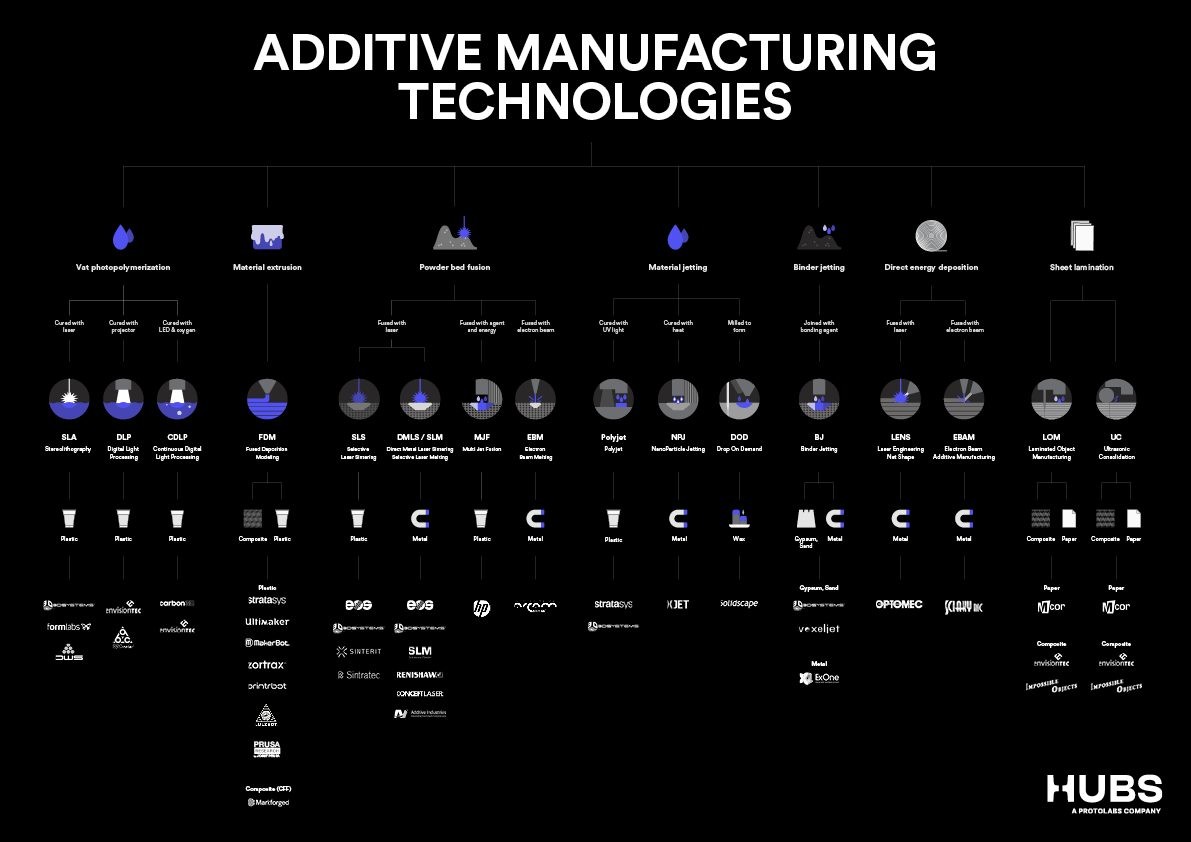
В 2015 году создан стандарт ISO/ASTM 52900 для классификации 3D-принтеров и технологий. Установлено семь категорий процессов:
- Ванная полимеризация (Vat polymerization): жидкий фотополимер (смола), увязаемый светом;
- Экструзия материала (Material extrusion): расплавленный термопласт (филамент), наносимый через нагретую сопло;
- Порошковая плавка в слое (Powder Bed Fusion, PBF): порошковые частицы, спеканные высокоэнергическим источником;
- Струйная печать материала (Material jetting): капли жидкого фоточувствительного агента, наносимые на порошковое ложе и увязаемые светом;
- Струйная печать связующего (Binder jetting): капли жидкого связующего на гранулированный материал, затем спеканные вместе;
- Наплавка направленным энергозарядом (Direct Energy Deposition): расплавленный металл одновременно наносится и спекан;
- Слойная ламинация (Sheet lamination): отдельные листы материала режутся по форме и ламинируются вместе.
Каждая технологическая категория включает множество конкретных технологий и принтеров. Hubs предлагает процессы: Стереолитография (SLA), Моделирование наплавлением расплава (FDM), Селективное лазерное спекание (SLS) и Multi Jet Fusion (MJF) от HP.
Что такое ванная полимеризация и как она работает?
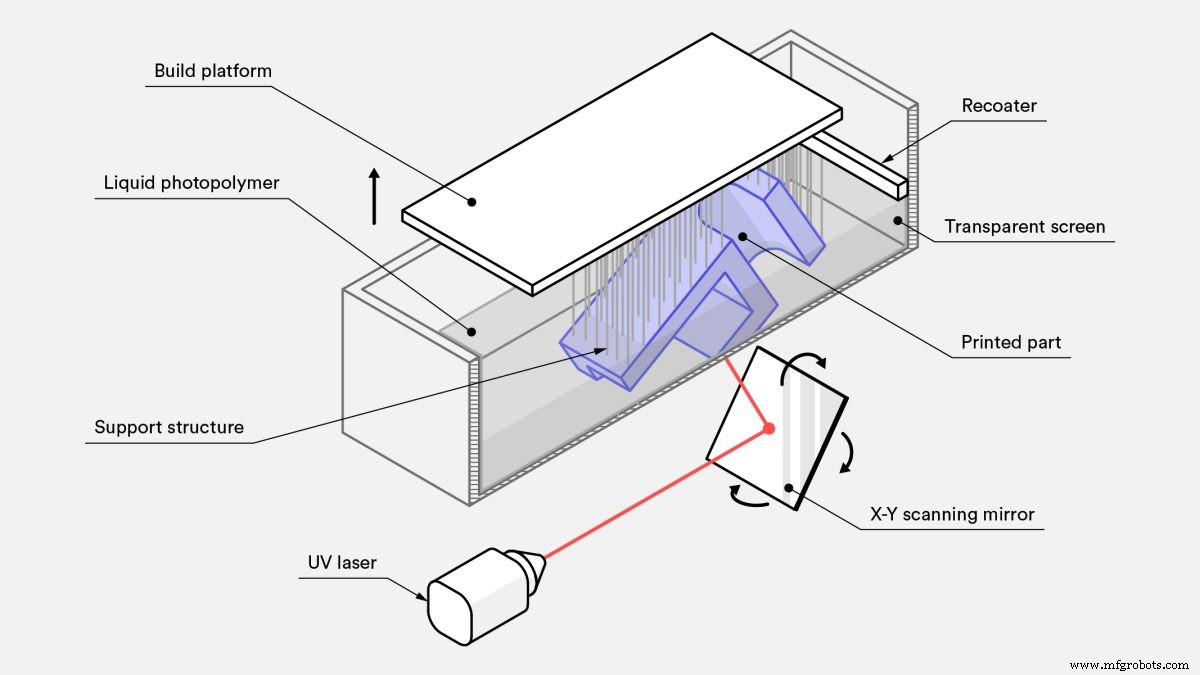
Ванная полимеризация производит детали путем избирательной увязки жидких фотополимерных смол УФ-источником света. Строительная платформа погружается в ванну, заполненную смолой. Луч направляется по поверхности смолы с помощью зеркал.
После увязки слоя платформа поднимается или опускается на малый шаг, позволяя новой жидкости затечь. Следующий слой увязается и примыкает к предыдущему. После последнего слоя деталь извлекают из смолы. На этом этапе она полностью сформирована, но может быть усилена дальнейшей увязкой в УФ-печи.
Виды 3D-принтеров ванной полимеризации
У ванной полимеризации несколько технологий. Три самые распространенные: SLA, прямая световая обработка (DLP) и непрерывная жидкостная интерфейсная производство (CLIP). Они очень похожи по принципу направления света на смолу. В целом SLA — самая распространенная и используемая технология в этом семействе.
Разбор типов:
- SLA использует точечный лазер для прорисовки тонкой линии по поверхности смолы, заполняя форму поперечного сечения слоя. Высокая точность, но может быть медленной.
- DLP использует цифровой световой проектор для вспышки целого образа слоя сразу. Это быстрее SLA. Но так как проектор — цифровой экран, образ слоя состоит из квадратных пикселей, что слегка снижает разрешение.
- CLIP то же, что DLP, но строительная платформа движется непрерывно. Это дает еще более быстрые скорости и более гладкие контуры по оси Z.
Материалы для ванной полимеризации
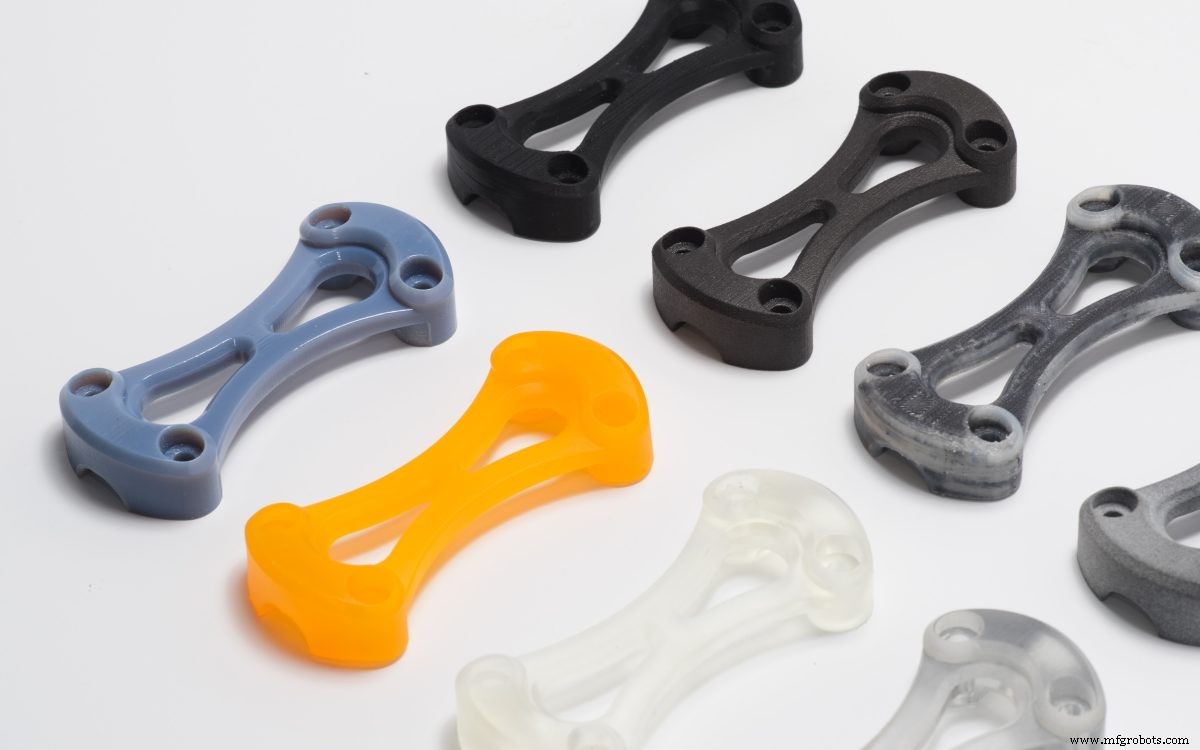
Все принтеры используют фотополимерные смолы, большинство проприетарные. Много видов: стандартные смолы для общего прототипирования. Другие распространенные типы: жесткие ABS-подобные смолы, гибкие резиноподобные, прозрачные литейные смолы с нулевым зольным остатком после выжигания, керамиконепролнированные смолы для очень жестких печатей, биосовместимые смолы для медприборов.
Некоторые смолы, включая прозрачные, требуют дополнительной постобработки для лучших визуальных результатов или, в случае прозрачных смол, оптической чистоты. Если выбираете SLA для своих деталей, ознакомьтесь с нашим сравнением разных материалов SLA 3D-печати.
Геометрические свойства ванной полимеризации
Рабочие объемы сильно варьируют между настольными и промышленными SLA-принтерами, но обычно меньше, чем у FDM или PBF. Максимум около 300 мм в любом измерении. Ванная полимеризация может печатать высокосложные детали, но не такие сложные, как PBF, из-за необходимости поддерживающих структур.
Чего не хватает в объеме и сложности, компенсируется разрешением: эти машины печатают невероятно мелкие детали.
Механические свойства ванной полимеризации
Принтеры выдают детали с очень тесными допусками и обеспечивают последовательную повторяемость. Если детали полностью увязнены после печати, они могут быть полностью изотропны. Но где эта технология действительно сияет — это качество поверхности. Ванная полимеризация может печатать экстремально гладкие контуры, сравнимые с литьем в формы.
Еще одно преимущество — полностью увязненные детали могут быть водонепроницаемыми и герметичными. Однако процесс увязки необратим, поэтому при нагреве детали горят, а не плавятся.
Быстры ли и экономичны ли принтеры ванной полимеризации?
Ванная полимеризация — старейший тип 3D-печати, первые SLA-принтеры датируются 1970-ми. Конкуренция между производителями снижает цены, но технология остается дорогой, стоимостью сопоставимой с пластиковой PBF. Машины дешевле SLS, но материал дороже.
Многие факторы влияют на время печати, но ванная полимеризация считается одной из самых быстрых технологий.
Коммерческие применения: что можно произвести ванной полимеризацией?
Широкий спектр материалов дает равномерно широкий спектр применений — от прототипирования до серийных деталей.
Высокое разрешение и тесные допуски делают технологию идеальной для ювелирных изделий, малого литья в формы и множества стоматологических и медицинских применений. Возможность печатать водонепроницаемые детали делает её популярной в автопроме, авиакосмике и здравоохранении. Гладкие поверхности делают её оптимальной для прототипирования литых под давлением деталей.
Что такое экструзия материала и как она работает?
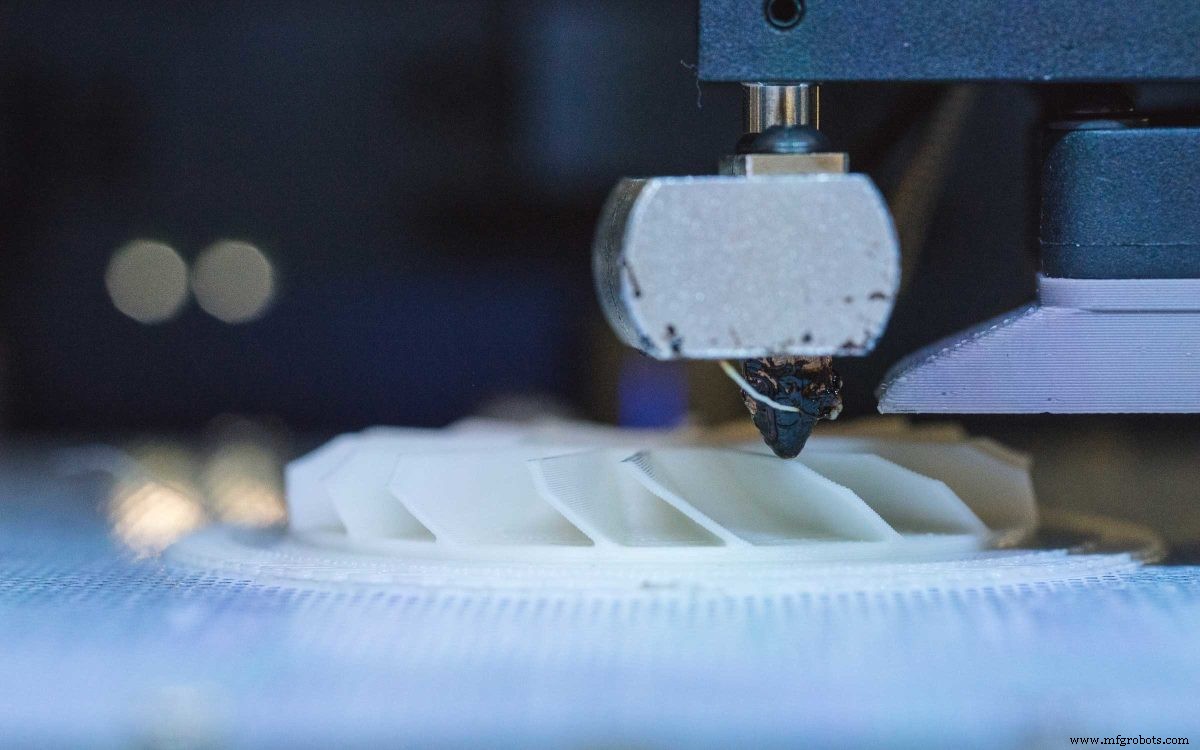
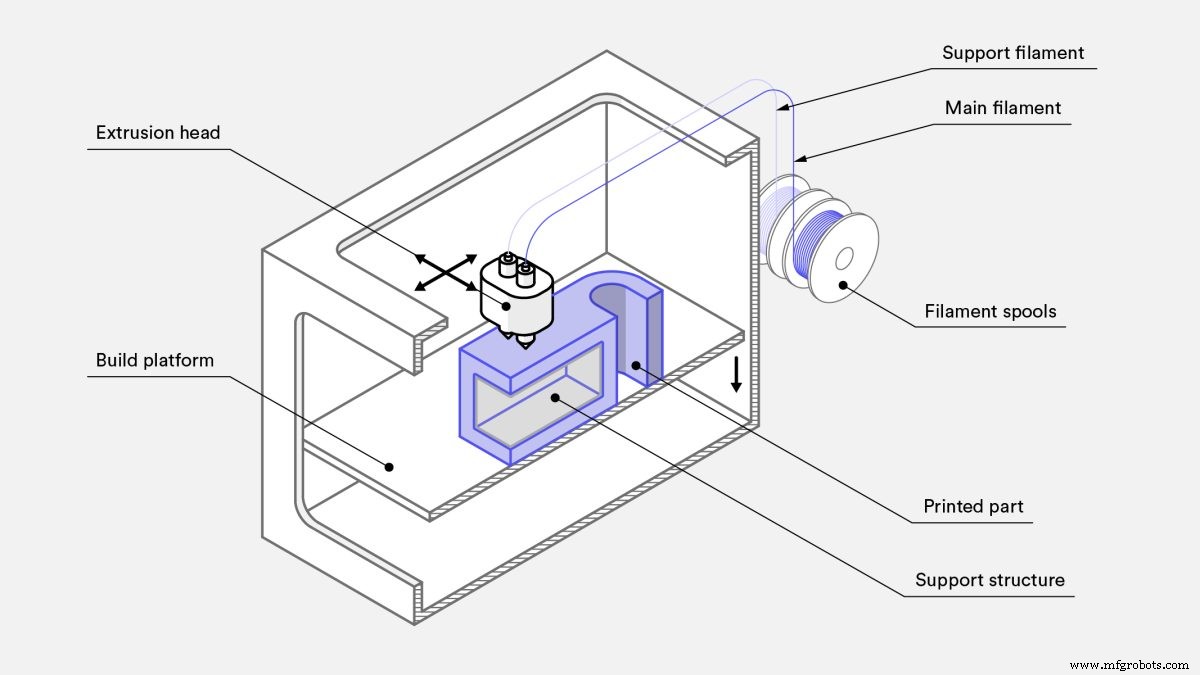
Экструзия материала производит детали путем печати слоев расплавленного термопластического филамента друг на друге. Катушка филамента подается через нагретую экструзионную сопло и плавится. Принтеры непрерывно наносят расплавленный филамент в точных местах, где он остывает и затвердевает. Представьте автоматизированный клеевой пистолет, методично движущийся по плоской строительной поверхности.
Сопло принтера может двигаться по трем осям относительно строительной платформы. Оно прорисовывает форму одного поперечного сечения печати по осям X и Y, наслаивая сечения друг на друга по оси Z для построения полной детали.
Типы принтеров экструзии материала
Моделирование наплавлением расплава (FDM) и наплавковое волокнистое формирование (FFF) — две технологии экструзии материала. Экструзия материала относительно проста и является наиболее экономичной и широко доступной технологией печати на рынке.
Два основных типа FDM: прототипирующие (настольные) и промышленные. Разделяем их, потому что, хотя технологии практически идентичны, масштаб каждого совершенно отличается.
Материалы для экструзии материала
Так как FDM широко используется, на рынке появилось тысячи разных филаментов. Наиболее распространены ABS и PLA, но также доступны Nylon, PC, PETG, TPU, PEI. Некоторые филаменты усилены волокнами: углерод, Кевлар, стекловолокно, дерево, металл.
Подробнее о выборе филаментов — в нашем руководстве сравнении материалов FDM 3D-печати.
Геометрические свойства экструзии материала и FDM
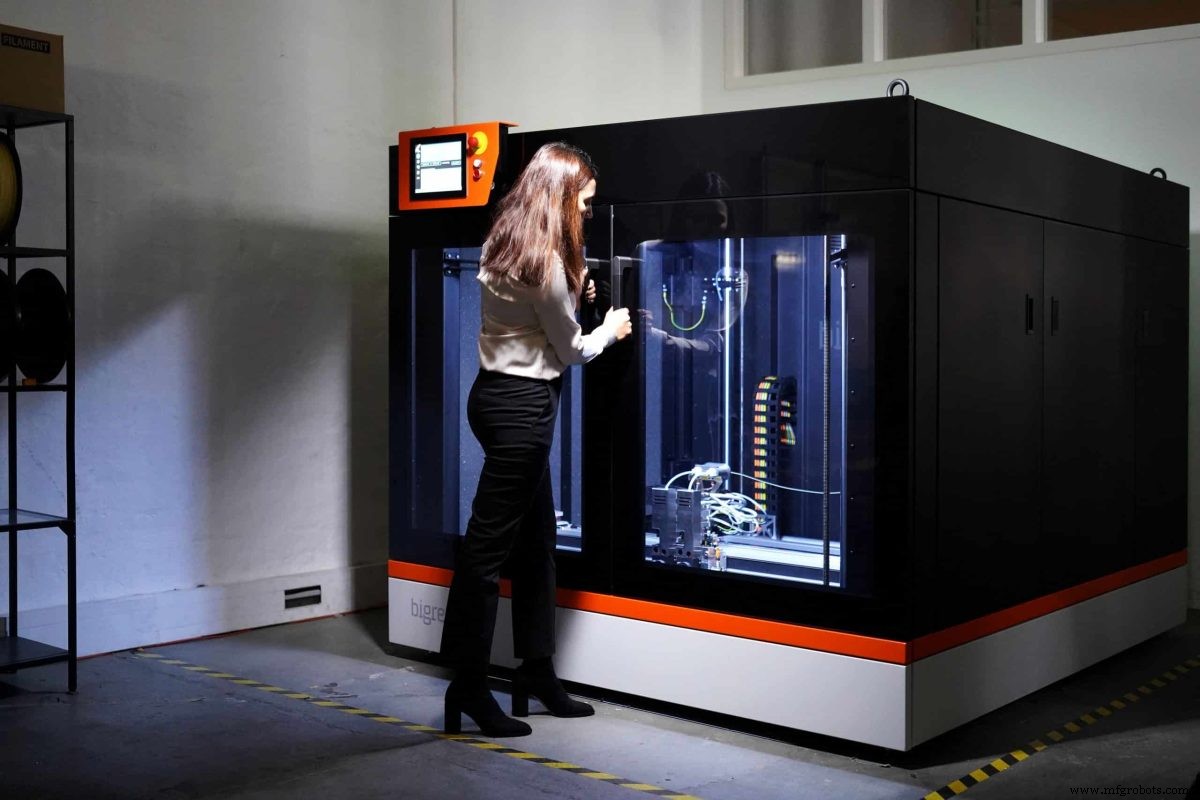
Существует тысячи брендов FDM-принтеров всех форм и размеров. Крупнейшие имеют платформы около 1500 мм во всех измерениях, а самые маленькие легко помещаются на стол рядом с кофемашиной.
Так как детали строятся снизу вверх, некоторые элементы, такие как нависы, требуют поддерживающих структур, печатаемых вместе с деталью. Поэтому FDM не всегда идеально для печати сложных компонентов.
Разрешение зависит от филамента, самые тонкие филаменты ~0,15 мм. Тот факт, что филамент круглый, означает, что острые углы нельзя напечатать, а стены никогда не бывают идеально плоскими без постобработки.
Механические свойства экструзии материала и FDM
FDM-принтеры обычно не используются для функциональных серийных деталей, хотя есть исключения. Они не самые точные 3D-принтеры, так как печатаемые детали слабы по оси Z. Детали также имеют явное слоистое строение на всех поверхностях.
Быстры ли и экономичны ли экструзия материала и FDM?
FDM-принтеры известны низкой стоимостью: настольные машины $500–$5000. Промышленные могут быть гораздо дороже и недоступны даже для самых увлеченных хоббистов.
Машины экструзии дешевы в владении и просты в эксплуатации, но аутсорсинг igualmente популярен, так как повсеместность технологии делает однодневные сроки обычной практикой.
Стандартные материалы FDM широко доступны, конкуренция удерживает цены. Время печати быстро для единичных деталей, но, в отличие от ванной полимеризации или PBF, нет эффекта масштаба. Это делает FDM относительно медленным для больших серий и, вероятно, не лучшей ценностью для огромного количества деталей.
Коммерческие применения: что можно произвести экструзией материала и FDM?
Хотя FDM-детали не такие долговечные или косметичные, как компоненты других техник, они очень экономичны. Эти характеристики делают FDM самой распространенной технологией для многих стадий прототипирования, особенно на ранней стадии доказательства концепции.
Разнообразие материалов FDM, скорость и экономичность делают его привлекательным для определенных типов производственных деталей, пока разрешение и качество поверхности не являются критическими. Промышленные FDM-принтеры легко производят функциональные прототипы и серийные детали из надежных материалов, таких как зажимные приспособления, оснастка и приспособления. Производство этих компонентов на FDM-машинах предпочтительнее традиционного производства по цене.
Что такое порошковая плавка в слое (PBF) и как она работает?
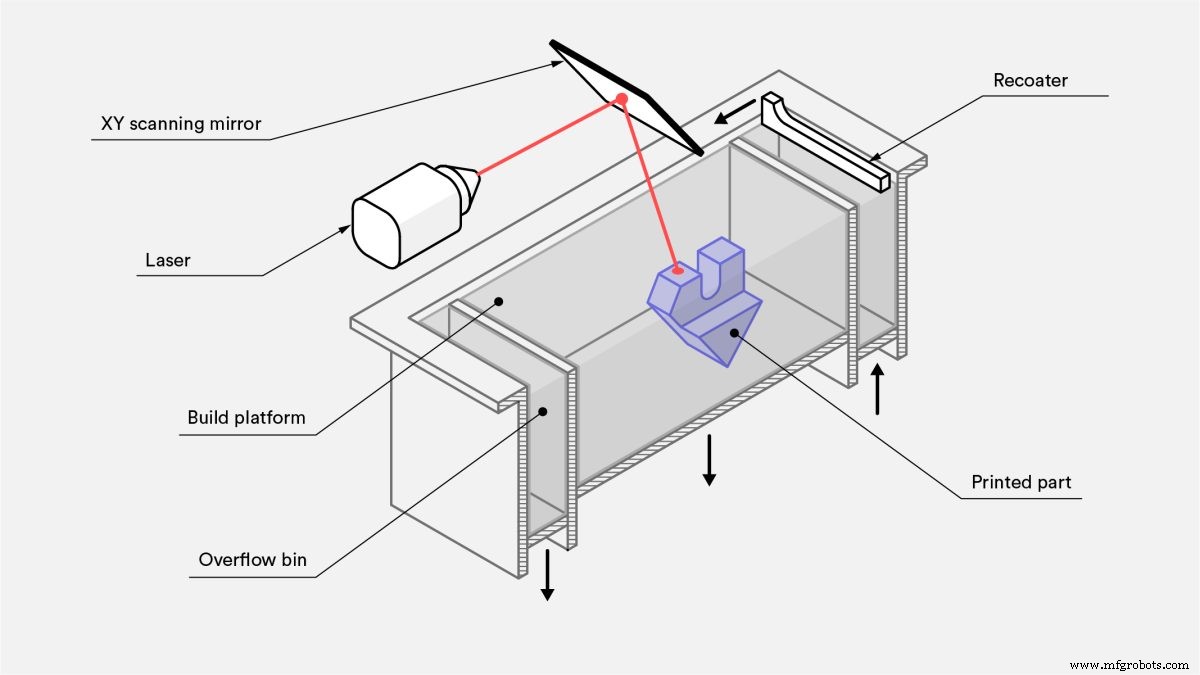
Принтеры PBF производят детали путем избирательного плавления или спекания порошковых частиц для формирования целого объекта. Порошковый материал нагревают до чуть ниже точки плавления и распределяют по строительной платформе очень тонким слоем. Лазер или электронный луч направляют по поверхности порошка, спеканный частицы вместе для формирования одного поперечного сечения печати.
После каждого слоя строительная платформа опускается и процесс повторяется. Каждый новый слой спеканется с предыдущим, пока все слои не спеканются в один объект.
Поскольку слои строятся друг на друге, нераспечатанные частицы выступают в роли поддерживающей структуры для печати, устраняя необходимость в большинстве отдельных поддерживающих структур. После завершения печати излишки поддерживающего порошка удаляют и перерабатывают.
Типы PBF-принтеров
Многие 3D-принтеры используют PBF. Наиболее распространенные: селективное лазерное спекание (SLS), прямое лазерное спекание металлов (DMLS), селективное лазерное плавление (SLM), Multi Jet Fusion (MJF) от HP, высокоскоростное спекание (HSS) и электронно-лучевое плавление (EBM). SLS — самый частый для пластиков, DMLS и SLM — для металлов.
- SLS производит сплошные пластиковые детали, спеканные лазером.
- DMLS создает пористые металлические детали лазерным спеканием.
- SLM производит сплошные металлические детали лазерным плавлением частиц, а не только спеканием. Поскольку это возможно только при одинаковой температуре плавления частиц, SLM может печатать только чистыми металлами, не сплавами.
- MJF производит сплошные пластиковые детали через комбинацию SLS и струйной печати материалов. После нанесения слоя пластикового порошка печатающая головка с струйными соплами избирательно наносит агенты, поощряющие и ингибирующие спекание. Мощный ИК-луч проходит по слою, спеканный только области, где был нанесен агент спекания.
- EBM производит сплошные металлические детали электронным лучом, плавя частицы вместе, но процесс должен проходить в вакууме. Можно использовать только проводимые металлы.
- HSS использует струйную печатающую головку для нанесения ИК-поглощающей жидкости на тонкий слой пластиковой грануляты, распределенного по нагретой поверхности строительной платформы, обводя область, где желательно спекание. ИК-свет затем спеканные порошок под жидкостью в слой.
- MJF использует струйной массив для избирательного нанесения агентов спекания и детализации по ложе нейлонового порошка, которые затем спеканные нагревательными элементами в твердый слой.
Материалы для порошковой плавки в слое
SLS печатает пластиками и нейлоновыми композитами, например Alumide (комбинация нейлона и алюминия). Полипропилен, термопластический полимер, набирает популярность для SLS и MJF.
Пока материалы для SLS развиваются, нейлон остается самым частым материалом. Десятки видов нейлона, но PC, PEEK, PEKK, гибкие TPU, композитные и усиленные нейлоны становятся обычными. Детали обычно печатают белыми и могут окрашиваться в любой цвет.
MJF может печатать только нейлон. Поскольку агент спекания черный, раньше детали можно было печатать только серыми. Сегодня принтеры HP Jet Fusion 500/300 позволяют печатать детали в полном цвете и белым. Эта серия выводится из производства, но будет поддерживаться годами.
Геометрические свойства порошковой плавки в слое
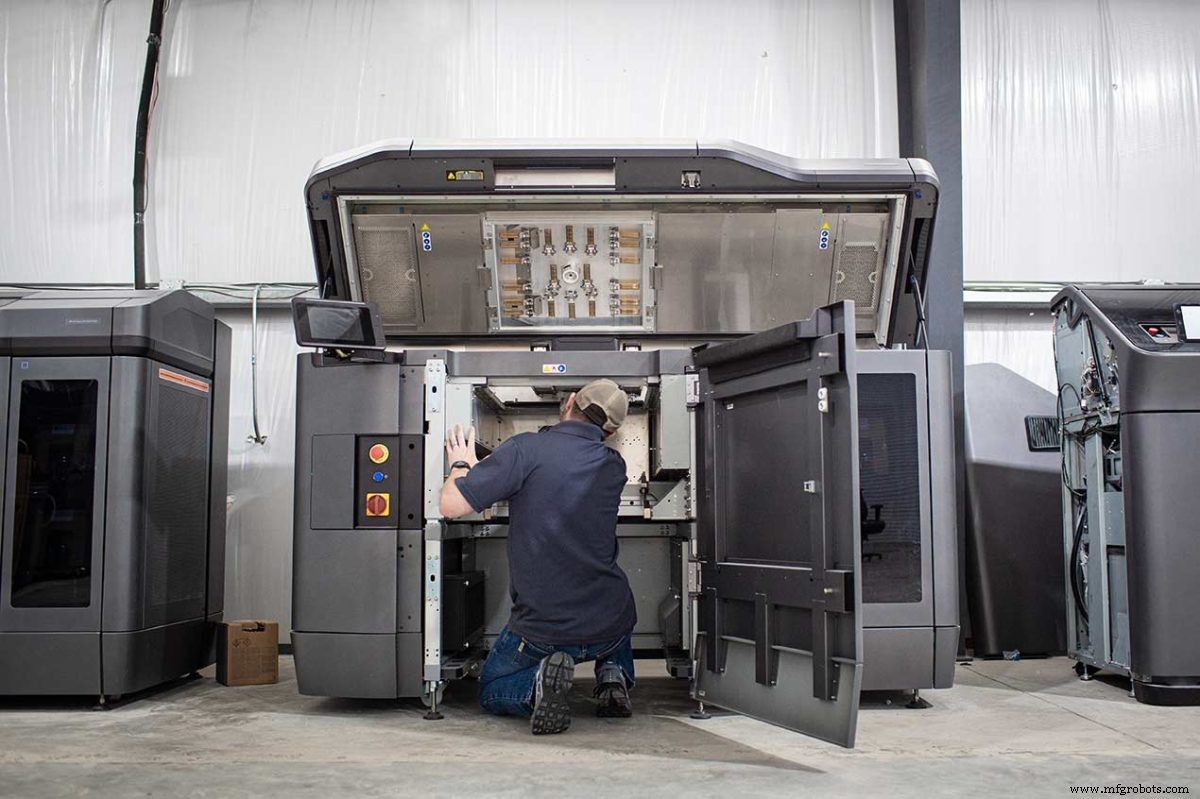
PBF-принтеры могут быть больше, чем для ванной полимеризации, но даже крупные PBF-принтеры редко превышают 300–400 мм в любом измерении. Эти принтеры также печатают детали в высоком разрешении. Поскольку неиспользованный порошок работает как поддерживающий материал при наращивании слоев, PBF может производить детали из очень сложных цифровых моделей.
Потенциальная сложность одинакова для MJF и SLS, оба дают лучшие результаты, чем SLA. Однако SLA имеет еще более высокое разрешение (высота слоя до 25 мкм, тогда как SLS всегда печатает 100 мкм, MJF — 80 мкм). MJF может давать слегка лучшее разрешение, чем SLS, но SLS предлагает более широкий выбор материалов.
Для металлов DMLS печатает детали с одним из самых высоких разрешений, за ним SLM, затем EBM.
Механические свойства порошковой плавки в слое
PBF может давать допуски на уровне ванной полимеризации, но детали PBF намного прочнее. PBF может производить функциональные пластиковые детали с лучшими механическими свойствами, какие способна любая 3D-печать. MJF-детали слегка прочнее SLS и имеют более гладкую поверхность.
EBM-системы дают меньше остаточных напряжений, чем DMLS и SLM, что приводит к меньшим потенциальным искажениям. Металлические детали DMLS не такие прочные, как SLM, так как частицы только спеканные и детали остаются слегка пористыми. Однако детали SLM могут иметь механические свойства, сопоставимые с традиционными технологиями (обработка, ковка).
Все PBF-детали имеют слегка шершавую поверхность из-за порошковой природы, но легко полируются простой постобработкой.
Быстра ли и экономична ли порошковая плавка в слое?
Конкуренция на рынке PBF продолжает снижать цены, но остается дорогой. Для металлической 3D-печати это все еще крайне дорого, обычно дороже ЧПУ-обработки. Для пластиков стоимость сопоставима с ванной полимеризацией. MJF обычно на ~10% дешевле SLS.
При малых объемах для пластиков SLS и MJF медленнее ванной полимеризации и FDM. Но они самые быстрые для больших партий, так как детали печатаются непосредственно на строительной платформе.
Коммерческие применения: что можно произвести порошковой плавкой в слое?
Способность производить прочные функциональные детали делает PBF предпочтительной технологией для малых объемов функциональных пластиковых деталей во всех отраслях. Типичные применения: разовые промышленные комплектующие — детали станков, зажимы, хвататели, оснастка — и малосерийные партии кастомизированных пластиковых компонентов.
Из-за высокой стоимости DMLS, SLM и EBM используют только когда геометрическая сложность детали слишком дорога для обработки или превышает возможности обработки. Возможность производить очень сложные детали делает PBF технологией выбора для быстрого прототипирования.
Что такое струйная печать материала и как она работает?
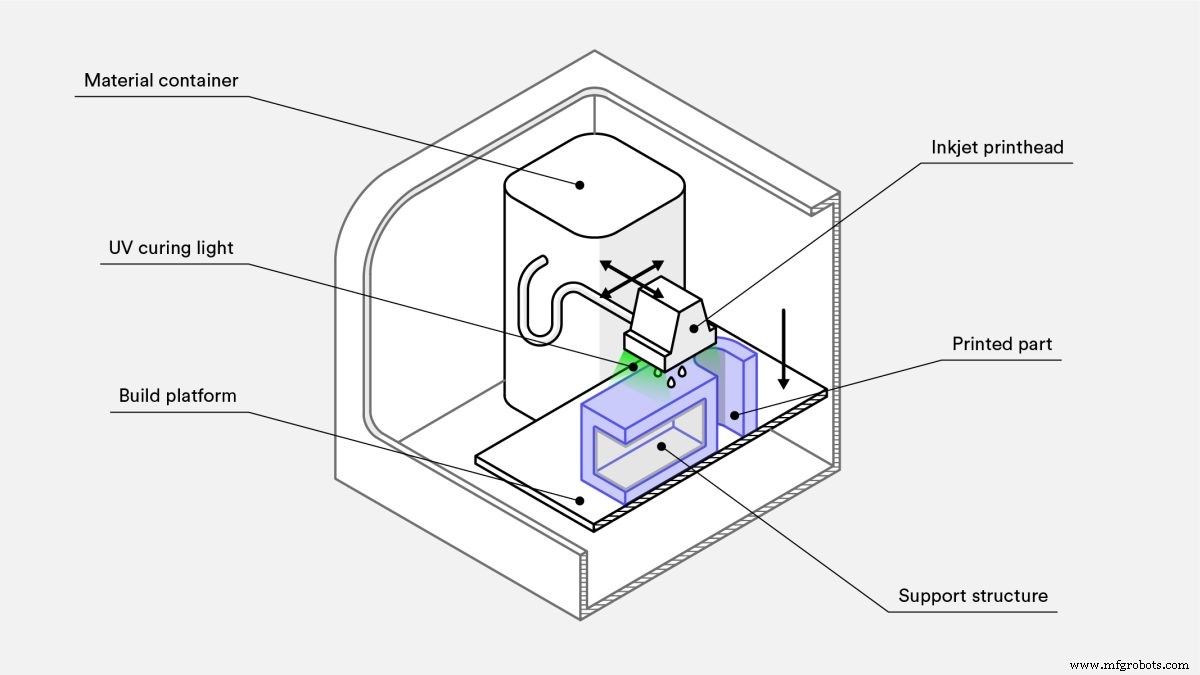
Струйная печать материала (Material jetting) производит детали путем брызгания крошечных капель жидкого материала на строительную платформу и их затвердевания теплом или светом. Похоже на стандартный 2D струйный процесс, печатающая головка с сотнями струй движется над платформой, нанося материал по несущей оси X, зачищая туда-сюда как дворники на машине и покрывая целый слой за один проход.
Одна печатающая головка может нести струи для множества материалов, позволяя многоматериальную печать, полноцветную печать и одноразовые поддерживающие структуры (например, воск).
Типы 3D-принтеров струйной печати материала
В категории струйной печати материала несколько технологий. Три самые частые: PolyJet, NanoParticle Jetting (NPJ) и Drop-On Demand (DOD). На середину 2022 года PolyJet — самый популярный.
- PolyJet, первая технология струйной печати, запатентована и принадлежит Stratasys. Такие принтеры выдавливают жидкую фотополимерную смолу и легко удаляемый поддерживающий материал из печатающей головки, который затем увязается УФ-светом.
- NPJ — технология, запатентована XJet. В отличие от PolyJet, где каждый слой увязается перед нанесением следующего, NPJ увязает печати только после нанесения всех слоев. Металлические или керамические нанчастицы взвешены в жидкости, наносятся печатающей головкой вместе с поддерживающим материалом. Тепло в принтере вызывает испарение подвески при каждом слое, оставляя слегка связанные металлические/керамические частицы и поддержки. После последнего слоя поддерживающий материал удаляют и весь предмет спеканют для связывания всех нанчастиц.
- DOD — технология, запатентована SolidScape (приобретена Stratasys). Очень похожа на PolyJet, но разработана специально для высокоточной печати воске для литья по выплавляемым моделям и изготовления форм, нацелена на ювелирную промышленность. В отличие от PolyJet, печатающая головка может печатать кривые в высоком разрешении, двигаясь по осям X и Y. После нанесения капель материалов каждый завершенный слой скимается лезвием для обеспечения идеально плоской поверхности. Эти факторы улучшают итоговую размерную точность.
Материалы для струйной печати материала
Благодаря разнообразию технологий в категории доступен широкий спектр материалов: фотополимеры, гибкие пластики, литейный воск, металлы, керамика.
PolyJet-принтеры известны способностью производить полноцветные, многоматериальные, многотекстурные печати.
Геометрические свойства струйной печати материала
Строительные платформы могут быть довольно большими — до 1 кв. м, почти как у FDM. Индивидуальные детали тоже могут быть очень большими, заполняя всю платформу. Поскольку полностью сплошные поддерживающие структуры строятся вокруг детали, они также могут производить очень сложные детали.
Механические свойства струйной печати материала
Принтеры струйной печати высокоточны и способны производить детали с очень высокими допусками, хотя прочность деталей обычно меньше, чем у FDM или PBF. Поверхности очень гладкие, но есть опция печати в матовом режиме.
Быстра ли и экономична ли струйная печать материала?
Независимо от типа принтера, струйная печать материала довольно дорога. Материалы дорогие, поддерживающие структуры печатаются сплошными, что означает много отходов материала на деталь.
Скорости производства сопоставимы с PBF-принтерами.
Коммерческие применения: что можно произвести струйной печатью материала?
Струйная печать — дорогая технология 3D-печати, но её экстремально высокая размерная точность и гладкие поверхности делают её единственным жизнеспособным решением, когда критична размерная точность или впечатлительные визуальные эффекты. Часто это случается для высокореалистичных прототипов, анатомических моделей, сложных и высокоточных оснасток, ювелирных изделий, медприборов и хирургических инструментов.
Многоматериальная печать часто используется для тактильных прототипов, например, жесткий корпус с гибкими кнопками.
Что такое струйная печать связующего (Binder Jetting) и как она работает?
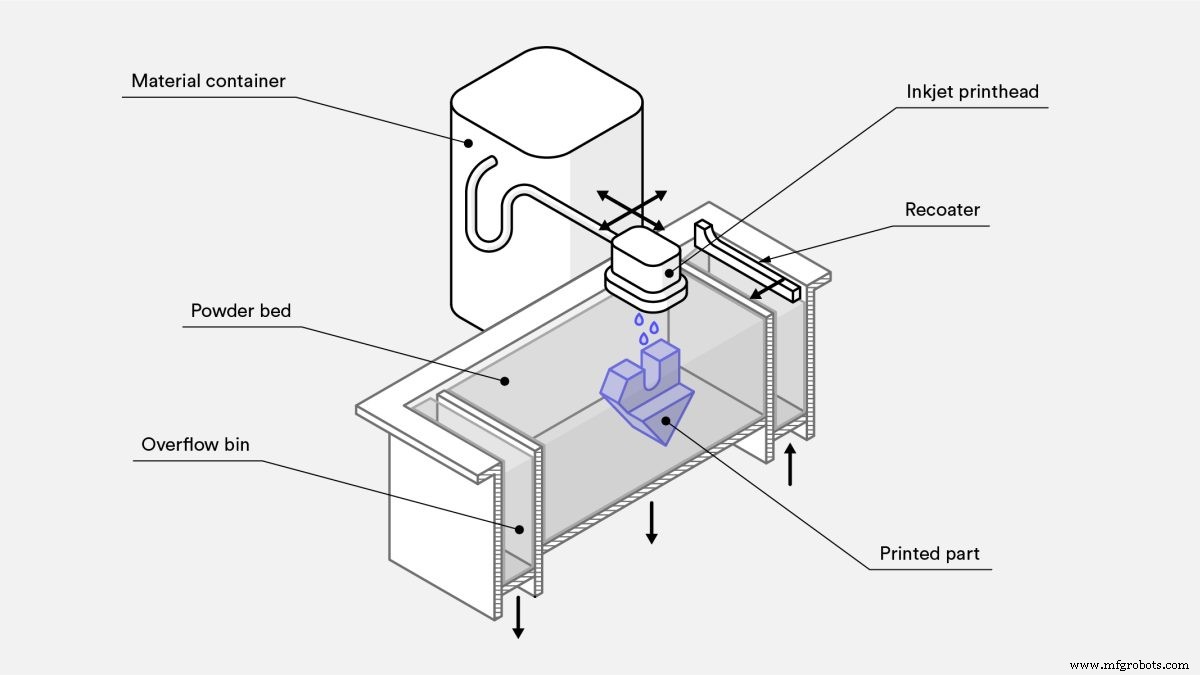
Струйная печать связующего производит детали путем избирательного нанесения связующего агента на порошковое ложе. Строительная платформа сначала покрывается очень тонким слоем порошкового материала. Печатающая головка, покрытая струйными соплами, проходит, нанося связующий агент там, где должна сформироваться деталь. Принтеры binder jetting могут также печатать в цвете, нанося цветные чернила после связующего агента, перед тем как новый слой порошка покроет предыдущий.
После последнего слоя деталь оставляют на высыхание в порошке, чтобы связующий агент набрал прочность. После извлечения из порошковой корзины некоторые материалы готовы. Однако для функционального применения большинство нужно инфильтровать и спековать, вызывая усадку до 40%.
Типы 3D-принтеров струйной печати связующего
Binder jetting реализуется только одной технологией, но существует много видов принтеров, отличающихся используемыми материалами и связующими.
Подробнее — в нашей вводной статье о binder jet 3D-печати.
Материалы для binder jetting
Поскольку печати держатся вместе связующим агентом — а не связями между частицами строительного материала — многие материалы, которые можно порошковать, можно печатать binder jetting. Наиболее частые: пески, керамика, металлы, пластики тоже можно.
Геометрические свойства binder jetting
Binder jetting лучше подходит для деталей меньше кулака.
Поскольку неиспользованный порошок служит естественной поддерживающей структурой, сложные детали тоже возможны. Но ограничение: толщина никогда не должна превышать 10 мм, потому что инфильтрация может быть неравномерной. Разрешение высокое, на уровне PBF.
Механические свойства binder jetting
Binder jetting может давать детали с хорошими допусками, но итоговый допуск трудно предсказать из-за усадки при постобработке.
До инфильтрации металлические детали экстремально слабы и могут крошиться при неосторожном обращении. После инфильтрации они близки к полностью плотным, но механические свойства не достигают качества традиционно изготовленных деталей.
Шероховатость поверхности этих металлических деталей лучше, чем у DMLS и SLM.
Быстра ли и экономична ли binder jetting 3D-печать?
Binder jetting — доступная технология, дешевле даже ванной полимеризации и PBF. Скорости печати сопоставимы с PBF и в линии с другими технологиями для малых объемов, но быстры для больших объемов.
Коммерческие применения: что можно произвести binder jetting?
Поскольку она может производить сложные детали довольно быстро и экономично в разноцвете, binder jetting идеальна для полноцветного прототипирования. Ценовая точка ниже, чем у струйной печати материала, и, несмотря на ограничения механических свойств, она может достигать разрешений, подходящих для большинства прототипов.
Это также один из самых быстрых и доступных способов производства сложных высокоточных металлических и керамических деталей. Много разных порошков доступно, печатные платформы могут быть относительно большими. Механические свойства binder-jetted металлических деталей не достигают прочности и допусков PBF, но они могут быть функциональными после инфильтрации и спекания.
Binder jetting особенно привлекательна для производства сложных литейных форм из песка, так как может печатать большие сложные геометрии при относительно низкой стоимости. Процесс достаточно прост для интеграции с большинством традиционных литейных процессов.
Что такое наплавка направленным энергозарядом (DED) и как она работает?
Наплавка направленным энергозарядом (DED) производит детали путем наслаивания капель расплавленного материала, обычно металла. Технология очень похожа на используемую в принтерах экструзии пластика, но для металла. Продукционный материал (порошок или проволока) непрерывно подается через сопло и плавится лазером, электронным лучом или дугой в точке нанесения, где остывает и затвердевает.
Сопло может двигаться по множеству осей относительно строительной платформы. Трехосевые машины прорисовывают форму одного поперечного сечения по осям X и Y, наслаивая сечения друг на друга по оси Z. Пятиосевые DED-принтеры не ограничены построением слоями, так как могут наносить материал под любым углом. Это значит, что они могут делать больше, чем просто строить детали с нуля, и часто используются для наплавки материала на множество сторон существующих объектов.
DED часто называют прямой металлической наплавкой (DMD). Существует много проприетарных технологий, чьи названия часто используются как синонимы, хотя они отличаются материалами и источниками энергии.
Все работают по очень похожим принципам. Laser Engineered Net Shaping (LENS) от Optomec — известный пример технологии, спеканной порошки мощным лазером. Electron Beam Additive Manufacturing (EBAM) от Sciaky — известный пример технологии, спеканной наплавляемой проволоки электронным лучом.
Типы DED-принтеров
LENS использует наплавковую головку, состоящую из лазерной головки, сопел подачи порошка и трубок инертного газа. Лазер проходит через центр головки, создавая ванну расплава на зоне печати, порошок распыляется сбоку, где плавится и затвердевает. Инертный газ образует кислородно- и влагосвободный чехол, предотвращающий окисление поверхности и способствующий лучшему межслойному сцеплению.
EBAM подает сварочную проволоку через сопло и плавит её электронным лучем в точке контакта с зоной печати. По сути, EBAM — это FDM для металлов.
Материалы для DED
Технология LENS может печатать и металлами, и керамикой, хотя керамика чаще используется. Доступные материалы для LENS и EBAM включают почти любые свариваемые металлы: алюминий, сталь, титан, инконель, тантал, вольфрам, никель, ниобий.
Геометрические свойства DED
Ключевое преимущество DED — очень большие размеры строительной зоны. Не редкость, когда крупные производители строят кастомные DED-принтеры с объемами печати несколько метров по любому измерению.
Поддерживающие структуры возможны, но сложны, потому что большая жидкая ванна расплава в точке нанесения не позволяет нависам. Тот же атрибут делает сложные геометрии невозможными. Разрешение очень низкое по сравнению с другими металлическими 3D-принтерами. Размеры порошковых частиц 50–150 мкм, сварочная проволока 1–3 мм в диаметре.
Острые углы, например, можно получить только постобработкой, обычно фрезеровкой. Это очень частая практика: новый материал наращивают DED, а затем обрабатывают до требуемой точности.
Механические свойства DED
Высокое количество энергии для поддержания точки плавления в точке нанесения создает большие тепловые градиенты, вызывающие большие остаточные напряжения, но DED производит полностью плотные детали с механическими свойствами, как у кованых металлов.
Низкое разрешение означает, что детали склонны иметь плохую качество поверхности, требующую вторичной обработки для достижения желаемых результатов.
Быстра ли и экономична ли DED?
Два главных преимущества DED — скорость печати и стоимость материала. Все DED-технологии относительно быстро наращивают материал, самые быстрые машины печатают 11 кг/час (хоть и с очень низким разрешением). Металлическое сырье дешевле, чем у других металлических 3D-принтеров.
Порошки обычно — коммерческие готовые (COTS) материалы для сварки, широко доступны. Но для простых деталей традиционное производство почти всегда дешевле.
Коммерческие применения: что можно произвести DED?
Три основных применения DED — ремонт деталей, добавление элементов и производство деталей близких к нетто-форме. По сути форма сварки, DED может печатать на существующих деталях. Это идеально для ремонта сломанных деталей и добавления элементов, которые нельзя добавить другими процессами. Ремонт инструментов — самое частое применение, компании обращаются к DED, когда дорогое оборудование выгоднее починить, чем заказывать новое, например в тяжелой промышленности.
Так как разрешение очень низкое, большинство деталей также требуют постобработки ЧПУ-фрезеровкой. Детали поэтому печатают близко к нетто-форме, с ожиданием доводки до точных допусков. Поскольку традиционное производство почти всегда дешевле, нетто-форма DED используется только когда традиционное производство очень медленное, дорогое или просто невозможно.
Что такое слойная ламинация и как она работает?
Слойная ламинация производит детали путем наслаивания и ламинирования листов материала, вырезанных по форме отдельных горизонтальных поперечных сечений детали. В некоторых принтерах листы сначала режут, потом ламинируют. В большинстве — сначала укладывают и ламинируют, потом режут по размеру.
Типы принтеров слойной ламинации
Это один из самых простых методов построения 3D-моделей. Несмотря на простоту, существует много проприетарных технологий, основанных на материале, методе ламинации и методе резки. В большинстве случаев процесс — вариация бумажной ламинации объектов (LOM). Ультразвуковая консолидация (UC) — единственная принципиально другая технология, использующая ультразвуковую сварку вместо отдельного связующего агента.
- LOM ламинирует листы связующим клеем, а затем вычитает элементы слой за слоем с помощью ЧПУ-фрезеровки, лазерной резки или водяной струи.
- UC следует тому же процессу, что LOM, но ламинация достигается ультразвуковыми вибрациями как формой трения сварки.
Материалы для слойной ламинации
По всем типам принтеров доступно много материалов: бумага, большинство полимеров, волокнисто-усиленные полимеры, керамика, практически любые металлы. Многоматериальные слои тоже возможны со всеми этими материалами, если каждый слой может быть ламинирован и сформирован теми же методами.
Использование цветных листов позволяет полноцветную печать по всему спектру.
Геометрические свойства слойной ламинации
Размеры платформ варьируются, но сопоставимы с SLA и SLS. Крупноформатные принтеры не распространены.
Так как методы резки листов относительно просты, высоко сложные формы невозможны. Но так как поддерживающие структуры не нужны, внутренние структуры возможны.
Дополнительная дизайнерская опция — укладка встроенной проводки между слоями. Большинство процессов не требуют тепла, поэтому риск высоких температур для них снижен. Типичное слойовое разрешение полностью зависит от исходного материала.
Механические свойства слойной ламинации
Размерная точность и качество поверхности на уровне простой ЧПУ-фрезеровки, лазерной или водяной резки. Слабость связи между слоями делает эти детали непригодными для структурных или функциональных целей.
Быстра ли и экономична ли слойная ламинация?
LOM очень экономична благодаря легкой доступности всего сырья. Отсутствие предпроизводственной подготовки делает принтеры также очень быстрыми.
Коммерческие применения слойной ламинации
LOM изначально использовалась в архитектуре для макетов зданий. Сегодня самое частое применение — высокодетализированные цветные объекты, обычно для доказательства концепции и прототипирования внешнего вида и ощущений.
Часто задаваемые вопросы
Как выбрать правильную технологию 3D-печати для своих деталей?
Много факторов перед выбором правильного 3D-принтера: функциональность, требуемые материалы, косметические характеристики, возможности процесса и др. Начните с этого всеобъемлющего ресурса по выбору правильного процесса 3D-печати, и помните, что вы можете (и должны) всегда тестировать разные методы печати перед тем, как найти идеальный для своих деталей.
Какой 3D-принтер оптимален для сложных геометрий?
Для дизайнов со сложными геометриями настоятельно рекомендуем порошковую плавку в слое: SLS или MJF.
Что делать, если несколько 3D-принтеров подходят для моих деталей?
Часто несколько процессов 3D-печати могут произвести ваши детали. Если так, сравните стоимость и свойства каждого, чтобы определить правильное производственное решение.
Какая технология 3D-печати подходит для функциональных полимерных деталей?
Для функциональных полимерных деталей выбирайте термопласты (SLS или FDM) вместо термореактопластов (SLA/DLP или струйная печать материала).
Какие технологии 3D-печати дадут лучший косметический вид?
Для лучшего косметического качества термореактопласты (SLA/DLP или струйная печать материала) дадут самые впечатляющие эстетические результаты.
Какая технология 3D-печати лучше для металлических деталей?
Честно, рекомендуем переходить на ЧПУ-обработку для металлических деталей, но если ваши дизайны очень сложны, DMLS и SLM — жизнеспособные альтернативы фрезеровке и токарной обработке.
3D печать
- Технополимеры: определение, свойства и промышленное применение
- Полное руководство по типам гвоздей: понимание каждой разновидности
- Исследуем полиуретан: типы, применение и причины доминирования в современных отраслях
- Типы приводов: как выбрать правильный для вашего промышленного оборудования
- Понимание сушителей сжатого воздуха: типы, выгоды и руководство по выбору
- Основные типы ремонтных лестниц: особенности и сферы применения
- Полное руководство по техникам гибки труб
- Типы работников технического обслуживания: роли, обязанности и цвет воротничка
- Экскаваторы: виды, применение и как выбрать под задачу
- Исследование 7 основных типов технологий