



Понимание соплов 3D-принтеров: типы, применение и экспертные рекомендации
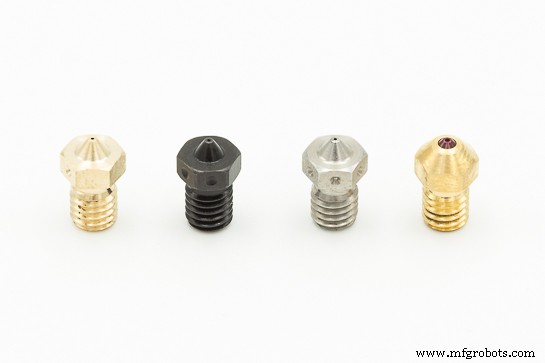
Одним из больших сомнений пользователей 3D-печати является в чём разница между множеством типов соплов, доступных на рынке, какой использовать в каждом случае и какие советы по использованию и обслуживанию учитывать. В этой и двух других статьях мы постараемся объяснить и ответить на все вопросы, возникающие о соплах экструдеров FDM/FFF 3D-принтеров.
Классификация соплов 3D-принтеров
При классификации сопла будем учитывать две основные характеристики: материал и выходной диаметр.
Выходной диаметр
В диаметре существует широкий диапазон мер от 0,20 мм (хотя уже есть сопла 0,15 мм и 0,10 мм) до 1,2 мм.
Материал
Латунные сопла: Это самый используемый материал для соплов экструдеров, потому что он обладает высокой теплопроводностью и стабильностью, кроме лёгкости обработки и экономичной цены. Главный недостаток — быстрый износ абразивными материалами, содержащими волокна.
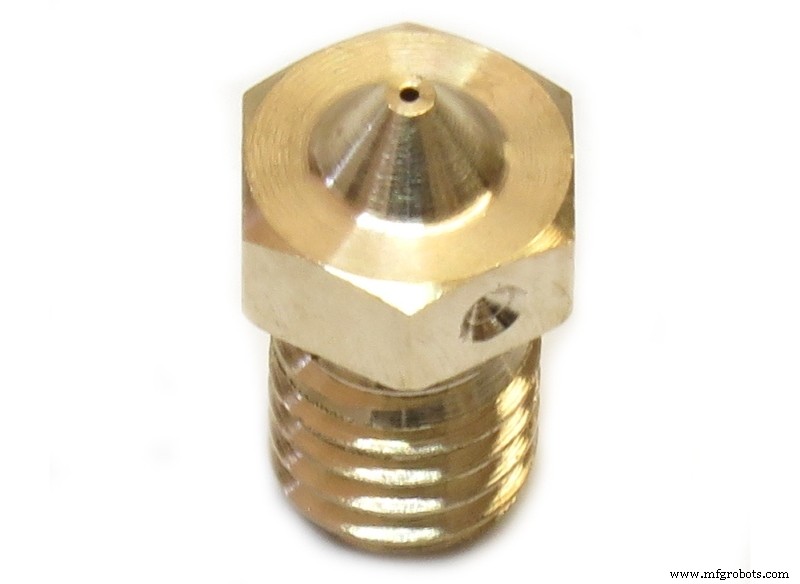
Рисунок 1: Латунное сопло E3D-Online. Источник: E3D-Online
Сопла из закалённой стали: Для решения проблемы быстрого износа латунных соплов появляются сопла из закалённой стали, в 10 раз более износостойкие и сохраняющие те же качества. Как недостатки — эти сопла имеют более низкую теплопроводность и, поскольку содержат свинец, не рекомендуются для деталей, контактирующих с кожей или пищей.
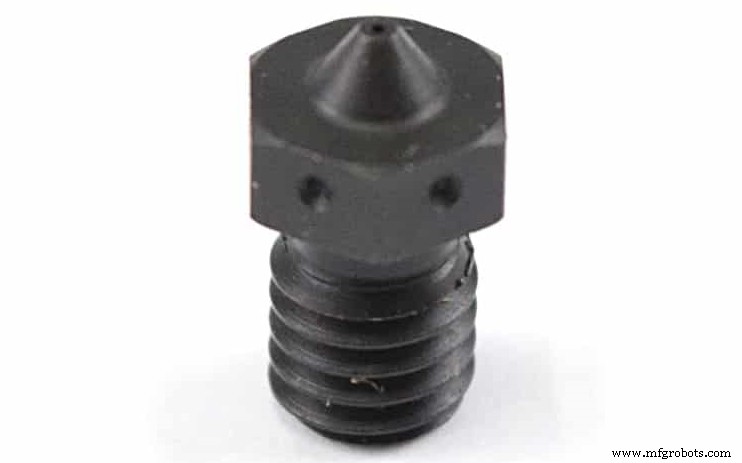
Рисунок 2: Сопло из закалённой стали E3D-Online. Источник: E3D-Online
Сопла из нержавеющей стали: Этот материал представляет твердость, превосходящую латунь, и имеет преимущество не содержать свинец, материал, недопустимый для изготовления деталей, контактирующих с кожей или пищей. По этой причине нержавеющие сопла подходят для 3D-печати нитями, сертифицированными для этих применений, чтобы готовые детали не теряли одобрение по нормам FDA.
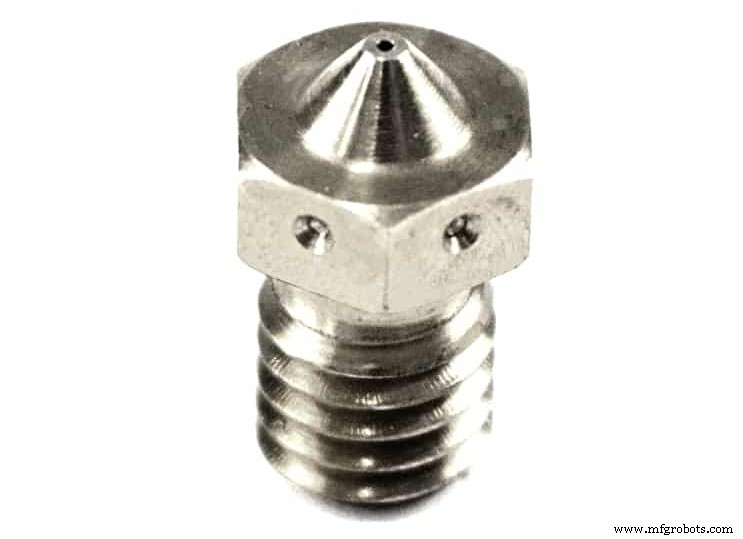
Рисунок 3: Сопло из нержавеющей стали E3D-Online. Источник: E3D-Online
Рубиновые сопла: Olsson Ruby — специальное сопло, изготовленное из латунного сопла с вкраплённым рубиновым наконечником. Это сочетание идеально для стабильной температуры, почти бесконечной долговечности и беспрецедентной точности печати.
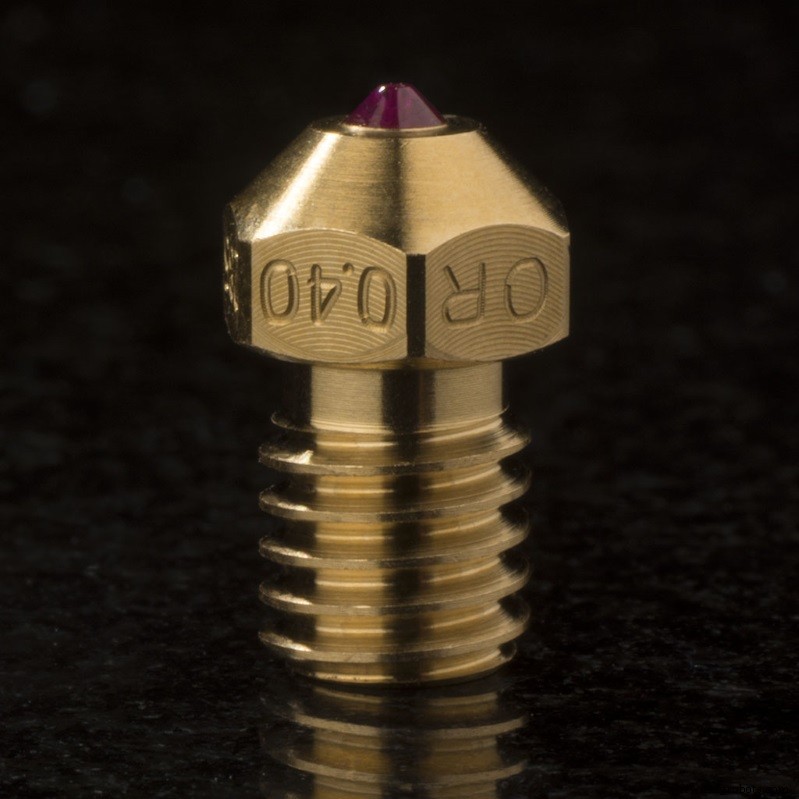
Рисунок 4: Сопло Olsson Ruby. Источник: Olsson Ruby
Рекомендации по выбору сопла 3D-принтера
Представив типы выходных диаметров и материалов соплов, наша рекомендация — каждый пользователь выбирает своё сопло согласно своим потребностям, учитывая следующие руководящие принципы:
- Если используются обычные материалы, такие как PLA или ABS, и детали среднего размера — идеально использовать Латунное сопло 0,40 мм. Если хотите делать мелкие детали с множеством деталей рекомендуем Латунное сопло 0,25 мм, а для противоположного случая, для крупных деталей — Латунное сопло 0,8 мм.
- Если используются абразивные материалы, содержащие волокна, такие как PLA с углеродным волокном, следует использовать Сопло из закалённой стали 0,50 мм, никогда меньший диаметр, чтобы избежать заторов в экструдере. Если печатают длительные 3D-печати с очень абразивными материалами, рекомендуемое сопло — Olsson Ruby.
- Если используются сертифицированные материалы для контакта с кожей и пищей, единственным совместимым соплом для сохранения этого качества является Нержавеющее сопло 0,40 мм. Для мелких и очень детализированных деталей рекомендуем Нержавеющее сопло 0,25 мм, а для противоположного случая — нержавеющее сопло 0,8 мм для крупных деталей.
| Обычные материалы | Абразивные материалы | Материалы FDA | |
|---|---|---|---|
| Тип сопла | Латунь | Закалённая сталь Olsson Ruby | Нержавейка |
| Диаметр (мм) | 0,25 - 0,40 - 0,80 | 0,50 - 0,80 | 0,25 - 0,40 - 0,80 |
Таблица 1: Рекомендуемый диаметр сопла
Разобрав типы соплов, нужно учитывать очень важный параметр конфигурации 3D-печати, который зависит от этого компонента — высота слоя. Этот параметр ключевой для достижения правильного сочетания между отделкой и длительностью 3D-печати.
Для начала нужно знать, что рекомендуемое максимальное значение высоты слоя составляет 80 % от выходного диаметра сопла, который используется. Чем ниже высота слоя, тем лучше поверхностная отделка, но дольше длительность печати и наоборот. В следующей таблице показаны рекомендуемые и максимальные значения для каждого выходного диаметра сопла.
| Диаметр выхода сопла | Высота слоя макс. рекомендуемая |
|---|---|
| 0,25 мм | 0,2 мм |
| 0,4 мм | 0,32 мм |
| 0,6 мм | 0,48 мм |
| 0,8 мм | 0,64 мм |
| 1 мм | 0,8 мм |
| 1,2 мм | 0,96 мм |
Таблица 2: Максимально рекомендуемая высота слоя
Чтобы этот параметр был эффективен на 100 %, выравнивание и калибровка стола относительно сопла должны быть точными. Можно посетить нашу статью «Выравнивание и калибровка стола 3D-принтера», чтобы увидеть, как выполняется этот процесс.
В следующих двух статьях продолжим тему соплов, объясняя, когда менять сопло и как избегать и решать заторы в нём.
Не стесняйтесь оставлять свои рекомендации или вопросы в комментариях.
Связанные статьи
Всё о соплах 3D-принтеров (II): Когда менять сопло
Всё о соплах 3D-принтеров (III): Закоры в сопле
3D печать
- Надежность: это не только про обслуживание
- Классификация и применение стекловолокна: типы, свойства и использование
- Разрушение мифов о 3D-печати: прочность, стоимость, удобство, объём — разъяснено
- Экспертные ответы: ваши вопросы по металлической 3D-печати разъяснены
- Кислородно-топливная резка: бессмертное, экономичное решение для формовки металла
- Мастерство металлических покрытий: повышение производительности, долговечности и соответствия нормам
- Алюминиевые сплавы: марки, свойства и сферы применения
- Обработка твердых и экзотических материалов: техники и применение
- Оприсовочное и приспособочное оборудование в CNC: повышение точности и производительности
- Освоение масел для токарных станков: выбор, применение, обслуживание