



Мастерство выравнивания стола: как откалибровать базу 3D-принтера для идеальных печатей
Пользователи настольных 3D-принтеров (FFF/FDM) сталкиваются с проблемами: плохой филамент, неверные параметры, неподходящие условия (влажность, холод, сквозняки), отсутствие обслуживания и калибровки.
Критично важная калибровка — стол (база). Без правильного выравнивания хорошие результаты невозможны.
Процесс калибровки стола зависит от модели:
- Автоуровень с подсказками: некоторые принтеры имеют систему — регулировка винтов стола с индикацией светодиодами (красный→зеленый при правильной высоте).
- Компенсирующее выравнивание: принтер замеряет расстояние экструдер-стол по точкам, затем при печати Z-ось корректирует высоту в том же слое, поддерживая постоянное зазоры.
- Ручное выравнивание: поворот регулировочных винтов стола.
Фокус на ручном — самом распространенном для FFF/FDM.
Первоначальные рекомендации
Стеклянный стол + фиксирующий спрей (Magigoo, 3DLac, DimaFix) — промойте стол хорошо перед выравниванием. Удалите остатки филамента на сопле — иначе ошибка зазора.
Регулировочные винты ставьте в середину хода. При «home» по Z отодвиньте концевик, увеличив зазор стол-экструдер — избежать контакта/разбития стекла.
Регулировка оси X
Нужно выровнять ось (где движется экструдер), чтобы при движении не было вариаций высоты экструдер-стол. Проверьте высоту по бокам, измеряя от точки на направляющей Z к фиксированной точке принтера. Для выравнивания вручную крутите мотор с нужной стороны, удерживая другую — иначе параллельное подключение моторов Z заставит вращаться оба.
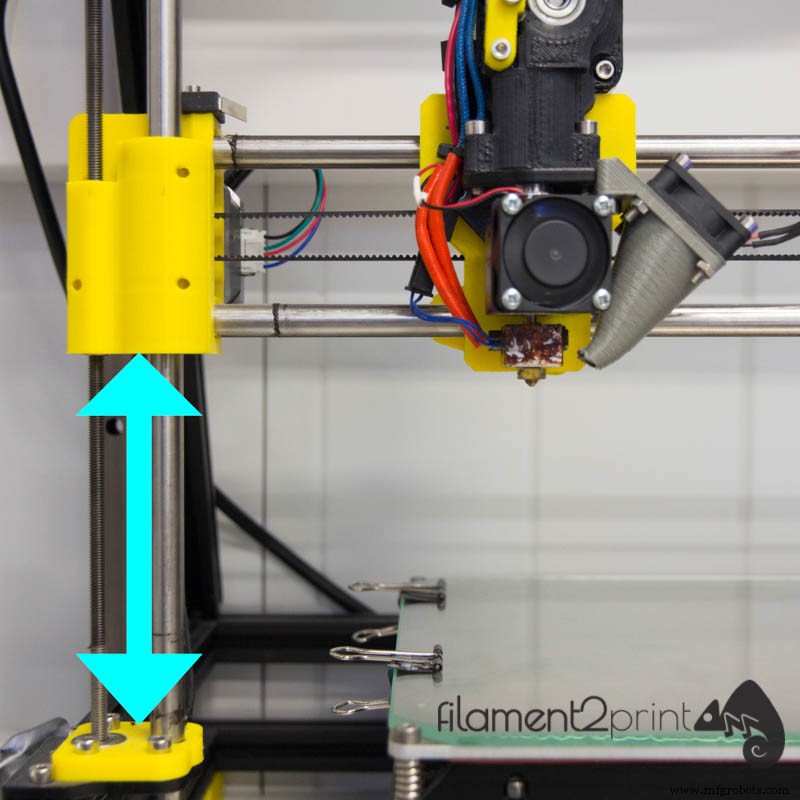
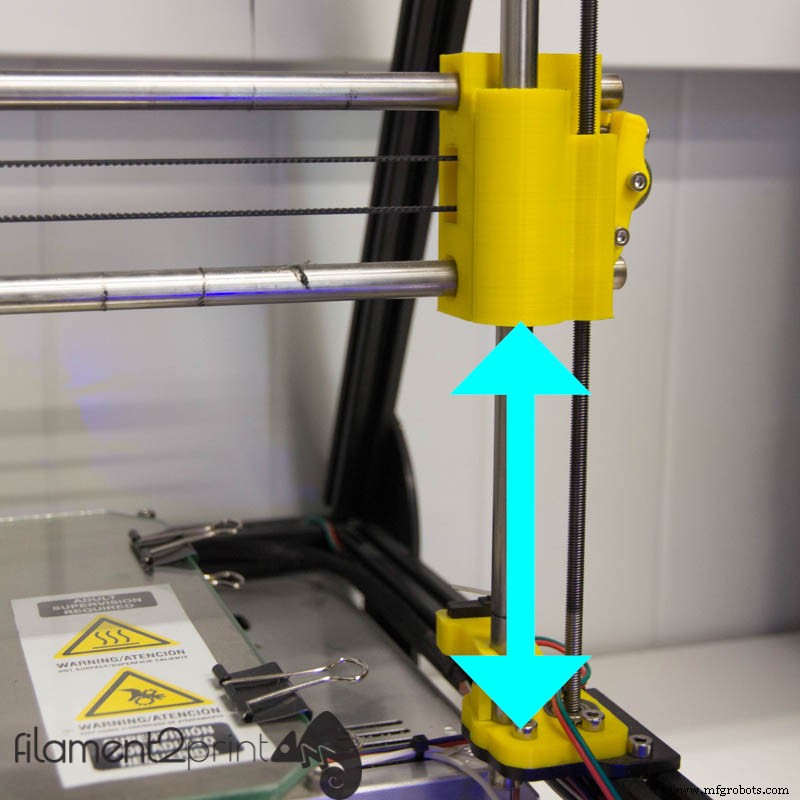
Настройка концевика Z
Если нет ассистированного выравнивания — используйте Cura или Pronterface с мастером «home» по Z или базовым выравниванием. Софт двигает Z, вы вручную регулируете концевик до близости сопла к столу.
Регулировка углов стола
Учитывайте диаметр сопла. Идеальный зазор = половина диаметра выхода. Сопло 0,6 мм → зазор 0,3 мм. Для точности — щуп той толщины, или (частое) лист бумаги 80 г/м² ≈ 0,2 мм для сопла 0,4 мм. Прокладываете лист между соплом и столом, опускаете Z в «home». Зазор верен, когда лист не свободен, не натянут, а заметно скользит с трением.
Винтом поднимаете/опускаете угол до идеального зазора. Повторяйте у каждого регулировочного винта стола до достижения идеальной высоты.
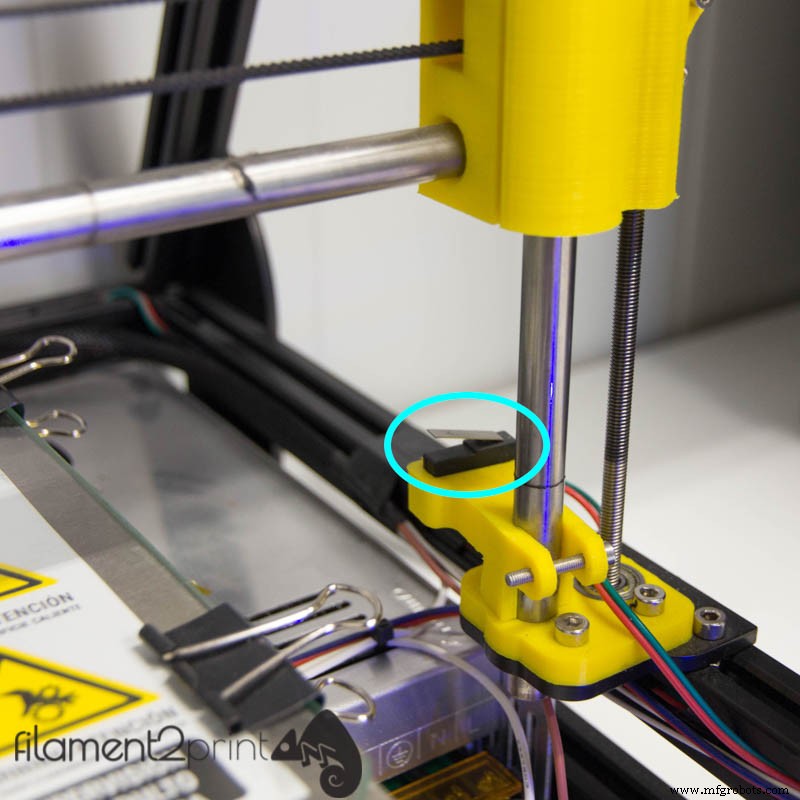
Концевик Z.
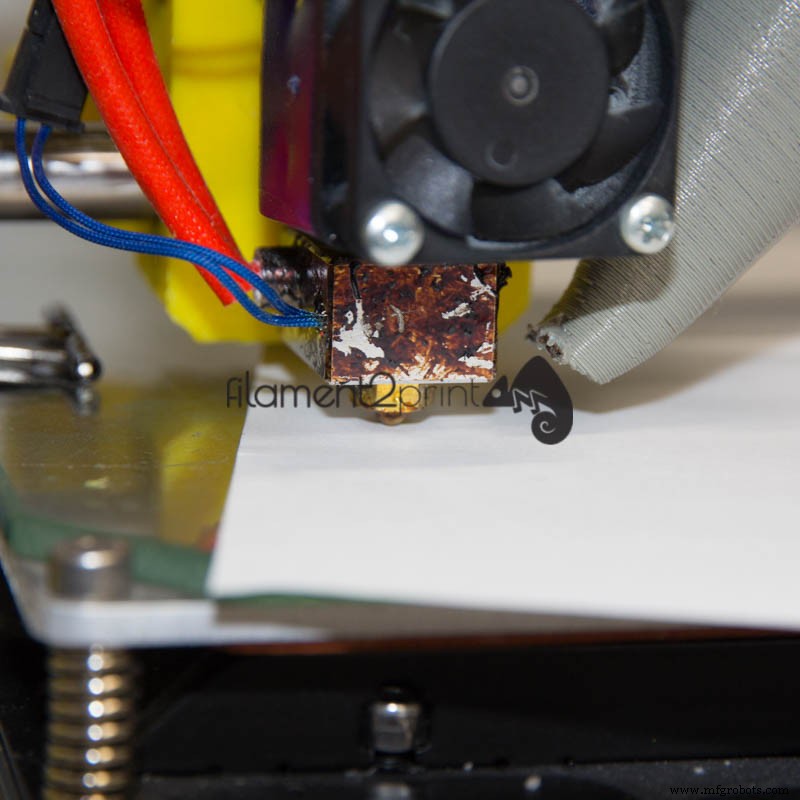
Идеальное расстояние сопло-стол.
Пару минут на эти шаги — и избежите множества проблем печати.
3D печать
- Машинное обучение трансформирует аддитивное производство
- Генеративный дизайн и 3D-печать: строительство производства завтрашнего дня
- Селективное лазерное спекание (SLS): передовой технологии, передовые материалы и расширяющиеся применения
- Революция в пищевой промышленности: как 3D-печать движет инновации и эффективность
- Как 5G топлит IoT: текущее состояние, возможности и ключевые вызовы
- Stratasys H350: первый промышленный 3D-принтер с технологией SAF™ для серийного аддитивного производства
- Open Source 3D-печать: ускорение инноваций через общие дизайны
- Stratasys F770: Революция в крупномасштабной 3D-печати
- Двигатели постоянного и переменного тока: ключевые отличия и руководство по выбору
- Освоение стандартов калибровки: навигация по вызовам точного измерения