



Создание проводящей электроники с гибким филаментом Filaflex Conductive
Хотели печатать на 3D-принтере детали с электроникой? Датчики, проводящие дорожки, экранирование от радиочастотного шума?
Проводящие филаменты FFF/FDM — для объединения 3D-печати и электроники. Кондуктивные сборки со переключателями, потенциометрами, LED, емкостными сенсорами — всё реально.
Специально разработаны для 3D-печати электропроводящих компонентов, легко печатаются, совместимы почти со всеми FDM/FFF принтерами.
Применения
Датчики
Проводящий филамент → ёмкостные (сенсорные) датчики в бытовых гаджетах. Идеален для человеко-машинных интерфейсов (стайлусы для телефонов/планшетов).
Ёмкостные сенсоры также измеряют близость, положение, влажность, уровни жидкостей, ускорение.
Проводящие дорожки
Создание электрических цепей для электроники. Для гибких филаментов — применимо к гибкой электронике.
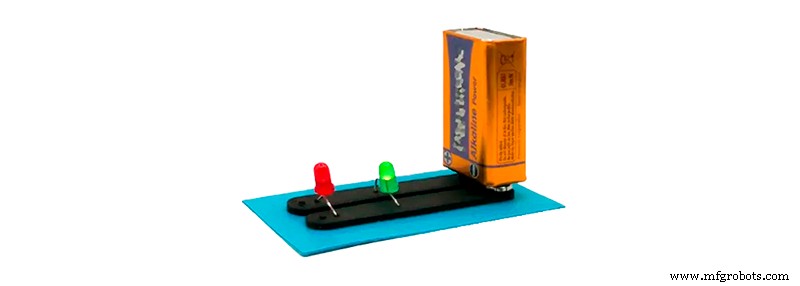
Раньше энтузиасты проектировали пазы для укладки медного провода после печати. С проводящим филаментом проводка печатается одновременно со строительством детали.
Экранирование от RF-помех и ЭМИ
Высокая проводимость — не только для цепей/сенсоров, но и для EMI/RF shielding в критических отраслях (больницы, лабы, аэрокосмос). Конкурирующие сигналы дают ложные измерения. Экранирование блокирует AM, FM, TV, экстренную связь, телефонию. Проводящий филамент идеален для кастомных RF/EMI экранов.
Рекомендации по эксплуатации
- Работа при комнатной температуре, низкое напряжение/ток (≤12 В, ≤100 мА).
- Печать ≈ стандартного PLA. Стол не обязателен, но при наличии — 50–60°C для лучшей адгезии.
- Избегать загрязнения грязью/пылью: хранение в сухом месте, чистые руки/перчатки, никакого длительного контакта с влагой.
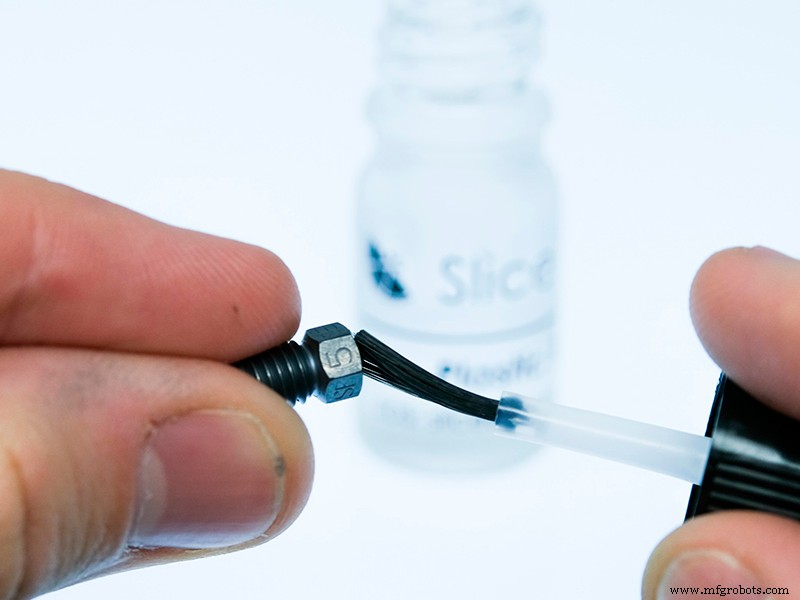
- Дюза ≥0,4/0,5 мм. Дюза всегда мыть до/после печати. Проводящий филамент липнет к латуни — смазать внешнюю поверхность дюзы маслом (тех/бытовым) или пластик-отталкивающей краской.
- Не оставлять филамент в экструдере без печати — расширяется, забивает дюз (clogging). После печати — сразу выгружать + чистящий филамент.
- Строго рекомендованная t° печати. Ниже — вязкость не оптимальна → расширение → забивание. Выше — деградация + агломерация наноматериалов → забивание.
- При полном зазоре: нагреть дюзу до 200°C, медь проводом, или растопить ABS/PLA (жёсткие) для вытягивания, или ацетон. Если не помогло — замена дюзы.
- Идеально выровненный стол. Иначе накопление материала на внешней поверхности дюзы → забивание. Остывшую дюзку чистить спиртом.
Проводящие филаменты на рынке
- Conductive PLA (Proto-Pasta): t° размолвления ≈ PLA, гибче, но хуже межслойная адгезия. Работает через 1 кОм — низковольтные цепи, цифровые клавиатуры, Arduino, тач-сенсоры, робототехника.
- Koltron G1 graphen filament (Addnorth): допинг Aros Graphene (патент Graphmatech), матрица PVDF (передовые мех/хим/термо-свойства), объёмное сопротивление всего 2 Ω·см.
- Filaflex Conductive (Recreus): подробнее ниже.
Filaflex Conductive (Recreus)
Гибкий TPU-эластомер. Shore 92A, 100% относительное удлинение на разрыв — возвращается в форму без деформации/разрыва, отличная механика. Объёмное сопротивление ~3,9 Ω·см — выше, чем у аналогов.
Советы производителя:
- Закаленная дюза: не обязательна, но при интенсивной печати — рекомендуется против быстрого износа.
- Безопасность: печать безопасна, не убивает принтер. После печати — тщательно чистить дюз (удалить остатки в хотенде). Доп. шаг — чистка X.
- Проводимость: спец. формула с техническим углём (carbon black) — источник проводимости.
- Гибкость: после печати эластичность сохраняется 100% — деталь гибкая и проводящая.
- Shore 92A: совместим почти со всеми принтерами (в т.ч. Bowden).
- Сопротивление: ~3,9 Ω·см, но меняется в зависимости от печати. Учитывать сопротивление цепи, филамент для низкоточных приложений.
- Межслойная адгезия: высокий карбон → быстрое рассеивание тепла → адгезия страдает. Лечится параметрами: скорость 20–25 мм/с, t° 240–255°C, выключить вентилятор слоя.
Итог: проводящие филаменты — спецматериалы для 3D-печати электропроводящих компонентов на любом FDM/FFF, расширяющие аддитивное производство и сокращающие путь от разработки к коммерциализации.
3D печать
- Выбор правильного пластика для 3D-печати: исчерпывающее руководство
- Силиконовая 3D-печать: новая граница в аддитивном производстве
- Практическое руководство по керамической 3D-печати: техники, материалы и советы по дизайну
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики
- 3D-печать смолами: Полное руководство по технологиям, материалам и применениям
- Собственное производство: Fuse 1 печатает свои собственные детали
- KUHMUTE революционизирует микромобильность с SLS 3D-печатными адаптерами зарядки
- Высокоскоростная 3D-печать на AION500 MK3 — непревзойденная скорость, точность и прочность
- Баланс скорости и качества 3D-печати: оптимальные настройки
- PolyJet 3D-печать: передовая высокоскоростная фотополимерная технология для промышленной точности