



Почему слои 3D-печати не держатся вместе: быстрые фиксы и советы
В зависимости от настроек слайсера и материала могут возникнуть проблемы с адгезией слоев к столу.
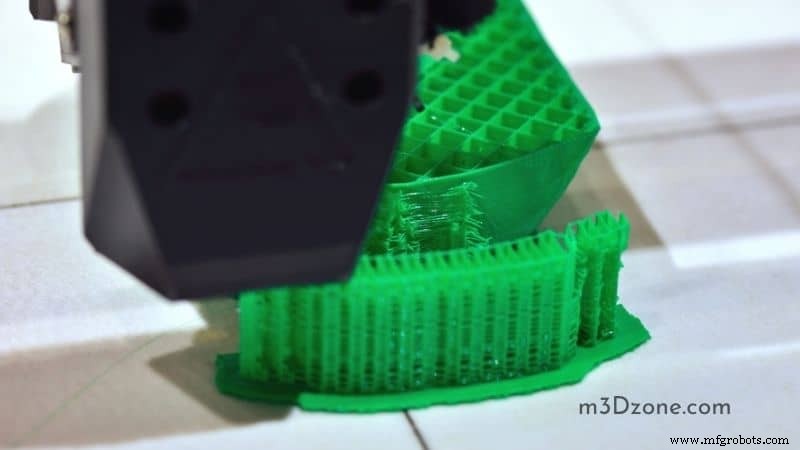
Расхождение слоев (layer separation) — малая или большая проблема в зависимости от филамента.
Чтобы избежать деламинации слоев, пройдемся по простым шагам печати с более сильной связью.
Почему слои 3D-печати не липнут друг к другу?
Расхождение слоев — серьезная проблема 3D-печати, но устраняется легко. Оставайтесь с нами, пройдемся по шагам:
Повышение температуры печати
Для лучшего результата увеличьте температуру, регулируя сопло для большего расплавленного филамента для прилипания первого слоя.
Повышайте температуру стола с шагом 5°C до «золотой середины», где слои держатся вместе.
Для адгезии нужно немного поднять температуру экструдера, чтобы проталкивать больше филамента через сопло. Нехватка тепла в хотэнде при низкой скорости дает время для связывания.
Иногда — низкое давление экструдера в простое при настройке или непрохождение филамента через сопло.
Регулировка скорости охлаждения вентилятором
Тестировали силу адгезии количеством охлаждающего воздуха. Если повышение температуры экструдера не помогло — проблема в кулере.
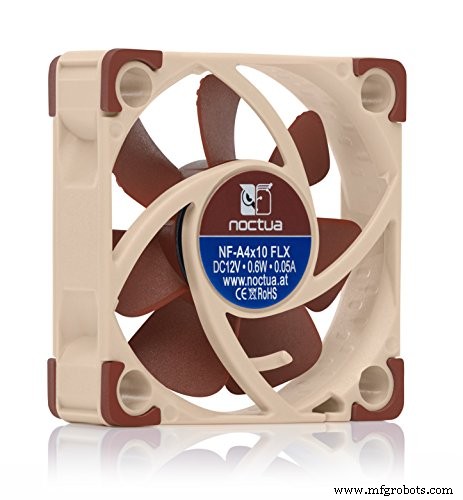
Для лучшей печати нужен рекомендуемый вентилятор, направляющий холодный воздух на печать. Если есть — снизьте охлаждение на 10% — увидите уменьшение или отсутствие расхождения слоев.
Пример: Noctua NF-A4x10 — уважаем в сообществе, рейтинг 4.7, тихий, управляется через слайсер.
Снижение скорости печати
Если принтеру не хватает времени на оседание и связывание слоев — расхождение. Снизьте скорость на 10 мм/с.
Это даст правильное связывание следующего слоя для идеального объекта.
Снижение скорости просто: используйте калибрационные башни скорости, рекомендуемые для настройки в слайсере.
Печать на более низкой скорости дает филаменту больше времени на нагрев и прогрев поверхности излучением тепла от 히тер-блока, упрощая прилипание первого слоя.
Как исправить адгезию слоев в 3D-печати?
Адгезия слоев критична для успешной печати. Способы исправления/профилактики деламинации:
Увеличьте расход (Flow Rate)
При печати расход экструдера должен быть высоким против расхождения. Перед печатью увеличьте множитель экструзии (extrusion multiplier) для большего потока филамента через сопло — сильнее связь слоев.
Большее сопло для толстой линии увеличит расход, снизит расхождение. Понижение высоты сопла ускорит попадание филамента на стол.
Увеличивайте расход малыми шагами 5% на вкладке слоев в настройках принтера до «золотой середины» для дискретных новых слоев.
Уменьшите высоту слоя сопла
Зависит от диаметра сопла: высота слоя должна быть на 15–25% ниже диаметра для лучшей печати.
Использование камеры (Enclosure)
Для идеальной температуры печати слоям нужна камера против внешних воздействий.
Пример: Creality Fireproof and Dust Warm Enclosure — предотвращает потерю тепла, попадание посторонних факторов (для PLA).
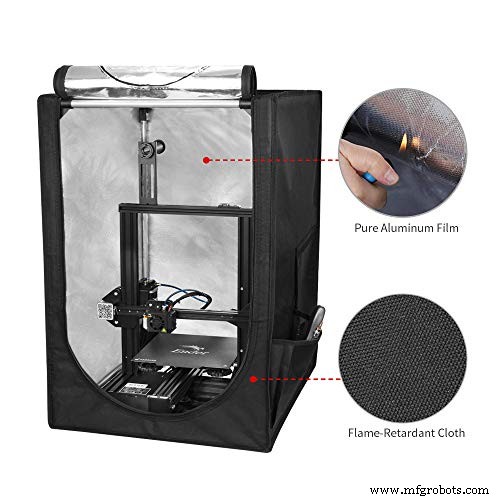
Камера также:
– снижает шум
– защищает
Метод настройки Draft Shield (защита от сквозняков)
Включение draft shield создает стену вокруг модели, удерживающую горячий воздух, предотвращая варпинг и деламинацию.
Как улучшить адгезию к столу? Уменьшить расхождение слоев
Печати не держатся на столе, отваливаются через несколько слоев после запуска.
Настройте концевик (endstop)
Начните в центре стола для грубой настройки. Если нет авто-уровневания сенсора — обойдите поверхность, повторите в каждой точке.
Настройте каждый угол
Подведите головку к регуляторам и крутите до равномерного сопротивления у каждого.
При регулировке сопла убедитесь, что принтер не пере- и не под-экструдирует — избегайте расхождения.
Пять простых способов (включая выравнивание) вернуть адгезию:
- Убедитесь, что печатная платформа в рабочем состоянии.
- Сопло чистое и, идеально, нагретое — любые «сопли» сойдутся бумагой со слоев.
- Тонкая бумага для жестких столов, толстая — для пружинных.
- Вручную установите нулевую позицию; принтеры не чувствуют касание сопла столом, полагаются на отдельный сенсор.
- Используйте настройки слайсера для увеличения ширины и высоты ТОЛЬКО первого слоя.
Почему печати не липнут к столу?
Отвал от стола — самая частая проблема, особенно в первый раз. Погрузимся в 3D-печать.
- Если стол не выровнен — отвалы, трата пластика. Решение: выровняйте и повторите.
- Платформа может быть деформирована — клейте скотч на искривленные слои.
- Сопло слишком далеко или слишком близко.
- Печать слишком быстрая — экструдер не успевает за материалом.
Заключение
Если сталкивались с расхождением слоев — надеюсь, статья помогла решить проблему.
Если другая проблема — проверьте наши гайды по устранению неполадок 3D-печати для других ошибок и решений.
3D печать
- Понимание смещения слоев в 3D-печати: причины и решения
- Сократите время печати пластиковых деталей — экспертные стратегии дизайна
- Thermwood расширяет возможности LSAM печатью под углом для большей гибкости
- Материалы для устойчивой 3D-печати: отделяем факты от вымысла
- Реальная скорость 3D-печати: от минут до часов
- Выбор идеальной высоты слоя для 3D-печати: советы для качества и скорости
- Могут ли 3D-принтеры печатать силиконом? Узнайте как
- Баланс скорости и качества 3D-печати: оптимальные настройки
- Экспертные советы по проектированию для FDM 3D-печати: точность и эффективность
- PolyJet 3D-печать: передовая высокоскоростная фотополимерная технология для промышленной точности