



Предотвращение варпинга 3D-печати: проверенные фиксы и стратегии профилактики
Если пользовались 3D-принтером, скорее всего сталкивались с варпингом (деформацией).
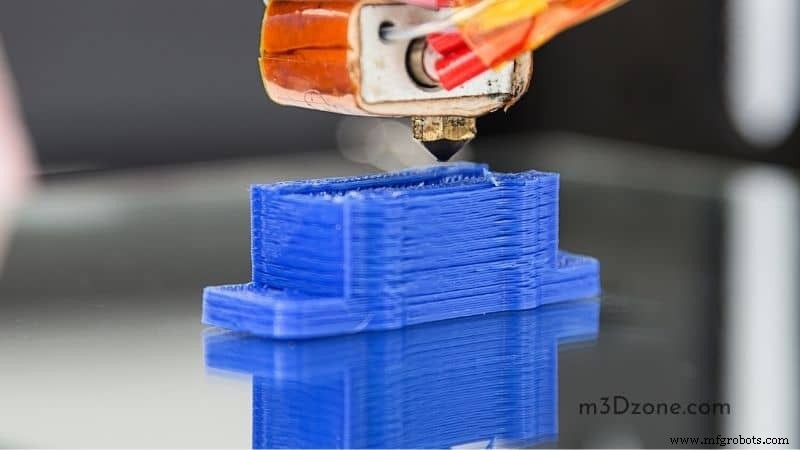
Варпинг — одна из самых частых проблем 3D-печати, очень раздражающая. К счастью, есть меры для исправления и профилактики, ведущие к успешным моделям.
Неудачные печати неизбежны, но с мастерством настроек можно устранить варпинг разными техниками.
Настройки полностью зависят от материала и его состояния.
Умение балансировать настройки, учитывая все факторы варпинга,无疑 даст впечатляющие результаты и исправит проблему.
Что такое варпинг 3D-печати?
Варпинг — незначительное отклонение от задуманного дизайна после печати. В крайних случаях вся печать становится бесполезной и уничтожается. Для лучшего результата проверяйте печати.
Так как варпинг обнаруживается после печати, теряется много материала — рост издержек.
Отменить варпинг после факта нельзя; только утилизация. В гайде — причины деформации и способы профилактики.
Почему возникает варпинг?
Материалы — термопластики, меняющие свойства при определенных температурах.
Процесс: нагрев филамента выше точки плавления → жидкая форма для фиксации на столе.
При нагреве термопластики расширяются, при остывании — сжимаются в твердое состояние.
Если нижние слои еще горячие, а верхние уже холодные — печать теряет сцепление со столом и загибается вверх; возникает варпинг.
Разочаровывающе, загиб может появиться даже на завершенной отличной печати. Если бы температуру всего объекта можно было держать в узком диапазоне — варпинг бы не было. Но это почти невозможно.
Вместо этого старайтесь держать температуру максимально стабильной в конкретном диапазоне. Это обеспечивает сцепление модели со столом на всем процессе.
Исправление отвалявшейся печати через температуру стеклования
Чаще всего деформированные печати неисправимы — модель уничтожается. Альтернатива: если модель легкая и не слишком толстая — можно переплавить.
Нагрейте умеренно, почти до температуры стеклования (glass transition temperature), до мягкости для переформовки.
Нужен импровизированный стол — большая металлическая поверхность, лучше сковорода, держащая печать как на столе.
Обычный фен подойдет на полной мощности, равномерно нагревайте печать. После нагрева переформуйте в нужную форму и изгиб. До остывания держите вниз против деформаций.
Повторяйте до нужной формы. Фен удобен: возврат на стол или нагрев сковороды нагреет только низ — придется нагревать всё заново.
Способы профилактики варпинга
а) Нагретой стол (heated bed)
Раньше нагретые столы были редкостью — печати быстро остывали до конца производства. Варпинг и загибание были стандартом. Сейчас большинство машин имеют нагретые столы.
Один из лучших способов избежать варпинга — нагретой стол. Он держит материал чуть ниже температуры затвердевания. Печать остается плоской и приклеенной к столу.
Более медленное остывание снижает стрессы от сжатия — меньше варпинга.
Но температура должна быть правильной для материала. Свойства различаются даже у высокотемпературных филаментов.
Нагретый стол не гарантирует 100% защиты — комбинируйте с другими методами.
Нагревательные элементы не покрывают весь стол — края могут недополучать тепло и варпиться. Крупные печати варпятся чаще мелких.
б) Адгезив на первом слое
Адгезия нижнего слоя к столу играет роль в профилактике. Достигается покрытием стола адгезивом/липким веществом перед печатью.
Перед адгезивом — тест малой детали на работоспособность. Прилипшая печать может повредиться при снятии.
Для работы адгезива — чистая и гладкая поверхность. Масло и жир ухудшают адгезию.
Адгезив наносят на стеклянную плату. Методы зависят от материала — изучайте используемый материал.
Много продуктов для сцепления печати со столом. Некоторые для тестов и комбинаций:
1) 3DLac
Спрей с химической формулой специально для 3D-печати для закрепления деталей. Простое применение: распылите на стол перед печатью. Не нужно заливать — спрей на расстоянии вытянутой руки распределяет равномерно. Альтернатива: лак для волос Nelly (тот же производитель). Разница: 3DLac — улучшенная формула без запаха.
2) Wolfbite
Коммерческий 3D-химикат для адгезии и сцепления деталей. Варианты на официальном сайте — тестируйте под ваш материал.
3) PEI-листы
Уже ламинированы, легко кладутся на стол. Разные размеры и бренды — легко подобрать. Толстые легко подрезают. Некоторые как стикеры — легко клеятся. В отличие от скотча, пузыри не проблема — связываются почти со всеми материалами.
4) Каптоновый скотч (Kapton tape)
Применяется в сварке и электронике — выдерживает экстремальные температуры.
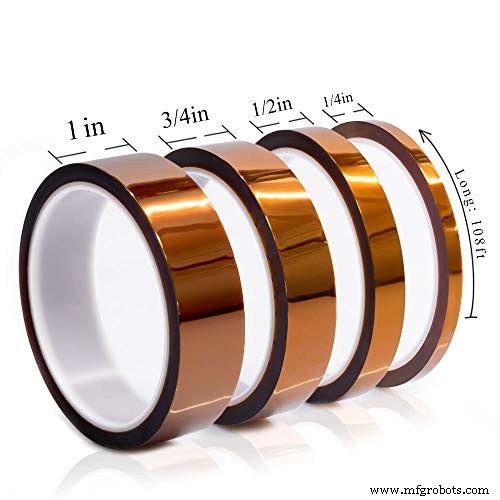
В 3D-печати дает нужную адгезивную связь. Комбинируется с 3DLac для усиления сцепления. Работает на широких печатях, легко клеится. Может оставаться клей после печати — спирт удаляет эффективно.
5) Малярный скотч (Masking tape)
Все пользовали для быстрых фиксов дома/в офисе. Дешевле каптона, дает хорошую адгезию.
6) Клей-карандаш (Glue stick)
Любимая альтернатива, некоторые компании включают в комплект. Нанесение клея на стол — и готово. Разбавление водой допустимо, кистью размазывают равномернее. Легче чистить стекло — используется мизерное количество.
7) ABS-раствор (ABS Juice)
Небольшие кусочки ABS растворяют в ацетоне в емкости → пастообразный материал. Кистью наносят на стол. Для других материалов — подберите химию и нанесение.
в) Регулировка температуры в процессе
Мониторинг температур машины и окружающего воздуха важен для варпинга. Достигается через:
Регулировка охлаждения: осторожность — филамент должен остыть для затвердевания пластика для точных мостиков. Кулеры выключают или снижают скорость для первых слоев для выравнивания температур.
Закрытая камера печати: поддерживает постоянные условия. Можно построить сами, если нет у принтера.
г) Правильные настройки первых слоев
Калибровки критичны против варпинга. Хорошее расстояние сопла от стола на первых слоях влияет на всю модель.
Платформа максимально близко к соплу — материал не остывает, не теряет способность липнуть. Все последующие слои соблюдают правило для адгезии друг к другу.
Варпинг реже в мелких печатях, очевиден в крупных. При крупных — используйте филамент с низким усадкой, лучше на базе PLA.
Модель можно скорректировать ABS-материалами — тоньше стенки, меньше наполнение (infill). Меньше инфилл — ниже шанс варпинга после остывания.
д) Контроль Z-координат
Первые слои на столе — ключ к успеху. Идеальный первый слой через корректную проверку Z-координаты перед печатью.
Если Z-ось стартует выше — материал дольше летит к столу, сильнее остывает, хуже липнет на стекло.
При регулировке Z сопло не должно подходить слишком близко — вызовет другие проблемы.
Если площадь печати мала, адгезия сложна — добавьте brim (подложку) и raft (плотформу) для усиления.
Для точной настройки координат помогут датчики уровня. Можно вручную, но сенсоры дают доп. помощь. Некоторые принтеры имеют авто-сенсоры, можно докупить и установить для идеального первого слоя.
Заключение
Качественные модели — не просто купить принтер, загрузить филамент, напечатать. В процессе будет фрустрация — многое идет не так.
Совершенствование требует глубокого понимания реакции филамента на температурные изменения и разницы температур.
Навыки легко выучить, но технически сложны к мастерству — нужны усилия.
Решение проблем печати требует экспериментов с настройками принтера.
Варпинг — частая проблема. С PLA редко, но бывает. Соблюдая шаги выше — получите идеальные печати от основания и слоев. Снижение скорости первого слоя тоже сильно помогает против варпинга.
3D печать
- 4 способа, как 3D-печать ускоряет операции MRO (обслуживание, ремонт, разборка)
- Мастерство ввода-вывода и импорта модулей в Python: Практическое руководство
- Почему каждый бизнес должен инвестировать в принтеры-применяторы: 5 ключевых преимуществ
- Как лазерные кодеры защищают бренды: 3 ключевые антиконтрафактные стратегии
- 8 проверенных стратегий устранения простоев и сокращения затрат
- 6 проверенных тактик для повышения эффективности CNC-программы
- 5 передовых технологий обнаружения и остановки кавитации насоса
- Как ИИ и Интернет вещей трансформируют производство: 3 проверенные стратегии
- Предотвращение больших пусковых токов при коммутации конденсаторов: проверенные стратегии для надежных эне…
- 7 проверенных стратегий устранения аварий с тяжелой техникой на стройплощадках