



Устранение блобов (blobs) при печати PETG: экспертное руководство
Профессионалы и хоббисты 3D-печати ждут печати отличных объектов, спроектированных в софте принтера.
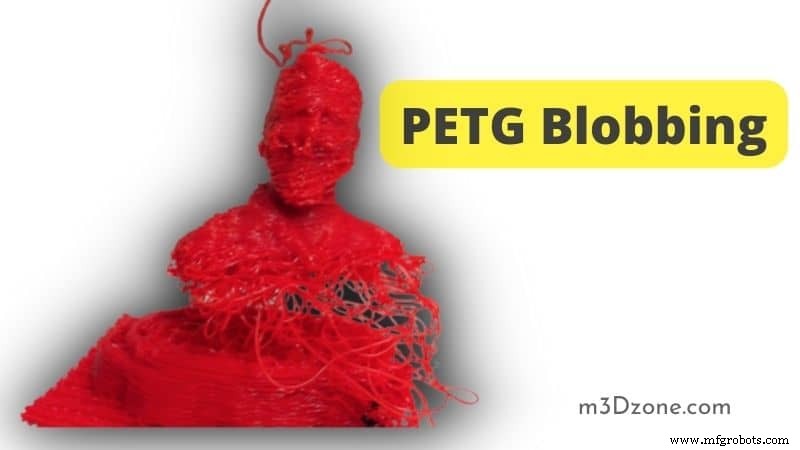
Однако процесс 3D-печати сложен. Достижение высококлассных результатов зависит от правильной настройки всех частей процесса.
Важно: детали принтера, софт и файлы должны работать хорошо; иначе любой сбой любого компонента дает низкое качество печати.
Одно проявление плохого качества — появление блобов (blobs) и стрининга (stringing) на 3D-напечатанных объектах.
Происходит, когда слоистая печать заканчивается на столе, а филамент все еще под давлением в хотэнде. Результат — всплеск переэкструзии (over-extrusion) в начале или внутри слоя.
Нужно предотвращать блобы и стрининг для отличной финишной поверхности. Статья, глубоко исследованная, служит руководством по предотвращению блобов PETG в 3D-печати.
Основные причины блобов PETG
PETG — полиэтилентерефталат. Улучшает PET дополнительным «G» — гликоль. Гликоль — молекулярное свойство, дающее PETG блестящую стекловидную поверхность.
Блобы — частая проблема с PETG-филаментами. Но блобы случаются, когда настройки и конфигурационные значения принтера неверны.
Частые проблемы, вызывающие блобы и стрининг в PETG:
Завышенная температура печати
PETG печатает при температуре стола 220–265 °C. Также некоторые хотэнды с PTFE-трубками — частая черта 3D-принтеров на PETG.
Значит, если печатаете при температурах выше аппаратных требований — получите блобы в 3D-печатях.
Чередующиеся скорости печати
Скорость печати сопла влияет на direct-drive экструдеры. Если скорость печати постоянно чередуется, слои на столе заканчиваются до того, как хотэнд экструдирует последующий филамент — стрининг.
Переэкструзия (Over Extrusion)
Переэкструзия — частая причина блобов. Когда расплавленный пластик экструдируется на первый слой, вызывает последующий стрининг. Высокая скорость экструзии филамента не дает слоям принять заданную форму — блобы.
Неправильный путь экструдера (Improper Extruder Pathing)
Сопло 3D-принтера следует специфическому пути для печати. При печати сопло экструдирует расплавленный филамент по этому заранее заданному пути по настройкам печати.
Блобы печати появляются, когда сопло отклоняется от пути из-за неверных настроек или механических неисправностей принтера.
Как остановить блобы PETG?
Некоторые главные причины PETG-блобов:
- Неограниченные остановки сопла
- Обратное давление (backpressure)
- Влажность
- Грязное сопло
Следовательно, чтобы остановить блобы PETG-филамента, нужно:
Настройте температуру печати
Естественно, расплавленный PETG свободно течет из сопла. Избыточная температура ухудшает, вызывая сильное оозинг (oozing) и блобы PETG на поверхности печати.
Многие PETG-пластики имеют температуру печати на уровне 230–250 °C. Помните, 3D-печать при высоких температурах улучшает прочность на растяжение 3D-печати.
Однако это первичный источник увеличенного стрининга в 3D-напечатанных объектах.
Межслойная адгезия (Layer Adhesion)
Правильная межслойная адгезия на столе позволяет первому слою стабилизироваться на одном месте.
Также позволяет соплу, экструдирующему по заданному пути, быть эффективным, так как начальные слои объекта адгезия удерживает на месте.
Очистите сопло принтера
Часто проверяйте и чистите сопло принтера. Более того, горячий расплавленный PETG довольно липкий, частицы грязи могут заставить его выходить из сопла неожиданно.
Всякий раз, когда расплавленный PETG выходит из сопла до экструзии — стрининг и блобы. Поэтому полезно чистить сопло чистой хлопковой тканью или щеткой. Делайте осторожно, чтобы не повредить сопло.
Правильно настройте ретракцию (Retraction Settings)
Способность принтера ретрактировать филамент обратно в сопло жизненно важна — предотвращает течение PETG-филамента. Но нужно быть экстра осторожным при настройке ретракции принтера.
Кроме того, разные экструдеры имеют разные настройки ретракции, поэтому проверьте подходящие настройки перед изменениями.
Как предотвратить блобы и стрининг PETG
Экструзия филамента в местах, где не должна, вызывает блобы на поверхности печати. Но зависит от того, движется экструдер или нет. Переэкструзия — главная причина большинства PETG-стринингов и блобов.
Для предотвращения блобов и стрининга PETG работайте над настройками 3D-принтера:
- Скорость ретракции 3D-принтера
- Дистанция ретракции сопла
- Температура сопла 3D-принтера
- Скорость 3D-печати
- Конфигурация скорости перемещения (travel speed)
Эффективные способы избавления от блобов PETG
Стрининг и блобы — причина неприятного вида итоговой поверхности печати. Поэтому нужно всё для устранения проблемы.
Используйте сухие филаменты
PETG-филамент склонен впитывать воду, влага не подходит для 3D-печати. Всегда сушите PETG-пластик перед печатью. Влажные филаменты вызывают оозинг и стрининг — плохое качество итоговых печатей.
Кроме того, влажный филамент вызывает треск при печати и слабую межслойную адгезию.
Калибруйте скорость подачи (Feed Rate)
Рассмотрите ситуацию: печатаете два отдельных объекта близко на столе. Нужно откалибровать скорость подачи экструдера, так как экструдеру нужно остановить экструзию расплава при движении между объектами.
Если настройки подачи неверны, избыточная подача вызовет стрининг — экструдер будет экструдировать филамент даже в пространстве между объектами.
Используйте качественный филамент
Филаменты могут отличаться по диаметру. Качество, способное значительно изменить скорость подачи. Нужно использовать качественный филамент для избежания блобов на поверхности печати.
Также резкий скачок скорости подачи — жизненно важная причина блобов и стринингов; только качественный филамент поможет избежать эту проблему.
Нужен ли PETG больше ретракции?
PETG-филамент не нуждается в высокой скорости ретракции. Он процветает при низкой скорости ретракции.
Поэтому, если настроили ретракцию PETG и при этом значении все еще вызывает блобы — продолжайте снижать, и стрининг прекратится.
Заключение
Мечта каждого пользователя 3D-принтера — создать высококачественную печать с высокоприятным внешним видом. Достижимая мечта, которую многие хоббисты легко достигают.
Однако процесс 3D-печати сталкивается с множеством вызовов: механические части принтера, софт, файлы и филаменты должны работать эффективно.
Иначе проблемы вроде PETG-блобов и стрининга возникают из-за неисправных экструдеров или неверных настроек принтера.
Статья мастерски проводит через предотвращение блобов и стрининга PETG в 3D-печати для лучшего качества печати.
3D печать
- 3D-печать силикона: руководство для новичков в передовом производстве
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики
- Материальная струйная печать (Material Jetting): Полное руководство по точности, цвету и инновациям
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- Выбор между инхаусной и аутсорсинговой 3D-печатью: Практическое руководство
- Опорные структуры в 3D-печати: экспертное руководство по проектированию, использованию и оптимизации
- Ваше полное руководство по 3D-печати: от основ до передовых техник
- Баланс скорости и качества 3D-печати: оптимальные настройки
- Экспертное руководство по выбору материалов для 3D-печати SLS, MJF, FDM, SLA и DLS™
- PolyJet 3D-печать: передовая высокоскоростная фотополимерная технология для промышленной точности