



Отжиг 3D-печати: простые техники для повышения качества и прочности
Любой, кто когда-либо печатал 3D-объекты, знает: результат может скрывать неприятные сюрпризы.
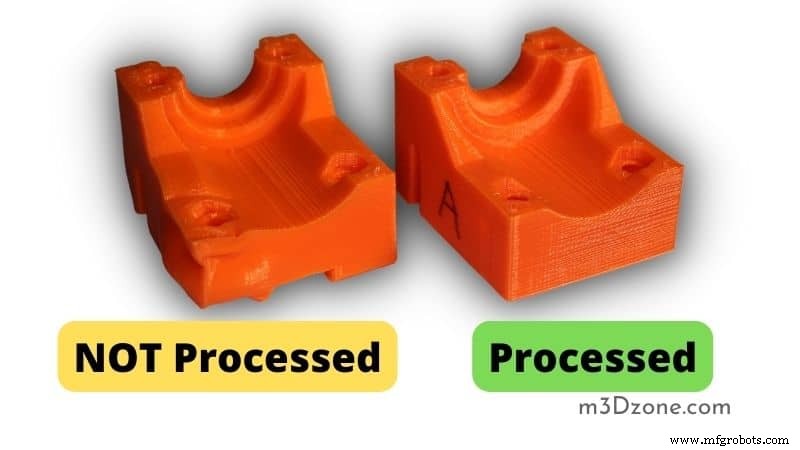
Искривление, расслоение и другие дефекты способны испортить даже идеальную на первый взгляд печать.
Но знали ли вы, что отжиг (аннелинг) печатей помогает избежать этих проблем и значительно улучшает качество?
3D-печать — потрясающая технология, завоевавшая мир, но, как и любая другая, она имеет свои нюансы.
Что такое отжиг в 3D-печати?
Одна из главных проблем 3D-печати — недостаточная прочность изделий. Часто это связано с тем, что пластик остывает слишком быстро, не получая достаточное количество тепла.
Если вы хотите улучшить свои печати, вам определенно стоит применить отжиг! Этот процесс — отличный способ повысить качество и долговечность изделий.
Суть процесса отжига
Отжиг — это термическая обработка, используемая для изменения физических и механических свойств материалов. Цель: снять внутренние напряжения, повысить вязкость и прочность, улучшить структуру материала.
Процесс включает нагрев изделия до определенной температуры, выдержку при этой температуре в течение заданного времени и последующее медленное охлаждение до комнатной температуры.
Ключевые параметры отжига
Температура деформации при нагреве (Heat Deflection Temperature)
Отжиг следует проводить только для материалов, способных выдерживать повышенные температуры. Материал необходимо нагреть выше температуры рекристаллизации или температуры деформации при нагреве, но ниже точки плавления.
Температура плавления
Температуру и время отжига нужно строго контролировать для достижения желаемого результата. После отжига материал охлаждают медленно до комнатной температуры. Процесс можно выполнять в газовой или электрической печи: в газовой нагрев идет косвенно (через стенки), в электрической — прямое воздействие на изделие.
Как работает отжиг PLA
Отжиг полилактида (PLA) заключается в нагреве нити до определенной температуры с выдержкой для разрушения кристаллических структур внутри материала, а затем — в контролируемом охлаждении (обычно в воздухе или воде, иногда с использованием нагретых столов).
Процесс можно повторять многократно, каждый раз улучшая свойства материала. PLA — аморфный пластик: у него нет регулярно повторяющейся атомной структуры, как у металлов. Он состоит из неправильных аморфных участков, чередующихся с кристаллитами. При нагреве длинные цепочки молекул становятся подвижнее и легче скользят друг относительно друга.
Зачем нужен отжиг PLA?
PLA — термопластик на основе кукурузного крахмала и сахара. У него ниже точка плавления, чем у ABS или PETG, поэтому он быстро плавится в сопле экструдера.
Низкая температура плавления делает PLA подверженным искривлению и усадке при печати при высоких температурах.
Отжиг снимает внутренние напряжения, возникшие в процессе печати, повышает вязкость и прочность. Отожженные детали меньше деформируются и устойчивее к поломкам.
Кроме того, PLA биоразлагаем, и отжиг придает нити дополнительную прочность, делая её более подходящей для FDM-печати.
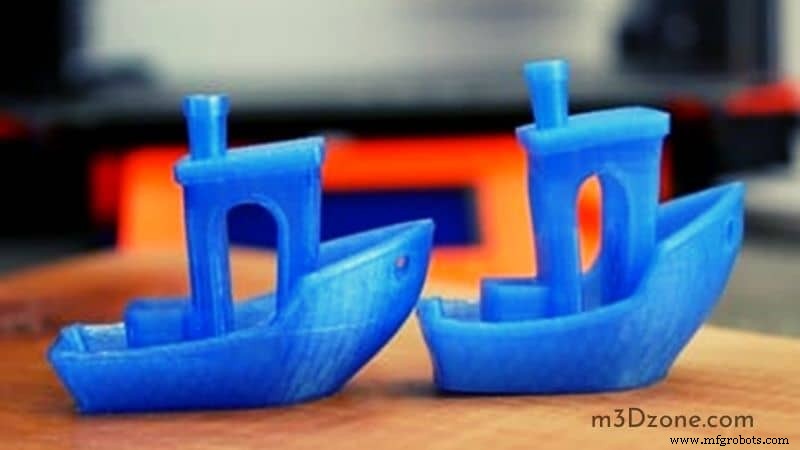
Как отжигать печати из PLA
Процесс можно выполнять в газовой или электрической печи. Критически важно использовать температуру ниже точки плавления нити.
Рекомендуемая температура отжига PLA — 175 °C. Нить нагревают до этой температуры и выдерживают 30–60 минут, затем медленно охлаждают до комнатной температуры. Точный контроль температуры и времени обязателен.
Как отжечь PLA без печи (минимизация риска искривления)
Главная цель отжига PLA — предотвратить варпинг, но как сделать это без печи? Эти методы менее эффективны, но помогают снизить риск:
- Электрическая горячая плита: поставьте деталь на ровную плиту при ~100 °C. Убедитесь, что плита идеально горизонтальна.
- Фен: направьте поток горячего воздуха на деталь 15–20 секунд, затем выключите и дайте медленно остыть.
- Тепловые пушка: держите на расстоянии 15–20 см, медленно двигайте взад-вперед. Важно не перегреть участки.
Ни один из методов не сравнится с печью по эффективности, но они помогают минимизировать варпинг.
Температура стеклования и режимы отжига
Рекомендуемая температура — 175 °C, время — до 60 минут (варьируется в зависимости от материала). Некоторые материалы отжигают при температуре стеклования 140–370 °C. После выдержки — медленное охлаждение.
Как отжиг улучшает 3D-печати
- Детали меньше деформируются под воздействием температурных колебаний во времени.
- Слои выстраиваются ровнее — шлифовка становится проще.
- При склеивании ABS-деталей отжиг дает лучшее сцепление клея/эпоксиды, так как поверхности имеют схожую кристаллическую структуру.
- Детали становятся глянцевыми и ярче — сгорает остаточный лак PLA.
- При склеивании отожженных деталей требуется меньше зажимов — больше площадь контакта слоев.
- Для металлов — меньше болтов/ниет при определенных условиях. Отжиг ABS делает его более текучим при экструзии, улучшая сцепление слоев и снижая варпинг.
Отжиг прозрачных материалов
Прозрачные материалы (отожженное стекло, кварцевое стекло, сапфир) обладают высокой оптической однородностью — идеальны для волоконной оптики и лазеров.
Отжиг прозрачных материалов обязательно проводить при температуре стеклования. Оконное стекло имеет микронеровности ~600 нм, сапфиры — несколько микрометров.
Ключ к успеху: нагрев выше температуры рекристаллизации (T) с выдержкой для роста микрокристаллов. Скорость охлаждения определяет форму кристаллов: медленное — тонкие зерна, быстрое — крупные.
Для высоких результатов (особенно чистый кварц) нужно контролировать T с точностью 0,1 °C (при часах выдержки) и скорость охлаждения (разница 50 vs 150 мм/мин критична). Менее чистые материалы прощают неточности.
Внимание: прозрачные материалы склонны к трещинам при отжиге. Даже контролируемое охлаждение в водяных ваннах несет риски!
Отжиг PETG: возможно ли?
Частый вопрос: можно ли отжечь PETG? Ответ сложен. У PETG ниже температура рекристаллизации, чем у PLA и ABS, поэтому успешно отжечь его сложно.
Однако, если поднять температуру выше рекристаллизации и выдержать достаточно долго, PETG отожжется как любой материал. Главная сложность — достичь нужных температур без повреждения изделия. Из-за низкой температуры рекристаллизации PETG уязвим к перегреву: режим отжига требует более низкой температуры и большего времени.
Насколько усаживается PLA после отжига?
PLA усаживается сильно — до 10% во всех измерениях! Избегайте печати тонкостенных деталей и больших консолид, особенно длинных и неподдерживаемых — они заметно деформируются. Острые углы и срезы на нижних слоях также становятся концентраторами напряжений.
В среднем ABS усаживается на 2–3% перед серьезным варпингом. Тонкие стены могут согнуться внутрь и отломиться при снятии со стола.
Как чистить детали после отжига?
Абразивы или растворители удаляют «холодные» каплю экструзии для склеивания. Остерегайтесь: активное шлифование/скрапирование может вызвать варпинг или трещины.
Тонкие элементы (резьба, усы) после отжига становятся хрупче и могут сломаться. Удаляйте ослабленные участки бритвой или напильником!
Итог
Отжиг — лучший способ заставить PLA и PBS меньше деформироваться при обращении: он выпрямляет внутренние слои нити, оставляя внешнюю поверхность неизменной.
Сделайте свою 3D-печать чище и глянцевой — отожгите её перед использованием! Для ABS это лучшая обработка: внутренние слои выпрямляются, и детали не варпятся в руках.
3D печать
- Как поднять качество и последовательность промышленной покраски
- Максимизация потенциала STL-файлов для безупречной 3D-печати
- Освоение финальной отделки для высококачественных SLS-печатей
- Как достичь ярких, долговечных цветов в SLS 3D-печати
- Профессиональный мониторинг температуры на Raspberry Pi с датчиком DS18B20
- Ротационное броучирование: быстрое и точное сверление квадратных отверстий
- Навигация по главным вызовам Индустрии 4.0: путь к успеху
- Повышение обрабатываемости алюминия: советы для чистых резов и более прочных деталей
- Повышение точности и производительности водореза
- Доказанные шаги для создания надежного IoT-прототипа