



Селективная лазерная спекание (SLS) 3D-печать: экспертное руководство и отраслевые инсайты
Индустрия аддитивного производства, оцененная в 놀라сные $13.84 миллиарда, находится среди самых быстрорастущих производственных технологий современной эры. Селективная лазерная спекание (SLS) — одна из инновационных технологий 3D-печати, которая заправила ее быстрый подъем и вдохновила широкомасштабную промышленную адаптацию.
В этом подробном руководстве мы обсудим различные аспекты SLS-печати, включая ее рабочий процесс, преимущества/недостатки, материальные возможности и некоторые из ее применений.
Что такое селективная лазерная спекание 3D-печати?
SLS 3D-печать использует направляемый лазер как источник тепловой энергии для спекания слоев частиц сырого материала в прочную, долговечную сборку. Частицы, когда нагреваются, соединяются вместе без плавления. Именно поэтому это называется процессом спекания, а не плавления.
Также SLS 3D-принтеры поставляются в различных объемах сборки от настольных до крупномасштабных промышленных. Они также различаются по таким факторам, как тип лазера (волоконный, диодный, CO2 лазеры и т.д.), мощность лазера, стоимость и производственная точность.
Эта техника известна своей жизнеспособностью для производства функциональных деталей и быстрого прототипирования. Желательные материальные качества деталей SLS 3D-принтеров являются многообещающим фактором для производителей и разработчиков продуктов.
Давайте погрузимся глубже в селективную лазерную спекание и разберем ее рабочий процесс для лучшего понимания.
Рабочий процесс SLS 3D-печати
SLS 3D-печать выполняется в многочисленных шагах. Описан ниже пошаговый процедур, стандартный для большинства SLS 3D-принтеров.
1. Подготовка CAD-модели
История начинается с CAD-модели детали для печати. Финализированная модель передается во встроенный пользовательский интерфейс SLS-принтеров или программное обеспечение для нарезки в файловых форматах, подходящих для 3D-печати. Самый распространенный формат файла — STL.
Программное обеспечение для нарезки готовит CAD-файл для 3D-печати, генерируя команды (известные как G-коды), которые контроллер принтера может интерпретировать в терминах сканирующего движения лазера. ПО также включает пользовательские настройки, такие как толщина слоя, мощность лазера и разрешение, которые являются определяющими факторами для конечного качества сборки.
На этом этапе ПО также предсказывает важную информацию такую как время печати и потребление материала.
2. Предварительные проверки перед печатью
SLS 3D-принтеры — сложные станки, требующие обучения и заботы для эксплуатации. Прежде чем начнется печать, выполняются некоторые проверки для обеспечения плавной печати.
Камера сборки (порошковая кровать) заполняется до правильного уровня и правильным материалом. Кроме того, профессиональные операторы также выполняют некоторые предпечатные CAD-проверки, чтобы убедиться, что нет лазеек, влияющих на печатаемость.
Гальванометры, зеркала, направляющие лазерный луч вдоль желаемого пути печати, должны быть откалиброваны. Сервоприводы, их приводящие, приводятся в исходные позиции для минимальных ошибок. Графики калибровки для этих часто рекомендуются производителями в руководствах.
3. Предварительный нагрев порошка
Порошок в камере сборки предварительно нагревается перед началом печати до чуть ниже его точки плавления. Таким образом, тепловая энергия лазера используется только для спекания. Это позволяет быструю 3D-печать.
4. Печать
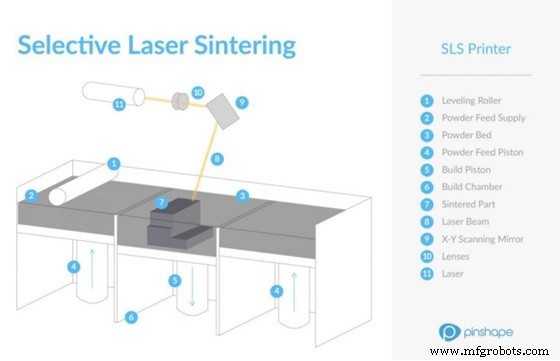
Фактически, процесс печати довольно прост и гениален. Лазер сканирует верхний слой детали (определенный ранее нарезчиком) над верхней поверхностью порошковой кровати.
Мощность лазера установлена точно для достижения глубины спекания, эквивалентной толщине слоя. Типичный диапазон толщины слоя в SLS 3D-печати — 0.05-0.15 мм.
Затем кровать движется вниз на толщину одного слоя, забирая сборку с собой. Свежий слой SLS-материала распределяется над кроватью рекуператором/роллером. Лазер сканирует второй слой на этот раз, который соединяется с предыдущим.
Этот процесс продолжает повторяться до тех пор, пока вся деталь не будет напечатана.
5. Извлечение детали и пост-обработка
После завершения печати, ее оставляют остыть внутри камеры некоторое время. После остывания она извлекается из камеры сборки. Поскольку деталь со всех сторон окружена неспеканным порошком, процесс извлечения часто называется «депорошкованием».
Преимущества SLS 3D-печати
SLS 3D-печать обладает многочисленными плюсами, делая ее одной из самых востребованных методов аддитивного производства в промышленности.
1. Прочные детали
Детали SLS 3D-печати обладают преимущественными свойствами такими как механическая прочность, модуль упругости при растяжении, теплосопротивление, герметичность к воде и воздуху. Это связано с процессом спекания, который сильно связывает вместе отдельные полимерные частицы.
Это качество прочности позволило SLS-принтерам стать обычным оборудованием для разработки и тестирования функциональных прототипов, которые не только имитируют внешний вид тестового продукта, но и его функциональность.
2. Поддерживающие структуры не требуются
3D-напечатанные структуры с особенностями вроде нависов или мостов требуют поддерживающую геометрию для удержания этих элементов во время печати. Большинство методов 3D-печати, как FDM, тратят много времени и материала на печать этих поддерживающих структур.
С селективной лазерной спекой, однако, это не проблема. Поскольку вся сборка заключена в пул рыхлого порошка, она уже хорошо поддерживается во время сборки. Это не только экономит время, но и снижает затраты.
3. Быстро
Эти станки считаются быстрыми 3D-принтерами, с коммерческими скоростями печати до 48 мм/ч. Это обыгрывает приличное число альтернативных методов 3D-печати.
Помимо этого, рабочий процесс этого процесса, хотя и разделен на много шагов, довольно эффективен по времени. Лазерное сканирование почти мгновенно, камера сборки может быть отсоединена и заменена другой, пока первая остывает, и также существует возможность пакетной печати, которую мы обсудим далее.
4. Пакетная печать
3D-принтеры поставляются в различных объемах камеры сборки, до 750 мм в одном направлении для более крупных станков. Продуктивный подход — эффективно использовать объем камеры сборки, адаптируя пакетную печать.
Это означает размещение максимального количества деталей внутри камеры сборки как «пакета». Это разумно, поскольку лазерное сканирование само по себе очень быстро. В пакетной печати, за одно сканирование, можно спековать слои множества деталей вместо одной, экономя часы времени печати.
5. Высокая размерная точность
SLS производит очень точные детали. Как упоминалось ранее, высота слоя может быть низкой до 0.05 мм. Поверх этого, большинство 3D-принтеров способны производить допуски в пределах +/- 3%. Давление уплотнения, предоставляемое порошковой кроватью, также помогает минимизировать искривление.
Благодаря этому, детали SLS 3D-печати близки к чистовой форме и не требуют обширной пост-обработки.
Недостатки SLS 3D-печати
Как любой производственный процесс, SLS имеет свои минусы в дополнение к плюсам. Мы проливаем свет на некоторые моменты, которые нужно иметь в виду перед выбором SLS.
1. Ограниченные варианты сырого материала
Селективная лазерная спекание не предлагает сильный каталог материалов. Помимо нескольких типов нейлона, термопластичных эластомеров и TPU (термопластичный полиуретан), материалы, совместимые с SLS, немного трудно найти. Физическая внешность также ограничена сероватыми, металлическими финишами.
Хотя научные исследования расширяют материальную область SLS-печати, это явный недостаток на данный момент.
2. Зернистая поверхность
Финальная сборка, хотя и размерно точна, не имеет гладкой, глянцевой поверхности. Во многих случаях она может требовать дальнейших поверхностных обработок для соответствия производственным требованиям. Конкурирующие техники, как стереолитография, имеют гораздо лучшую отделку поверхности.
Мы обсудим некоторые популярные методы пост-обработки в следующем разделе, которые помогают решить эту проблему.
3. Дорогие принтеры
SLS-принтеры — в целом дорогие станки. Следует ожидать расходов от $5,000 на более дешевые версии. Высококлассные версии в диапазоне $100,000+.
Должно быть отмечено здесь, однако, что начальные инвестиции слегка компенсируются сравнительно более низкими материальными и печатающими затратами. Кроме того, есть новая волна инновационных настольных 3D-принтеров, входящих на рынок, которые не так дороги, но имеют приличные спецификации. Узнайте больше о стоимости услуг 3D-печати.
4. Опасности для здоровья и окружающей среды
SLS-материал поставляется в виде тонких порошков с размером частиц до 20 микрон. Частицы таких микроскопических размеров могут легко попасть в нашу дыхательную систему и создавать проблемы со здоровьем. спекание может создавать пары, которые могут сбежать из рабочей среды и негативно влиять на окружающую среду.
Операторам рекомендуется использовать соответствующие СИЗ, такие как маски и перчатки, при работе с этими материалами.
Материалы, подходящие для SLS 3D-печати
Спекаемые порошковые полимеры — основной класс материалов SLS. Обобщены ниже некоторые из основных материалов, попадающих под эту категорию.
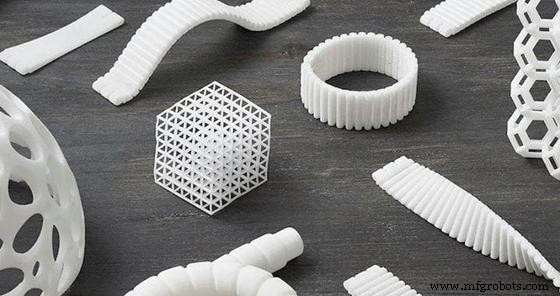
1. PA12
PA 12 также обычно известно как Нейлон 12 и Полиамид 12. Оно имеет великую растяжную прочность, вязкость и гибкость. PA 12 также химически и теплостойко, делая его идеальным кандидатом для функциональных продуктов.
Оно имеет слегка зернистую, матовую поверхность после 3D-печати. Естественно, оно имеет белый цвет, который может быть окрашен в другие цвета удобно.
2. PA11
Полиамид 11/Нейлон 11 биосовместим, прочен, гибок, теплостойок и химически стойок. Известен своим изотропным поведением, которое велико в определенных нагрузочных приложениях, как автомобильные интерьеры, протезы и медицинское оборудование.
3. Алумид
Алумид — нейлон, заполненный алюминиевым порошком. Эта смесь сделана для более высокой прочности и жесткости. Более того, алюминий дает свой блестящий, металлический вид конечному продукту также, который не так зернист, как чистый нейлоновый материал вроде PA12 или PA11.
4. PA-CF
Углеродное волокно-наполненный нейлон — высокопроизводительная комбинация с элитной прочностью и ударной устойчивостью. Он замечательно легок, как характеристично для продуктов из углеродного волокна. Общие применения включают приспособления, фикстуры и легкие автомобильные детали.
Варианты отделки поверхности для деталей SLS-печати
Пост-обработка была затронута выше, но мы не подчеркивали разные техники, которые эксперты используют. Однако отделка поверхности депошкованных деталей не идеальна. Так что, в зависимости от производственных требований, ряд поверхностных обработок может быть применен
1. Ручная шлифовка/шлифование
Слегка более тонкая поверхность достижима использованием ручных техник. Операторы используют наждачную бумагу различных гранулов или шлифовальные станки для нанесения равномерного поверхностного лечения и достижения всех углов геометрии.
2. Пеening и барабанная обработка
Эти методы достигают отличной отделки поверхности. Для пеening, распространенной средой являются стеклянные шарики, а для барабанной обработки — керамические чипы широко используются. В обоих случаях эти частицы сталкиваются с поверхностью детали SLS для выравнивания ее.
Однако недостаток в том, что некоторый материал также удаляется, меняя размеры детали. Более того, острые края могут также выйти скругленными, что может быть желательным или нет.
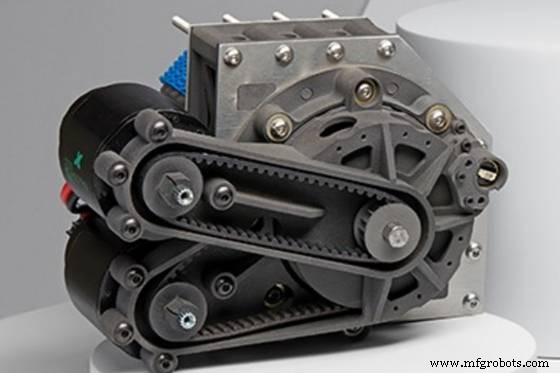
3. Химическое лечение
Химикаты такие как ацетон могут реагировать с поверхностью, делая ее гладкой. Это не популярный метод, но он жизнеспособен в некоторых случаях. Осторожность должна быть соблюдена касательно реактивности при выборе химиката.
4. Покрытие
Различные покрытия могут быть применены для получения специфических физических свойств. Металлические покрытия как золото или медь иногда используются для добавленной прочности и эстетики. Поскольку 3D-напечатанные детали пористы, герметичные покрытия как силикон могут быть применены для улучшенной производительности.
5. Окрашивание / Лаккирование
Легкое решение для улучшения качества поверхности — нанесение слоя краски или лака на шершавую поверхность. Это улучшает внешний вид детали, дает ей глянцевое ощущение и не занимает много времени.
Применения SLS 3D-печати
SLS нашло применение в нескольких важных отраслях благодаря своим многочисленным сильным сторонам.
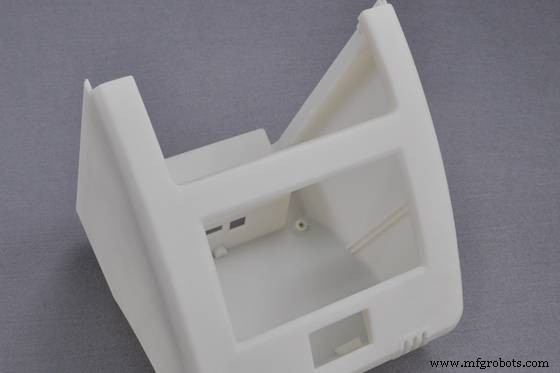
1. Быстрое прототипирование и производство
Механические свойства деталей SLS 3D-печати сопоставимы с деталями, произведенными через другие процессы. Однако производство более быстрое и удобное. По этой причине детали SLS широко используются для быстрого прототипирования и производства функциональных продуктов.
Разработчики продуктов наслаждаются свободой быстро проходить через итерации дизайна благодаря быстрой скорости печати и функциональности деталей.
2. Авиация и Автомобильная
Обе эти отрасли постоянно на выслугве легких, удароустойчивых деталей — характеристических качеств SLS-печати. Поэтому 3D-печать также становится популярной для производства индивидуальных, стильных деталей для ретрофита или декорирования автомобилей.
Огнеупорные компоненты в аэрокосмических двигателях — другое применение, где специфические качества SLS-материалов подходят. Помимо этих, также популярно для производства воздуховодов и прототипов.
3. Медицинская
В медицинской отрасли функциональные, индивидуально спроектированные протезы и ортезы сейчас 3D-печатаются. Это потому, что технология 3D-сканирования позволяет формировать эти детали точно в соответствии с физикой пациента, а SLS помогает достичь требуемых механических свойств.
Услуги SLS 3D-печати WayKen
SLS — популярная технология аддитивного производства, используемая многими отраслями за свою точность, точность и продуктивность. Однако освоение технологии может быть сложным, поэтому важно работать с репутационным поставщиком услуг, у которого есть опыт и экспертиза для доставки качественных результатов.
WayKen — ISO-сертифицированная компания быстрого прототипирования с командой опытных инженеров, специализирующихся на SLS 3D-печати. Мы предлагаем быстрое время выполнения, конкурентоспособное ценообразование и DFM-анализ для помощи в оптимизации ваших проектов. Партнерируясь с нами для ваших SLS-потребностей, вы можете быть уверены, что получите детали и сервис высшего качества. Нажмите кнопку, чтобы получить мгновенную котировку сегодня!
Заключение
Селективная лазерная спекание неоспоримо оставило сильный след на ландшафте аддитивного производства в недавние годы. Ее потенциал и использование постоянно растут, поскольку она привлекает внимание все большего числа промышленников.
Чтобы завершить это руководство, мы советуем нашим читателям использовать это руководство в их принятии решений при выборе 3D-печати. Это все еще относительно новый рынок и нужно быть хорошо информированным перед финализацией своего выбора метода 3D-печати и производителя.
ЧаВо
Каковы типы SLS 3D-принтеров?
SLS 3D-принтеры различаются по разным способам:
-Размер: Настольные принтеры с объемом сборки 100x100x100 мм до высококлассных промышленных принтеров с объемами сборки до 500x500x500 мм.
-Типы лазеров: SLS-принтеры могут быть оснащены CO2 лазером, волоконным лазером, инфракрасным лазером или лазерным диодом.
-Печатающие спецификации: Спецификации как скорость печати, минимальная толщина слоя, материальные возможности, все отличаются от продукта к продукту.
В чем разница между селективной лазерной спекой (SLS) печатью и селективным лазерным плавлением (SLM) печатью?
SLS соединяет частицы материала спеканием их. Этот процесс происходит ниже точки плавления материала и частицы просто сливаются друг в друга. SLM, с другой стороны, работает выше точки плавления и полностью плавит частицы, которые затем твердеют как гомогенная деталь.
SLM производит детали с лучшими механическими свойствами и подходит для очень высококачественных применений. SLS также производит функциональные детали, но не такая прочная, как SLM.
Какие материалы обычно используются для SLS 3D-печати?
Термореактивные полимеры и термопластичный полиуретан — распространенные материалы, используемые в SLS 3D-печати. Конкретно, материалы как Нейлон 12 и Нейлон 11 — самые популярные. Некоторые специальные применения также используют смесь этих с металлами (Алюминий) или волокнами (Углеродное волокно, стекловолокно).
3D печать
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Селективный лазерный синьтеринг: как порошок и лазер строят долговечные 3D-детали
- Селективное тепловое спекание vs Лазерное плавление: какая 3D-технология дает высшую прочность?
- 3D-печать силикона: руководство для новичков в передовом производстве
- Мастерство селективного лазерного спекания (SLS): от основ к реальным приложениям
- Экспертные советы по дизайну для оптимизации прямой лазерной спекла металла (DMLS)
- Экспертное руководство по выбору материалов для 3D-печати SLS, MJF, FDM, SLA и DLS™
- MJF против SLS: какая технология 3D-печати выигрывает для полимеров и эластомеров
- Прямое металлическое лазерное спекание (DMLS): передовая технология 3D-печати для функциональных металлических…
- Селективное лазерное плавление (SLM): передовая технология 3D-печати металлов