



Предотвращение курлинга первого слоя: полное руководство по 3D-печати
Как хоббист 3D-печати, вы наверняка сталкивались с проваленными или уродливыми первыми слоями. Курлинг (завивание краев) случается по разным причинам, и решить его бывает сложно.
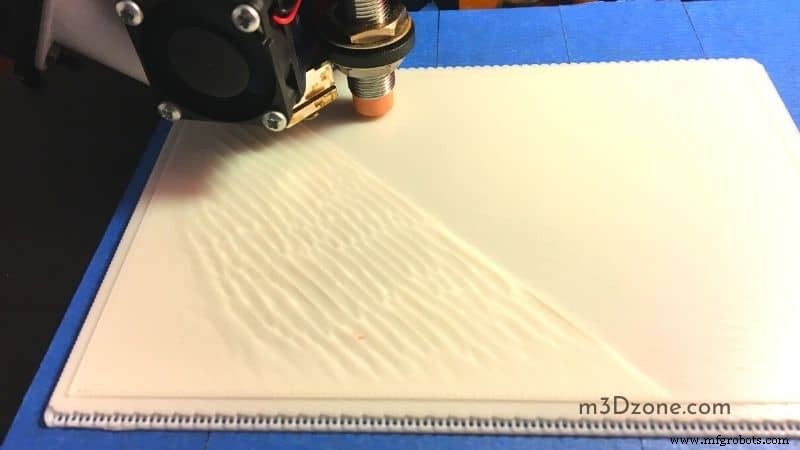
Первый слой может закругляться из-за некалиброванного принтера или температурных напряжений.
Курлинг/варпинг возникает из-за усадки расплавленной нити при печати. Усадка материала поднимает углы печати до отсоединения от стола.
Пластик при печати немного расширяется, но сокращается при остывании. Если сокращение чрезмерное — заставляет печать изгибаться вверх от стола.
Материалы усаживаются по-разному. Например, у PC усадка выше, чем у PLA — нужно быть осторожнее с PC.
Это руководство поможет понять курлинг/варпинг и служить полным гидом по предотвращению или минимизации проблемы.
Почему происходит курлинг первого слоя?
Когда первые нити или тонкие слои расплавленной нити выходят из сопла, они контактируют с поверхностью стола и подвергаются массовому температурному шоку.
Тонкий слой
Материалы расширяются в жаркой среде. Твердая нить в сопле нагревается и расширяется. Горячая нить может достичь 250 °C (зависит от типа).
Сопло кладет расплав при 250 °C на стол, нагретый лишь до 90 °C.
Эта разница температур вызывает массивное сокращение нити на поверхности стола — первая известная причина курлинга первого слоя.
Может вызвать провал печати с самого начала, но часто проявляется в последующих слоях.
Настоящая причина курлинга — разница температур между экструдируемой нитью и нагретым столом.
Температура комнаты
Вторая причина — фактор окружающего воздуха. Стол не единственный холодный объект, контактирующий с расплавом.
Промышленные принтеры имеют нагреваемую камеру для устранения эффектов. Домашние тоже выигрывают от камер.
Открытые принтеры без камер напрямую экспонированы окружающему воздуху — вызывают курлинг первого слоя.
Как остановить курлинг первого слоя?
Если стол не выровнен — скорее всего будет курлинг. Необходимо выровнять стол для качественных печатей.
Выровняйте поверхность стола
Выровненный стол позволяет нити экструдироваться равномерно. Дает ровные первые слои — качественные изделия.
Принтеры используют разные механизмы: ручки под столом для изменения высоты углов, другие ручки для одновременной регулировки всего стола.
Также можно регулировать весь стол одновременно.
Некоторые принтеры имеют датчики выравнивания — обнаруживают искривление и автокорректируют.
Ручное выравнивание: подведите сопло к углу стола, регулируйте высоту до зажима стандартной бумаги. Повторите для всех углов.
Скорректируйте Z-смещение (Z-Offset)
Z-Offset — расстояние между домашней позицией Z-оси и кончиком сопла. Гарантирует ровный первый слой.
Теоретически Z-Offset = зазор между поверхностью стола и хотендом. Ошибки: неисправный микропереключатель, невыровненный стол, зонды хоминга нарушают параметры.
Хороший Z-Offset достигается правильным выравниванием стола. Ключ к идеальному первому слою — правильный Z-Offset и выровненный стол.
Регулируйте температуры сопла и стола
Разница температур между горячей нитью и столом — главная причина курлинга. Уменьшите эту разницу.
Отсюда необходимость нагрева стола для некоторых нитей вместо холодного.
Обычно нить горячее стола. Повысьте температуру стола и снизьте температуру сопла — избежите курлинга.
Но существуют пределы температур, сильные изменения создают новые проблемы.
Горячая нить — больше текучесть и адгезия. Снижение температуры бьет по адгезии, риск серьезных заторов.
Тонкую настройку достичь тестовыми печатями в разных диапазонах и выбором лучшего значения.
Выключите вентиляторы охлаждения
Вентиляторы улучшают качество поверхности, избегают стринга.
Но холодный воздух над горячими нитями усиливает температурную разницу и термические напряжения — вызывает курлинг.
Вентиляторы — источник нежелательных потоков. Совет: выключите вентиляторы для лучших первых слоев.
Регулярно чистите стол принтера
Привыкайте регулярно чистить поверхность стола. При каждом использовании остатки нити накапливаются.
Не игнорируйте пыль и грязь. Даже тонкий слой негативно влияет на адгезию — вызывает курлинг.
Для чистки: изопропиловый спирт (Amazon) отлично подходит. Раз в месяц снимите стол и помойте мылом и теплой водой. После чистки не трогайте руками при установке.
Используйте адгезивы
Рынок предлагает множество клеев для стола (Amazon).
Синий малярный скотч (Blue Painter) и Каптон
Дружелюбные к новичкам варианты. Наносите равномерный слой на поверхность.
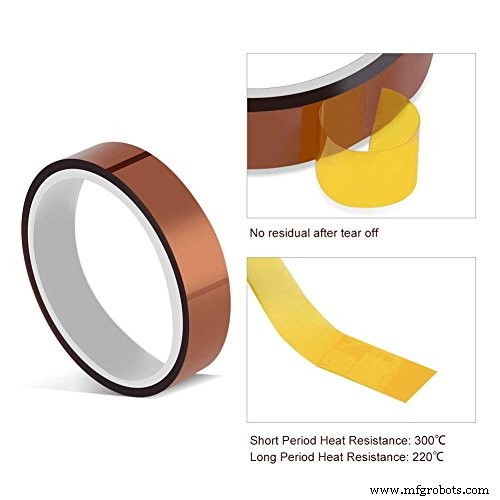
Можно добавить тонкий слой клеевого карандаша сверху для усиления адгезии.
Лак для волос
Наносите лак напрямую на стол. Но придется чистить стол после каждой печати.
Другие адгезивы: нанополимеры, PVA клеевые карандаши.
Улучшите основу (Basement)
Геометрия печати меняет адгезию и температурный профиль нити. Брим (brim) дает широкую базу — лучшее сцепление.
Можно использовать рейф (raft) — увеличивает базу, создает большую площадь хвата. Рейф — отдельная сущность, легко отделить печать.
Еще вариант: тонкие диски в основе дизайна — «уши мыши» (mouse ears). Размещайте везде, но особенно в острых углах.
Избегайте сквозняков
Иногда делаете всё правильно, но печать все равно кудрится. Проверьте открытые окна, кондиционеры — главные источники окружающего воздуха, вызывающие температурные разницы и курлинг.
Используйте камеру (Enclosure)
При печати первый слой контактирует с хотендом, размазывается на столе, держит температуру стола до конца.
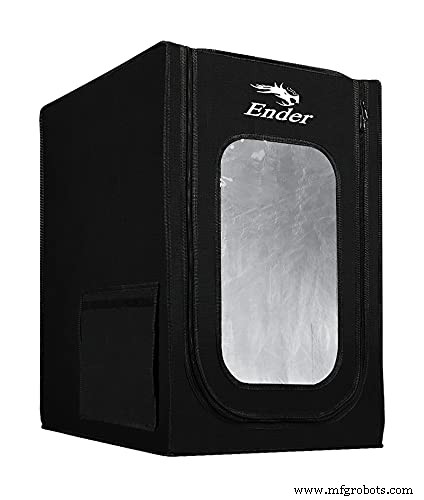
Камера сохраняет тепло, исключает сквозняки.
Как остановить курлинг печатей в целом?
Курлинг из-за усадки материала. Вызывает разницу температур экструдера и стола — края поднимаются.
Техники для остановки курлинга:
- Адгезия к столу
- Правильное выравнивание стола
- Использование брима
- Использование рейфа
- Настройка параметров первого слоя
- Подходящие настройки вентилятора
- Передняя дверь камеры
- Печать с черновиком (draft shield)
Как сделать идеальный первый слой?
В 3D-печати первый слой — фундамент всей печати. Правильный первый слой = идеальный объект.
Даже опытные пользователи подтверждают: получить идеальный первый слой — непростая задача.
5 шагов к идеальному первому слою
- Выровняйте стол
- Замедлите скорость первого слоя
- Проверьте температуры
- Обработайте поверхность стола
- Добавьте рейф, юбку (skirt) или брим
Заключение
Первый слой — база качественной 3D-печати. Даже опытные иногда борется с ним.
Нужно добиться мелочей: скорости печати, ширина экструзии, температуры стола, идеально ровный стол.
Теперь вы знаете причины курлинга/варпинга первых слоев и шаги для предотвращения.
Статья дает множество способов избежать общий курлинг/варпинг 3D-печатей.
3D печать
- 3D-печать силикона: руководство для новичков в передовом производстве
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики
- Материальная струйная печать (Material Jetting): Полное руководство по точности, цвету и инновациям
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- Выбор между инхаусной и аутсорсинговой 3D-печатью: Практическое руководство
- Экспертное руководство Карла Калабрии по установке вставок на 3D-принтер Mark One
- Ваше полное руководство по 3D-печати: от основ до передовых техник
- Баланс скорости и качества 3D-печати: оптимальные настройки
- Экспертное руководство по выбору материалов для 3D-печати SLS, MJF, FDM, SLA и DLS™
- PolyJet 3D-печать: передовая высокоскоростная фотополимерная технология для промышленной точности