



Оптимальная SLS 3D-печать: экспертные советы по позиционированию деталей
Правильное позиционирование деталей необходимо для успеха производственного процесса. Самые важные вещи, которые нужно иметь в виду, следующие:
- Концентрацию тепла нужно избегать и должна быть возможность правильно его рассеивать: Для этого важно избегать печати полностью перекрывающихся слоев один над другим. Поэтому детали обычно позиционируют косо к платформе. Кроме того, полузамкнутые объемы всегда должны иметь свои отверстия, обращенные вверх.
- Большие плоские поверхности деформируются (варпинг): Следует избегать слоев с чрезмерно большими взаимосвязанными поверхностями. В общем, не рекомендуется печатать поверхности больше 12 см² или больше 6 см по одной из осей на одном слое.
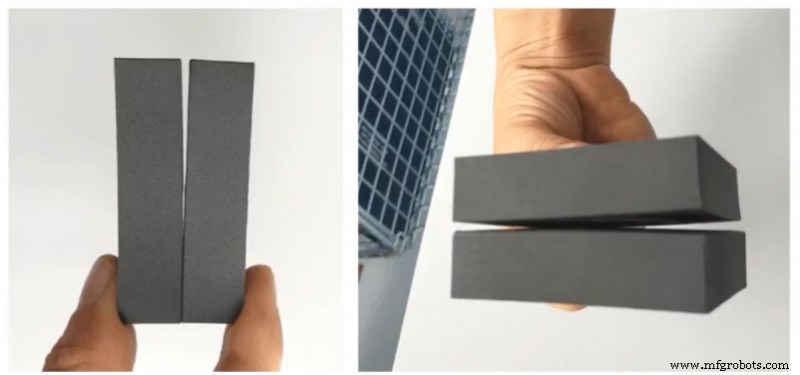
- Слои должны быть однородными: Печатаемая площадь в каждом слое должна быть похожей, избегая резких изменений от одного слоя к следующему. Неоднородность часто приводит к следам и эстетическим дефектам на деталях.
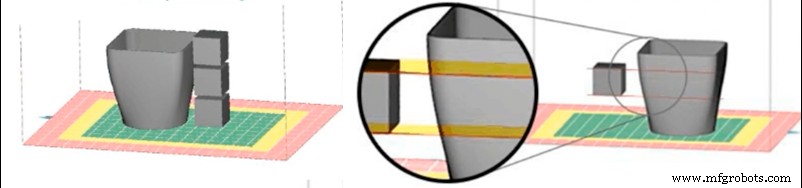
- Большие сплошные объемы имеют высокий риск неудачи: Детали большого объема, где невозможно сместить слои для избежания концентрации тепла, должны быть сделаны полыми или напечатаны с паттерном заполнения.
Советы по позиционированию
- Плоские поверхности: Рекомендуется позиционировать их под 45° по всем осям для избежания деформации или накопления тепла.
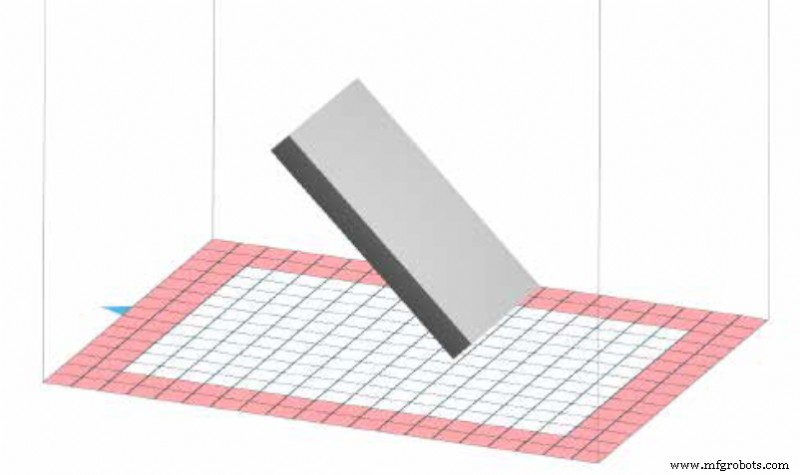
- Сплошные блоки: Как и плоские поверхности, их следует позиционировать под 45° по всем осям. Есть исключение — полые призмы с малой толщиной стенки, чье оптимальное позиционирование вертикальное, так как это позволяет рассеивать тепло с боков. В случае больших призм рекомендуется сделать деталь полой.
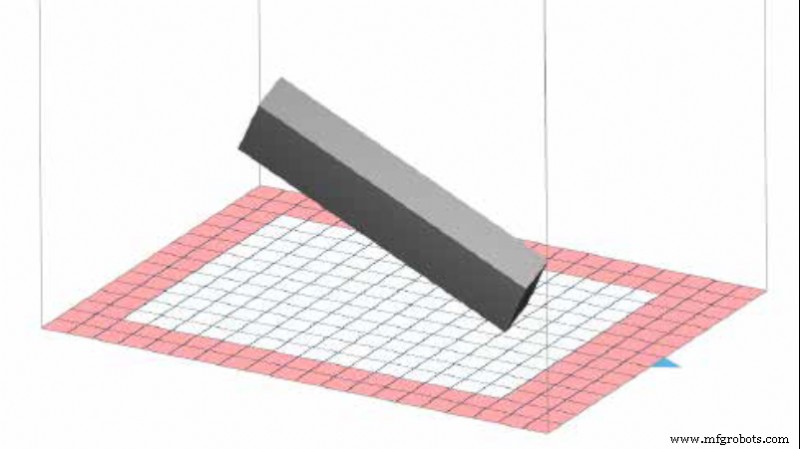
- Полуоткрытые объемы или коробки: Их позиционирование регулируется вышеуказанными правилами, однако отверстие всегда должно быть ориентировано вверх.
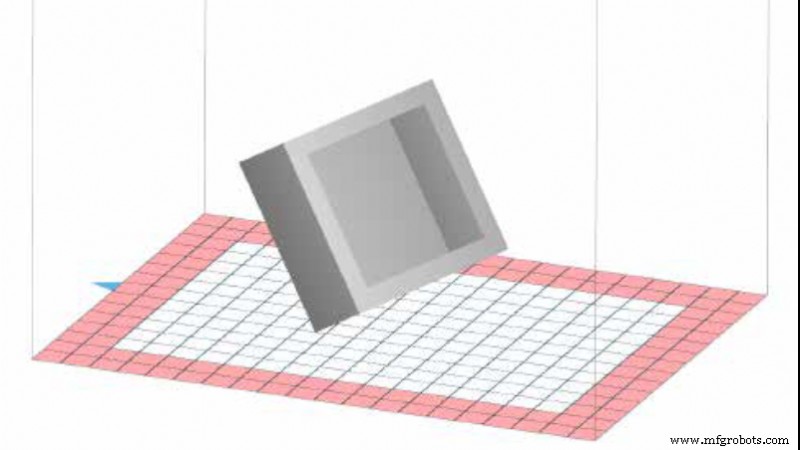
- Детали с гладкими поверхностями и острыми краями: Гладкие поверхности или детали, такие как сферы или округленные элементы, должны быть ориентированы вниз для лучшего качества, в то время как детали с краями, которые должны быть острыми, следует ориентировать вверх. Обычно нижние грани показывают более мягкие детали, а верхние — более острые.
- Отверстия, каналы и дыры: По возможности их следует ориентировать параллельно оси Z для лучшего качества.
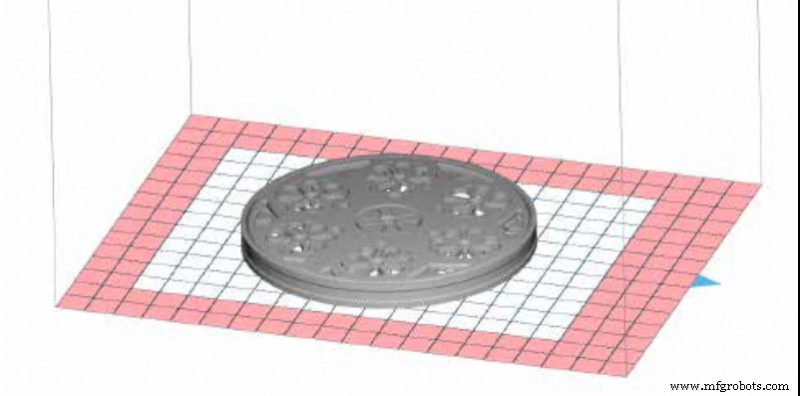
- Движущиеся части: В SLS 3D-печати максимальная точность всегда получается в плоскости XY, поэтому по возможности их всегда следует ориентировать таким образом.
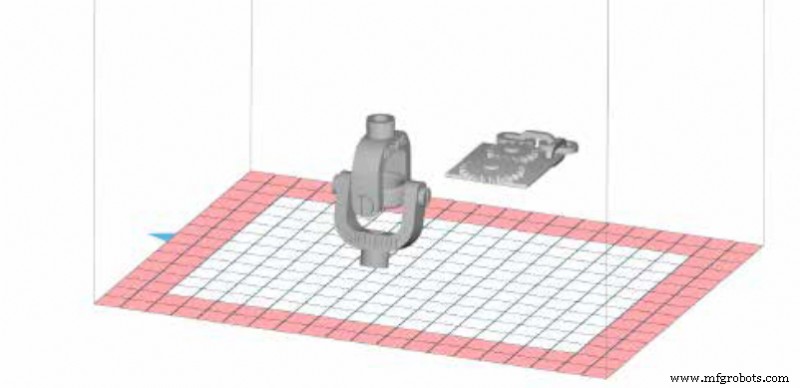
Эти советы помогают снизить риск неудачи, однако они основаны на общих ситуациях. Кроме того, не существует единственного правильного позиционирования, а в пределах низкорискового позиционирования некоторые дадут более высокое качество, а другие — более короткое время печати. Именно поэтому при позиционировании детали нужно учитывать множество факторов, производных из опыта.
Это руководство рассматривает концепции в общем виде и не фокусируется на конкретном бренде или модели, хотя они могут упоминаться. Между разными марками и моделями могут быть важные различия в процедурах калибровки или настройки, поэтому рекомендуется консультироваться с руководством производителя перед чтением этого руководства.
3D печать
- 3D-печать vs ЧПУ-обработка: реальная история их ролей в современном производстве
- Мастерство селективного лазерного спекания (SLS): от основ к реальным приложениям
- 5 ключевых преимуществ внедрения технологии SLS для вашего производственного рабочего процесса
- Освоение постобработки в промышленной 3D-печати: новые тренды и решения
- Статистика индустрии 3D-печати 2021: 40+ инсайтов о росте, внедрении и рыночной динамике
- KUHMUTE революционизирует микромобильность с SLS 3D-печатными адаптерами зарядки
- Почему бизнес выбирает FDM над SLS: 3 ключевых преимущества
- Интеграция симуляции с 3D-печатью: проверенный путь к более быстрому, рентабельному дизайну
- MJF против SLS: какая технология 3D-печати выигрывает для полимеров и эластомеров
- Металлическая 3D-печать: когда это правильный выбор