



Опорные структуры в 3D-печати: экспертное руководство по проектированию, использованию и оптимизации
Опорные структуры — хребет надежных 3D-печатей. Пока 3D-печать разблокирует свободную геометрию, она опирается на поддерживающие структуры, чтобы держать детали от искривления, коллапса или потери размерной верности.
В этом комплексном руководстве мы исследуем, что такое поддерживающие структуры, почему они критичны по печатающим технологиям и доказанные стратегии минимизации их использования при сохранении качества детали.
Что такое опорные структуры?
Опорные структуры действуют как леса: они временно подпоряживают печать, прикрепляют её к строительной платформе и поглощают тепло во время фабрикации. После завершения детали они удаляются.
Сложные фичи — нависающие элементы, мосты и глубокие полости — особенно уязвимы. Без поддержки они могут провисать или ломаться. В металлическом AM поддерживающие структуры также служат тепловыми сборосами, митигируя остаточные напряжения, которые иначе вызвали бы трещины или деформации.
Когда нужны поддерживающие структуры?
Большинство аддитивных процессов требуют определенного уровня поддержки. Таблица ниже резюмирует требование по технологии и материалу.
| Технология | Материал | Поддержка нужна? |
|---|---|---|
| Стереолитография (SLA) | Фото polимеры | Да |
| Моделирование методом слоевонакладного наплавления (FDM) | Термопластики | Да |
| Селективное лазерное спекание / DMLS / DED / EBM | Металлы | Да |
| Материальное струйковое печатание | Порошок | Да |
| Связующее струйковое печатание | Порошок | Нет |
| Селективное лазерное спекание (SLS) | Порошок | Нет |
Металлическая 3D-печать
Порошковое наплавление в слое (SLM, DMLS, EBM)
Эти системы обрамляют деталь в свободном порошке, но детали все равно нуждаются в поддержке для закрепления к строительной платформе и отвода тепла. Поддержка контактной площади между основанием детали и платформой снижает остаточное напряжение, предотвращая трещины, деформацию или деламинацию.
Подробнее о подводных камнях металлической печати см. наше руководство по частым проблемам металлической 3D-печати.
Прямая энергетическая депозиция (DED)
DED строит путем спекания материала на подложке. Как и порошковое наплавление в слое, поддерживающие структуры критичны для сложной геометрии, стабильности и рассеяния тепла.
Дизайнерские соображения
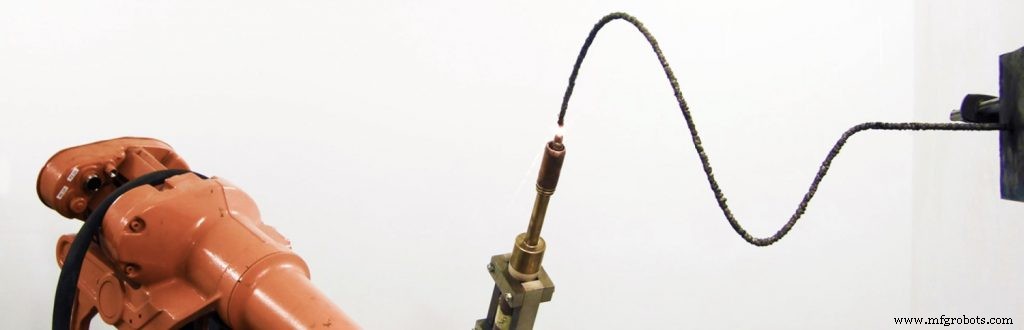
Металлические поддерживающие структуры обычно являются решеточными, действуя как тепловыми сборосами при низком использовании материала. Однако чрезмерная поддержка может увеличить время сборки и стоимость, и усложнить постобработку. Некоторые компании, такие как нидерландская MX3D, ввели роботизированную сварку на базе манипулятора, устраняющую необходимость в поддержках полностью.
Удаление поддержек
Металлические поддерживающие структуры обычно требуют режущих инструментов. После удаления шлифовка или полировка часто нужны для достижения гладкой поверхности.
Стереолитография (SLA)
SLA отверждает жидкую смолу светом. Поддерживающие структуры в SLA тонкие и лишь легко касаются детали, делая ручное удаление простым. Однако они могут оставлять микро-следы, обычно требующие шлифовки.
Дизайнерские советы
SLA превосходна, когда требуется высокое качество поверхности — визуальные прототипы, формы, слуховые аппараты. Позиционирование детали так, чтобы критичные поверхности избегали контакта с поддержками, может устранить видимые следы. Например, ориентируйте трубчатую деталь вертикально вместо горизонтально для минимизации поддержек.
Моделирование методом слоевонакладного наплавления (FDM)
FDM строит экструдируя нагрет филамент слой за слоем. Фичи до 45° можно печатать без поддержки, но более крутые нависающие или длинные мосты (>5 мм) нуждаются в помощи.
Типы поддержек
Поддерживающие структуры часто являются решеточными или деревоподобными. Деревоподобные поддерживающие структуры сокращают использование материала до 75% по сравнению с прямыми колоннами.
Удаление поддержек
Промышленные FDM-принтеры часто используют растворимые поддерживающие структуры. Поливиниловый спирт (PVA) растворяется в воде, в то время как высокоударный полистирол (HIPS) растворяется в лимонене. Растворение убирает необходимость в шлифовке, но добавляет постобработку времени.
Материальное струйковое печатание
Поддерживающие структуры обязательны для нависающих, но печатаются в отдельном водорастворимом материале, который можно удалить под давлением воды или в ультразвуковых ваннах.
Селективное лазерное спекание и связующее струйковое печатание
Оба порошковые процесса инкапсулируют деталь в свободном порошке, устраняя необходимость в дополнительных поддержках.
Недостатки поддержек
- Материальная стоимость: Поддерживающие структуры потребляют лишний материал, который обычно отбрасывается.
- Дизайнерские ограничения: Доступное удаление должно учитываться, ограничивая геометрию.
- Время: Генерация и постобработка поддержек добавляет часы к сборке.
- Поверхностный ущерб: Неправильное размещение может повредить тонкие фичи.
Четыре способа минимизировать поддерживающие структуры
- Оптимизируйте ориентацию детали: Реориентация модели может сократить нависающие элементы. Например, поворот «T»-образной формы так, чтобы горизонтальные лучи совпадали со строительной платформой, устраняет необходимость в поддержках.
- Оптимизируйте геометрию поддержек: Используйте топологически-оптимизированные решеточные или деревоподобные структуры. Autodesk Meshmixer может генерировать деревоподобные поддерживающие структуры для FDM, SLA и DMLS.
- Применяйте фаски и скругления: Добавление 45° фаски или скругленного фаска превращает крутые углы в печатаемые, устраняя необходимость в поддержках.
- Разбивайте сложные детали: Печать подсборок отдельно может драматически сократить объем поддержек и время сборки. Обеспечьте последовательную ориентацию для правильного подгонки.
Поддержки: необходимое зло? Будущее светло
Инновации превращают поддерживающие структуры из неудобства в оптимизированный процесс. Запатентованные «разделяемые поддерживающие структуры» Desktop Metal используют керамический порошковый интерфейс, растворяющийся постспеканием, позволяя легкое ручное удаление. PostProcess Technologies предлагает автоматизированные, hands-free системы удаления для FDM, SLA, PolyJet и CLIP.
Технология Intelligent Fusion Velo3D симулирует поведение детали для печати с до пяти раз меньше поддержек, достигая требований к почти нулю поддержкам во многих случаях.
Пока индустрия продолжает эволюционировать, экспертиза и правильный дизайн workflow остаются критичными для утилизации этих достижений.
Мы надеемся, это руководство усилит вас относиться к поддерживающим структурам как к союзникам, а не противникам.
3D печать
- Освоение поддерживающих структур 3D-печати: основные стратегии для каждого процесса
- Упрощение металлической 3D-печати: экспертные советы по управлению поддержками
- 3D-печать силикона: руководство для новичков в передовом производстве
- Струйная печать связующего (Binder Jetting) 3D-печать: как работает, преимущества и лучшие практики
- Материальная струйная печать (Material Jetting): Полное руководство по точности, цвету и инновациям
- Мастерство TPU 3D-печати: Полное руководство по гибким, долговечным деталям
- Освоение сварки нержавейки: полное руководство
- Мастерство пайки алюминия: экспертные техники и практические советы
- Ваше полное руководство по 3D-печати: от основ до передовых техник
- Экспертное руководство по выбору материалов для 3D-печати SLS, MJF, FDM, SLA и DLS™