



Выбор идеальной высоты слоя для 3D-печати: советы для качества и скорости
Если вы только начинаете в 3D-печати, можете не до конца понимать, какую высоту слоя (layer height) выбрать для своих моделей.
В этой статье разберу, что такое высота слоя, связь высоты слоя и диаметра сопла и почему вокруг этого много путаницы, а также лучшие высоты слоя в зависимости от задачи (качество, прочность, скорость и т.д.).
Прямо к делу!
Что такое высота слоя в 3D-печати?
Высота слоя (layer height), также называемая разрешением или детализацией — высота каждого отдельного слоя экструдированного пластика. Чем ниже высота слоя, тем детальнее печать, так как для завершения модели нужно больше слоев. Пример: куб 20×20×20 мм при высоте 0,12 мм даст 166 слоёв, при 0,28 мм — только 71.
В чём компромисс? Печать с высшим разрешением (ниже слой) резко увеличивает время — принтер кладёт в 2 и более раз больше слоёв. Увеличение высоты слоя ускоряет печать, но снижает детализацию.
По сути, вы обмениваете время печати на детализацию.
Пример двух Benchy: левый — 0,12 мм, правый — 0,32 мм.
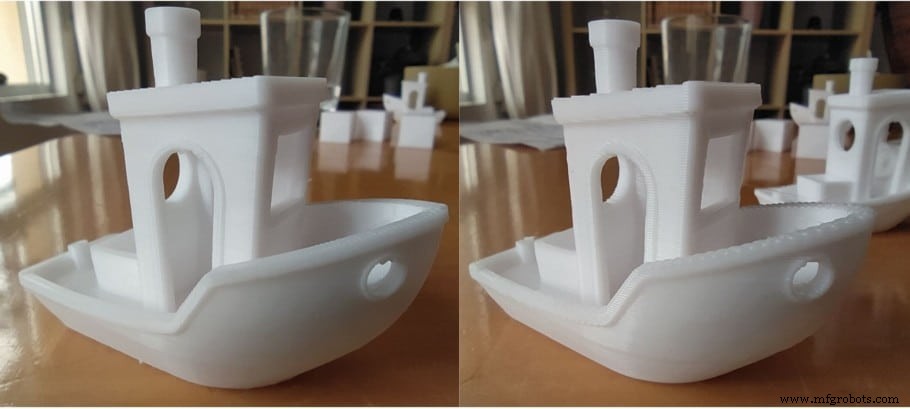
0,12 мм Benchy печатался 3:24 часа, 400 слоёв. 0,32 мм — 1:26 часа, 150 слоёв. Огромная разница во времени при единственной разнице — высота слоя.
Правый Benchy имеет гораздо более заметные линии. Особенно на крыше и верхних гранях бортов — явный «лесенчатый» эффект (stair-stepping).
Диаметры сопла и их влияние на высоту слоя
Стандартный диаметр сопла — 0,4 мм, диапазон обычно 0,2–1 мм. Увеличение диаметра позволяет печатать с большей высотой слоя и уменьшает число периметров для стенки (периметр шире). Важно: высота слоя никогда не должна превышать 80% диаметра сопла (минимума нет).
Таблица рекомендуемых мин/макс высот слоя для каждого диаметра сопла. Минимум не зависит от сопла, а от шаговых двигателей — обычно не ниже 0,04 мм (подробнее ниже), но минимум есть, потому что высокая вертикальная резолюция (малый слой) при большой минимальной ширине линии (диаметр сопла) имеет мало смысла.
| Размер сопла | Мин. высота слоя | Макс. высота слоя |
| 0,15 мм | 0,04 | 0,12 |
| 0,20 мм | 0,05 | 0,16 |
| 0,25 мм | 0,06 | 0,20 |
| 0,30 мм | 0,08 | 0,24 |
| 0,35 мм | 0,09 | 0,28 |
| 0,40 мм | 0,10 | 0,32 |
| 0,50 мм | 0,13 | 0,40 |
| 0,60 мм | 0,15 | 0,48 |
| 0,80 мм | 0,20 | 0,64 |
| 1,00 мм | 0,25 | 0,80 |
Печать с более крупным соплом и большей высотой слоя позволяет сократить время в 3–4 раза.
Диаметр сопла и толщина слоя — не одно и то же, влияют на результат по-разному: Высота слоя влияет на качество в основном на вертикальных и наклонных участках, а диаметр сопла — на детализацию в горизонтальной плоскости, так как крупное сопло кладёт более широкие линии, которые не должны быть заметны вертикально.
Крупное сопло кладёт более широкие периметры и позволяет увеличить высоту слоя (до 80% диаметра), что даёт гораздо более быструю печать. Платеж — качество ниже, чем при 0,4 мм сопле и 0,12 мм слое, или даже меньше сопло и ниже слой, но печать быстрее.
В режиме «vase» (ваза) крупное сопло не ускоряет печать — те же последовательности движений.
Какая лучшая высота слоя для 3D-печати?
Для большинства печатей идеальная высота — 0,2 мм: хорошая середина между качеством и скоростью, как для больших, так и для мелких деталей, линии слоёв не слишком заметны.
Конечно, зависит от задачи: миниатюра требует максимального разрешения, крупная функциональная деталь — не обязана быть красивой, но должна работать.
Лучшая высота слоя для детализации
Чем ниже слой, тем детальнее печать. Но только до 0,1 мм — ниже (например, 0,05 мм) видимого улучшения качества не даёт. Для большинства печатей, требующих высокого разрешения, 0,12 мм — золотая середина.
Печать 0,12 мм вместо стандартного 0,2 мм заметно увеличивает время — спрашивайте себя, стоит ли прирост детализации лишнего времени.
Я обычно печатаю 0,12 мм для гладкой детализированной поверхности — линии слоёв едва заметны.
Лучшая высота слоя для прочности
Обычно 0,1–0,15 мм дают максимальную прочность. Ниже или выше — прочность резко падает. Диаметр сопла тоже важен: крупное сопло при низком слое даёт максимальную площадь контакта между слоями — лучшее межслойное сцепление, общая прочность выше.
Исследование тестировало 0,4; 0,6; 0,8 мм сопла и разные высоты слоёв. Вывод: чем выше слой, тем слабее деталь — от мин. до макс. высоты разница в прочности ~3,5 раза.
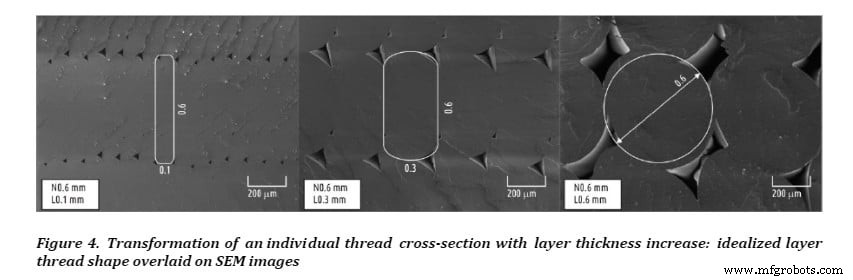
Видно: диаметр сопла играет большую роль — крупное сопло при низком слое даёт широкую площадь контакта для адгезии каждого слоя к предыдущему, итог — более сильная связь и прочнее изделие.
Учитывайте ориентацию слоёв
Объект, выдерживающий силу (крючок), где тяга постоянна в одном направлении, печатайте так, чтобы линии слоёв совпадали с направлением силы.
Печатаете вертикально — линии слоёв горизонтальны, крючок выдерживает только то, что позволяет межслойное сцепление.
Печатаете на боку — линии слоёв в линии силы, прочность возрастает в 2 и более раз.
Видео CNC Kitchen глубоко разбирает разницу прочности при разных высотах и ориентации — рекомендую посмотреть.
Паттерн infill тоже сильно влияет на прочность — подбирайте под назначение детали.
Лучшая высота слоя для скорости
Скорость и высота слоя обратно пропорциональны: толще слой — быстрее печать, тоньше — медленнее. При стандартном 0,4 мм сопле 0,32 мм и 0,1 мм оба возможны, куб 20³ мм печатается 18 и 59 минут соответственно.
Для максимальной скорости — максимальное сопло и максимальная высота слоя. Это драматически сокращает время за счёт детализации.
Для большинства со стандартным 0,4 мм — макс. высота 0,28–0,32 мм. Дальнейшее ускорение только сменой сопла на большее.
Лучшая высота слоя для прототипирования
Прототипирование должно быть быстрым — детали не финальные. Важны не только высота слоя, но и диаметр сопла, % infill, скорость в слайсере.
Общее правило: максимальное сопло, минимальный infill (cubic infill если можно — 3D-паттерн, прочный во все стороны), максимальная высота слоя, максимальные скорости.
При повышении скорости возможны проблемы: предыдущие слои не застывают, ringing/ghosting, плохая размерная точность и др.
Скорости индивидуальны для принтера, но периметры 100 мм/с, infill 200–250 мм/с — хороший старт для резкого сокращения времени.
Насколько важна высота слоя?
Увеличение высоты ускоряет печать (меньше слоёв на ту же высоту), но разрешение и качество падают из-за толстых слоёв. Для гладкой детализированной печати рекомендуется ниже слой.
Вернитесь к двум Benchy: на 0,32 мм чётко видно заполнение, на 0,12 мм — почти невидимо. Наиболее ярко — на крыше и бортах: явная лесенка.
Чем ниже слой, тем менее заметны линии и лесенка, но время растёт, и приходит момент, когда дальнейшее снижение не даёт заметного прироста качества, а время растёт сильно.
В целом 0,12 или 0,1 мм достаточно для экстремально детальных результатов. Ниже — обмен времени на маргинальные улучшения, если они есть.
Калькулятор оптимальной высоты слоя для 3D-печати
Prusa разработал калькулятор оптимальной высоты слоя, подбирающий высоту, где Z-ось движется только целыми шагами. Z-ось обычно отключена в простое. Если ось отключена на микрошаге, она прыгает к ближайшему полному шагу — ошибка.
Полезно для машин с дюймовыми винтами, но и для нестандартных высот слоя с метрическими винтами.
Введите параметры — получите идеальную высоту слоя.
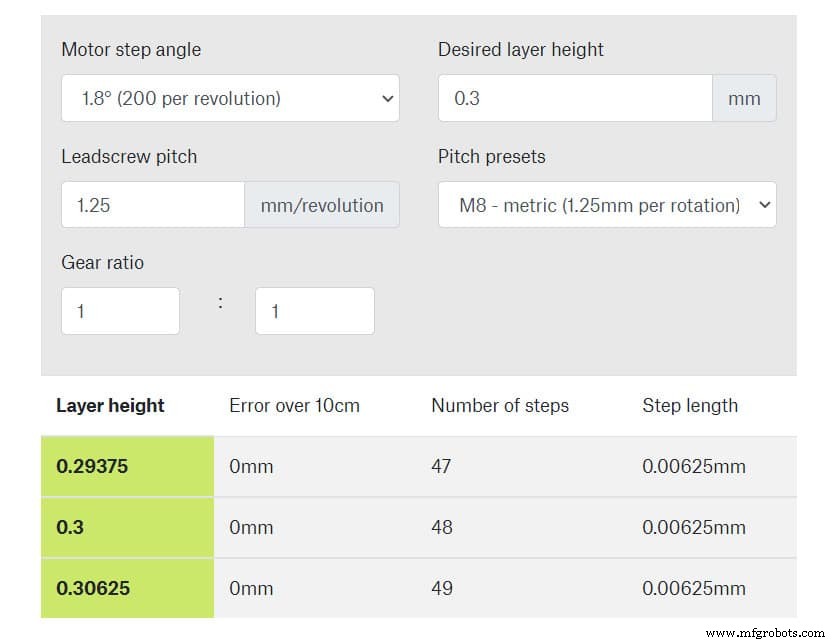
Magic numbers (волшебные числа) высоты слоя для Ender 3
Высоту слоя можно разбить на «magic numbers» — значения, работающие лучше всего на конкретном принтере.
Для Ender 3 magic numbers — кратно 0,04 мм, потому что трапецеидальный винт поднимает на 8 мм за оборот, делая это за 200 шагов (на оборот).
8 мм / 200 = 0,04 мм на шаг.
Стоит держать эти числа — тогда принтер при каждом подъёме находится в одной позиции относительно шага, что повышает качество за счёт согласованности движений.
Зная magic number, можно использовать её кратные:
- 0,24 мм
- 0,20 мм
- 0,16 мм
- 0,12 мм
- 0,08 мм
Раньше их нужно было задавать вручную в слайсере, так как дефолты ставили 0,1; 0,15 и т.д. — не кратные 0,04 мм.
Теперь большинство слайсеров (Cura в новых версиях) имеют высоты, согласованные с magic number: 0,12 мм для тонкой детализации, 0,28 мм для грубой — все отлично работают на любом Ender 3 (и любом принтере с шагом 0,04 мм).
Проблемы, связанные с разной высотой слоя
Как говорилось, крупное сопло и толстые слои ускоряют печать, но модель выглядит плохо и может быть слабее — слои имеют меньше контактной площади для адгезии.
С другой стороны, экстремально тонкие слои (0,05 мм) могут дать потерю качества и дефектов, а также невероятно длинное время даже для крошечных объектов.
Если печатаете с очень высоким разрешением (низкий слой), если стол не выровнен идеально — печати могут не прилипать.
Рекомендую печатать первый слой толще для надежного прилегания, а последующие — на нужной высоте.
Заключение
Единой «идеальной» высоты слоя нет — подбирайте под задачу.
Если проектируете сами, прототипируете, нужно много итераций — печатайте 0,28 мм (при 0,4 мм сопле). Быстро, функционально, ещё неплохо выглядит.
Когда финальный дизайн готов — снизьте высоту слоя.
В целом рекомендую держаться 0,2 мм — это sweet spot для большинства печатей по качеству и скорости.
Надеюсь, информация была полезна!
Хорошего дня!
Часто задаваемые вопросы
Лучшая высота слоя для сопла 0,4 мм
0,2 мм — идеально для 0,4 мм сопла: быстрая печать при высоком качестве. Технически мин. высота не ограничена соплом, только макс.
Лучшая высота слоя для сопла 0,6 мм
0,3 мм — лучший баланс качества и времени для 0,6 мм сопла. Мин. высота технически не ограничена соплом.
Лучшая высота слоя для сопла 0,8 мм
0,4 мм — лучший баланс для 0,8 мм. Если нужна больше скорость — 0,5 мм даст гораздо быстрее при сравнимом качестве.
Лучшая высота слоя для Ender 3
Ender 3: высота слоя должна быть кратна 0,04 мм (движение мотора за шаг) — 0,08; 0,12; 0,16; 0,20 мм и т.д.
Рекомендуемые продукты
Мы создали раздел рекомендуемых продуктов, чтобы убрать догадки и сократить время на поиск принтера, пластика или апгрейдов — мы знаем, как это может быть утомительно и приводить к путанице.
Мы отобрали несколько 3D-принтеров для новичков, продвинутых и экспертов, а также пластики и апгрейды — все протестированные и проверенные нами, так что любой выбор будет правильным.
3D печать
- Революция в космических полетах благодаря материалам нового поколения для 3D-печати
- Как 3D-печать революционизирует песок-литье: практическое руководство
- 4 ключевых принципа дизайна для успешной 3D-печати
- Application Spotlight: 3D-печать революционизирует дизайн и производство подшипников
- Революция в обуви: как 3D-печать стимулирует инновации, кастомизацию и ускорение вывода на рынок
- Лучшие материалы для металлической 3D-печати: раскрываем потенциал аддитивного производства
- CRN награждает Markforged X7 Turbo Print как лучшую инновацию 3D-печати 2020 года
- Использование 3D-печати в высшем образовании: выгоды, кейсы и ресурсы
- PLA против ABS: какой филамент лучше для 3D-печати миниатюр
- 10 самых прочных материалов для 3D-печати: максимальная долговечность