



Реальная скорость 3D-печати: от минут до часов
Первый вопрос новичка: «Как быстро могу напечатать XYZ?» Ответ — от пары минут до суток, что мало полезно. Добавлю конкретики.
Время печати на обычном настольном принтере зависитmainly от скорости экструдера, высоты слоя, ширины линии, процента инфилла и необходимости опор. Самый важный фактор — объем объекта.
Конкретный ответ: стандартный Benchy (13 г, 15,5 см³) печатается ~60 минут при средних настройках.
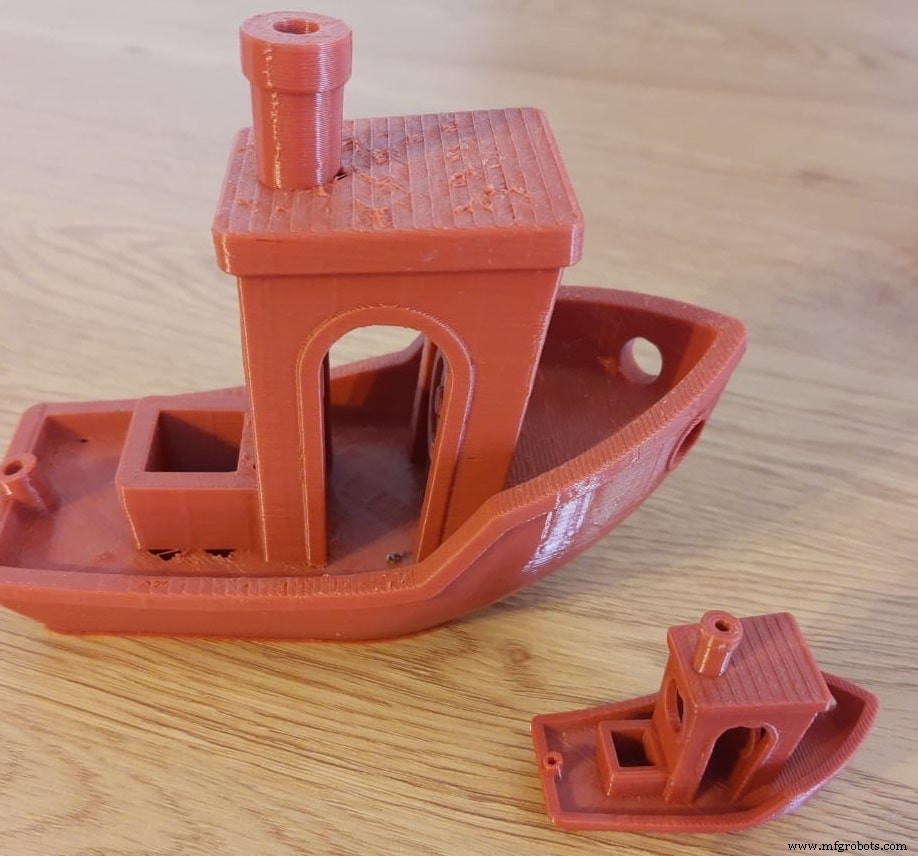
Benchy — любимый бот для бенчмарка качества. Буду использовать его для примеров.
Теперь вы знаете, что ответить друзьям про маленькую бесполезную лодку. Можно закрыть статью! Но если остались — дам еще пару фактов, чтобы оставить их в шоке (или скуке).
Главные факторы скорости печати
Разберем каждый. Хотите протестировать влияние — скачайте слайсер (Ultimaker Cura). Меняя параметры и слайся, софт покажет оценку времени. Принтер даже не нужен.
Построим таблицу времени печати Benchy при разных скоростях и высотах слоя. Начало — черновики Cura:
Время печати Benchy (минуты)
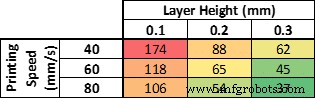
Настройки колоссально влияют на время. В примере: от 37 минут до почти 3 часов. Самый быстрый вариант все равно дает приятный Benchy.
Можете повторить: скачайте Benchy с Thingiverse.
Скорость движения экструдера
Очевидно, одна из главных причин. Линейная зависимость: удвоили скорость — примерно в 2 раза меньше время.
Но нет бесплатных обедов. Нельзя бесконечно растить скорость и ждать идеальный Benchy. Хорошие результаты ~50 мм/с. Топовые FDM печатают 150 мм/с без потери качества.
Хотите найти предел своего принтера — печайте Benchy. Начинайте с 35 мм/с, если ок — повышайте на 5–10 мм/с до идеальной точки.
Заставите принтер бежать как Усейн Болт — не взорвется, но получите ghosting/ringing, недоэкструзию, слабое межслойное сцепление, общее плохое качество.
Высота слоя (Layer Height)
Примерно линейная связь со временем. Удвоение слоя 0,1 → 0,2 мм сокращает время в 2 раза.
* Не совсем про-совет: вместо مراقبة печати можно пойти смотреть на траву (тоже растет, но медленнее).
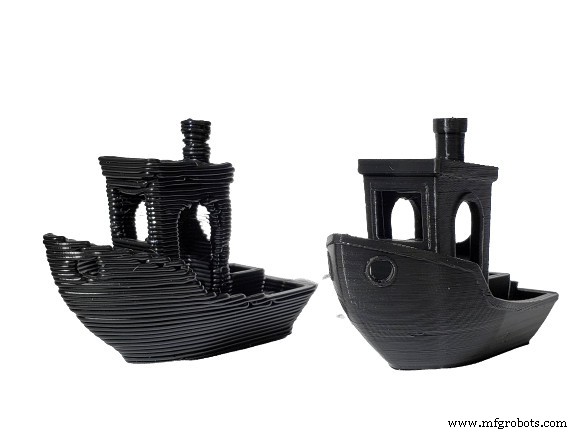
Для стандартного сопла 0,4 мм хорошо откалиброванный принтер печатает 0,05 мм слой. Результаты могут быть невероятно детальными. Малые слои идеальны для миниатюр.
Хотите еще детализацию — смените сопло 0,4 на 0,25 мм. Дешево и быстро, результат впечатляет.
Если терпения нет (как у пятилетки или меня) — ставьте 0,32 мм на том же сопле и печатайте вразлет.
Процент инфилла (Infill percentage)
Обычно добавляю инфилл для прочности. Но, как и любая настройка, есть побочки: больше филамент, больше время. Особенно для моделей с большим внутренним объемом.
На картинке — как выглядят разные проценты. С опытом придете к выводу: 12–20% инфилла достаточно для прочной детали без лишнего времени.
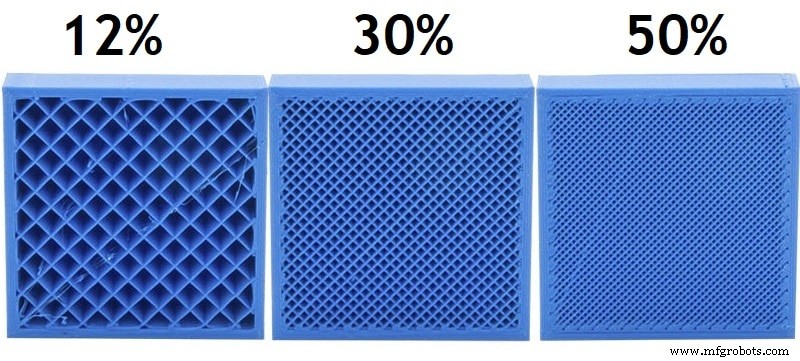
Оставайтесь в диапазоне 0–60%. Выше — почти нет прироста прочности, но безумные времена. Ориентировочно: 0–20% для декора, 20–40% для функциональных деталей легкого/тяжелого использования. 60% — редкие исключения, избегайте, если не уверены.
Пример провала из-за слабого инфилла — гигантский Benchy на первом фото.
Опоры (Print Supports)
Из-за принципа FDM есть максимальный угол нависающего элемента без опор. Каждый новый слой нужен предыдущий как основа. Эмпирическое правило: не печатайте углы >45° без опор.
Референс — популярный тест нависающих:
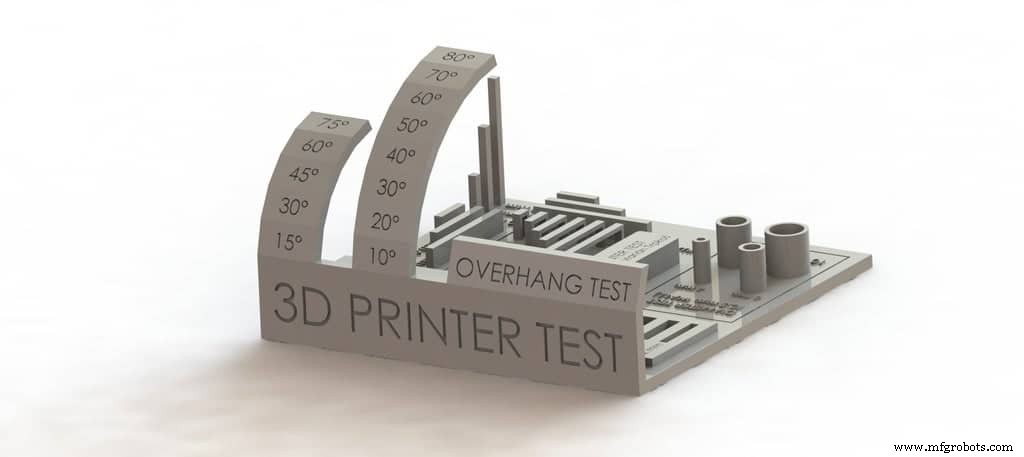
Рекомендую напечатать его, чтобы узнать предел вашего принтера (скачать тут). Всегда есть запас на пару градусов без опор.
Опытный пользователь выберет оптимальную ориентацию модели в слайсере — часто можно обойтись без опор простым поворотом.
Толщина стенок (Wall thickness)
Если не в Vase Mode (только внешняя оболочка одной линией), важны компромиссы толщины стенок. Под стенками понимаю число соседних проходов экструдера на каждом внешнем периметре для «постройки стены». Два последствия:
- Толще стены = прочнее и красивее.
- Толще стены = дольше печать, больше филамент.
Настройки называются по-разному: shells, perimeters, sides, loops.
Толщина оболочки тоже кратна диаметру сопла (0,4 мм — стандарт).
Минимум и рекомендации ниже для PLA, ABS, Nylon, PETG — любого филамента.
Слишком тонкие стенки — печать может не завершиться: несозревший слой коллапсирует под следующим. Абсолютный минимум — 0,8 мм (два периметра). Хорошо для промежуточных тестов итеративного дизайна.
Чрезмерная толщио — контрпродуктивно: больше внутренних напряжений, варпинг. Для прочности и качества — 1,6 мм (четыре периметра).
Заключение
3D-печать не быстрая, наоборот — медленная как черт, но можно ускорить настройками.
Есть современные принтеры, печатающие намного быстрее стандартных 50 мм/с, например Voron 2.4 — до 350 мм/с (в 7 раз быстрее) с отличным качеством.
Мейкеры часто печатают ночью, особенно 20+ часов — только соблюдайте меры предосторожности.
Рекомендуемые товары
Раздел рекомендуемых товаров снимет гадание и сэкономит время на выборе принтера, филамента, апгрейдов — мы тестировали и отобрали лучшее, чтобы что бы вы ни взяли, работало как надо.
3D печать
- Почему стеклянные столы печати дают превосходные результаты 3D-печати
- Мастерство PolyJet 3D-печати: точность, детализация и универсальные применения
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- 4D-печать: Будущее адаптивного, времени-реагирующего производства
- Разрушение мифов 3D-печати: три распространённых заблуждения
- Сократите время печати пластиковых деталей — экспертные стратегии дизайна
- Насколько легко начать 3D-печать: гид для новичка
- Могут ли 3D-принтеры печатать силиконом? Узнайте как
- Баланс скорости и качества 3D-печати: оптимальные настройки
- PolyJet 3D-печать: передовая высокоскоростная фотополимерная технология для промышленной точности