



Binder Jetting (связующее распыление): полное руководство
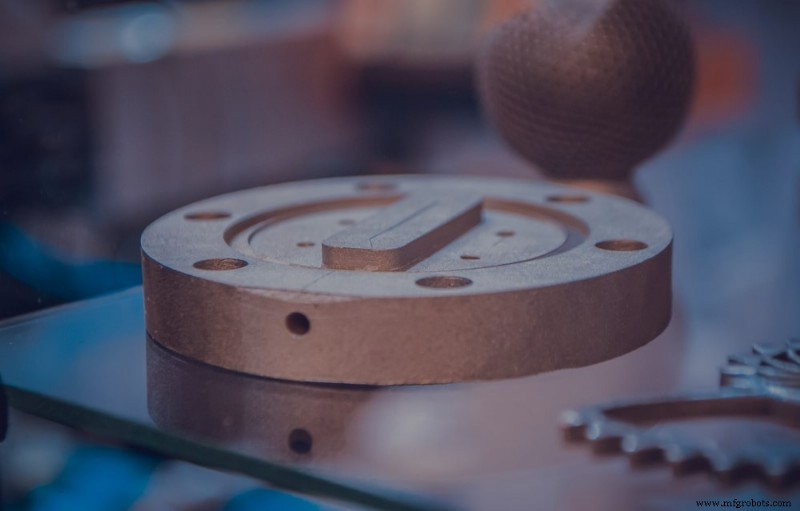
Что такое связующее распыление (binder jetting)? В 1993 году Массачусетский технологический институт разработал эту форму 3D-печати типа Inkjet-in-powder-bed для печати сложных деталей из множества материалов. Сегодня есть применения binder jetting в нескольких отраслях, и вы можете создавать всё от металлических деталей до крупных песочных литейных сердечников до полноцветных прототипов. Binder jetting быстр и стоимоэффективен, но многие команды разработчиков незнакомы с этим производственным процессом. Вот что вам нужно знать.
Что такое binder jetting?
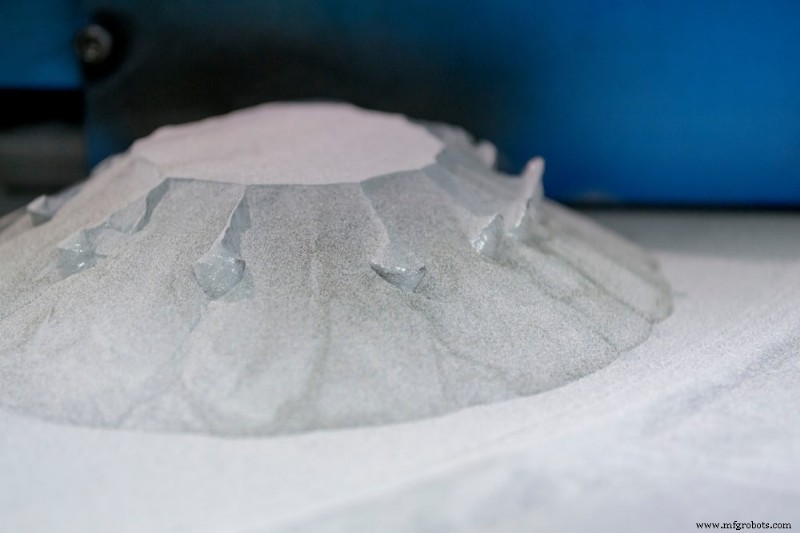
В то время как многие другие методы 3D-печати используют единственную насадку или лазер для создания деталей слой за слоем, binder jetting распыляет жидкий связующий агент на слой порошка. Фактически, процесс 3D-печати binder jetting похож на то, как 2D-принтер добавляет чернила на бумагу. Онmainly используется для печати металла, песков и керамики и известен своей скоростью, доступностью и способностью печатать крупные детали.
Для начала процесса binder jetting вам понадобится создать цифровую модель вашей детали, нарезать ее и отправить вашему производственному партнеру. Они затем введут ее в принтер binder jetting. Затем резак-распределитель или ролик распределит тонкий слой порошка над строительной платформой, и карета с Inkjet-насадками пройдет над порошковым слоем, нанося капли связующего агента. Если вы создаете полноцветную деталь, машина также наносит цветные чернила на этом шаге.
Строительная платформа затем понизится в соответствии с толщиной слоя вашей модели. Большинство полноцветных моделей имеют высоту слоя 100 микрон, большинство металлических деталей имеют высоту слоя 50 микрон, а большинство песочных литейных материалов имеют высоту слоя между 200 и 400 микрон. Далее лезвие или ролик повторно покрывает поверхность, и процесс повторяется до завершения вашей детали. Ваш инженер может затем отвердеть вашу деталь для увеличения ее прочности, аккуратно освободить ее от рыхлого порошка на вашем порошковом слое и очистить ее с помощью кисти или сжатого воздуха.
Детали, только что созданные с использованием binder jetting, находятся в «зеленом» состоянии и обычно имеют высокую пористость и плохие механические свойства. Как таковые, ваш инженер может добавить несколько шагов пост-обработки после печати, которые будут варьироваться в зависимости от материала вашей детали. Например, металлическая деталь может нуждаться в спекании с низкотемпературно-плавким металлом вроде бронзы. Если у вас полноцветная деталь, ваш инженер может инфильтровать ее акрилом для улучшения ее яркости. Если у вас песочный литейный сердечник или форма, никакая дополнительная обработка не требуется.
Частые материалы для binder jetting
Материалы binder jetting делятся на три категории — порошок, песок и металл.
Песчаник и PMMA порошок
Поскольку 3D-принтеры binder jetting часто имеют вторичные печатающие головки, добавляющие цвет, пока первичная печатающая головка добавляет связующий агент, легко создавать полноцветные модели с использованием песчаника или полиметилметакрилата (PMMA) порошков. Однако результирующие детали будут очень хрупкими — даже после обработки — и лучше используются как нефункциональные модели вроде топографических карт или фигурок.
Песок
Песок и кварцевый песок относительно доступны, поэтому они отлично подходят для создания разовых форм и сердечников. Не только binder jetting с песком позволит вам создавать сложные геометрии, которые были бы трудны или невозможны для производства традиционными методами, но вы также сможете достичь размерной точности ±0,3 мм. Также заметьте, что:
- Вам не понадобится дополнительная пост-обработка.
- Толщины слоев для песочных литейных сердечников и форм обычно попадают между 200 и 400 мкм.
- Размеры сборки могут быть такими большими, как 2200 x 1200 x 600 мм.
Металл
Binder jetting также популярный выбор для 3D-печати металла. Это до 10 раз более экономно, чем селективное лазерное спекание (SLS) или селективное лазерное плавление (SLM) и предлагает относительно большие размеры сборки до 800 x 500 x 400 мм. Binder jetting также позволяет сложные геометрии, не требует поддерживающих структур и имеет размерную точность ±0,2 мм.
Binder jetting совместим со сталью, титаном, хромитом, медью и другими, но вам понадобится пост-обработать вашу деталь для улучшения ее прочности независимо от того, какой металл вы используете. Опции пост-обработки включают:
- Инфильтрация: Инфильтрация включает размещение отвердевшей детали в горячей печи. После сгорания связующего агента плотность детали снизится до около 60%. Ваш инженер может затем заполнить пустоты, оставленные позади, бронзой или другим низкотемпературно-плавким металлом до достижения как минимум 90% плотности. Инфильтрованные детали относительно прочны и имеют хорошие механические свойства, но они будут около 2% меньше после инфильтрации.
- Спекание (Sintering): Если вы хотите еще лучшие механические свойства, вы можете спековать вашу металлическую деталь. Спекание включает нагрев детали в печи для выжарки ее связующих агентов и сплавления ее металлических частиц. Спекованные детали имеют высокую коррозионную устойчивость и 3% пористость, но недостаток в том, что они часто усаживаются около 20% от их исходного размера. Эта усадка может быть неравномерной, что может вызвать неточности после печати, даже если ваш дизайн уже учел 20% усадки.
Преимущества и недостатки binder jetting
Когда вы выбираете binder jetting, вы можете:
- Достичь относительно высокую размерную точность: Поскольку binder jetting происходит при комнатной температуре, вам не нужно волноваться о искривлении и ваша деталь останется высоко размерно точной. Если вы binder jetting с металлом, вы также не нужно волноваться об снятии остаточных напряжений во вторичной пост-обработке. Однако вы, вероятно, заметите усадку после спекания.
- Экономить деньги: Binder jetting металлической детали более чем в 10 раз более экономно, чем использование SLM или SLS. Не только это более доступно, но это также использует меньше энергии, потому что оно использует жидкий связующий агент вместо лазера. Плюс, керамические и металлические порошки binder jetting обычно более доступны, чем порошки для SLS и SLM. Аналогично, вы можете произвести полноцветный прототип через binder jetting за долю того, что обычно стоило бы произвести один через SLS, SLM или материаловое джиттинг.
- Отказаться от поддерживающих структур: В binder jetting несвязанный порошок обеспечивает всю поддержку, которой нужна ваша деталь, устраняя необходимость в поддерживающих структурах и давая вам больше дизайнерской свободы. Это также означает более короткие пост-обработки и меньше потребления материала по сравнению с другими 3D-печатающими технологиями.
- Сократить отходы: 100% непотраченного порошка может быть повторно использован для будущих принтов, помогая вам экономить материал и деньги. В сравнении, только 50% порошка, используемого SLS 3D-принтерами, повторно используемо.
- Быстро производить крупную деталь или несколько меньших деталей одновременно: Машины binder jetting имеют объемы сборки до 2200 x 1200 x 600 мм, что означает, что вы можете производить крупные детали или одновременно строить несколько меньших.
Однако есть несколько недостатков для рассмотрения при использовании binder jetting. Держите в уме, что:
- Металлические детали binder jetting будут иметь более низкие механические свойства, чем их SLS-контрпарты из-за их более высокой пористости.
- Binder jetting предлагает ограниченный выбор материалов по сравнению с другими 3D-печатающими процессами.
- Детали хрупки в их зеленом состоянии, что означает, что вы можете печатать только грубые детали.
- Большинство binder jetted деталей требуют пост-обработки, что может значительно удлинить производственные времена и ввести неточности.
3D-печать с Fast Radius
Binder jetting — быстрая и доступная технология, отличная для крупных принтов и полноцветных прототипов. Является ли binder jetting лучшим процессом для вашего следующего проекта? Работа с опытным производственным партнером может помочь вам сделать правильное решение.
В Fast Radius наша команда профессионалов имеет годы опыта с последними 3D-печатающими технологиями. Мы можем помочь оптимизировать ваш дизайн для 3D-печати, выбрать материал и 3D-печатающий метод, подходящий вашим нуждам, и большее. Свяжитесь с нами сегодня, чтобы начать.
Промышленные технологии
- Превентивное обслуживание: как проактивный уход драйвит надежность и экономит затраты
- Язык программирования Java: эволюция, версии и области применения
- Язык программирования C: обзор, история и области применения
- Язык программирования C++: обзор и ключевые особенности
- Java 10: ключевые особенности и модель выпуска
- Java 9 (JDK 9): ключевые возможности и преимущества
- Java 8: обзор — функциональное программирование, Streams, Date-Time API
- MATLAB: Комплексный обзор ведущей среды численных вычислений
- C#: обзор современного объектно-ориентированного языка от Microsoft
- Обзор Python: высокоуровневый, читаемый, интерактивный и объектно-ориентированный язык