



Электронно-лучевое плавление (EBM): полное руководство для промышленных профессионалов
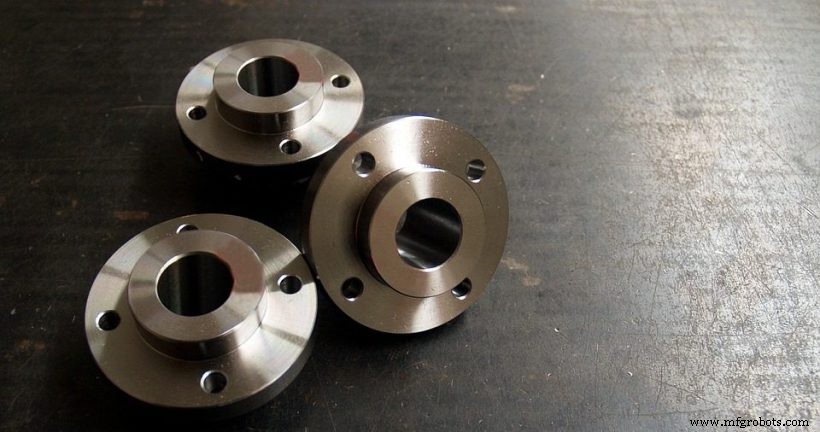
Электронно-лучевое плавление (EBM) — передовая металлическая аддитивная производственная процесс, использующий сфокусированный электронный пучок для спекания порошкового металла в твердые компоненты. Запущенная шведской компанией Arcam (ныне часть GE Additive) в 1997 году, EBM славятся производством легких, высокоплотных деталей, отвечающих строгим стандартам производительности авиакосмической, медицинской и оборонной отраслей.
В этой статье мы исследуем рабочий процесс EBM, его ключевые преимущества и ограничения, поддерживаемые материалы и отрасли, которые больше всего выигрывают от этой технологии.
Как работает электронно-лучевое плавление
Как и другие методы порошкового спекания в ложе порошка — такие как селективное лазерное спекание (SLS) и прямая металлическая лазерная спекание (DMLS) — EBM строит объекты слой за слоем. Критическое различие лежит в источнике тепла: высокомощный электронный пучок, который в несколько раз более энергетичен, чем лазеры, используемые в конкурирующих системах. Это приводит к более быстрым временам сборки и уникальному термическому профилю, влияющему на качество детали.
- Строительная пластина равномерно покрывается тонким слоем металлического порошка.
- Во время предварительного нагрева электронный пучок селективно плавит порошок в областях, определенных CAD-геометрией.
- После затвердения слоя добавляется новый слой порошка и пучок спектает его с предыдущим слоем.
- Цикл повторяется до достижения деталью конечной формы. Излишки порошка затем удаляются, и компонент проходит любую необходимую постобработку.
Печать происходит в камере с высоким вакуумом для устранения окисления и загрязнения, обеспечивая превосходную материальную целостность.
Преимущества EBM
- Высокие скорости сборки — Мощный электронный пучок и многопучековая конфигурация позволяют быстрое депонирование материала, сокращая время цикла по сравнению с лазерными системами.
- Исключительное качество деталей — EBM производит компоненты с механическими свойствами, сопоставимыми с конвенциональным литьем и ковкой.
- Ультравысокая плотность — Предварительный нагрев и высокие рабочие температуры дают детали, превышающие 99% плотность, минимизируя остаточные напряжения и часто устраняя необходимость в поддерживающих структурах.
- Материальная перерабатываемость — Неиспользованный порошок может быть перемалыван и повторно использован, снижая общие отходы материала и стоимость.
Ограничения EBM
- Точность — Толщина слоя обычно 50–200 мкм, что может приводить к более грубой шероховатости поверхности и меньшей размерной точности, чем в более тонкослойных лазерных системах.
- Материальные ограничения — Процесс требует проводящих, высокочистых порошков; текущее портфолио ограничено горстью сплавов.
- Стоимость — И оборудование, и премиальные порошки делают EBM высококонечным решением, лучше всего подходящим для специализированных промышленных приложений.
Материалы, совместимые с EBM
EBM наиболее эффективен с проводящими металлическими порошками, такими как титановые сплавы (напр., Ti‑6Al‑4V), кобальт-хром, высокопрочные стали и никелевой сплав 718. Технология также уникально позволяет фабрикацию титанового алюминида (TiAl), ценного за свою легкую прочность и высокотемпературную термостойкость — хотя TiAl восприимчив к трещинам, если не обрабатывать аккуратно.
Ключевые приложения
Способность EBM создавать сложные, высокопрочные геометрии делает ее незаменимой в следующих секторах:
- Медицинские импланты — Кастомные трабекулярные каркасы и ортопедические устройства, соответствующие анатомии пациента. Компании вроде LimaCorporate стали пионерами использования EBM в ортопедии.
- Авиакосмические компоненты — Весосберегающие детали, такие как лопасти турбин и структурные кронштейны. GE Additive, например, 3D-печатает лопасти турбин для реактивных двигателей с использованием EBM.
- Оборона и высокопроизводительная инженерия — Детали, требующие исключительной устойчивости к усталости и коррозии.
Заключение
Пока EBM остается премиальной технологией из-за стоимости материалов и оборудования, ее доказанная история производства плотных, высокопроизводительных металлических деталей позиционирует ее как краеугольный камень современного аддитивного производства. С недавним введением Arcam EBM Spectra H, технология готова к более широкому принятию в дополнительных промышленных доменах.
3D печать
- Топ-10 металлов с самыми высокими температурами плавления: от вольфрама к титану
- Пассивация в металлообработке: техническое руководство по коррозионной защите
- Основы металлообработки: процессы, техники и применение
- Введение в электронные лампы: основы современной электроники
- Прямое металло-лазерное спекание: профессиональное руководство по металлической 3D-печати
- Проволочно-дуговая аддитивная мануфактура (WAAM): руководство 2020 по крупномасштабной металлической 3D-печати
- Электронно-лучевое плавление (EBM): полное руководство для промышленных профессионалов
- Электронно-лучевая сварка: определение, процесс и преимущества
- Основы листового металла: превращение плоских листов в функциональные детали
- Металлорежущая цикловая пила: подробное руководство