



Основы металлической литья: руководство для начинающих
Обзор металлической литья в литейном цехе
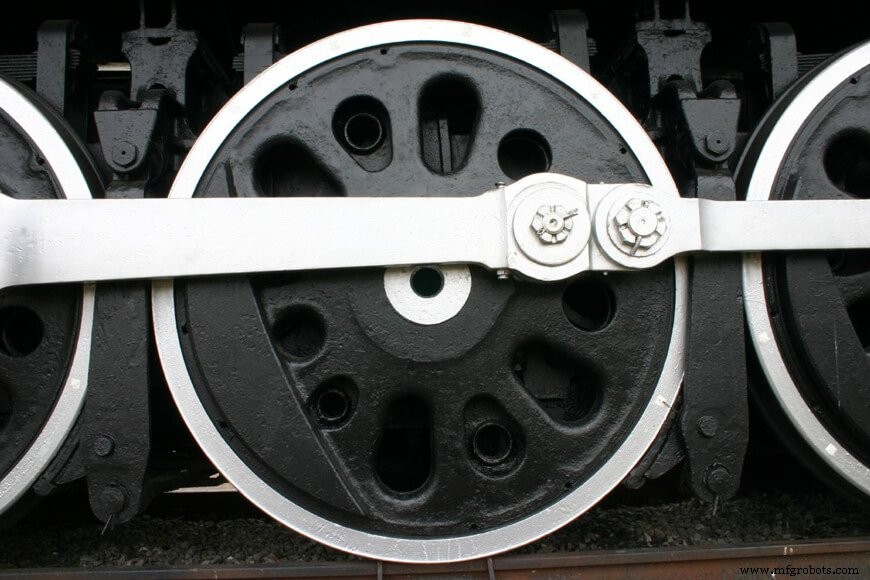
Наша жизнь наполнена литыми металлическими изделиями. Многие металлические объекты, которые мы считаем само собой разумеющимися — колеса поездов, фартуки прицепов, фонарные столбы, крупномасштабное промышленное оборудование и даже скульптуры — отливаются в литейном цехе. Огромное количество различных применений литых металлов демонстрирует их универсальность: металл можно отлить в долговечные, сложные компоненты с минимальной механической обработкой или сваркой, тем самым уменьшая потребность в дорогом труде. Что еще важнее, литейные цехи стали значительным потребителем переработанного металлолома, превращая уставшие металлические объекты в полезные продукты.
Что такое металлическая литья?
Литье — это процесс создания твердых металлических форм (отливок) путем заполнения полостей в формах жидким металлом и последующего остывания объекта. Основные этапы изготовления отливок: модельное дело, формовка, плавка и заливка, остывание, выбивание и очистка, термическая обработка и контроль.
Модельное дело
В терминологии литья «модель» — это реплика объекта, который нужно отлить, используемая для формирования полости формы. Их можно изготовить из широкого спектра материалов, включая дерево, металл или пластики. Модельное дело — процесс производства этих моделей. Поскольку модель определяет форму отливки, отливка не может быть лучше модели, из которой она сделана. Для производства качественной отливки необходимо, чтобы модель была тщательно спроектирована, изготовлена и отшлифована.
Основные функции модели:
- формирование полости формы
- учет характеристик литующегося металла
- обеспечение точных размеров
- обеспечение способа подачи жидкого металла в форму (литейная система)
При затвердевании металл склонен усаживаться и/или деформироваться (в разной степени в зависимости от металла). Модель проектируется с встроенными допусками на усадку и деформацию для компенсации. Она также должна быть выполнена с конусностью на вертикальных стенках, называемой углом отклона (draft), необходимой для извлечения модели без нарушения стенок формы.
Полостные отливки можно создавать с использованием сердечника — дополнительного куска песка или металла, формирующего внутренние отверстия и каналы отливки. Каждый сердечник позиционируется в форме перед заливкой расплавленного металла. Чтобы удерживать каждый сердечник на месте, в модели есть впадины, называемые сердечниковыми отпечатками, где сердечник можно закрепить.
Формовка
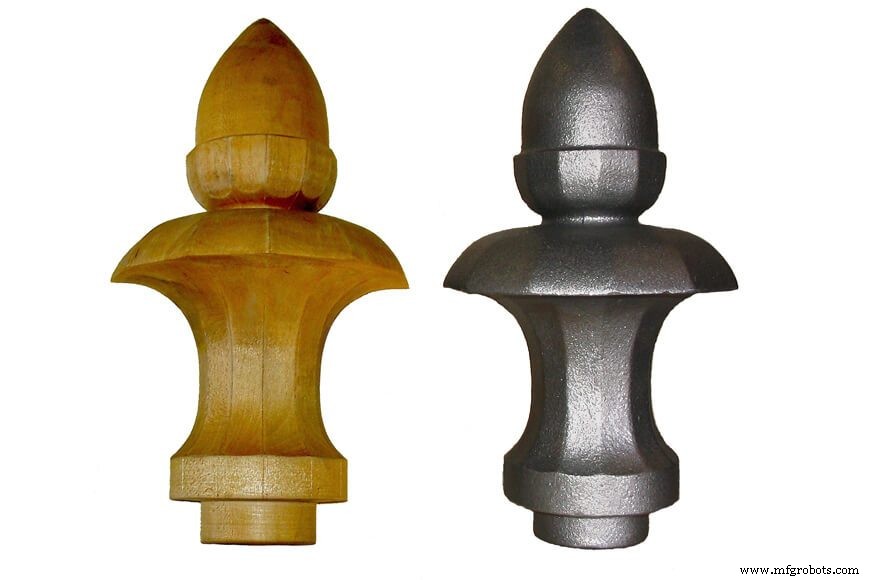
Формовка — процесс подготовки формы для приема расплавленного металла. Существует два основных типа процессов формовки: многоразовые и разлагаемые.
Как следует из названия, многоразовые формы можно использовать многократно. Процесс литья не разрушает форму во время затвердевания и остывания металла. Многоразовые формы обычно делаются из металла.
В противоположность, разлагаемые формы — временные объекты, которые разрушаются во время затвердевания и остывания металла. Наиболее широко используемый метод разлагаемых форм — песковая литья, процесс, в котором специально обработанный песок («зеленый» песок) утрамбовывается вокруг модели и помещается в оправу (фляску). Затем модель удаляется, сердечники устанавливаются на место, и литейная система устанавливается для направления расплавленного металла в форму.
Каждая из этих общих категорий методов форм имеет множество специализированных подтипов, оптимизированных для разных литейных металлов и различных уровней сложности модели. Такие методы включают литье в коке, литье под давлением, оболочевое формование и инвестиционную литье.
Плавка и заливка
Существует две категории металлов, из которых производят отливки: черные (металлы, содержащие железо) и цветные (металлы, не содержащие железо). Черные сплавы включают сталь, ковкий чугун и серый чугун. Наиболее часто используемые цветные сплавы в литье — алюминий и медь, однако иногда для специализированных применений используют сплавы на основе магния, никеля и титана.
Металлы для плавки и литья — обычно смесь переработанного лома и легирующих металлов — загружаются для «зарядки» печи. Внутри печи металл подвергается экстремально высоким температурам до достижения точки плавления (часто свыше 2500 °F [1370 °C]). Для достижения таких температур необходимы специализированные печи.
Два доминирующих типа плавильных печей, используемых литейными цехами — электродуговая и индукционная.
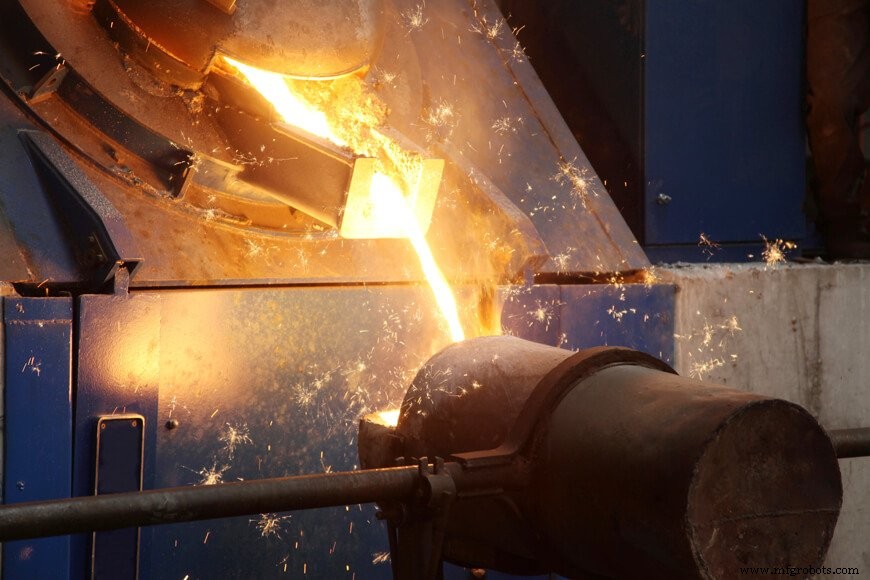
Электродуговая печь работает как пакетный процесс плавки, производя партии расплавленного металла, известные как «заплавки» (heats). Металл плавится за счет подачи электрической энергии в внутреннюю часть печи через графитовые электроды. Дополнительная химическая энергия подается кислородно-топливными горелками и кислородными ланцами. Кислород инжектируется для удаления примесей и других растворенных газов во время плавки. По мере плавления металла шлак образуется и всплывает на поверхность расплава; шлак, часто содержащий нежелательные примеси, удаляется перед выпуском металла из печи (tap out).
Индукционная печь передает электрическую энергию индукцией — высоковольтный источник из первичной катушки индуцирует низковольтный, высокотоковый ток в стальном заряде (вторичная катушка). Индукционные печи способны плавлять и легировать широкий спектр металлов с минимальными потерями при плавке, однако когда речь идет об очистке металла, они менее способны, чем электродуговые печи.
Благодаря своим соответственно сильным и слабым сторонам, электродуговые печи шире используются для плавки черных металлов, в то время как индукционные печи доминируют в цветных применениях.
Затвердевание, выброс и очистка
Тигили, роботизированные манипуляторы и гравитационные разливные машины используются для перемещения расплавленного металла из одного места в другое. Квалифицированные металлурги также вручную разливают расплав с помощью ковшей. Расплав вливается в форму через систему впусков и ливневых каналов; металл остывает и затвердевает, навсегда принимая форму внутренней полости формы, которую он заполняет. Отливка затем выбрасывается из формы или удаляется из песковой формы выбиванием (shakeout).
Впуски и ливневые каналы, доставляющие расплав в полость формы, также заполняются расплавом в процессе. Металл в форме затвердевает вместе с металлом в системе впусков и ливневых каналов, образуя единый кусок. Сразу после выброса/выбивания металл из системы впусков и ливневых каналов все еще прикреплен к основному телу отливки. Этот излишек металла удаляется в процессе очистки (обычно используют отбойный молоток или ленточную пилу). Смесь барабанных барабанов, воздушно-абразивных установок и высоконапорных моек используется для очистки от оставшегося песка или зара.
Полученная отливка должна быть идентична по форме и пропорциям исходной модели, хотя она может быть слегка меньше из-за усадки металла.
Термическая обработка и контроль
Некоторые отливки используются в требовательных промышленных применениях: им может понадобиться сохранять точную форму при замерзающих температурах, сопротивляться коррозии во влажной среде или выдерживать огромный вес. Термическая обработка используется для изменения физических свойств металла до требуемых спецификаций.
Термическая обработка включает нагрев и охлаждение, часто до экстремальных температур, для снятия напряжений в отливке и/или изменения физических свойств металла. Температура должна контролироваться с точностью для достижения желаемых физических свойств.
Перед тем как производственная партия отливок может быть считаться завершенной, ее физические свойства и структурная целостность тестируются. Методы испытаний, требующие разрушения испытуемой отливки, известны как разрушающие испытания, а те, что не повреждают отливку, классифицируются как неразрушающие.
Используемые методы испытаний зависят от того, насколько требовательны спецификации. Для некоторых чисто эстетических изделий достаточно краткого визуального осмотра на размерную точность, трещины и отделку поверхности. С другой стороны, если отливка должна работать в промышленной среде, могут исчерпывающе тестироваться все ее физические свойства (вязкость, предельная прочность, удлинение, ударная вязкость, твердость и т.д.).
Срок службы и переработка
После прохождения контроля отливка отправляется, продается и вводится в эксплуатацию. Литые металлические изделия, особенно прошедшие термическую обработку, долговечны. В зависимости от металлического сплава и применения, их срок службы может варьироваться от нескольких месяцев до нескольких десятилетий. По истечении срока службы отливки цикл начинается заново. Ее собирает пункт приема лома, перерабатывает и переплавляет в новый объект.
Заинтересованы в более глубоком понимании производственной литья на заказ? Глубокое понимание процесса металлической литья и как передать свои потребности производственному литейному цеху поможет обеспечить успех вашего литейного проекта.
Связанные статьи:
- Литье в деталях: Серия «Жизнь отливки»
- Термины металлической литья
- Производство литой стали
- Ковкий чугун против чугуна
- Термическая обработка
Металл
- Пружинно-энергизированные уплотнения: руководство для надежных высоконапорных применений
- Сжатийные пружины (Compression Springs): руководство для начинающих по механике и применениям
- Руководство для начинающих по двуконцевым винтам: конструкция, применение и монтаж
- Вилковые наконечники (yoke ends) 101: как выбрать, зафиксировать и безопасно использовать
- Полное руководство по само-закрывающим петлям: как работают и где применяются
- Растяжные пружины (Extension Springs) 101: практическое руководство для начинающих
- Что нужно знать о гибких магнитах — практическое руководство
- Стандарты пластиковых компонентов: практическое руководство для инженеров и закупок
- Литье: определение, виды и процессы производства
- Черные металлы: свойства, виды и применение