



Настройки и профили Cura для печати ABS: Оптимизация для любого 3D-принтера
Введение в печать ABS
ABS (акрилонитрилбутадиенстирол) — широко используемый полимер благодаря своим физическим свойствам и низкой стоимости. Однако это один из самых капризных филаментов в потребительском сегменте: он склонен к усадке (warping) и расслоению слоев (delamination). Раньше ABS был основным материалом для первых DIY-принтеров, но сейчас его всё чаще заменяют более удобными альтернативами.
Закрытые принтеры дают больший шанс на успех, но с правильными настройками можно печатать ABS на большинстве устройств. Температура экструзии: 230–250 °C, температура стола: 100 °C. Лучшие результаты дают полностью выключенные вентиляторы и использование брима (brim). Для улучшения адгезии к столу рекомендуются листы PEI или покрытое стекло.
Для получения лучших результатов рекомендуется использовать ASA (акрилонитрилстиролакрилат) — модифицированный полимер с меньшей склонностью к усадке и выделению вредных выделений, сохраняющий преимущества ABS.
Основные проблемы ABS
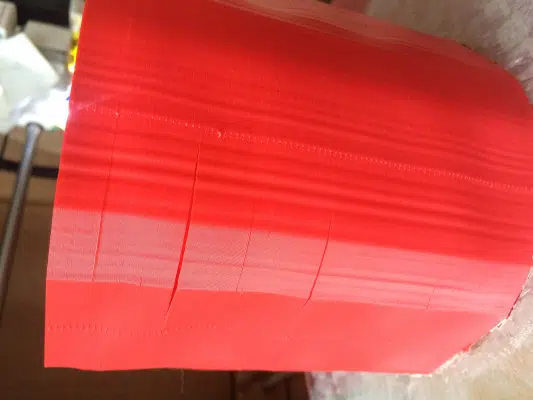
Каждый, кто печатал ABS, сталкивался с усадкой и расслоением слоев. ABS заметно расширяется в расплавленном состоянии и сжимается при затвердении. Это создаёт внутренние напряжения, заставляющие деталь изгибаться вверх или трескаться вдоль слоёв.
Усадку и расслоение можно устранить с помощью закрытой камеры и качественной адгезии к столу.
Также важна тема выделений: ABS выделяет пары, запах и частицы. Печать допускается только в проветриваемых помещениях или с системами фильтрации. При длительном вдыхании возможны тошнота и головная боль.
Хотя ASA немного дороже, он менее склонен к усадке и расслоению, выделяет меньше пар и частиц, сохраняя преимущества ABS. Именно поэтому сообщество 3D-печати массово переходит на ASA.
Зачем печатать ABS?
Главные преимущества ABS — широкий рабочий температурный диапазон (от –20 °C до 80 °C) и высокая ударная вязкость. Для сравнения: PLA разм'якает уже при 50 °C и непригоден для уличных условий. PLA также ломкость при ударе, что исключает его применение там, где нужна вязкость.
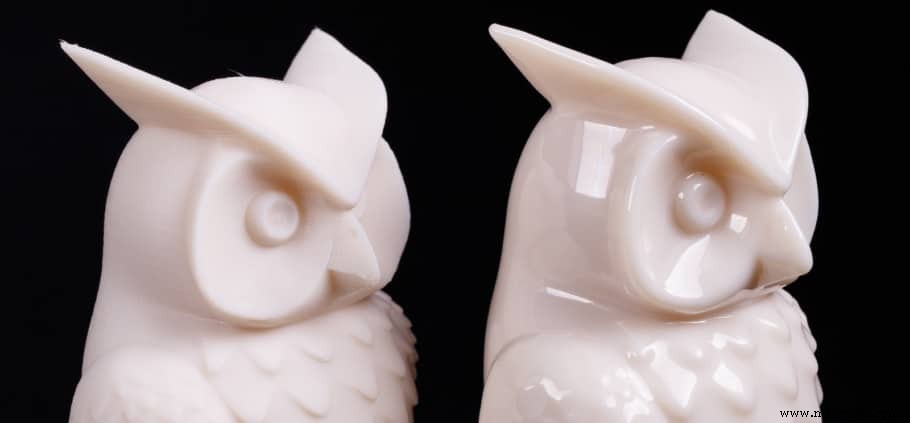
Ещё один плюс — возможность ацетонового парового сглаживания, делающего поверхность гладкой, как у литой детали.
Полимеры разрушаются под воздействием УФ-излучения. ASA добавляет УФ-стойкость к преимуществам ABS.
Тонкая настройка параметров Cura для печати ABS
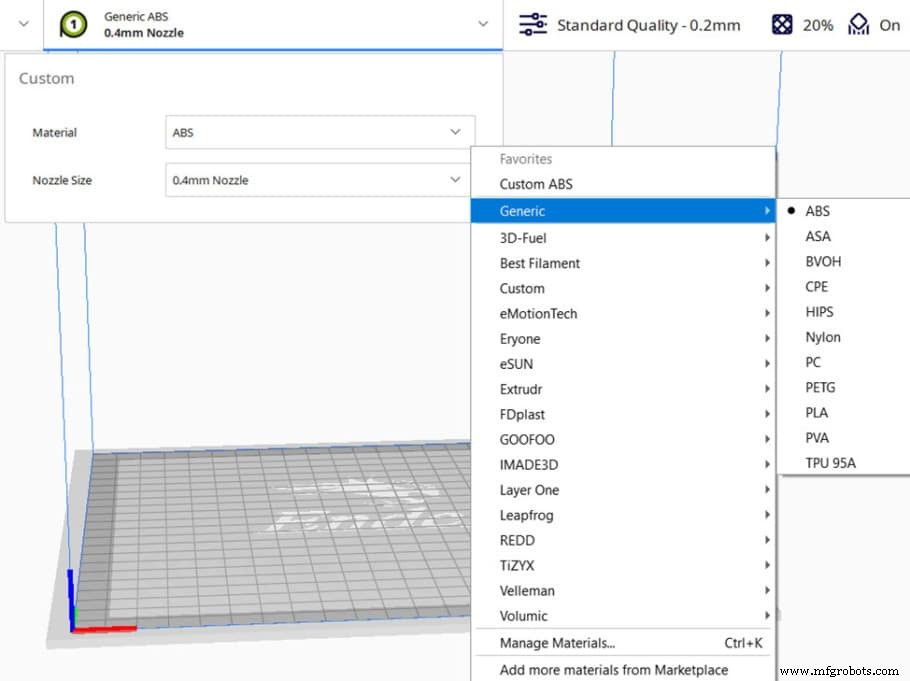
Включите стандартный профиль ABS в Cura (используйте как отправную точку)
Cura содержит встроенные профили для известных брендов — разумно начать с них и вносить небольшие правки. Если вашего бренда нет в списке, выберите общий профиль ABS.
Высота слоя (Layer Height)
Высота слоя влияет на время печати, детализацию и прочность. Большие слои ускоряют печать, но снижают детализацию и прочность. Для ABS лучше выбирать более тонкие слои, чтобы избежать расслоения.
Исследования показывают: меньшее отношение высоты слоя к диаметру сопла повышает прочность за счёт меньшего количества зазоров между слоями. Если нужны большие слои — используйте сопло большего диаметра. Можно эмулировать большее сопло, меняя ширину экструзии, но не стоит превышать 125–150% от реального размера (например, 0,6 мм для сопла 0,4 мм).
Для сопла 0,4 мм максимально рекомендуемая высота слоя при печати ABS — 0,2 мм.
Идеальная высота слоя для ABS:
- Для детализации: 25% от размера сопла или ширины экструзии (0,1 мм для сопла 0,4 мм)
- Оптимальный баланс: 25–40% от размера сопла (0,15 мм для сопла 0,4 мм)
- Черновики/прототипы: 50–65% от размера сопла (0,2 мм для сопла 0,4 мм)
Тонкая настройка
Печатайте тестовые модели, меняя только высоту слоя, до получения идеального результата для вашего проекта.
Температура печати (Printing Temperature)
Идеальная температура печати ABS: 235–250 °C
Температура критически важна для ABS: она противоположно влияет на адгезию слоёв и детализацию. Чем выше температура, тем лучше адгезия, но хуже детализация. После достижения температуры плавления полимер становится менее вязким, что размывает мелкие детали.
ABS и ASA печатаются при высоких температурах, поэтому полностью металлический хотенд (all-metal hotend) даст лучшие результаты, хотя и без него можно обойтись.
Тонкая настройка
Печатайте калибровочную башню температуры, меняя температуру экструзии через фиксированные интервалы высоты. По итогам на печати наглядно виден диапазон с лучшей адгезией и детализацией.
Температура стола (Bed Temperature)
Идеальная температура стола для ABS: 100 °C и выше
Температура стола — ключевой фактор. Без подогрева стола печать ABS практически невозможна. Надёжная адгезия первого слоя гарантирует успешную печать.
Исследования подтверждают: температура стола, немного превышающая температуру стекловидения филамента, резко улучшает адгезию. Температура стекловидения ABS — около 110 °C. Если ваш принтер позволяет, ставьте 110 °C и выше. Ожидается более выраженный «слонов ножка» (elephant foot), но его можно компенсировать в слайсере или фаской на модели.
Тонкая настройка
Температуру стола не нужно настраивать слишком точно. Цель — превысить 100 °C и повышать, пока печать не станет успешной.
Охлаждение модели (Print Cooling)
При печати ABS вентиляторы охлаждения модели следует отключить, чтобы предотвратить расслоение и усадку. В редких случаях (высокая детализация, высокая температура среды) можно включить до 30%. Лучший стартовый вариант — полностью выключить охлаждение, кроме мостов. Учтите: включение вентиляторов на мостах улучшает их качество, но резко повышает риск расслоения.
Тонкая настройка
Можно напечатать башню калибровки вентиляторов, меняя только скорость вентилятора.
Идеальные настройки охлаждения для ABS:
- Скорость вентилятора на первом слое: выкл.
- Скорость вентилятора на остальных слоях: выкл. (кроме мостов)
- Тип адгезии к столу: листы PEI или покрытое стекло
- Ширина брима: не менее 10 мм
Скорость печати (Print Speed)
Так как ABS не дружит с охлаждением, скорость нужно снижать, чтобы пластик успевал затвердеть. Зависит от принтера и размера детали, но хорошая отправная точка: 20–30 мм/с для первых слоёв и 30–60 мм/с для остальных.
Периметры печатать как можно медленнее, заполнение — быстрее.
Тонкая настройка
Печатайте одну и ту же деталь, меняя только скорость, чтобы оценить влияние на вашем оборудовании.
Идеальные настройки скорости для ABS:
- Скорость печати: 30–50 мм/с
- Скорость первого слоя: 20–30 мм/с
- Скорость заполнения: 40–60 мм/с
- Скорость перемещения (Travel Speed): 60+ мм/с (зависит от принтера)
Ретракция (Retraction)
ABS может быть нитевитым из-за высоких температур и отсутствия охлаждения, но правильно настроенная ретракция и включение нескольких опций дают отличные результаты.
Тест на нитевитость поможет настроить ретракцию. Стартовые значения: 3 мм для прямого экструдера (Direct Drive) и 6 мм для боудена. Скорость ретракции 25 мм/с подходит для обеих схем. Стандартные настройки Cura обычно хорошо работают.
Что такое Combing и какую настройку выбрать?
Combing отключает ретракцию и меняет траекторию перемещений так, чтобы они проходили над заполнением, сбрасывая вытекающий пластик. Рекомендуется установить «Within infill».
Тонкая настройка
Печатайте тесты на нитевитость, 조금씩 меняя дистанцию или скорость ретракции.
Идеальные настройки ретракции для ABS:
- Дистанция ретракции: 3 мм (Direct) или 6 мм (Bowden)
- Скорость ретракции: 25 мм/с
- Combing: ВКЛ, режим «Within Infill»
Адгезия к столу (Bed Adhesion)
Как уже говорилось, адгезия резко возрастает, если температура стола выше температуры стекловидения филамента.
Брим — однослойная обводка, увеличивающая площадь контакта с столом. Помогает моделям с небольшой площадью основания. Юбка (Skirt) не касается модели, служит только для прайминга сопла и не улучшает адгезию.
Рафт (Raft) работает как брим, но состоит из 2–3 слоёв под всей моделью и компенсирует неровности стола.
Клей-карандаш, лак для волос и малярный скотч — проверенные средства для улучшения адгезии. Если ничего не помогает — используйте специализированные клеи для 3D-печати, аккуратно наклеивайте малярный скотч.
Идеальные настройки адгезии для ABS:
- Температура стола: 100+ °C
- Тип поверхности: листы PEI или покрытое стекло
- Ширина брима: не менее 10 мм
- Средства для адгезии: клей-карандаш, лак для волос, малярный скотч
Нужна ли закрытая камера для печати ABS?
На маленьких моделях можно обойтись без камеры, но она однозначно помогает. Если у принтера есть подогреваемая камера — ещё лучше.
Итог: Идеальные настройки/профиль Cura для печати ABS
- Высота слоя: 25–40% от размера сопла или ширины экструзии (0,15 мм для сопла 0,4 мм)
- Температура печати: 235–250 °C
- Температура стола: 100+ °C
- Тип адгезии: листы PEI или покрытое стекло
- Дистанция ретракции: 3 мм (Direct) или 6 мм (Bowden)
- Скорость ретракции: 25 мм/с
- Скорость печати: 30–50 мм/с
- Скорость перемещения: 60+ мм/с (зависит от принтера)
- Вентилятор первых слоёв: выкл.
- Вентилятор остальных слоёв: выкл. (кроме мостов)
3D печать
- ABS — ведущий термопластик для 3D-печати: выгоды, ограничения и экспертные советы
- Ключевые критерии выбора красителей для струйной печати
- Formlabs представляет продвинутую 3D-упаковку для Fuse 1, снижающую затраты на печать до 46%
- Новые материалы Fortus FDM: ULTEM 1010 и ASA — прочность, биосовместимость и качество поверхности
- Stratasys получает валидацию Pantone®: Повышение точности цвета для 3D-принтеров J750 и J735
- Расчет ROI для металлических 3D-принтеров: практическое руководство
- Markforged 3D-печать: секретное оружие команды BattleBots Valkyrie
- Stratasys представляет нить ABS-CF10 с углеродным волокном для передовых FDM 3D-печати
- Ключевые применения пневматических приводов в современной автоматизации
- Топ-11 3D-принтеров для ландшафтного моделирования: FDM и смола — обзор 2022