



MillerCoors повышает операции за счет экспертного планирования обслуживания
 Планировщик Asset CARE MillerCoors Тим Дэвисон
Планирование не секси. Том Кланси не напишет шпионский триллер «Планировщик обслуживания».
Вы не усадите друзей на край барных стульев рассказом о том, как вы выполнили все нужные шаги и обеспечили плавный капремонт. («Чувак, а что дальше?!»)
Нет глянца, блеска или eye candy.
«Когда отдел обслуживания ищет улучшения, обычно большой фокус на демонстрации побед и before-after фото — "вау" вещи», — говорит Дэн Робертс, директор по надежности Asset CARE Miller Coors в Голден, Колорадо.
«Предиктивное обслуживание секси. С ИК-термографией вы делаете снимок и говорите: "Смотри, что я нашел". С вибрационным анализом — подключаешь, печатаешь показания: "Ага, нашел плохой подшипник". Это важно и необходимо, но есть хорошая работа в ядре. Она просто не секси. Как показать результаты эффективного планирования и расписания? Нельзя before-after фото.»
Тихо и скрытно, организация обслуживания и надежности MillerCoors использует планирование и расписание как инструмент улучшения. Оно дает баланс в среде, где дисбаланс имеет серьезные последствия.
Поддержание цепи
MillerCoors, третья по величине пивоварня Америки, целенаправленно улучшает обслуживание более десятилетия, и не зря. Голденская пивоварня работает 24/7, варя 217 млн унций пива ежедневно.
«Возможно, два дня в году мы не производим», — говорит Тим Дэвисон, планировщик Asset CARE в пивоваренном участке большого мульти-заводского комплекса в Голден.
Пивоваренный процесс — от сырья до упакованной и отгруженной продукции — идет в тесно связанной цепи, и многие компоненты процесса имеют нерезервированные куски оборудования. Если механическая поломка происходит, перенос работы на аналогичное оборудование может быть невозможен. В этих случаях процесс встает.
«Когда бывает поломка, это обычно крупная проблема», — говорит رونкер, менеджер Asset CARE по коммунальному хозяйству. «Это затрагивает почти всех вверх и вниз по потоку.»
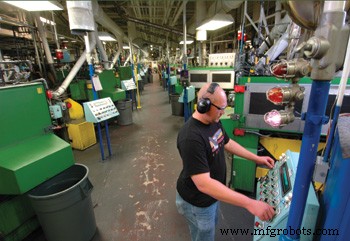
Оператор пресса Крейг Доэбеле управляет пультом на производственной линии в Rocky Mountain Metal Container, совместном предприятии MillerCoors/Ball.
Цель — заставить оборудование работать месяцами без остановки, особенно в пиковый летний сезон, пока не запланируется короткое окно обслуживания.
Уникальная структура бизнес-юнитов Голдена добавляет стресс цепи. Пока MillerCoors владеет пивоварней, она партнер в производстве банок (с Ball Corporation) и бутылок (Owens-Illinois). Заставить всех тянуть в одну сторону необходимо, но требует терпения.
Пропущенный ингредиент
Темп улучшений обслуживания, медленный и стабильный годами, ускорился в конце 1990-х после того, как топ-игрок Anheuser Busch объявил о снижении цен. Чтобы остаться конкурентоспособными, MillerCoors искали реинвестиции в фронт-энд бизнеса.
«Стоимость наших товаров должна была снизиться значительно», — говорит Робертс. «Нам нужно было атаковать ряд элементов, операции — один из них. Возможность и цель — стать максимально надежной операцией.»
 Майк Зиетлоу, старший специалист пивоварни MillerCoors по вилочному цеху, работает за верстаком для точной работы. Вилочный участок значительно повысил процент выполнения превентивного обслуживания за последние 18 месяцев.
Asset CARE (акроним Capability, Availability, Reliability and Enhancement) стал боевым кличем. Применялись RCM, анализ коренных причин отказов (RCFA) и инструменты предиктивного обслуживания (PdM). Даже с этими позитивными шагами чего-то не хватало.
Робертс приводит пример вентилятора, пережившего три динамические поломки за 18 месяцев. После первой поломки RCFA выявил смазку как коренную причину. Установили автоматическую смазку. После второй — автосмазка признана проблемной. После третьей — лидеры обслуживания отступили назад.
«Теперь мы участвуем в упражнениях по карте причин, заставляя нас исследовать множественные коренные причины», — говорит Робертс. «RCFA не говорит, что есть одна коренная причина, но толкает людей в эту сторону.»
Копая глубже, планирование и расписание выявились как контрибьютор проблемы.
За месяц до третьей поломки вибрационный анализ выявил аномалии. Однако адекватные шаги для планирования обслуживания и приоритизации перед поломкой не были предприняты. Урок: существенные выигрыши маловероятны, если базовое планирование и расписание не на месте.
«До наших сфокусированных усилий мы не планировали и не расписывали, как таковые», — говорит Робертс. «Планировщики рассматривали наряды в компьютере, печатали, отдавали супервайзеру и ждали, пока супервайзер раздаст бригаде. Мало усилий уделялось еженедельным совещаниям с операциями для ревью предстоящего, определения приоритетов и ресурсов.»
Заводы функционировали в реактивном режиме. Планировщики тратили много времени на поиск, хранение и раздачу запчастей.
«Если наша организация мышляет вперед, мы находим вещи, требующие коррекции, пишем наряд, планируем наряд и делаем работу. Если реакционная — мы покупаем бизнес-класс в самолете, чтобы доставить двигатель», — говорит Бобби МакКолл, менеджер обслуживания упаковочных операций.
Реактивная работа имела награды — похвалы и угощения от производства. Ежегодно вручалась путешествующая тропия планировщику, ответственному за больше всего ночных доставок.
Тогда MillerCoors нашли лучший способ, выделив ключевые компоненты эффективного планирования обслуживания. Они максимизируют ресурсы, минимизируют затраты и повышают общую надежность оборудования. Следующие разделы описывают несколько таких компонентов.
Дэн Робертс — директор по надежности Asset CARE для MillerCoors Brewing Company в Голден, Колорадо. Хотя заводы сделали значительные шаги, он признает: «мы еще не там».
Направленность — ключ
Как в любом усилии, преданность — ключ к успеху. В MillerCoors мышление вперед в обслуживании начинается с посвященных планировщиков и ресурсов.
Планирующая организация нуждается в соответствующем числе планировщиков. Каждый планировщик должен иметь зону ответственности, которая:
• разумна по географическому размеру;
• разумна по числу представленных ремесленников; или
• разумна по числу единиц оборудования.
Без таких границ как планировщик может уделить правильное время и ресурсы для эффективного обслуживания этой зоны?
Дэвисон говорит: при слишком большой зоне один планировщик не может фокусироваться на всей области, только на плохих актерах и экстренных ситуациях. Когда планировщик фокусируется на плохих актерах и поломках, это не позволяет необходимому предиктивному и проактивному планированию.
«Два человека не могут планировать для 4000 единиц оборудования», — говорит Дэвисон. «У них будет время только на заказ частей.»
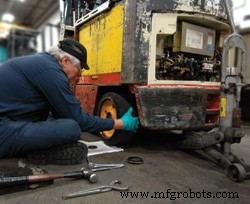
Механик вилочника Джерри Митчелл снимает колесо для доступа к подшипнику для превентивной работы.
Что касается покрытия планировщик-ремесленник, Робертс говорит, что его текущая цель — один планировщик на 15–18 ремесленников. Общее правило: по мере движения к world class можно больше ремесленников на планировщика. Если вы на нижних ступенях, больше процент планировщиков уместен.
Цель пивоварни — конкретно ограничить планировщиков задачами, относящимися к надежности и обслуживанию определенной зоны ответственности. Иначе легко для планировщиков уйти в бок по работе вне их роли.
«Производство может смотреть на планировщика как на "гофера" или Wal-Mart, там, чтобы обслуживать каждый их каприз и желание», — говорит Брэд Симпкинс, менеджер Asset CARE, отвечающий за подвижное оборудование.
Заводское и департаменталное управление также могут мешать планировщикам администрированием, отчетами и вводом данных.
«Без способности иметь реальный фокус, планирование становится реактивным», — добавляет Симпкинс.
Не менее важно, эти планировщики также требуют посвященных ресурсов (времени и рабочей силы) для выполнения плановой и расписанной работы. Это может быть горькой таблеткой для некоторых работников обслуживания и производства.
«Некоторые почасовые механики говорили: "Нам нравится то, что мы делаем сейчас". Им нравится выезжать на белом коне и спасать день», — говорит Джей Джонсон, менеджер обслуживания процессных операций. «Но они видели, что менеджмент за это на 100 %. Это не уйдет.»
Производственные менеджеры и операторы тоже скептически относились к отправке белого коня на пастбище.
В упаковочной организации MillerCoors бригада обслуживания была поровну разделена на три смены. «Их цель — чинить машины и запускать их», — говорит Керр.
Тогда пришли первые изменения расписания. Значительный процент ремесленников ночных и выходных смен переключили на выполнение плановой работы дневной сменой.
«Производство сказало нам: "Вы не поддерживаете наши поломки!"», — говорит Керр. «Правда. Я не буду поддерживать ваши поломки. Я буду поддерживать проактивную работу. Заставить их принять это потребовало акта веры.»
Среди функциональных департаментов MillerCoors упаковка сейчас пионер в толкании посвященных ресурсов к проактивной плановой работе.
«Мы планируем 100 % доступных часов на плановую работу обслуживания», — говорит МакКолл. «Мы все еще слышим: "Нельзя так; нужно планировать поломки". Нет, мы не планируем поломки. Мы планируем делать плановую работу. С поломками разберемся, если случится.»
На всех уровнях организация должна осознать: операторы и ремесленники существуют на производственном объекте, потому что есть процесс для эксплуатации и обслуживания. Планировщики существуют для максимизации эффективности операторов и обслуживающих. Когда все уровни начинают работать вместе как команда для общей цели улучшения операционной надежности и производительности, фокус смещается с «побед белого коня» на долгосрочные устойчивые выигрыши.
Управление временем
Еще один ключ к успеху планирования MillerCoors — максимальное использование времени.
Как отмечалось ранее, производство было скептично. Если обслуживание должно облегчить боли производства, эти «мыслители вперед» должны доказать свою ценность. Помните, оффлайн-станок может иметь огромные последствия.
Вызов — заставить производство увидеть, что остановка станка на 40 минут для превентивного обслуживания в заранее определенное время и день лучше, чем трехчасовая остановка после поломки в неизвестное время и день. Дополнительный вызов — заставить производство поверить, что их ценное время не будет потрачено впустую.
«У нас был плохой трек-рекорд с планированием и расписанием. Мы должны были доказать: если вы даете нам время, мы выполним плановую проактивную работу», — говорит Дэвисон. «Они останавливали линию. Они теряют деньги. Вы должны максимально использовать это окно.»
Максимизация времени происходит через эффективное планирование и расписание.
Во-первых, окно обслуживания должно быть четко определено (запланированное время, дата, объем и длительность) и согласовано планировщиками обслуживания и лидерами производства. Оттуда планировщик заказывает необходимые части и материалы и обеспечивает правильное количество ресурсов для работы. Планировщик следит, чтобы не было сюрпризов или, что хуже, отмен, когда окно открывается. Заброс или непродуктивный труд обслуживания имеет прямое влияние на бизнес.
Вовлеченность не заканчивается там. Во время окна планировщик наблюдает, помогает и оценивает работу для полного знания задания. Это знание применяется для лучшего планирования и расписания похожих задач в будущем. Он также зарабатывает меру уважения и оценки от ремесленников, работающих на задании. Это критично, когда технические советы и вопросы возникают позже.
Хотя это конвенциональный метод план-по мере возникновения работы в MillerCoors, существуют специализированные методы планирования и расписания.
Завод по производству банок, который должен работать постоянно для удовлетворения нужд пивоварни (12 млн банок в день), использует 12-месячный план простоев, взаимно разработанный операциями, обслуживанием, инженерией, процессным контролем, качеством, складом и лидерами расписания.
План 2005 перечисляет даты, локации, виды обслуживания и детали проектов для 1655 часов запланированного простоя. План 2006 был зафиксирован в сентябре.
«Мы сажаем 20 человек в комнату и решаем как команда», — говорит Дэвид Миллер, директор технических услуг Rocky Mountain Metal Container (JV MillerCoors/Ball). «Мы кладем все в расписание и исследуем: что еще можно сделать во время этой остановки? Как максимизировать это время? Нельзя иметь сюрпризы в году. Мы должны быть впереди игры. Поэтому план простоев — наш руководящий документ для обеспечения надежности оборудования и поставки алюминиевых банок для потребностей пивоварни.»
Бутылочный завод, производящий 3 млн бутылок в день, использует вперед-мышление для запланированных остановок одиночных машин и всего завода.
«Раньше мы работали весь год и затем останавливались на Рождество для превентивной работы», — говорит Тим Худ, менеджер инженерных услуг Rocky Mountain Bottle Company (JV MillerCoors/Owens-Illinois). «Остальной год вы решали поломки по мере поступления, потому что не планировали другие простои.»
Сегодня планировщики и лидеры обслуживания и производства на этом заводе планируют сессии простоя, называемые «maxi pit stops». Аналогично плану простоев банкового завода, эти остановки для PM и капремонта закладываются задолго заранее.
«Мы планируем разные машины в разное время», — говорит Худ. «Так у вас не все оборудование в простое сразу. Мы перемещаем ресурсы для компенсации простоя.»
Ежегодная остановка завода, dirigida одним планировщиком, происходит в сентябре.
«Он вовлечен во весь план, пытаясь понять, какая работа нужна во время остановки», — говорит Худ. «Мы делаем паровую чистку машин и PM всего электрораспределительного оборудования в это время. Это огромное предприятие. Когда заканчиваем одну остановку, планировщик уже собирает план для следующей.»
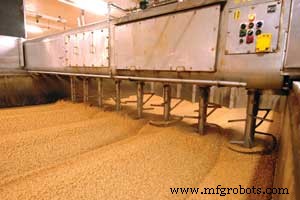
Пивоваренный процесс начинается с солода ячменя. Ячмень замачивают в воде и стимулируют к прорастанию. Через 4–5 дней «солод» нагревают, чтобы остановить дальнейший рост. Солод затем трется стальными роликами, чтобы раскрыть содержимое.
Полезная информация
Успех планирования MillerCoors также связан с максимальным использованием информации. Начинается с базового: предоставление точной информации о доступных ресурсах для данной смены.
«Кто здесь? Как долго они здесь? Сколько ресурсов у планировщиков для планирования? Раньше, как в любой реактивной организации, это было туманно», — говорит МакКолл. «В SAP мы закрепляем это. Планировщики видят: "У меня 8-часовое окно и 10 парней. Я могу запланировать 80 часов работы. Вот 80 часов работы для этого плана."»
Другая бывшая серая зона — наряды. Как на большинстве заводов, наряд создается, когда работа выявлена. Но какая информация включена в наряд?
Учась на прошлом, лидеры обслуживания MillerCoors теперь говорят: наряд должен уметь фиксировать правильный код заряда оборудования, всю историю оборудования, трудозатраты и материалы, требования контрактных услуг. Для точного трекинга отказов оборудования детальное описание работы вводится при создании наряда и точное описание того, что сделано для устранения отказа — при завершении. Если этого не сделать, история конкретного оборудования искажается и может не учитывать поломки. Также правильный номер оборудования вводится в наряд. Без этого жизненно важные меры трекинга истории — использованные материалы и затраченные часы — привязываются к неверному оборудованию или отсутствуют совсем.
«В прошлые плохие решения принимались, потому что у нас не было точной информации в нарядах», — говорит Дэвисон.
Когда наряд создается в MillerCoors, заметки делаются для идентификации:
• любых частей, навыков или внешних ресурсов, необходимых для завершения работы;
• любых потенциально нужных специнструментов, оборудования или ресурсов; и
• любых потенциальных проблем безопасности или экологии.
С этой авансовой информацией планировщик закупает нужные части и материалы, собирает необходимые ресурсы и точно планирует и расписывает работу. Это увеличивает wrench time.
Когда работа завершена, ремесленник вводит детальную информацию для правильного закрытия наряда. В системе SAP нарядов он точно вводит код причины, код отказа и объектную часть на финальной исторической части уведомления. Детальное длинное текстовое описание выполненной работы документируется вместе с любыми проблемами или расхождениями.
Но все эти шаги бесполезны, если вы не используете информацию.
Работа обслуживания повторяется. То, что выучено о машине сегодня, помогает, когда та же или похожая машина потребует обслуживания в будущем. Истории выявляют тренды и помогают строить эффективные стратегии надежности.
«Если данные неточны для данного оборудования, вы не получаете полной картины и будете ошибаться в обслуживании этого оборудования», — говорит Дэвисон. «Если не записано в системе — нет данных для анализа. Планировщики нуждаются в этом, чтобы решить, как планировать в следующий раз, сделать лучше и использовать для целей анализа коренных причин.»
С правильно введенной информацией в нарядах персонал MillerCoors может получить доступ к истории нарядов и затрат для отдельной единицы оборудования, департамента, центра затрат или всего объекта. С этими данными планировщики определяют проценты выполнения PM, время оборота наряда, среднее время ремонта и среднее время между отказами. Также доступен процентный микс PM, корректирующих, поломок и проектных нарядов за период. Эти отчеты дают инструменты для корректировки частот PM согласно сгенерированным нарядам и MTBF.
«На некотором оборудовании мы обнаружили, что частоты PM слишком высоки», — говорит МакКолл. «Наши планировщики регулярно смотрят PM. Они убеждаются, что правильный PM с правильной частотой на месте. Идея: работа, которую мы планируем, — это работа, которую нужно делать. Мы хотим наилучшим образом использовать время и деньги и идти за правильными вещами.»
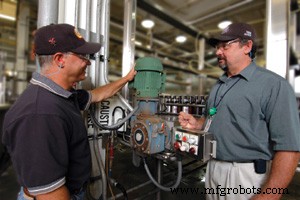
Менеджеры Asset CARE Бобби МакКолл (слева) и Рон Керр обсуждают двигатели и редукторы на упаковочной линии пивоварни.
Результаты в Голдене
Улучшения планирования и мастерство планирования повлияли на MillerCoors.
«У нас всегда были отличные люди с желанием делать правильные вещи», — говорит заводской инженер Майк Фогнани. «Планирование и расписание позволяют нам соединить этих отличных людей с инструментами, материалами и временем, необходимыми для успеха.»
Плановая и расписанная работа во многих зонах объекта теперь составляет более 60 % нагрузки обслуживания; в недавнем прошлом эта цифра была менее 30 %.
Выполненная PM-работа драматично выросла. В вилочном участке, например, Симпкинс говорит, что процент выполнения вырос с 31 % до 82 % за менее чем 18 месяцев.
Доступность оборудования, продуктивность и аптайм все выросли. Всё это привело к снижению затрат на обслуживание.
«Раньше было "обслуживание не может держать это работающим", "вы ненадежны", "вы тратите слишком много денег"», — говорит МакКолл. «С тех пор как мы стабилизировались и стали более проактивными, наши затраты на обслуживание снизились.»
Много возможностей все еще существует.
«Во многих зонах мы делаем то, что нужно, и получаем результаты, которые ищем», — говорит Робертс. «Мы на правильном пути, но еще не там. У нас все еще есть карманы возможностей с планированием и расписанием, и мы фокусируемся на способах сделать скачкообразные изменения, даже на фоне уже отличной работы.»
Сниженные затраты. Повышенная надежность. Лучшие решения. Большая стабильность.
MillerCoors, возможно, нашли способ сделать планирование секси.
Just the Facts
Объект: Заводы MillerCoors в Голден, Колорадо (включает пивоварню и связанные производственные поддержки), и Rocky Mountain Metal Container и Rocky Mountain Bottle Company (два JV завода).
Занятость: Почти 2000 сотрудников в производственных заводах Голдена.
Размер объекта: Расположен преимущественно вдоль пятимильной долины в Голден.
Продукция: Почти десяток брендов пива, включая Coors, Coors Light, George Killian's Irish Red Lager, Aspen Edge и Keystone. Также бренд Zima мальтовых напитков.
Объем производства: Более 20 млн баррелей пива варено в Голден ежегодно.
Техническое обслуживание и ремонт оборудования
- Стратегическое планирование: как удвоить продуктивность обслуживания без найма
- Мастерство планирования обслуживания: от реактивных ремонтов к проактивному успеху
- Утренние совещания: Оптимизация планирования и расписания обслуживания для пиковой производительности заво…
- Раскрытие синергии: Как объединение планирования, расписания и состояниями обслуживания умножает выгоды
- Как планирование обслуживания возводит техников, супервизоров и производительность завода
- Мастерство командной работы, планирования и диспетчеризации для надежности завода
- Оптимизация масштаба управления и планирования для команд обслуживания
- ФАА и Boeing подписали соглашение о усилении процессов сертификации и обслуживания
- Выбор правильной стратегии обслуживания: Плановое против Предиктивного
- Проактивное обслуживание: превосходная стратегия для долгосрочной надежности оборудования