



Металлургия валков прокатных станов: дизайн, материалы и производительность
Металлургия валков прокатных станов
Валки — это инструменты или приспособления, используемые на прокатных станах для уменьшения поперечного сечения прокаткиваемого материала. Они высоконапряженные инструменты и подвержены износу. Они нужны как для прокатки сечевиков, так и плоских продуктов. В недавнем прошлом прокатная технология улучшилась и драматически изменилась, но валки всегда оставались самой критической частью прокатных станов. Вес валков может варьироваться в зависимости от типа и размера стана и типа валика. Во время прокатки валик находится под высокой нагрузкой, и контактная площадь между валиком и прокаткиваемым материалом подвергается износу.
В зависимости от профиля прокаткиваемого продукта, тело валика может быть либо гладким (плоским) для прокатки листов (пластин или полос) или с канавками для прокатки профильного материала (сечевиков). У валков два основных компонента: (i) тело валика и (ii) шейка валика. Их две шейки, одна с каждой стороны. Тело — это часть, которая вступает в прямой контакт и деформирует металл заготовки. Пара канавчатых валок, показывающая бочку валика и шейку, приведена на Рис. 1.
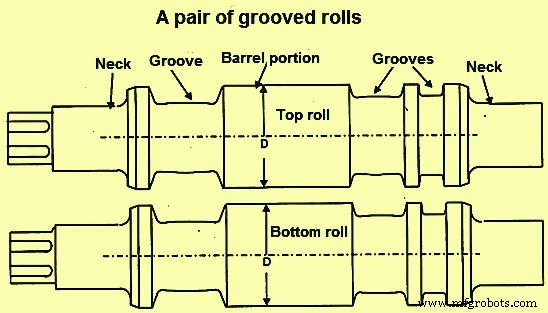
Рис. 1 Пара канавчатых валков
Валки должны выдерживать все типы напряжений, нагрузок от нормальных и ненормальных условий прокатки на прокатном стане и напряжений, которые меняются с износом валика во время прокатки. Валки должны выполнять тяжелую работу по уменьшению во время горячей и холодной прокатки.
Дизайн валика должен учитывать два абсолютно разных требования. Эти требования: (i) максимальная прочность для восприятия разделяющих сил, крутящего момента и высокого давления между валиками, и (ii) максимальная износостойкость в контактной области между валиком и прокаткиваемым материалом. Валки не должны ломаться, сколотиться или изнашиваться и должны давать хорошую производительность без каких-либо проблем. Валки регулярно механически обрабатываются для восстановления желаемого профиля валика и устранения изношенного, термически треснувшего и усталостного поверхностного слоя.
Существуют спецификации для валков, но окончательной мерой качества валика является производительность валиков. Стоимость валков на тонну прокатанной стали — решающий фактор.
Различные типы валков и типы прокатных станов показаны на Рис. 2.
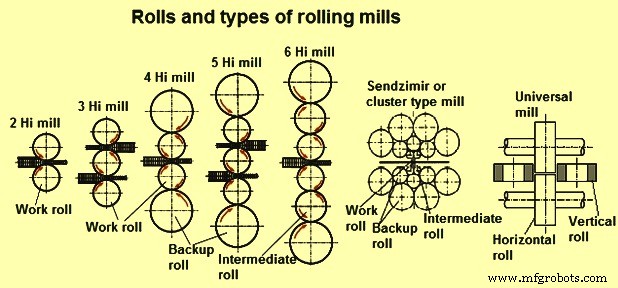
Рис. 2 Валки и типы прокатных станов
Помимо нормальной прокатной нагрузки и сил трения, валики испытывают несколько изменений в условиях прокатки при нормальной прокатке материала. Каждый раз, когда материал входит в валики, создается удар. Кроме того, валики должны сталкиваться с несколькими ненормальными условиями прокатки, которые могут возникнуть из-за: (i) ошибки оператора стана, (ii) дефектных материалов с внутренними дефектами, входящих в валики, (iii) отказов питания, (iv) механических проблем транспортировки материала к валикам, и (v) проблем в системах водяного охлаждения. При таких ненормальных условиях прокатки, которые более или менее очень распространены на прокатных станах, повреждение валиков часто происходит, затрагивая как стан, так и прокаткиваемый продукт.
Напряжения и их распределение в валике из-за нагрузок прокатного процесса очень сложны и сильно варьируются. Некоторые напряжения имеют высокие градиенты перпендикулярно поверхности валика, как герцево давление или тепловые напряжения при прокатке горячего материала и хорошем охлаждении валика, в то время как некоторые напряжения просто рассматриваются как результат статической нагрузки, как крутящий момент от приводного мотора. Однако все типы напряжений могут привести к повреждению валика. Износ валика — еще одна важная проблема для валика.
Важный аспект, связанный с валиками — оптимизация различных свойств, таких как прочность, износостойкость и безопасность против термических трещин, а также всех видов повреждений, которые обычно происходят при ненормальной прокатке. Процесс оптимизации в основном включает: (i) выбор правильного состава, термической обработки и производственного процесса. Целостность валика и безопасность против любого отказа валика важны, и это означает развитие правильной микроструктуры и контроль уровня остаточных напряжений.
Развитие материалов для валков
В девятнадцатом веке нелегированный серый чугун, идентифицируемый различными углеродными (C) эквивалентами и разными скоростями охлаждения (чертовая литье или 칠л-литье) и кованая сталь использовались как материалы для валков. Чугунные марки варьировались от мягко-твердых, полутвердых и чистого чилла. В чилл-валиках бочка имела слой белого чугуна (свободный от графита), в то время как сердечник и шейка были из серого чугуна. Позже были разработаны чугунные стальные валики с содержанием C до 2,4%, с графитом и без.
Вокруг 1930 года были разработаны валики «неопределенный чилл двойной заливки» (ICDP) для горячей прокатки на плоских станах. Марки ICDP валков были модифицированы и улучшены в конце 1990-х с улучшением производительности карбидами. Вокруг 1950 года был разработан нодулярный чугун для валков. Нодулярный чугун либо нелегированный, либо часто легированный Cr (хромом), Ni (никелем) и Mo (молибденом) для получения хорошей износостойкости и прочности одновременно. Использование высокохромистого чугуна (C-2–3%, Cr-15–20%) и позже высокохромистой стали (C-1–2%, Cr-10–15%) для валков привело к использованию новых материалов с высокой износостойкостью.
В 1985 году высокоскоростные инструментальные материалы нашли применение для валков. Эти материалы эволюционировали в так называемые «полуинструментальные стальные марки». Для прокатки проволочного проката был разработан высокотехнологичный спеканный вольфрамовый карбидный материал для валков. Для холодной прокатки стали также были разработаны кованные стальные валики для обеспечения более высокого проникновения твердости после термической обработки за счет увеличения содержания Cr с 2% до 5% и с использованием индукционного нагрева. Рабочие валики хромируются после шлифовки и песчаноструйной обработки для получения более высокой жизни необходимой шероховатости поверхности.
В настоящее время различные группы марок материалов валков, используемые в соответствии с микроструктурой, включают: (i) гипоэвтектойдную сталь, (ii) гиперевтектойдную сталь (ADAMITE), (iii) графитную гиперевтектойдную сталь, (iv) высоколегированную сталь, такую как высокохромистая и др., (v) нодулярный чугун, (vi) неопределенный чилл чугун, ICDP, и (vii) специальные материалы, такие как спеканные карбиды, керамика и т.д.
Производство валков
Валки могут быть произведены: (i) литьем, (ii) ковкой, (iii) спеканием или горячим изостатическим прессованием, и (iv) другими методами. Все методы имеют свои преимущества, недостатки и пределы производства. Эти пределы могут быть вызваны: (i) размерами валика, (ii) составом валика, (iii) требуемой твердостью или износостойкостью, и (iv) производственными затратами.
Существуют области перекрытия, где валики, сделанные разными технологиями, доступны, но нет общего правила, что валики, сделанные одной технологией, лучше, чем валики, сделанные другой технологией. Окончательное решение о выборе валков обычно зависит от стоимости валков на тонну прокатанной стали. Дешевые валики могут быть не лучше и в конечном итоге контрпродуктивны.
Для того чтобы сделать производство валков коммерчески привлекательным, делая валики доступными для клиентов по разумной цене, производители валков должны иметь экспертизу в: (i) понимании применения валика (нагрузка, скорость, охлаждение валика и т.д.), (ii) выборе оптимального материала, (iii) производстве качественных валков без дефектов, (iv) выборе адекватной термической обработки (прочность, твердость, остаточные напряжения и т.д.), (v) способности механически обрабатывать валик для соответствия требованиям спецификаций и чертежей, и (vi) способности адаптироваться к изменению технологии прокатки, а также технологии производства валков.
Контроль технологии производства валков важнее, чем сама технология. Процедура производства валков всегда должна быть под контролем. Соотношение стоимости валков к тоннам прокатанного материала снижается из-за: (i) лучшей технологии стана, и (ii) лучшей производительности валков. Это не из-за более низкой стоимости валков. Дешевые валики в конечном итоге контрпродуктивны.
Валки и свойства материалов валков
Существует несколько материаловых свойств, которые представляют интерес для производителя валков и пользователей валков. Они описаны ниже.
Физические свойства — Важные физические свойства материалов валков, необходимые для стабильной прокатки: (i) модуль Юнга, (ii) коэффициент Пуассона, (iii) коэффициент теплового расширения, (iv) теплопроводность, и (v) коэффициент теплопередачи. Свойства модуля Юнга и коэффициента Пуассона нужны для знания пределов эластического и пластического преобразования. Коэффициент теплового расширения — функция температуры и обычно постоянное число для малого температурного диапазона. Теплопроводность всегда для материала, из которого сделан валик. Коэффициент теплопередачи имеет высокую важность и сильно влияет поверхностью валков и прокаткиваемым материалом.
Твердость — Измерение твердости быстрое и дешевое, и есть хорошие корреляции между твердостью и другими механическими свойствами по крайней мере для одного типа материалов (тот же состав, микроструктура). Однако в случае валков, правильные показания твердости трудно получить, и линейная зависимость твердости от других свойств всегда ограничена определенной степенью. Это потому, что материалы валков имеют широкое вариацию состава и структур. Следовательно, показания твердости более сбивчивы, чем полезны в случае валков. Взгляды производителей валков и пользователей валков на показания твердости всегда отличались друг от друга.
Можно измерить только поверхностную твердость валика неразрушающе. Это двухмерное измерение обычно считается представительным для трехмерного объема за поверхностью. Но в валике существует градиент твердости из-за макроскопических и микроскопических вариаций, вызванных литьем (уменьшение скорости затвердевания с увеличением расстояния от поверхности) и термической обработкой (уменьшение скорости охлаждения с увеличением расстояния от поверхности при закалке в соотношении с кривыми время-температура-превращение). Дальнейшие глубины твердости влияют составы и методы термической обработки.
Поверхность валика также подвержена нескольким вещам. Может быть неосторожная обращение, окисление, коррозия, деформационное упрочнение, локальное отпускание при жге при шлифовке и т.д., и декарбуризация из-за термической обработки. Все это может вызывать положительные или отрицательные микроскопические градиенты на поверхности валков, что в свою очередь влияет на твердость валика.
Остаточные напряжения — Валки обычно имеют остаточные напряжения. Эти остаточные напряжения двухмерны на поверхности и трехмерны в объеме. На поверхности радиальное напряжение равно нулю, и продольное напряжение (осевое) также равно нулю на краю бочки. На основной части бочки осевое и окружное (касательное) равны по знаку и размеру. На центральной линии, близко к осевой области валика, касательное и радиальное напряжения равны по размеру и знаку. Здесь отношение продольного к касательному/радиальному напряжению дается отношением диаметра валика к длине. Какое напряжение превышает предел прочности материала валика, вызывает спонтанный полом валика. Полом может быть перпендикулярно осевому направлению, если продольное напряжение слишком высокое первое, или полом может произойти в осевом направлении, если касательное/радиальное напряжение слишком высокое первое.
Остаточные напряжения сильно влияют на прочность валков. Давление остаточных напряжений увеличивает усталостную прочность, снижает распространение трещин, снижает сдвиговые напряжения на поверхности бочки валика и деформационное упрочнение. Растягивающие остаточные напряжения могут вызывать полом валика. Давление и растяжение остаточных напряжений в валике компенсируют друг друга через поперечное сечение валика. Правильный уровень остаточных напряжений должен быть контролируем в валиках.
Усталостная прочность — Важна, так как многие отказы в валиках происходят из-за усталости. Усталость происходит из-за меняющихся нагрузок, а также из-за вращающихся и изгибающих напряжений. Вмятины и термические трещины имеют большое влияние на усталостную прочность.
Для однородной стали, изгибная усталостная прочность имеет линейное отношение к твердости до предела, и за пределами предела усталостная прочность падает. Есть несколько факторов, влияющих на усталость, но материал становится все более хрупким и чувствительным к вмятинам, и небольшое увеличение напряжения помогает инициировать трещину, которая распространяется под повторной нагрузкой. В случае гетерогенных материалов, как серый чугун, графитная чугунная сталь или гиперевтектойдная сталь, усталостная прочность ниже, чем у однородной стали той же твердости.
Вращательно-изгибные значения усталости всегда выше, чем вязкостно-сжатия усталостная прочность. Следовательно, вращательно-изгибное — самая общая причина усталостных отказов в случае валков.
Износостойкость — Износ принципиальной важности в случае валков. Однако есть большое количество параметров, влияющих на износ валика. Эти параметры могут быть: (i) материал-связанные, такие как состав, микроструктура, твердость и т.д., (ii) свойства противоположного прокаткиваемого материала, (iii) условия износа, такие как степень скольжения, давление, скорость, температура и система охлаждения и т.д., и (iv) интерактивные агенты, как вода, смазчики и все виды коррозионных агентов. Все эти параметры могут сильно варьироваться.
На прокатных станах износ происходит в основном в областях наивысшего трения, которое между валиком и прокаткиваемым материалом. Износ обычно не равномерно распределен на бочке от одного конца к другому. Также поверхность валика влияется меняющимися температурами во время каждого оборота, что может вызывать термические трещины. Еще один фактор, влияющий на износ валика — охлаждение валика. Охлаждающие агенты могут содержать материалы, которые могут способствовать износу.
Износостойкость валков может быть улучшена выбором правильной марки материала валика. Влияние твердости материала валика на износостойкость только маргинальное. Содержание C и легирующих элементов и микроструктуры более важные параметры для износостойкости.
Сила трения — На прокатном стане валик и прокаткиваемый материал оба прессованы вместе той же нагрузкой. Следовательно, для движения прокаткиваемого материала между зазором валов необходима сила. Количество силы зависит от условий поверхности (форма, шероховатость и т.д.) а также от коэффициента трения между материалом валика и прокаткиваемым материалом. Ситуация в зазоре валов немного сложная.
Непрерывная прокатка без или с только минимальным натяжением нуждается в высоком трении между валиками и прокаткиваемым материалом. В случае низкого трения происходит скольжение. Критические параметры условий прокатки для избежания скольжения — угол захвата и скорость прокатки. Чем выше скорость, тем ниже угол захвата. Если угол захвата слишком высок для скорости прокатки, то либо скорость прокатки должна быть снижена, либо поверхность валика должна быть модифицирована для увеличения трения. Шероховатость поверхности валика или наличие образа термических трещин полезны для улучшения трения.
Производственный процесс
- Валёк для теста: от этрусских истоков к современному мастерству
- Суши-ролл: ремесло, история и современное производство
- Робот-будильник на колесах: умная мобильная система пробуждения на Raspberry Pi и Google Calendar
- Основные операции формовки материалов: процессы и механика
- Металлургия тундиша: оптимизация перемещения стали для непрерывной литья
- Продвинутая чашная металлургия: точная очистка для высококачественной стали
- Прокатка стали: процесс точного производства
- Оптимизация дизайна каток для точного профилирования стали
- Точное холодное прокатство стали: улучшение толщины, финиша и свойств
- Настольные фрезерно-сверлильные станки: особенности, применение и преимущества