



Отказы валков прокатных станов: причины, симптомы и профилактика
Аномалии и отказы валков прокатных станов
Валки — расходные части прокатного стана, используемые для уменьшения поперечного сечения и придания формы прокатываемому материалу. Они высоконапряженные элементы стана и подвержены износу. Применяются как в станах плоской прокатки, так и в станах сортовой прокатки. Валки — самый критичный элемент прокатного стана, и производительность стана во многом зависит от качества и работы валков.
Валки работают в тяжелых условиях, их применение требует оптимального сочетания свойств: износостойкость, вязкость и др. При прокатке валки под высокой нагрузкой, и контактная зона между валком и материалом подвергается износу. Также валки должны выдерживать механические и термические колебания, к которым они экспонированы при прокатке. Поэтому у валков ограниченный ресурс кампании. После окончания кампании валки меняют для продолжения прокатки. Состояние поверхности — один из критериев замены валков.
Снятые со стана валки обрабатывают в вальцешлифовом цехе и готовят к новой кампании. Валки списывают при достижении минимального утильного диаметра.
Прокатные станам все больше нужны валки, способные дольше сохранять форму и профиль для удлинения кампаний. Обычно ресурс валков любого стана ограничен плановым утилом. Однако, несмотря на тщательное внимание со стороны поставщика валков и при эксплуатации стана, аномалии и отказы валков в эксплуатации происходят. Отказ валка — серьезное происшествие на стане, ведущее не только к частичной или полной потере валков, но и к необходимости удаления возникшего зацепа в стане, остановке стана и повреждению оборудования. Всё это негативно влияет на производительность стана. Поэтому отказы валков необходимо предотвращать.
Причины аномалий и отказов валков
Причин аномалий и отказов валков может быть несколько. Часть причины attributable к производителю валков, часть — к прокатным станам. Отказы также могут происходить по причинам, лежащим на обоих.
Причины, attributable к производителю: внутренние дефекты валков — неравномерная твердость, чрезмерные остаточные напряжения, нерациональная микроструктура, низкая прочность материала, структурные превращения, образующие внутренние напряжения, или слабый усад, уменьшающий эффективную площадь нагрузки. Причины отказа могут включать несовершенную систему охлаждения, вызывающую термические напряжения в вальце, ведущие к пробой бочки. Прокатные аномалии также могут вызвать пробой валка. Другие причины: нерациональная конструкция валков и вальцевых пазов, чрезмерная однопроходная деформация, глубокие огневые трещины, усталость и споллинг. Некоторые важные причины описаны ниже.
Дефекты и аномалии валков
Перины и пористость — дефекты, появляющиеся на поверхности или подповерхностно. Отверстия могут быть круглыми или неправильной формы, с блестящим или матовым внутренним наполнением. Случайно распределены по бочке холодильных валков. Блестящее внутреннее наполнение чаще при подповерхностных дефектах и указывает на запертый газ без контакта с воздухом для окисления. Газ может поступать из покрытия ковшицы или даже из огневых трещин в холодильной ковшице. Альтернативные причины похожих дефектов, известных как пористость: недостаточное интердендритное питание при кристаллизации или возможное газообразование из расплава. В некоторых случаях для статично литых чугунных валков отверстия «заполнены» остаточным расплавом и видны как твердые пятна с круглой очерченностью. Эта особенность вызывает проблемы качества поверхности, но редко, если когда-либо, приводит к катастрофическому отказу. Эти дефекты считаются виной вальца.
Неметаллические включения — аномалия вальца. Могут быть разного размера и вида. Разные источники: захват шлака или флюса, чужеродные частицы из ковшицы или литейного оборудования. Это аномалия вальца, влияющая на качество поверхности, но обычно не ведущая к массовым отказам.
Твердые и мягкие пятна — поверхностные и/или подповерхностные дефекты. Появляются как круглые или полукруглые белые или серые пятна в материале оболочки, более твердые или мягче основного металла. Обычно не как локализованный единичный дефект, а затрагивают большую часть тела вальца. Явление ограничено отлитыми валками центробежным литьем, для которых есть разные объяснения. Твердые пятна показывают концентрацию сегрегированных карбидов железа, мягкие — обедненные карбидами или обогащенные графитом зоны. Одна причина — эффект сегрегации от газового пузыря, который отталкиваемым центробежной силой проходит через металл оболочки непосредственно перед окончательной кристаллизацией. Газ происходит от внезапного разложения воды кристаллизации в связующем покрытия. Другие причины связаны с чрезмерной вибрацией ковшицы при центробежном литье, влияющей на сегрегацию на границе твердое/жидкое. Это аномалия вальца, способная дать поверхностные марки на прокатываемом материале, но не серьезные отказы в эксплуатации.
Вариации твердости валков
Для валков правильные показания твердости получить трудно, и линейная связь твердости с другими свойствами всегда ограничена. Это потому, что материалы валков имеют широкие вариации состава и структуры. Показания твердости для валков более сбивчивы, чем полезны. Взгляды производителей и пользователей валков на показания твердости всегда расходились.
Можно измерить только поверхностную твердость вальца неразрушающе. Это двумерное измерение обычно считается представительным для трехмерного объема за поверхностью. Но в вальце существует градиент твердости из-за макро- и микроскопических вариаций, вызванных литьем (снижение скорости кристаллизации с удалением от поверхности) и термообработкой (снижение скорости охлаждения с удалением от поверхности при закалке в связи с кривыми время-температура-превращение). Глубина твердости также влияют состав и методы термообработки.
Кроме того, материал вальца крайне тверд, поэтому сильно подвержен закалке при обработке (на токарном или шлифовальном станке) и отпуску (на шлифовальном станке). Твердость влияет на износостойкость. Но неверно, что все улучшается с более высокой твердостью. Другие параметры имеют более высокое влияние на работу вальца: состав, микроструктура, остаточные напряжения.
Далее, на поверхности вальца существует вариация твердости, так как площадь поверхности бочки довольно велика. После использования вальца в стане неравномерность твердости может возрасти, так как центральная часть вальца, контактирующая с горячим прокатываемым материалом, отпускается, снижая твердость.
Остаточные напряжения
Валки обычно имеют остаточные напряжения. Эти напряжения двумерны на поверхности и трехмерны в объеме. На поверхности радиальное напряжение равно нулю, продольное (осевое) тоже нуль на краю бочки. На основной части бочки осевое и окружное (касательное) равны по знаку и величине. На центральной линии, близко к осевой зоне, касательное и радиальное напряжения равны по величине и знаку. Здесь отношение продольного к касательному/радиальному напряжению задается отношением диаметра вальца к длине. То напряжение, которое превышает предел прочности материала вальца, вызывает спонтанный пробой. Разрыв может быть перпендикулярен осевому направлению, если продольное напряжение первым превышает предел, или разрыв может идти в осевом направлении, если касательное/радиальное напряжение первым превышает предел.
Остаточное напряжение сильно влияет на прочность валков. Давление повышает усталостную прочность, снижает распространение трещин, сдвиговые напряжения на поверхности бочки и закалку. Растяжные остаточные напряжения могут вызвать пробой вальца. Давление и растяжение компенсируют друг друга по поперечному сечению вальца. Правильный уровень остаточных напряжений должен контролироваться в вальцах.
Повреждение вальца единичной нагрузкой и термическим пробоем
Повреждение вальца может быть вызвано одной единичной нагрузкой. Когда вальц устанавливают в стан и начинают прокатку, поверхность вальца нагревается до средней температуры, стабилизирующейся через некоторое время. В этот период существует температурный градиент в вальце: снаружи горячее, внутри холоднее. Из-за этого внешняя часть вальца имеет большее термическое расширение, чем внутренняя. Это создает термические напряжения в вальце: давление снаружи и растяжение внутри. Термическое растяжение складывается с остаточным растяжением, и если суммарное растяжение достигает прочности материала, инициируется трещина — начальная точка отказа вальца. Чем ниже начальная температура вальца при установке в стан, тем выше риск термического пробоя.
При термическом пробое бочка ломается с радиально-ориентированными линиями разлома, центрированными на или близко к оси бочки. Разрыв перпендикулярен оси вальца и обычно происходит близко к центру длины бочки. Термический пробой связан с максимальной разницей температур между поверхностью и осью бочки. Разница температур может быть вызвана высокой скоростью нагрева поверхности из-за плохого охлаждения вальца или даже отказа системы охлаждения или высокой пропускной способности в начале кампании. Эта разница температур между внешней зоной и внутренней частью вальца инициирует термические напряжения, накладывающиеся на существующие остаточные напряжения. Например, разница 70 °Ц между внешней поверхностью и осью вызывает дополнительные термические напряжения в продольном направлении ~1100 кгс/см² в критической фазе после запуска кампании. Как только суммарные продольные растяжения в сердечнике превышают предельную прочность материала сердечника, возникает внезапный термический пробой. Это может быть виной стана или вальца.
На самом деле три фактора важны для термического пробоя: (i) термический градиент, (ii) прочность и целостность материала сердечника, (iii) остаточные напряжения. Чем ниже прочность сердечника, тем выше риск термического пробоя.
Остаточное напряжение сильно влияет на термический пробой. Остаточные напряжения всегда давление снаружи и растяжение внутри вальца. Эти напряжения снижены во всех зонах, где пазы выточены в вальце, но остаются высокими в зонах между пазами. Когда эти вальцы нагреваются при прокатке, термическое напряжение добавляется к остаточному, и когда суммарное растяжение (максимум между пазами) достигает пределов прочности материала, термический пробой происходит между пазами.
Механические и физические повреждения валков
Валки могут иметь механические повреждения. Механическое повреждение происходит из-за локальной механической перегрузки. Довольно часто находят вдавливания, ушибления, вмятины на вальцах. Это случается, когда чужеродный материал попадает в вальцы вместе с прокатываемым материалом. Повреждение происходит, когда твердость чужеродного материала высока или его размер достаточно велик для глубокого вмятины. При глубоком вмятине на вальце становится необходимой механическая обработка.
Физические повреждения валков бывают нескольких типов.
Ослабление (peeling) — одна из аномалий валков. При прокатке на поверхности вальца в ширине проката образуется тонкий оксидный слой. Частичное удаление только этого оксидного слоя называется ослаблением. Легко идентифицируется как серебристые окружностные полосы материала вальца, перемежающиеся с сине-черными оксидными полосами, все еще придерживающимися к поверхности. Оксидный слой на поверхности вальца растет как функция температуры поверхности вальца при выходе из вальцевого захвата и времени экспозиции воздуху при повышенной температуре. Этот оксидный слой подвергается чередующимся сдвиговым напряжениям из-за разности скоростей поверхности прокатываемого материала и вальца. Когда усталостная прочность этого оксидного слоя превышается, начинается его ослабление. Ослабление характеризуется тем, что сдирается только оксидный слой, пока базовый материал вальца остается целым и продолжает сопротивляться сдвиговым силам. Возникновение этого явления зависит от условий прокатки: температуры поверхности прокатываемого материала (сильно определяющей природу и твердость шкалы), величины деформации, охлаждения вальца и длины кампании. Ослабление вальца — особенность стана.
Ушиб или механическая марка — локальные вдавливания на бочке вальца в сочетании с термическими ушибами, огневыми трещинами и трещинами от давления внутри или вне ширины проката. Преимущественно наблюдаются на рабочих вальцах задних финишных станах. Причина — локальные экстремальные перегрузки, связанные с зацепами, сложенными и/или холодными хвостами прокатываемого материала, чужеродными предметами или более толстыми чешуйчастыми частицами, прошедшими через вальцевой зазор. Все эти аномалии при высоких скоростях прокатки создают высокое давление, деформацию и трение. Эти условия создают локальные поверхностные повреждения вальцев. Результатом аномалий стана, если прокатный процесс выходит из-под контроля.
Полосатость (banding) — аномалия вальца. Это сильно ослабленные яркие зоны на рабочем вальце, ориентированные в окружностном направлении, часто в виде полос с очень шероховатой поверхностью. Полосатость типично появляется на рабочих вальцах ICDP (indefinite chilled double pour — неопределенного двойного литья с холодильником) в ранних финишных станах горячей прокатки даже после довольно коротких кампаний. Полосатость также возможна при использовании высокохромистых рабочих вальцев после более длительных прогонов в тех же критических станах и позициях. Из-за чередующихся сил трения в сочетании с чередующимися термическими нагрузками, превышающими горячую усталостную сдвиговую прочность материала оболочки, развиваются и распространяются поверхностно-параллельные трещины в глубине первичных огневых трещин, пока огневизованные зоны не соскребутся с вальца. Как только поверхность вальца локально ухудшается, пики сдвиговых сил индуцируют очень быстрое развитие ослабленных полос вокруг бочки вальца. Удаляемый слой имеет глубину ~0,1–0,2 мм, что соответствует глубине первичных огневых трещин. Это явление в основном связано с условиями стана.
Сварка прокатываемого материала на бочке вальца происходит преимущественно на рабочих вальцах задних финишных станах, особенно при прокатке тонких измерений. Высокое удельное давление прокатки в сочетании с низкой температурой прокатки — базовые условия для сварки материала с поверхностью вальца. В частности прокатные аномалии: зацепы, кrimпы и сложенные хвосты материала вызывают экстремально высокие давления, способствующие прилипанию материала к вальцу. Таким образом индуцируется повышенная пластическая деформация поверхности вальца в виде вмятин или даже споллинга в этих перегруженных зонах, где сильное тепловыделение добавляет огневых трещин или ушибов. Неправильный выбор марки вальца для последних финишных станов может привести к катастрофическому прилипанию. Это повреждение вызвано условиями стана.
Окружностные волнообразные царапинные желоба могут появляться на поверхности бочки, совпадая с краем прокатываемого материала в станах плоской прокатки. Степень зависит от вариации ширины материала до смены вальца. Типично наблюдается на рабочих вальцах ранних финишных станов. Причина — повышенное сопротивление деформации края материала в сочетании с высокими скоростями деформации в ранних финишных станах. Если край материала значительно холоднее центра и на крае есть твердая шкала, то выше удельная нагрузка вызывает локальный повышенный износ поверхности вальца. Более превалентно при прокатке нержавеющих сталей высоколегированными марками валков. Это явление, связанное со станом.
Иногда из-за аномалий в прокатном стане накапливается большой крутящий момент от приводных двигателей. Большой момент накапливается, так как двигатели всегда сильная и мощная часть стана. Из-за накопления огромного крутящего момента происходит пробой шейки вальца, так как шейка обычно самое слабое звено всей системы. При пробое шейки разлом показывает типичную структуру быстрого хрупкого разрыва с областью разлома, обычно наклоненной под 45° к осевому направлению. Однако усталостно-вихревые отказы шейк редки при нормальной прокатке.
Шейка вальца может подвергнуться поперечному сечению провалу. Обычно начинается у основания радиуса, смежного с бочкой. Грань разлома идет по радиусу, затем продолжается в сторону бочки и срезает часть торца бочки. Под ударом пиковая нагрузка может превысить предельную прочность на изгиб материала сердечника и происходит разлом, обычно в наиболее напряженном поперечном сечении. Если вальц неправильно обращали — роняли или неправильно использовали портер при смене валков, шейки могут либо потрескаться, чаще — ломаться по типу разлома. Факт, что кусок бочки прикреплен к шейке, указывает на ошибку эксплуатации. Это вина стана.
Отказ шейки может быть из-за изгибного разлома. Линии разлома начинаются снаружи и распространяются по всему поперечному сечению, особенно начиная в зоне фаски и часто после распространения усталостной трещины. Этот отказ возникает от высоких изгибающих нагрузок, превышающих предельную прочность на изгиб или усталостную прочность шейки. Обычно ограничено рабочими вальцами 2-Hi любых марок в станах горячей прокатки. Причины: (i) высокие нагрузки прокатки в сочетании с слабой конструкцией вальца, (ii) прокатные аномалии с экстремальными изгибающими силами, (iii) недостаточное качество вальца по прочности шейки, (iv) эффект замыкателя из-за слишком малого радиуса фаски, окружностных желобов, усталостных трещин от коррозии и др. Это вина стана или вальца.
Отказ шейки от крутящего момента приводного конца: грань разлома наклонена к оси вальца и может показывать полный сдвиговой разлом, часто образуя конусообразный пробой. Этот тип разлома происходит на приводном конце, инициируясь от слабейшего сечения, часто разъема расщепленного кольца, распространяясь к центру шейки, или от корня радиуса лопастного конца. Случается, когда крутящий момент на приводном конце превышает вихревую прочность материала шейки. Прочность шейки также влияет эффект замыкателя острых радиусов, т.е. в разъеме расщепленного кольца, или любых других концентраторов напряжений, таких как радиальные отверстия. Нагрузка может быть нормальной для конструкции и эксплуатации стана, тогда материал вальца требует улучшения, или нагрузка может превышать стандартную эксплуатацию стана, что в свою очередь выше вихревого сопротивления материала вальца. Перегрузки могут возникать через различные условия: (i) останов стана из-за прилипания (sticker), (ii) прокатные аномалии: сварка прокатываемого материала, неправильная предустановка вальцевого зазора, (iii) неправильная посадка приводного вала, либо станом, либо неверной механической обработкой приводного конца. Обычно вина стана.
Отказ шейки также может быть из-за изношенных и заклинивших подшипников. Царапины или глубокие потертости на шейке в зоне подшипника, либо по оси, либо в окружностном направлении. Могут быть вмятины и включения фрагментов мельничной шкалы или других чужеродных материалов. Другие повреждения: окисление и эрозия заточенной поверхности под подшипником. Вращательные марки и огневые трещины могут быть видны в зоне подшипника, в экстремальных случаях термический пробой шейки. Трещины могут распространяться от масляных отверстий. Недостаточные, поврежденные или отсутствующие уплотнения позволяют проникновению воды, шкалы и чужеродных частиц в зазор между внутренним кольцом подшипника и шейкой. Глубокие потертости по оси вызваны обломками между подшипником и шейкой, вдавляющимися в поверхность при снятии подшипника для шлифовки вальца. Слишком низкая вязкость смазки и неправильный зазор между подшипником и шейкой вместе с чужеродными частицами вызывают поверхностное повреждение и износ при микропролезании внутреннего кольца подшипника по шейке. Это может даже вызвать холодную сварку и сцепление между шейкой и подшипником плюс закупорку смазочных отверстий. Результат может включать высокие трения нагрузки, огневые трещины от выделяемого тепла и заклинивший подшипник. Чрезмерный износ шейки, недостаток смазки, эллиптическая обработка или неправильная посадка кольца шейки или любое другое отсутствие герметичности могут позволить охлаждающей воде проникнуть под подшипник и вызвать коррозию. Это вина стана.
Огневые трещины
Огневые трещины — термошоковые трещины, образующиеся при очень высокой скорости охлаждения поверхности вальца. Когда нагретая поверхность вальца с термическим градиентом перпендикулярно поверхности во время оборота вальца закаляется охлаждающей водой, накапливаются поверхностные растяжения. Когда растяжение достигает предела прочности материала вальца на растяжение, инициируются трещины (огневые трещины). Эти трещины образуются только под растяжением.
Огневизание поверхности валков для горячей прокатки с водяным охлаждением — нормально. Оно улучшает захват вальца. Однако огневые трещины могут развиваться в более глубокие трещины, вызывающие отказ вальца из-за споллинга. Картина огневых трещин зависит от прочности материала вальца. Чем выше прочность материала, тем шире сеть огневых трещин и глубже они. Худший тип огневых трещин — при остановке стана с горячим материалом между вальцами при включенном водяном охлаждении. Эффект тяжелее в грубой группе станов. При внезапной остановке стана с большим зацепом нужно немедленно остановить охлаждение валков и дать им остыть нормально без закалки для предотвращения глубоких огневых трещин. Также при внезапной остановке с большим зацепом желательно осмотреть поверхность валков на глубокие трещины перед перезапуском стана.
Обычно три типа огневых трещин: (i) полосовые, (ii) лестничные, (iii) локализованные.
Полосовые огневые трещины соответствуют ширине прокатываемого материала и контактной дуге между рабочим вальцем и материалом. Внешний вид — обычный мозаичный, но с большей ячеистостью, чем конвенциональный огневизный узор. При остановке стана материал может оставаться в контакте с рабочими вальцами длительное время. Температура поверхности вальца быстро растет в зоне контакта, тепло проникает глубже в тело вальца. Индуцированные термические напряжения превышают горячий предел текучести материала вальца. Когда материал удаляют и поднимают вальцы, поверхность остывает и из-за сокращения этой локальной зоны поверхность начинает трескаться. Schwerсть трещин зависит от времени контакта и скорости охлаждения. Это вина стана.
Лестничные огневые трещины (рис. 1) находятся в окружностной полосе на бочке вальца. Это продольные трещины, распространяющиеся в радиальных плоскостях. Этот тип может инициироваться нехваткой охлаждения, например забитыми охлаждающими насадками. Из-за выраженного проникновения тепла в тело вальца эти трещины намного глубже обычного огневизания. Это вина стана.
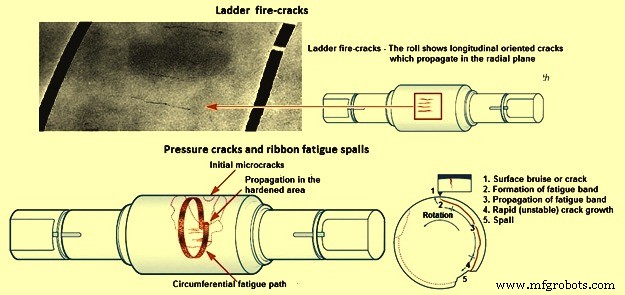
Рис. 1 Лестничные огневые трещины и трещины от давления на вальцах
Локализованные огневые трещины: бочка показывает локальные зоны огневых трещин, иногда вместе с вмятинами или даже локальным споллингом. Эти трещины возникают, когда комбинация механических и термических напряжений в этих локальных зонах превышает предел текучести материала бочки и усугубляется при последующем охлаждении. Аномалии стана: ушиб от удара, сварка прокатываемого материала, кrimпирование (защиптывание) края или хвоста материала — возможные причины. Сочетание огневых трещин и трещин от давления делает это повреждение очень опасным, так как может индуцировать ленточную усталость (рис. 1) или даже немедленный споллинг. Это вина стана.
Усталость валков
Валки также повреждаются из-за усталости. Повреждение от усталости может начинаться на поверхности или подповерхностно. Проблема усталости в вальцах может возникать из-за высоких нагрузок в станах. Типичный пример усталостных отказов — бочки валков сечевых станов (рис. 2). Коррозионная усталость также может быть проблемой. При коррозионной усталости нет безопасной эксплуатации вообще, и нет предела усталости. Коррозионную усталость можно снизить уменьшением номинальных напряжений оптимизацией конструкции вальца и высокими остаточными давлениями. Еще один момент, связанный с коррозионной усталостью — нет безопасной эксплуатации и нет предела усталости. Коррозионно-усталостной пробой происходит из-за чередующихся напряжений и времени.
Иногда после проблемы с охлаждением в стане вальц показывает некоторые окружностные огневые трещины, которые с определенной глубиной действительно уменьшают поперечное сечение вальца, и из-за высокой нагрузки вальц может лопнуть при условии низкоциклической усталости.
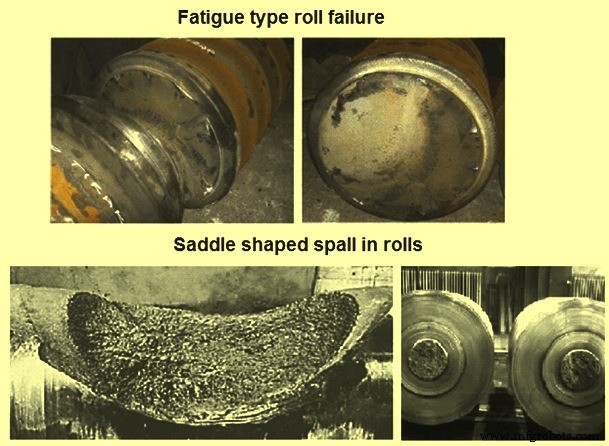
Рис. 2 Усталостный тип отказа вальца и седловидный споллинг в вальцах
Споллинг
Споллинг может быть другой причиной отказа вальца. Два разных вида споллингов в вальцах. Один начинается от начальной поверхностной трещины, другой — от подповерхности.
Поверхностные трещины обычно вызваны локальной перегрузкой и всеми типами прокатных аномалий, включая аномальные условия прокатки. Когда пластическая деформация на поверхности вальца превышает то, что позволяет материал вальца, инициируется трещина.
Смертельные споллинги всегда склонны случаться при относительно малом числе оборотов. Это означает: инициирование трещины, ее распространение и финальный споллинговый отказ могут развиться за одну прокатную кампанию.
Выделяют пять типов споллингов: (i) седловидные споллинги, (ii) трещины от давления и ленточные усталостные споллинги, (iii) споллинги, связанные с границей оболочка/сердечник, (iv) споллинги из-за недостаточной глубины оболочки, (v) краевые споллинги бочки.
Седловидные усталостные споллинги (рис. 2) возникают в материале сердечника ниже границы оболочка/сердечник и прорываются к поверхности бочки. Переменная интенсивность усталостных линий видна в глубоких зонах споллинга, указывая направление распространения от сердечника к поверхности. Возникают в рабочих вальцах с сердечником из листовчатого графитного чугуна, преимущественно в центре бочки. Споллинг вызван высокими циклическими нагрузками из-за больших деформаций при прокатке тонких и твердых материалов. Эти нагрузки индуцируют высокие чередующиеся напряжения в материале сердечника, превышающие предел усталости, и образуется множество микротрещин, прогрессивно ослабляющих сердечник. На следующей стадии эти микротрещины сливаются и распространяются к и через оболочку к поверхности бочки, давая крупный типичный седловидный споллинг. Высокие остаточные растяжения, термически индуцированные в сердечнике при производстве, способствуют этому типу повреждения.
Трещины от давления и ленточные усталостные споллинги (рис. 1): сначала образуется одна или несколько трещин от давления в зоне локальной перегрузки, на или близко к поверхности бочки. Такая трещина обычно ориентирована параллельно оси вальца, но распространяется в нерадиальном направлении. На следующей стадии усталостная, «кошачий язык» подобная полоса разлома прогрессивно распространяется в окружностном направлении, более или менее параллельно поверхности бочки. Направление распространения противоположно направлению вращения вальца. Распространение развивается в рабочей поверхности вальца, постепенно увеличиваясь в глубине и ширине, с последующим крупным поверхностным споллингом нависающего материала бочки. Высокие локальные нагрузки на ведущих краях, зацепы или удвоение хвоста материала превышают сдвиговую прочность материала оболочки и инициируют трещину. Последующая прокатка усталощает материал, трещина распространяется до массового спонтанного споллинга.
Споллинги, связанные с границей оболочка/сердечник при двойном литье: большой участок материала оболочки отделяется от сердечника по слабо сварной границе до достижения зоны полной металлургической сварки. В этой точке разлом быстро распространяется к поверхности бочки, давая крупный споллинг. При литье вальца цель — достичь полной металлургической сварки между оболочкой и сердечником. Отслоение оболочки от сердечника в эксплуатации способствует любая причина, снижающая прочность сварки: (i) остатки оксидного слоя между оболочкой и сердечником, (ii) наличие флюса или шлака на границе, (iii) избыток карбидов, микропористостей, графитных пластинок или неметаллических включений (сульфиды и др.). Другие причины отделения оболочки и сердечника — экстремальные локальные перегрузки при аномалиях стана, инициирующие локальное отслоение, которое продолжает расти усталостным распространением трещины по границе оболочка/сердечник до достижения критического размера. Это приводит к спонтанному вторичному крупному споллингу. Такой ущерб может случиться даже без металлургических дефектов в зоне сварки. Чрезмерные радиальные растяжения в зоне сварки из-за аномальных термических условий (отказ системы охлаждения вальца, прилипание и др.) также могут быть причиной отделения оболочки и сердечника. Обычно это вина вальца, если есть дефекты сварки.
Споллинги из-за недостаточной глубины оболочки происходят, когда граница между металлом оболочки и сердечником полностью сварена, но глубина оболочки недостаточна для достижения утильного диаметра. Материал сердечника, содержащий больше графита и меньше легирующих элементов, намного мягче материала оболочки и выглядит серым. Поскольку граница следует за фронтом кристаллизации оболочки, участки мягкого материала сердечника, выходящие на поверхность бочки, пластины и не непрерывны. Глубина оболочки зависит от ряда факторов, контролирующих центробежное литье: масса металла, температуры литья, временная база и др. Когда один из этих критических параметров не соблюден, получается недостаточная глубина оболочки. Это вина вальца.
Поверхностные и/или подповерхностные трещины и связанные споллинги образуются на бочке рабочего вальца в станах плоской прокатки на 100–300 мм от конца бочки в окружностном направлении. Эти трещины распространяются к фриборду поверхности бочки. В экстремальных случаях могут войти в радиус шейки. Эта трещина на краю либо может остаться на теле вальца, либо выломиться как крупный споллинг. Чрезмерное давление на конец бочки рабочего вальца, усиленное положительным изгибом рабочего вальца, отсутствие рельефа торца бочки запасного вальца, плохая форма полосы, толстые края (форма «собачья кость») или неправильная наладка процесса индуцируют локальную перегрузку, превышающую сдвиговую прочность материала рабочего вальца. Изношенные профили от долгих кампаний могут вызывать локальные перегрузки на торцах бочки, способствуя начальной трещине. Продолженная прокатка распространяет трещину, выходя на фриборд, и происходит отказ. Это вина стана.
Повреждение стального вальца водородом
Водород (H₂) может вызывать два типа проблем в стальных вальцах. Один — особая усталость, проявляющаяся в виде одной или нескольких окружностных трещин, перпендикулярных продольному направлению вальца, растущих конически в обе стороны. На то, чтобы эта усталость стала очевидной, уходит много времени. Трещины не работают как концентраторы напряжений через изгиб. Трещины находятся более или менее в зоне без напряжений, и только термическое напряжение действительно чередуется от кампании к кампании. Эти вальцы на службе много лет, пока проблема не становится очевидной. Наблюдалось: эти явления всегда начинаются в верхнем конце бочки, верхней шейке, где водород концентрируется при кристаллизации и где при первичном охлаждении в том объеме и где феррит-аустенитное превращение происходит последним. Это действительно прогрессирующая усталостная ситуация, однако единственные напряжения в этой зоне связаны с остаточными и термическими, а число чередований нагрузок очень мало. Но в конечном счете H₂ оказывается активным.
Вторая проблема, связанная с H₂ — отложенное хрупкое разрушение, происходящее неожиданно, без прокатной нагрузки на вальце. Иногда случается, когда вальцы еще на складе, даже годы после поставки. Явление хорошо известно. Материал становится хрупким от H₂, и когда подвергается нагрузке, рано или поздно (в зависимости от содержания H₂ и напряжения) вальц начинает распадаться без признаков деформации, нигде в области топографии разлома — только сколыхастое лицо.
H₂ критичен для стали только пока атомы H₂ растворены в микроструктуре и могут двигаться свободной диффузией. Как только два атома объединяются в газ H₂ и присутствуют в полостях или пористости, газ более не вреден. Усадочные полости — ловушки для захвата H₂. Поэтому H₂-связанные отказы не обычно находят в вальцах с крупными усадочными полостями. Поскольку чугунные вальцы всегда имеют хотя бы микрополости, допустимое содержание H₂ в них намного выше, чем в кованых вальцах.
Производственный процесс
- Литье тонких плит и прокатка (TSCR): интенсификация производства плоского проката
- Калибр прокатного стана: генерация, транспорт и практические применения в сталелитье
- Универсальные (I/H) балки: дизайн, прокатка и применения
- Горячая прокатка на профильном стане: от перегрева до намотки
- Освоение процесса прокатки на станах длинного проката
- Основы прокатки стали: от литья к готовым изделиям
- Шплинтовые штампы: ключевые применения и промышленное использование
- Понимание фрезерно-токарных и токарно-фрезерных станков: подробное руководство
- Понимание фрезерных станков: типы, функции и применения
- Горячая и холодная прокатка: понимание процессов формовки металла