



Оптимизация дизайна каток для точного профилирования стали
Дизайн каток (Roll Pass Design)
Длинные продукты обычно прокатчивают в нескольких проходах, число которых определяется соотношением начального сечения заготовки (квадратный или круглый блум/бillette) и конечного сечения готового продукта. Площадь поперечного сечения уменьшается на каждом проходе, и форма и размер прокатываемого материала постепенно приближаются к желаемому профилю.
Прокатка осуществляется между профилированными валами. Две противоположные канавки в взаимодействующих валах образуют проход, соответствующий ожидаемой форме поперечного сечения заготовки после прохода. После каждого прохода сечение уменьшается, форма сближается с формой конечного продукта. Разработка последующих форм проходов и их правильное размещение на валах называется дизайном каток.
Дизайн каток — неотъемлемая часть процесса прокатки длинных продуктов, так как они прокатчиваются между профилированными валами в станах длинной прокатки. Дизайн каток в общем означает вырезание канавок в теле вала, через которые сталь последовательно проходит для получения нужного контура и размеров.
Основная цель дизайна каток — обеспечить выпуск продукта правильного профиля в допусках, без дефектов, с хорошим качеством поверхности и требуемыми механическими свойствами. Кроме того, должны выполняться экономические условия: максимальная производительность при минимальных затратах, оптимальное использование энергии, удобные условия для прокатчиков и минимальный износ валов.
Дизайн каток — набор методов определения размеров, формы, числа и типа расположения прокатных проходов. Также включает расчет прессовых сил и их распределения по проходам. Для каждого профиля делается несколько проходов; квадратный или круглый блум/бillette последовательно приобретает заданную форму. Проходы проектируют так, чтобы избегать избыточных напряжений в прокатываемой стали, так как они могут привести к трещинам и другим дефектам.
Дизайн каток основан на характеристиках исходной заготовки (вес блума/бillette, марка стали, температура до и во время прокатки), характеристиках готового продукта (размеры сечения, допуски, спецификации по механическим свойствам и чистоте поверхности) и характеристиках прокатного стана (число стойк, диаметр валов, прочность валов, скорость прокатки, доступная мощность привода, доступное оборудование стана). Другие важные факторы: прокатная нагрузка, усадка, деформация, скорость теплообмена — влияют на пластическое течение стали. Форма сечения в конкретном проходе должна обеспечивать свободный поток стали в вальцепромежуток/канавку. Подбор подходящего угла конусности/канавки необходим для избежания заклинивания стали в валах.
Традиционно дизайн каток воспринимался больше как искусство, чем наука. В 1969 г. Вусатовский опубликовал крупную работу, систематизирующую принципы дизайна каток. С тех пор сложность процессов прокатки длинных продуктов выросла. Современные стана строятся как непрерывные или полунепрерывные. Появилось много новых марок стали, требующих новых стратегий: контролируемая прокатка и контролируемое охлаждение — термомеханическая обработка. Сегодня это обычная практика, улучшающая качество за счет оптимизации микроструктуры, получаемой деформационно-термическими процессами (рекристаллизация, рост зерен). Следовательно, дизайн каток становится еще более сложным при оптимизации конечной микроструктуры, и проектировщикам нужно применять сложные материаловедческие и процессные модели. К счастью, за последнее десятилетие компьютерное моделирование стало доступным для такого подхода, постепенно снижая затратный метод проб и ошибок для оптимизации прокатки длинных продуктов.
Канавки валов (Roll grooves)
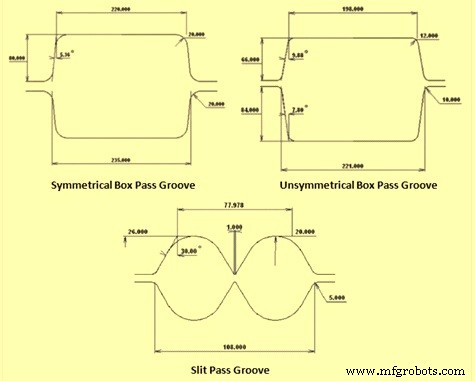
Существует разные типы канавок для прокатки профилей. Основные: прямоугольные ящикообразные, диагональные — квадратные и ромбовидные (алмазные), круглые или ложнокруглые, овальные. Канавки могут быть симметричными, асимметричными и щелевыми. Важные параметры: высота (глубина), угол канавки, радиус разбега, радиус дна, ширины у воротка, верха, середины дна и дефлекция середины дна. Обычно используют комбинацию канавок. Типичные чертежи некоторых симметричных, асимметричных и щелевых проходов на рис. 1.
Эмпирические правила (Thumb rules)
Некоторые эмпирические правила для угла канавки, радиуса разбега, радиуса дна и посадки даны в табл. 1.
| Тип прохода | Угол канавки | Угол дна | Радиус разбега | Радиус дна |
|---|---|---|---|---|
| Ящикообразный | 8–10° | — | 10 мм | — |
| Ромбовидный (алмазный) | >90° | — | 18 мм | — |
| Квадратный | 45° | ~90° | 5 мм | — |
| Овальный | 60° | — | 5 мм | — |
| Промежуточный круглый | 60° | 30° | — | — |
| Для круглых | — | — | 0,2 × радиус дна | 0,5 × диаметр |
| Для круглых в финишном проходе | — | — | 1,5 | — |
(1) Посадки от овального к круглым должны быть 0,3–0,7.
(2) Для овалов отношение ширины к высоте должно быть менее 3,0.
Основные требования к правильному дизайну каток
- Число и расположение проходов в конкретной стойке должны обеспечивать максимально равномерное использование всех проходов каждой стойки. Большее число проходов снижает выход стойки, меньшее — вызывает чрезмерный износ. Если число проходов не оптимально, возникает опасность дефектов прокатки или поломки валов.
- Должна быть равномерная усадка в последних проходах и разная усадка в ранних формовочных проходах, где сечение велико и сталь горячая.
- Усадка должна распределяться так, чтобы обеспечить, насколько возможно, равномерный износ прохода и избежать перегрузки приводов и валов.
Характеристики хорошего дизайна каток
- Обеспечивает профиль с гладкой поверхностью и правильными размерами в пределах соответствующего стандарта.
- Обеспечивает минимальное удельное потребление энергии, мощности и валов.
- Дает деформацию прокатываемого материала таким образом и на таких стадиях, чтобы минимизировать внутренние напряжения в готовом продукте.
- Создает простую и удобную рабочую культуру на стойке, минимизируя ручные операции и позволяя автоматизацию технологического процесса.
- Оптимизирует число проходов для сокращения общего цикла прокатки с минимальным временем на смену и настройку валов.
Расчеты в процессе дизайна каток
- Определение размеров готового продукта. Размеры рассчитываются как функция геометрии, материала, температуры и натяжения. Используется формула расширения Вусатовского, применяемая по методу Лендля.
- Расчет коэффициента усадки стали. Холодный размер = горячий размер / коэффициент расширения (на основе реальной температуры и напряжения текучести).
- Горячая прокатка — процесс сжатия. Прокатная сила — сила, воздействующая на валы от обрабатываемого металла, важный вопрос дизайна. Сила расщепления валов и крутящий момент влияют на весь процесс дизайна каток. Расчет прокатной силы необходим для обеспечения отсутствия перегрузки стана и достаточной мощности для редукции.
- Расчет среднего удлинения и числа необходимых проходов.
- Расчет необходимой прокатной мощности и нагрузок на механическое оборудование. Расчет нагрузки, момента и мощности по формуле Симса от блума/бillette до финишных размеров как функция геометрии, марки стали, температуры и натяжения. Расчет температуры как функция мощности, размеров и коэффициента теплообмена.
- Определение прогрессии проходов и «семейного дерева».
- Детальное черчение форм проходов.
Для контроля межстоечного натяжения важно установить точные соотношения скоростей и оборотов двигателей между стойками/двигателями в непрерывном стане. Расчет скоростей и оборотов делается от выходной скорости финиша вверх по потоку к блуму/бillette по принципу постоянного массового расхода. Расчет скорости функция финишной скорости, площади прута, диаметра валов, натяжения и прямого скольжения.
Дизайн каток не только улучшает размеры, форму и механические свойства прокатных продуктов, но и стремится оптимизировать сам прокатный процесс. Хотя дизайн каток для профильной прокатки обычно основан на эмпирическом знании экспертов, большинство эмпирических формул дают хорошие результаты только в ограниченном диапазоне. Профильная прокатка всегда была самым сложным процессом для оптимизации.
Все еще трудно решить на оптимальное решение для данной задачи дизайна каток. Часть проблемы — нет заранее заданных конкретных правил, поэтому при возникновении проблемы сложно знать точную причину. Проблема усложняется при иерархических конкурирующих целях.
Старое искусство дизайна каток превращается в современную технологию на базе научного прогресса. Задача горячего дизайна валов сейчас требует современных инструментов и методологий. С быстрым развитием компьютерного железа и ПО разработаны следующие методологии:
- Метод конечных элементов (МКЭ/ФЕМ) для дизайна проходов в профильной прокатке.
- Иерархическая конфигурация форм успешно использовалась для классификации и выявления проблем в дизайне каток. Показано, что иерархическая классификация может быть реализована каскадным меню.
- Матричный метод горячего дизайна каток. Показано, что дизайн каток доминируется расчетом различных параметров: прокатная сила, момент, расширение, удлинение, усадка и др. — со сложными расчетами. Все формулы и методы интегрированы в матричную систему дизайна каток.
Сложный процесс дизайна горячей прокатки длинных продуктов интегрирован в матричную систему дизайна. Поскольку доступные методы и информация (эмпирические, экспериментальные, теоретические и МКЭ) находятся в матрице, подход имеет потенциал дать более качественные прокатные продукты оптимизированным дизайном каток по сравнению с адхок-методами. Поэтому матричная система дизайна каток становится все более популярной.
Производственный процесс
- Предотвращение деформации при литье под давлением: дизайнерские стратегии
- Дизайн потребительских продуктов: практическое руководство для успеха
- Design for Manufacturability (DFM): практическое руководство для инженеров и дизайнеров
- Мастерство продуктового дизайна: проверенные стратегии преодоления частых вызовов
- Проектирование надежных контактов коммутаторов: материалы, типы и стратегии защиты
- Как передавать одномерные и двумерные массивы в функции в C — практическое руководство
- Оператор pass в Python: практическое руководство
- Освоение Verilog: полное руководство по проектированию цифровых схем
- Архитектурное проектирование: принципы, практика и влияние на среду
- Критическая роль Design for Manufacturing (DFM) в успехе हारдварных продуктов