Промышленное производство
3D печать

Среди методов производства 3D-печать впечатляет скоростью развития и разнообразием типов — включая материальную струйку (Material Jetting). Этот слой-за-слоем метод универсален и работает с широкой гаммой материалов для точной постройки нужного изделия. Если процесс интригует — ниже разбор работы и
SLS и SLM — почти идентичные аддитивные процессы. Похожая технология, обе дорогие по сравнению с другими AM-методами. Обе дают детали со свойствами, эквивалентными традиционным (литье под давлением, ЧПУ). При выборе между SLS и SLM — учитывайте конечное применение и что лучше: пластик или металл. S
Оба — виды 3D-печати. SLS = селективное лазерное синтерирование, FDM = моделирование 용융 deposition. Общее: малые серии и быстрое прототипирование, термопластики, отлично для концепт-доказательств. Но различаются во многом. Разберем отличия и когда что применять. SLS: определение и сравнение с FDM Р
Новичок или хотите улучшить настройку — критически важно правильно сконфигурировать 3D-принтер. Ниже — 9 шагов пошагового руководства: 1. Определите тип вашего набора Три типа комплектов: полностью собранные, частично собранные, DIY-киты. Полностью собранные — проще всего, готовы из коробки. Части
За пределами литья под давлением и экструзии 3D-печать перевернула производство пластиковых деталей. Быв уникальной альтернативой, стала популярной опцией, сокращающей время и позволяющей печатать сложные структуры. Технологий много — PolyJet и селективное лазерное синтерирование (SLS) часто сравнив
Еще одно преимущество SLS — не нужны опорные структуры: окружающий порошок поддерживает надвисы. Многие клиенты выбирают его для срочных проектов — это очень быстро. Если планируете купить принтер для бизнеса — готовьтесь к серьезным вложениям. SLS-машины не только дороги, но и потребляют много элек
PolyJet 3D-печать — процесс создания многоцветных и многоматериальных компонентов по принципу обычных струйных принтеров. Струйная головка оседает капли фотофимера на строительную платформу. УФ-источник мгновенно отверждает слой, процесс повторяется до завершения детали. Ключевое преимущество — соз
Сравнение SLS и MJF При сравнении SLS и MJF на ум приходят общие свойства. Мэтт Шмидт, старший инженер по решениям Xometry: «Платформы SLS и MJF очень похожи и обрабатывают общие материалы (Нейлон 11 и 12). Но различия в обработке материалов дают разные результаты. SLS использует лазерный тепловой и
Синтерирование — это обширное семейство методов получения цельных и потенциально высокосложных деталей из широкого спектра материалов путем уплотнения и последующего спекания порошков и связующих. Процесс проходит в два этапа. Первый формирует требуемую форму — слабый, плохо связанный, избыточного р
Поликарбонат — это пластик, который относится к категории термопластов, то есть он отлично плавится и затвердевает снова и снова. Именно это свойство делает его идеальным материалом для 3D-печати. Кроме того, поликарбонат славится высокой прочностью, теплостойкостью и химической устойчивостью. Если
3D-печать использует разнообразные материалы, каждый со своими свойствами и применениями. Правильный выбор критичен — напрямую влияет на качество, долговечность, функциональность печатных объектов. У каждого материала уникальные свойства и кейсы, понимание сильных/слабых сторон каждого — необходимо.
Слайсер 3D-печати — софт, конвертирующий 3D-модель в машинно-читаемые инструкции для печати детали. Успех печати сильно зависит от правильного выбора настроек слайсера. Они могут означать разницу между качественной деталью и запутанным клубком пластика. Ключевые настройки для оптимальной печати — те
Аддитивное производство (Additive Manufacturing, AM), или 3D-печать — передовая производственная технология, революционизирующая отрасли worldwide. Строит объекты аддитивно, слой за слоем, по цифровым моделям, в отличие от субтрактивных методов, удаляющих материал из цельного блока. AM позволяет со
Авиапром всё активнее внедряет 3D-печать (аддитивное производство) для изготовления компонентов самолетов. Технология дает преимущества: меньше материальных отходов, быстрее производство, больше свободы дизайна. Однако, несмотря на выгоды, 3D-печать имеет ряд ограничений, влияющих на производительно
АтрибутDMLSEBM Количество лучей41 — очень быстрое позиционирование луча Мощность луча400 Вт4500 Вт Требует вакуумную камеруНетДа Высота слоя30–40 мкм70 мкм Изотропные материальные свойстваДаДа Охлаждение после печатиДаДа — часто на ночь Нужны поддерживающие структурыДаДа Макс. объем печати400×40
Развитие 3D-печати (аддитивного производства) формировалось десятилетиями научных исследований, технологических инноваций, патентной активности и коммерциализации. Кульминация — массовое внедрение технологии для производства дешевых, высокоточных деталей с сильными механическими свойствами и быстрым
Модуль упругости на изгиб (flexural modulus) материала — критически важный параметр, позволяющий инженерам количественно оценить нагрузку на изгиб, которую компонент может выдержать без чрезмерной деформации. Это свойство играет ключевую роль в проектировании безопасных и надежных структурных элемен
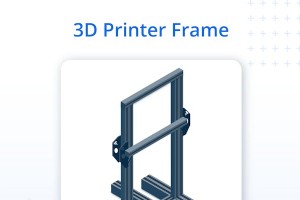
3D-печать — хобби миллионов и функциональная производственная технология для широкого спектра деталей и продуктов. Для удовлетворения спроса на рынке множество принтеров. В целом они имеют общие базовые компоненты, особенно для FDM (Fused Deposition Modeling). Эти части делятся на 10 категорий компо
«3D-печать для образования» охватывает все аспекты интеграции технологий трехмерной печати в учебную среду. Предлагает практический подход к обучению, выходящий за рамки традиционных методов. Эта инновационная форма образования ключева, так как развивает креативность, улучшает понимание сложных конц
Испытание Шарпи было впервые разработано в 1900-х годах для расширения понимания причин преждевременного отказа материалов. Испытание определяет, сколько энергии материал поглощает при разрушении — это называется энергией удара — и используется для оценки ударной вязкости по Шарпи. Испытание сравнит
3D печать