



Устранение волн на первом слое: проверенные причины и решения для 3D-печати
Если вы давно занимаетесь 3D-печатью, привыкли к неидеальностям моделей. Со временем развивается «шестое чувство», подсказывающее причины и решения. Если вы еще на этапе прокачки скиллов траблшутинга — эта статья для вас!
Разберем частые проблемы и решения для волн (рипплов) на первом слое. Ключевые моменты:
Волны на первом слое обычно вызваны неправильной высотой или потоком первого слоя, соплом слишком близко к столу, кривым nivelированием стола, слишком высокой скоростью печати или включенным обдувом на первых слоях.
Решается правильным nivelированием стола, снижением скорости на первых слоях, корректной настройкой ширины линии и изменением высоты первого слоя. Дополнительно можно поставить датчик автокалибровки или сделать mesh-калибровку.
Частые причины волн на первом слое
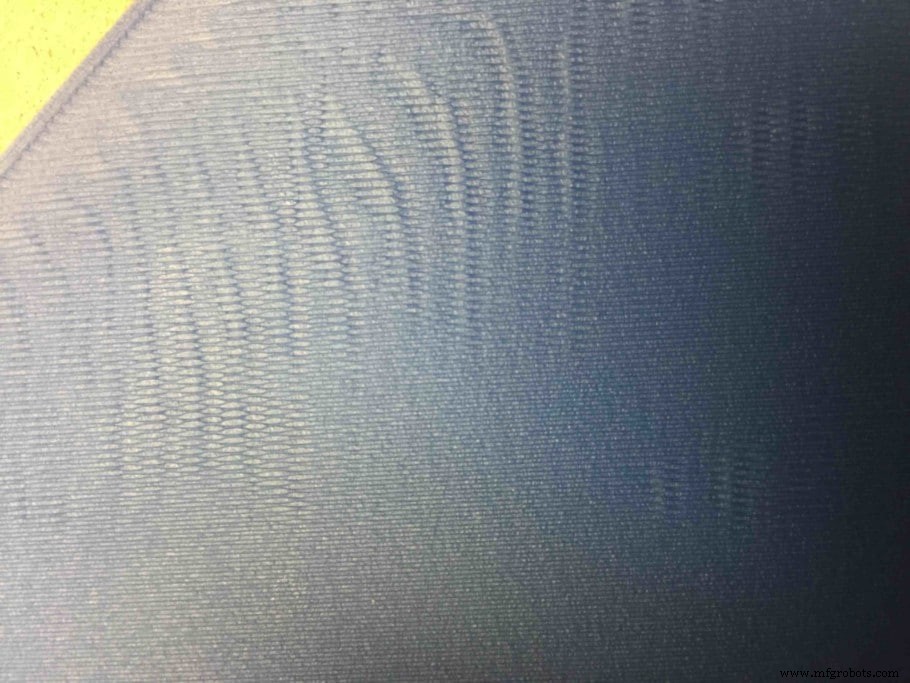
Пройдем по основным причинам. Скорее всего, хотя бы одна из них вызывает волны у вас. К счастью, большинство легко и прямо устраняются.
Проблемы со столом печати
Для идеального первого слоя стол должен быть идеально выровнен. Также он должен быть плоским — любые дефекты вызовут проблемы на первых слоях. Казалось бы, маловероятно, но гибкие столы часто деформируются со временем. Со стеклянным столом это маловероятно.
Кроме того, перед печатью чистите стол. Остатки филамента или клея от прошлых печатей мешают сцеплению нового слоя.
Высота и поток первого слоя
Высота и поток первого слоя должны быть заданы верно. Если поток слишком высок — будет переэкструзия, почти гарантированно дающая волны.
Можно либо снизить начальный поток, либо увеличить высоту первого слоя. Большая высота первого слоя снижает видимость ошибок калибровки. Если печатаете с малым слоем (например, 0,08 мм), рекомендуется увеличить первый слой для лучшего сцепления с поверхностью.
Сопло слишком близко к столу (Z-offset)
Если зазор слишком велик — филамент не прилипнет. Если слишком мал — филамент размажется по столу, создавая волны при движении сопла из-за нехватки места.
Эмпирическое правило: зазор = ¼ диаметра сопла. Для сопла 0,4 мм — 0,1 мм. Проверка листом А4: бумага должна проходить между соплом и столом с легким сопротивлением.
Скорость печати
Обычно скорость первого слоя снижают, чтобы филамент успел прилипнуть. Большинство слайсеров автоматически считают скорость первого слоя от общей. На безопасной стороне — ставьте 50% от общей скорости.
Охлаждение
Убедитесь, что вентиляторы выключены на первом слое. Хотим, чтобы филамент медленно остывал, давая больше времени на сцепление со столом.
Это обычно дефолтная настройка всех слайсеров. Если ковыряли настройки — сбросьте на дефолт и начните чисто. Скрытый забытый параметр может быть причиной.
Рекомендуемые настройки для устранения волн
Из-за природы проблемы влияют только параметры первого слоя. Поиск методом тыка почти точно поможет, но вот список ключевых параметров:
- Высота первого слоя: обычно ставят ~90% от высоты остальных слоев. При малой высоте слоя (для деталей) рассмотрите увеличение первого слоя, чтобы снизить риск отслоения.
- Ширина первого слоя: для лучшего результата ширина строки должна равняться диаметру сопла. Обычно дефолт 0,4 мм. При пере/недоэкструзии меняйте поток, не ширину — поток не меняет траекторию сопла, а ширина меняет.
- Скорость первого слоя: 50% от общей скорости. Улучшает сцепление.
- Скорость вентилятора первого слоя: выключите обдув на первых слоях. Быстрое охлаждение ведет к плохому сцеплению (и варпингу).
Как предотвратить волны на первом слое в будущем
После решений — профилактика. Обе рекомендации касаются nivelировки: датчик автокалибровки или ручной mesh-калибровка.
Установка датчика автокалибровки стола
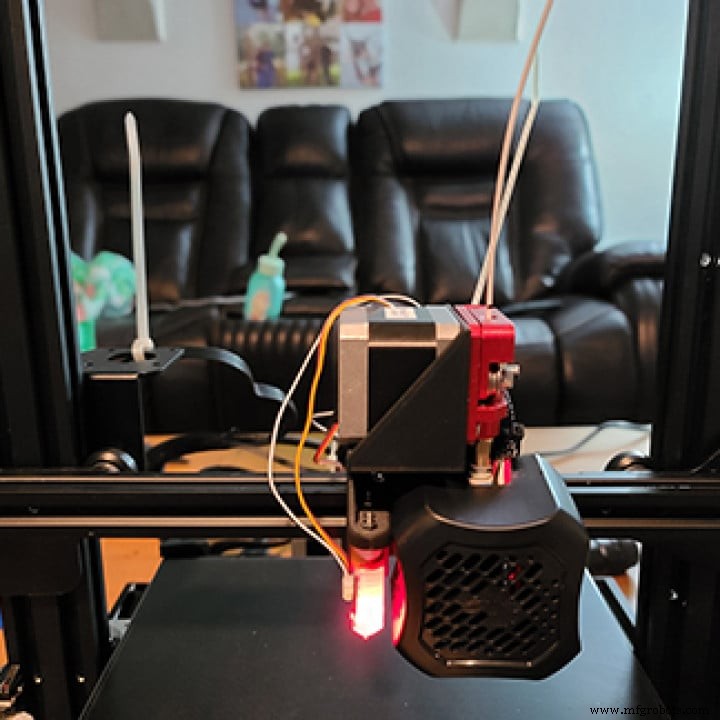
Если принтер не имеет датчика, можно добавить. Он измеряет расстояние сопло-стол в разных точках и корректирует высоту сопла при движении по столу.
Даже если стол не идеально ровный, принтер будет корректировать зазор. Типов датчиков много: механические, емкостные, индуктивные, Холла. Рекомендуем механические — самые универсальные, работают на всех поверхностях и в любых условиях.
Подробнее про датчики — в нашей отдельной статье.
Ручная mesh-калибровка стола (Marlin)
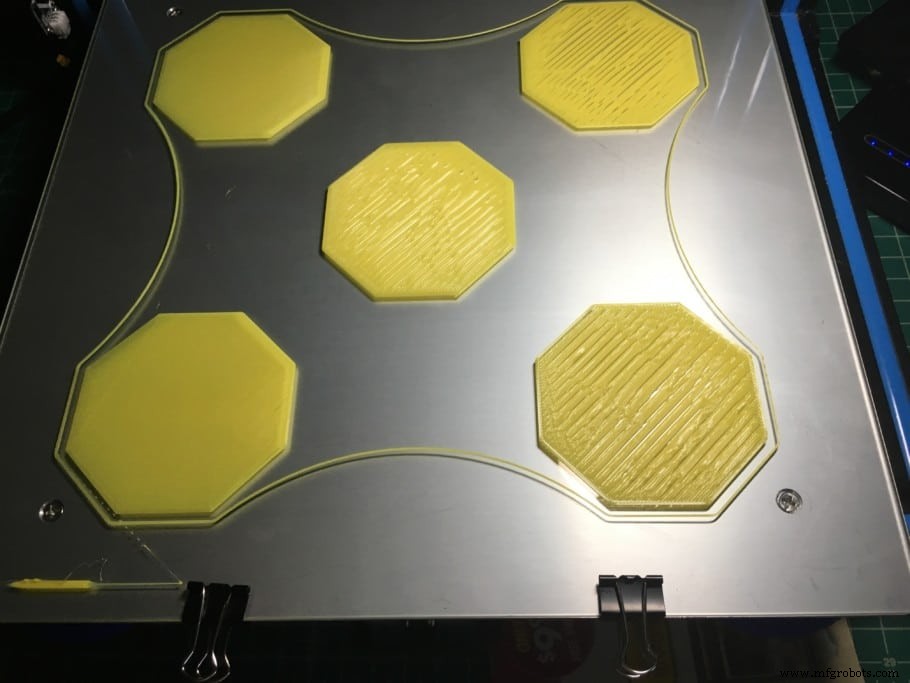
Mesh-калибровка создает карту стола и корректирует высоту сопла во время печати, компенсируя дефекты. Нужна небольшая настройка прошивки. Кажется сложным, но на деле — просто следуй рецепту.
Как включить mesh bed leveling
Получите текущую Marlin-прошивку вашего принтера. Установите Arduino IDE для правки кода.
Откройте Configuration.h, раскомментируйте (уберите // в начале строки) «MESH_BED_LEVELING», «RESTORE_LEVELING_AFTER_G28» и «LCD_BED_LEVELING». Это активирует код.
Загрузите новую прошивку на плату. В меню LCD принтера выберите «Level bed» под «Bed leveling». Нажмите «click to begin». Каждый клик переместит сопло в новую точку — каждый раз регулируйте высоту так, чтобы бумага проходила с легким сопротивлением.
В конце нажмите «Store Settings». Теперь mesh-калибровка активна. Тестовая печать покажет результат. Если сопло постоянно слишком близко/высоко — используйте «Bed Z» для корректировки, не переделывая всё заново.
Раздел рекомендуемых продуктов
Мы создали раздел рекомендаций, чтобы убрать догадки и сэкономить время на поиске принтера, филамента или апгрейдов — это сложная задача, часто приводящая к путанице.
Мы отобрали несколько 3D-принтеров, подходящих новичкам, продвинутым и экспертам, а также филаменты и апгрейды — все протестированные и тщательно подобранные нами.
3D печать
- Понимание корневых причин нитообразования (stringing) в 3D-печати
- Понимание смещения слоев в 3D-печати: причины и решения
- Ре‑платформинг в облаке: что это такое и как он обеспечивает эффективную миграцию
- Использование данных в Интернете надежности: стратегии эффективного управления
- Что такое круговая экономика? Инсайты от ведущих пластмассовых компаний
- Преодоление кадрового разрыва: что должно сделать производство прямо сейчас
- DC vs AC двигатели: ключевые различия и выбор под вашу задачу
- Современные производственные процессы: ключевые технологии и инновации
- Полиграфическая промышленность: ключевые роли и услуги
- Индустрия красок и покрытий: ключевые игроки и продукты