



Может ли филамент для 3D-принтера портиться? Причины и решения
Часто мы уверены: принтер откалиброван, готов печатать идеальные объекты. Берем катушку филамента, которой не пользовались давно — и результат сильно ниже ожиданий.
Может ли катушка испортиться и потерять свойства? В чем самые вероятные причины?
Если филамент не хранить в герметичном контейнере с силикагелем, он впитает влагу и станет ломким. УФ-излучение также делает филамент ломким и хрупким. А катушка может запутаться, если не зафиксировать кончик в отверстиях бортиков перед хранением.
Краткая таблица причин, последствий и решений:
| Причина | Худший филамент | Лучший филамент | Последствия | Решение |
| УФ-излучение | PLA, ABS | PETG, ASA | Филамент становится ломким и хрупким | Нет решения (необратимо) |
| Влага | PLA, ABS, PETG | HIPS, ASA | Плохое сцепление со столом, пузыри в сопле, неоднородные результаты, задержка начала/конца экструзии, сопло перестает экструдировать | Сушка в духовке 40 °C 3 часа, фен, сушилка для филамента |
| Запутывание катушки | Все | Все | Сопло перестает экструдировать | Всегда закрепляйте кончик в отверстиях бортика после использования. |
| Трение держателя катушки | Все | Все | Сопло перестает экструдировать | Ставьте катушку на поверхность с низким трением. |
Как долго вообще хранится филамент?
При хранении в сухом прохладном месте в заводской упаковке (защита от влаги) филамент сохраняет свойства минимум 2 года. Верно для PLA, ABS, PETG. Исключение — нейлон: обычно теряет качество через 12 месяцев.
Качество печати может держаться дольше 2 лет, но проверить можно только печатью. Не покупайте катушки, лежавшие на полке 2+ года.
Срок хранения зависит от множества переменных: атмосферные условия, солнечный свет, температура, влажность, изначальное качество и тип термопласта.
PLA
Типичный срок хранения PLA — 2–3 года. Купили, храните в прохладном сухом темном месте в заводской упаковке — через почти 3 года еще можно печатать. После 2 лет качество может начать падать.
PLA долго не ломкится и не изнашивается, но избегайте катушек, хранившихся в горячем гараже или на солнце — PLA не любит тепло и УФ.
В помещении при комнатной температуре PLA может лежать пару лет без потери качества.
ABS
ABS — похожий срок: до 2 лет, если не подвергался влаге после вскрытия.
ABS прочнее и долговечнее PLA. Температура стеклования выше (105 °C против 60 °C у PLA) — лучше переносит тепло.
Хотя ABS менее гигроскопичен, лучше перестраховаться: храните в упаковке с несколькими пакетами силикагеля, не на солнце.
Нейлон
Любовь нейлона к воде — проблема. Впитывает влагу как губка, набухает, забивает сопло, дает нестабильные результаты.
За пару дней впитывает 1–3% влаги — при таком содержании материал при печати проваливается.
Технически: нейлон — гигроскопичный термопласт. Функционально: он обожает влагу.
Если оставить нейлон на воздухе, срок жизни резко сократится за дни. Неподходит для уличных изделий. У большинства брендов срок хранения — максимум 12 месяцев.
Заметка: все филаменты более-менее гигроскопичны. Но они впитывают влагу только до определенного предела. Для печати это не идеально — влага создает проблемы. Но если не критично, что напечатанная модель слегка набухнет — можно держать на улице, после насыщения влагопоглощение прекратится.
PETG
PETG — кополиэстер: PET + гликоль. Прочнее и долговечнее PLA, чуть гибче; выше температура стеклования — не деформируется так легко при слабом нагреве (в машине, например).
Храните PETG в герметичном контейнере от влаги. Температура хранения критична. В прохладном месте PETG держится годами, но при тепле становится ломким и трескается, особенно в комбинации с влагой.
Большинство PETG хранится 2+ года до ломкости и трещин. Держите в прохладном сухом темном месте.
PETG устойчив к УФ — отличный филамент для улицы.
Как понять, что филамент испортился, и почему это происходит?
Плохая новость: нет четкого способа определить испорченную катушку визуально. Хорошая: старый филамент не повредит принтер — можно напечатать тестовый объект и проверить качество.
Рекомендуют три теста:
- Тест на растяжение: не полностью надежен — PLA может быть гибче до разрыва. Требует веры в свои глаза. Считаю пустой тратой времени — не дает доказательств.
- Нагрузочный тест: еще менее надежно — вешают филамент вертикально на время перед тестом. Тоже не рекомендую.
- Напечатать маленький объект: лучший способ. Печатайте с обычными настройками и смотрите на результат. Если слышны хлопки при экструзии — точно влажный филамент.
Я не фанат первых двух рекомендаций. Зачем делать тесты, дающие намек, если есть быстрый и прямой способ проверить именно то, что нужно!
Как влага влияет на филамент?
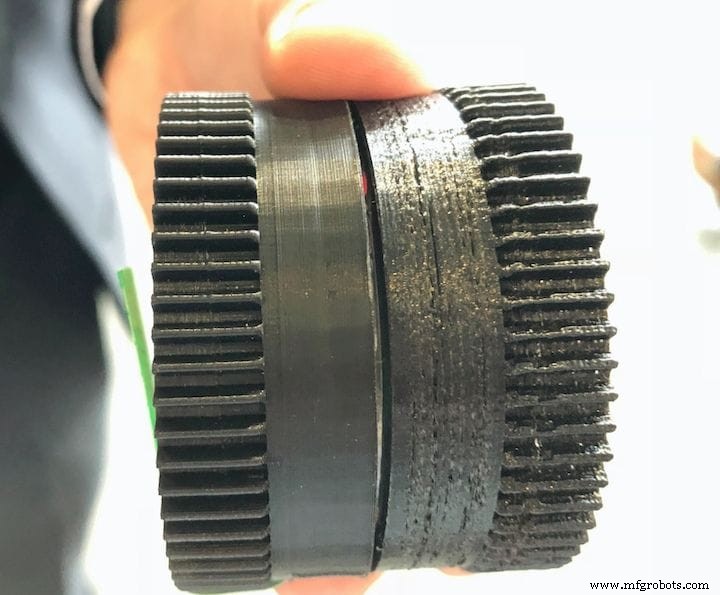
Влага в катушке приводит к очень низкому качеству печати и даже поломкам. Если филамент идет растянутым и нитями — признак недостаточной сухости.
Последствия печати влажным филаментом многочисленны — одна из главных причин плохих результатов.
Влажный филамент приводит к:
- Дырам на верхних слоях
- Пузырям на кончике экструдера
- Плохому сцеплению со столом
- Сильно неоднородным результатам при печати одной модели
- Задержке начала и конца экструзии → плохое качество
- Случайной остановке экструзии соплом
Почему влага так сильно влияет? Что происходит?
Пенение (Foaming)
Главная причина расширения филамента. Плохо для печати: слои слабеют, печать напоминает сыр со дырками. Причина: испарение впитанной влаги и чрезмерная ретракция.
Пенение — процесс разрушения полимерных молекул в газообразное состояние. Полимеры большие, легко расплетаются. В мокром состоянии теряют прочность, могут ломаться на участки. Энергия разрыва связей заставляет филамент набухать и расширяться.
Гидролиз
Атомарный процесс: полимер, впитав воду, деградирует, ломая химические связи. Превращается в мономер.
Низкое влагосодержание филамента критично. Пузыри превращают красивый дизайн в хаос. Правильная сушка гарантирует чистые и красивые печати.
Как исправить филамент, впитавший влагу?
Самый простой и дешевый способ — сушка в духовке.
Обычная кухонная духовка — самый быстрый способ сушить катушки. Тепло испаряет воду, избавляет от лишней влаги, возвращает безпроблемную печать.
Духовки справляются хорошо, но они не для филамента — нужно быть очень осторожным, не расплавить катушку, и точно ставить температуру далеко ниже температуры стеклования.
Чтобы правильно просушить влажную катушку, поставьте духовку на 40 °C (104 °F) на ~3 часа. Периодически проверяйте, не слишком ли горячо и не плавится ли филамент.
Помните: температура стеклования PLA — всего 60 °C (140 °F). Если духовка достигнет или превысит это даже на пару минут — катушка безнадежно испорчена.
Хотя духовка — мой основной метод, упоминаю и другие:
Сушилки для еды (фруктов/овощей) тоже работают — они высушивают влагу из еды, и с филаментом справится так же.
Есть специализированные сушилки для филамента (filament dryers) — отличный способ держать филамент сухим без риска расплавить его, как в духовке.
Как правильно хранить филамент?
Чтобы остановить впитывание влаги, поставщики кладут в коробку маленький пакетик силикагеля. Силикагель — дессикант, впитывающий влагу из среды.
Храните все филаменты в герметичном контейнере или ziploc-пакете с силикагелем. Или насыпьте силикагель/рис в небольшой контейнер и кладите туда катушки.
Частые способы убить филамент (и как исправить)
Пока мы фокусировались на влаге — самом вероятном убийце неиспользуемой катушки. Но есть и другие способы, давайте разберем.
Запутанная катушка
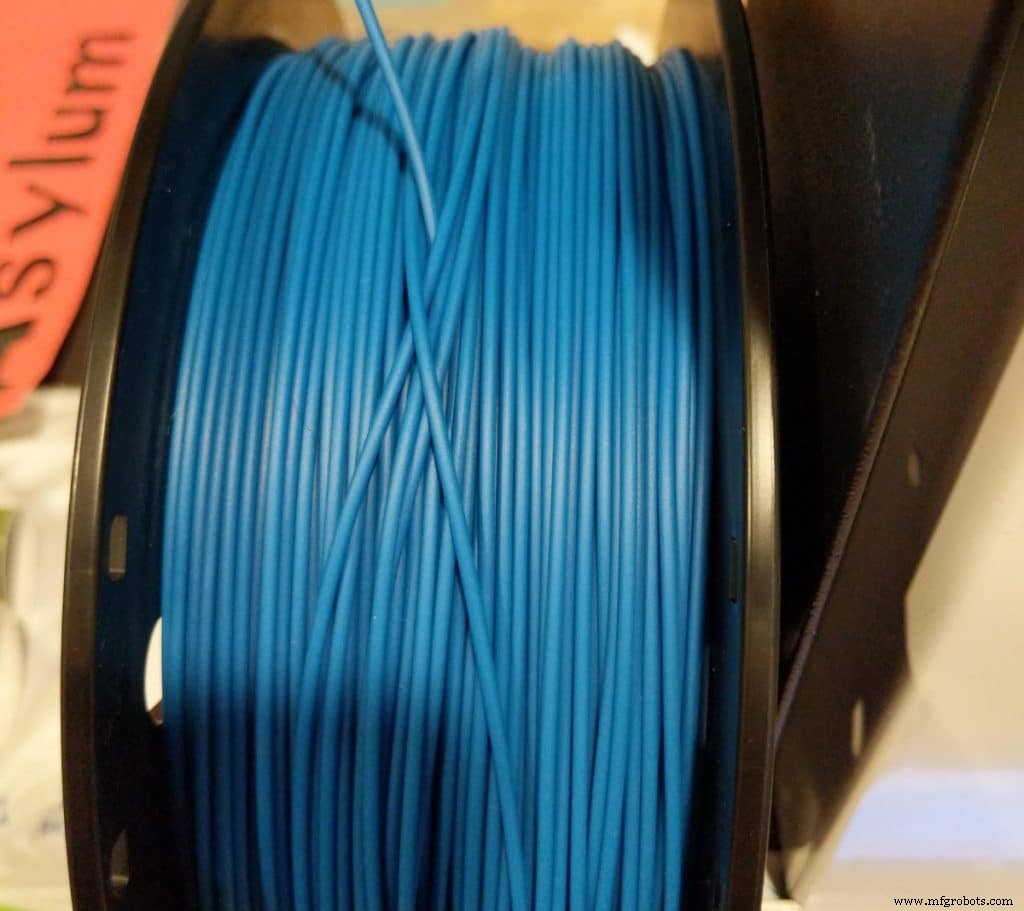
Самая частая проблема у тех, кто зарабатывает 3D-печатью. FDM-принтер прост: забирает филамент с катушки на держателе, плавит в тонкую нить горячей соплой.
Филамент намотан кольцами на пластиковый/металлический бортик. 1 кг — до сотни витков. Один конец закреплен на бортике, другой идет в принтер.
Когда храните филамент, всегда вставляйте свободный кончик в отверстия бортика, чтобы не запутался.
Если принтер получает филамент из запутанной катушки, он не сможет толкать пластик через сопло — заклинит посередине печати, прогресс потерян. Раздражающе, долго, дорого.
Но запутывание легко избежать. Никогда не оставляйте свободный кончик. Если он не в принтере — либо в руке, либо плотно закреплен в отверстиях бортика.
Если уже запуталось — вручную размотайте и заново намотайте, засуньте кончик в отверстие.
Держите филамент подальше от детей, животных и неответственных взрослых!
Домашние питомцы, малыши или безответственные гости — проблема для владельцев 3D-принтеров.
Филамент приятен на ощупь, блестит, шумит круто, имеет вкусный цвет. Вы видели, что делают дети/питомцы с скучным туалетной бумагой — представьте, что они натворят с блестящей катушкой филамента. Лучше уберите филаменты подальше.
Повреждение солнцем
Уже установлено: большинство филаментов не УФ-устойчивы, солнце со временем их повредит.
Иногда филамент выглядит нормально, но на ощупь/визуально PLA или ABS мягче, ломче, тоньше, более гибкий. Хуже всего — деформировался до хрупкости, легко ломается.
Солнце бьет во время транспортировки или хранения у окна. Легко избежать.
Держатель катушки слишком слабо или слишком крепко держит катушку
Частая проблема: держатель создает такое трение, что катушка не свободно вращается при печати — слабые слои, плохое сцепление, заклинивания.
Убедитесь, что держатель вращается свободно и не мешает вращению катушки, когда принтер тянет филамент.
Неиспользование филаментного гида
Филаментный гид — почти всегда тефлоновая трубка. Подача через него предотвращает запутывание и дает спокойствие.
Помогает улучшить качество: филамент идет прямо в экструдер и не путается.
Заключение
Проанализировав все проблемы, вывод: большинство из них не только избежимы, но и легко предотвратимы.
Внедряйте рекомендации в свой рабочий процесс и всегда тратьте пару лишних секунд на правильное хранение филаментов.
Раздел рекомендуемых продуктов
Мы создали раздел рекомендаций, чтобы убрать догадки и сэкономить время на поиске принтера, филамента или апгрейдов — это сложная задача, часто приводящая к путанице.
Мы отобрали несколько 3D-принтеров, подходящих новичкам, продвинутым и экспертам, а также филаменты и апгрейды — все протестированные и тщательно подобранные нами.
3D печать
- Адрессирование правовых вызовов в облачных вычислениях: риски, регуляции и лучшие практики
- 5 ключевых драйверов отказа оборудования и проверенные стратегии превенции
- Три частые причины отказа электродвигателей и как их устранить
- Можно ли повторно использовать смолу для 3D-принтера? Полное руководство
- Растворяется ли PLA в воде? Условия разложения и способы водостойкости
- Стоит ли покупать 3D-принтер? Полный разбор плюсов и минусов
- Проводит ли PLA электричество? Проводящие варианты и проблемы печати
- Устранение щелчков, пробуксовок и пропусков экструдера: пошаговое руководство
- Понимание поломок, износа и сколов режущего инструмента: причины, профилактика, решения
- Предотвращение вытягивания шпунта при штамповке: причины и решения