



Понимание и преодоление деформации заготовок в обрабатывающих центрах
В механической обработке понятие «похожести» фатально. Если внешне похожий продукт используется в сборке с другими — дефекты накапливаются, качество не дотягивает до высокоточного производства. Деформация заготовок в центрах — сложная проблема: сначала анализ причин, потом контрмеры.
1. Влияние материала и структуры заготовки на деформацию
Деформация пропорциональна сложности формы, соотношению сторон, толщине стенок, и обратно пропорциональна жесткости и стабильности материала. На проектировании минимизируйте влияние этих факторов. Особенно в крупных деталях — структура должна быть разумной. Перед обработкой строго контролируйте дефекты заготовки: твердость, пористость — качество заготовки = меньше деформации.
2. Деформация от зажима заготовки
Правильный выбор точки зажима и усилие зажима по позиции точки
Точка зажима и точка опоры максимально совпадают — сила зажима идет на опору. Точка зажима максимально близко к обрабатываемой поверхности, в позиции, не вызывающей деформацию зажимом.
Порядок приложения зажимных усилий в нескольких направлениях
Сначала сила, прижимающая заготовку к опоре — не слишком большая. Потом основная зажимная сила, балансирующая силу резания.
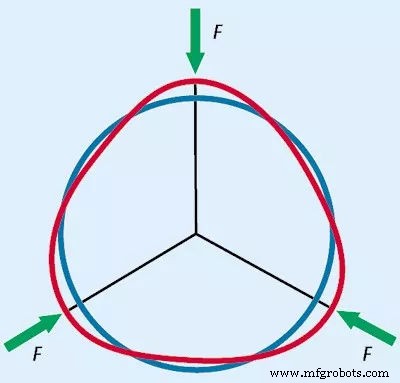
Увеличение контактной площади заготовки с оправкой или осевое зажима
Повышение жесткости детали — эффективный путь против деформации зажимом. Но тонкостенные детали по форме имеют низкую жесткость → деформируются под зажимом.
Увеличение контактной площади эффективно снижает деформацию при зажиме.
Пример: фрезеровка тонкостенных деталей — множество эластичных пресс-пластин увеличивают площадь контакта. При точении внутреннего/внешнего диаметра тонкостенной втулки — разрезные переходные кольца, эластичные мандрели, полнодуговые лапки — увеличивают контактную площадь. Это помогает воспринимать зажимную силу, избегая деформации.
Применение осевой зажимной силы — широко используется в производстве.
Спец. оправка направляет зажимную силу на торцевую поверхность — решает изгиб из-за тонкой стенки и низкой жесткости.
3. Деформация от процесса обработки заготовки
От силы резания возникает упругая деформация в направлении силы — явление «ухода инструмента» (giving up the knife). Контрмеры на инструменте. Инструмент должен быть острым на чистовой: снижает трение заготовка-инструмент, улучшает теплоотвод инструмента → снижает остаточные внутренние напряжения.
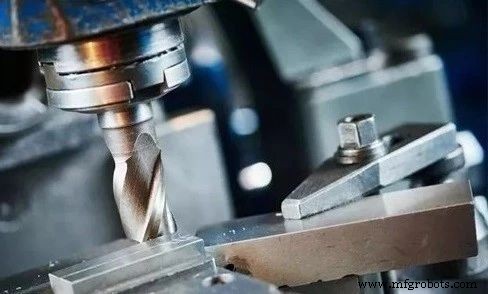
Пример: фрезеровка больших плоскостей тонкостенных деталей — однореберная фреза.
Параметры инструмента: больший угол входа в рез и больший раке — снижение сопротивления резания. Легкое резание → меньше деформации тонкостенных деталей — широко применяется. При точении тонкостенных деталей рациональный угол инструмента важен для силы резания, термической деформации, микрокачества поверхности. Раке определяет деформацию срезанного слоя и остроту. Большой раке — меньше деформация и трение, но слишком большой ослабляет клин инструмента, ухудшает теплоотвод, ускоряет износ.
Обычно при точении тонкостенных деталей из стали: Р6М5 с раке 6°–30°, твердый сплав с раке 5°–20°. Большой клиренс — меньше трение, меньше сила, но слишком большой ослабляет прочность. Р6М5: клиренс 6°–12°, твердый сплав: 4°–12°, больше — для чистовой, меньше — для черновой. При точении внутренних/наружних кругов тонкостенных деталей — большой угол входа и правильный инструмент — необходимое условие против деформации.
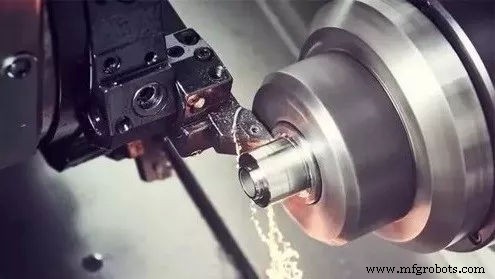
Тепло от трения инструмент-заготовка также деформирует деталь → часто выбирают высокоскоростную резку.
В HSM стружка уходит быстро, большая часть тепла уходит со стружкой → меньше термическая деформация. Во вторых, при HSM снижается размягчение срезаемого слоя. Уменьшает деформацию, помогает точности размеров и формы. СОЖ снижает трение и температуру резания. Рациональное использование СОЖ — важная роль в ресурсе инструмента, качестве поверхности, точности. Для предотвращения деформации — достаточное и рациональное СОЖ.
Рациональные режимы резания — ключевой фактор точности деталей.
При высоких требованиях к тонкостенным деталям — симметричная обработка: балансируют напряжения на противоположных сторонах в устойчивое состояние, деталь гладкая после обработки. Но если в какой-то операции большой припуск — деформация от потери баланса растяжения и сжатия.
Деформация тонкостенных деталей при точении многогранна: зажимная сила, сила резания, упругая/пластическая деформация при препятствии резу, рост температуры зоны реза → термическая деформация. Поэтому на черновой апе и подача могут быть большими; на чистовой апе 0,2–0,5 мм, подача 0,1–0,2 мм/об (или меньше), скорость резания 6–120 м/мин, на чистовой скорость максимально возможная, но не чрезмерно. Рациональные режимы → цель снижения деформации достигнута.
4. Напряжения и деформация после обработки
После обработки в детали внутренние напряжения. Распределены в относительном балансе, форма стабильна. Но после снятия материала и термообработки напряжения меняются. Деталь должна прийти в новый баланс сил — форма меняется.
Решение: термопрямка. Заготовку для выпрямления стопкуют до определенной высоты, спец. оправкой укладывают в прямое состояние, вместе с оправкой в печь. Температура и время по материалу детали.
После термопрямки внутренняя структура стабильна. Деталь не только выше прямолинейности, но и снята закалка — удобнее для дальнейшей чистовой. Чугун — старение, максимально убрать остаточные напряжения. Метод: деформировать, потом обрабатывать — черновая → старение → повторная обработка.
Для крупных деталей — профильная обработка: предсказать деформацию после сборки, заложить противоположную деформацию при обработке — эффективно предотвращает деформацию после сборки.
Итог: для легко деформирующихся заготовок нужны контрмеры на этапе заготовки и технологии. Анализ каждой ситуации, подбор подходящего технологического маршрута. Методы выше лишь дополнительно снижают деформацию. Для более точной детали — дальнейшее обучение, дискуссии, исследования.
Производственный процесс
- ЧПУ обработка и гравировка: экспертный обзор центров, фрезеровки и станков высокой точности
- Festo расширяет ассортимент: дистрибуция магнитных захвата Magswitch для авто-OEM
- Освоение операций обработки: Основные инструменты и техники
- Вертикальные подбирающие токарные станки серии VSC: оптимизированная обработка заготовок и точная обработка
- Освоение обработки крупногабаритных деталей: преодоление ключевых вызовов
- Понимание поломок, износа и сколов режущего инструмента: причины, профилактика, решения
- Предотвращение вытягивания шпунта при штамповке: причины и решения
- Прецизионная штамповка и матричные решения для листовых материалов и инструментов
- Выбор правильного центра обработки с ЧПУ для ваших применений
- Центры обработки с ЧПУ: эволюция, влияние и инсайты развития