



Топовые методы нарезания резьбы на ЧПУ-обрабатывающих центрах
Резьбонарезание — одно из важнейших применений ЧПУ-центров. Качество и эффективность резьбы напрямую влияют на качество деталей и производительность центра.
С ростом возможностей ЧПУ-центров и режущего инструмента методы постоянно улучшаются, точность и эффективность растут. Для грамотного выбора метода технологистами, повышения эффективности и предотвращения брака — обзор основных методов на практике.
Метод нарезания резьбы резец (Tap Processing)
1 Классификация и особенности резьбы резец
Резьба резец — самый частый метод для резьбовых отверстий. Основно для малых диаметров (D<30) и невысоких требований к точности положения отверстия.
В 1980-х — гибкое нарезание (flexible tapping): резец в компенсаторном патроне (flexible tapping chuck), компенсирующем асихронность подачи шпинделя и оборотов для точного шага. Компенсатор сложен, дорог, ломается, низкая эффективность. С улучшением ЧПУ-центров жесткое нарезание (rigid tapping) стало базовой конфигурацией.
Сейчас жесткое нарезание — основной метод.
Резец в жестком коллетном патроне (spring collet), подача шпинделя и обороты синхронизированы ЧПУ.
vs гибкий патрон: коллет проще, дешевле, универсален (держит фрезы, сверла) — экономия на инструменте. Жесткое нарезание позволяет высокоскоростную резку — выше эффективность центра, ниже себестоимость.
2 Определение диаметра основания отверстия перед нарезанием
Качество основания сильно влияет на ресурс резец и качество резьбы. Диаметр сверла для основания выбирают близко к верхнему пределу допуска основания.
Пример: отверстие М8, основание Ø6,7+0,27 мм → сверло Ø6,9 мм. Уменьшается припуск резец, нагрузка, растет ресурс.
3 Выбор резец
Сначала — резец под материал заготовки. Производители делают разные типы под материалы. Критично к выбору.
Резец чувствительнее к материалу, чем фрезы/расточные. Резец под чугун на алюминии → потеря резьбы, случайные зацепления, лом резец → брак. Различайте резец для сквозных и глухих отверстий. Сквозные: длинный вход, стружка вперед. Глухие: короткий вход, стружка назад. Сквозной резец в глухом — не гарантирует глубину. При гибком патроне: диаметр хвостовика и квадрат резец = патрону. При жестком — диаметр хвостовика = диаметр коллета. Только правильный выбор → гладкая обработка.
4 ЧПУ-программирование для резьбы резец
Программирование простое. Центры имеют зафиксированные подпрограммы нарезания — только назначение параметров. Но форматы подпрограмм разные у разных ЧПУ, смысл параметров может отличаться.
Пример для SIEMENS 840C: G84 X_Y_R2_R3_R4_R5_R6_R7_R8_R9_R10_R13_ — 12 параметров для назначения.
Фрезеровка резьбы (Thread Milling)
1 Особенности фрезеровки резьбы
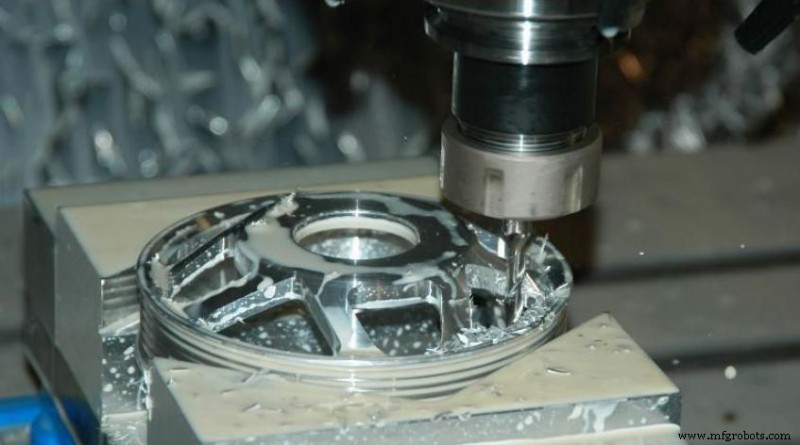
Фрезеровка резьбы — резец для резьбы, трехосевая интерполяция: X,Y — круговая, Z — линейная подача.
Основно для больших диаметров резьбы и трудноперерабатываемых материалов. Характеристики:
- Высокая скорость, эффективность, точность. Инструмент — твердый сплав, высокая скорость резания. Высокая точность изготовления инструмента → высокая точность резьбы.
- Широкий диапазон: при одинаковом шаге один инструмент для левой и правой резьбы — экономия на инструменте.
- Легкий отход стружки и охлаждение, режущие свойства лучше резец. Особенно для алюминия, меди, нержавейки.
- Идеально для крупных деталей из дорогих материалов — гарантия качества резьбы и сохранности детали.
- Нет переднего водителя резец — подходит для глухих отверстий с коротким основанием и без подрезка.
2 Классификация фрезеров для резьбы
Два типа: становочные с твердосплавными пластинами и моноблоковые твердосплавные. Становочные — шире диапазон: обрабатывают глубину резьбы меньше длины пластины и больше длины пластины. Моноблоковые — для глубины меньше длины инструмента.
3 ЧПУ-программирование для фрезеровки резьбы
Программирование отличается от других инструментов. Ошибка → лом инструмента или брак резьбы. Внимание:
- Основание отверстия подготовлено: мелкие — сверло, крупные — растачивание для точности.
- Вход/выход инструмента — по дуге, обычно 1/2 окружности, Z смещается на 1/2 шага для формы резьбы. Включение компенсации радиуса инструмента в этот момент.
- X,Y — полная окружность интерполяции, шпиндель по Z проходит шаг — иначе случайная резьба.
Пример: фреза Ø16, резьба M48×1,5, глубина 14.
(Основание отверстия опущено, растачивание)
G0 G90 G54 X0 Y0
G0 Z10 M3 S1400 M8
G0 Z-14.75  (въезд на глубину)
G01 G41 X-16 Y0 F2000  (въезд в точку, компенсация радиуса)
G03 X24 Y0 Z-14 I20 J0 F500  (въезд по 1/2 дуге)
G03 X24 Y0 Z0 I-24 J0 F400  (фрезеровка всей резьбы)
G03 X-16 Y0 Z0.75 I-20 J0 F500  (выход по 1/2 дуге)
G01 G40 X0 Y0  (возврат в центр, снятие компенсации)
G0 Z100
M30
Метод выточки (Pick method / Single-point threading)
1 Особенности метода выточки
На корпусных деталях встречаются крупные резьбовые отверстия. Без резец и фрезеров — метод как на токарном.
Резьбонарезной резец на расточной штанге — расточная резьба.
Пример: партия деталей, резьба M52×1,5, точность положения 0,1 мм. Крупное отверстие, резец невозможно, фрезы нет. После испытаний — метод выточки обеспечил требования.
2 Предостережения метода выточки
- После запуска шпинделя — задержка для выхода на номинальные обороты.
- При выходе: если резец ручной заточки (несимметричный) — обратный ход нельзя. Ориентация шпинделя (M19), радиальный отход резеца, затем выход.
- Изготовление держателя точное, особенно позиция канавки под реzec. Несоответствие → нельзя мульти-инструментальную обработку, иначе случайная резьба.
- Даже тонкую резьбу не делают за один проход — потеря зубьев, шероховатость. Минимум два прохода.
- Низкая эффективность, только для единицы/малой серии, специальных шагов, отсутствия инструмента.
3 Конкретный пример программы
N5 G90 G54 G0 X0 Y0
N10 Z15
N15 S100 M3 M8
N20 G04 X5  (задержка для шпинделя)
N25 G33 Z-50 K1.5  (нарезание резьбы)
N30 M19  (ориентация шпинделя)
N35 G0 X-2  (отход резеца)
N40 G0 Z15  (выход инструмента)
Заключение
Основные методы резьбы на ЧПУ-центрах: резец, фрезеровка, выточка. Резец и фрезеровка — главные. Выточка — временная аварийная мера.
Только правильный выбор метода и инструмента эффективно повышает эффективность и качество резьбы, эффективность ЧПУ-центра, снижает себестоимость.
Производственный процесс
- Нить: виды, история, производство и контроль качества
- Ключевые материалы для высокоточной ЧПУ-обработки: выбор и свойства
- 8 основных материалов для высокоточной ЧПУ-обработки
- Топ производители ЧПУ обрабатывающих центров для деревообработки: точность и качество
- Распространенные методы CNC-нарезания резьбы: подробное объяснение
- Эффективные решения для распространенных проблем CNC-обрабатывающих центров
- ЧПУ-фрезерование и обработка: ключевые применения и преимущества
- Продвинутые горизонтально-шлифовальные станки с ЧПУ для максимальной производственной эффективности
- ЧПУ-сверлильно-нарезной станок: точные решения для сверления и нарезания резьбы
- CNC-обрабатывающие центры: Точность и эффективность для современного производства