



Обеспечение точности: точность обработки и лучшие практики для тонкостенных деталей
Тонкостенные детали отличаются малой массой, экономией материала и компактной конструкцией. При их обработке необходимо учитывать факторы, влияющие на точность, и соблюдать меры предосторожности. Ниже представлен обзор точности обработки и предостережений для тонкостенных деталей.
Факторы, влияющие на точность обработки тонкостенных деталей
(1) Легкая деформация под действием силы
Из-за тонких стенок заготовка легко деформируется под действием зажимных усилий, что ухудшает размерную и форму точности.
(2) Чувствительность к тепловой деформации
Тонкая стенка нагревается при резании, вызывая тепловую деформацию, что затрудняет контроль размеров.
(3) Склонность к вибрации и деформации
Под действием режущих усилий (особенно радиальных) возникают вибрации и деформации, ухудшающие размерную, формовую, позиционную точность и шероховатость.
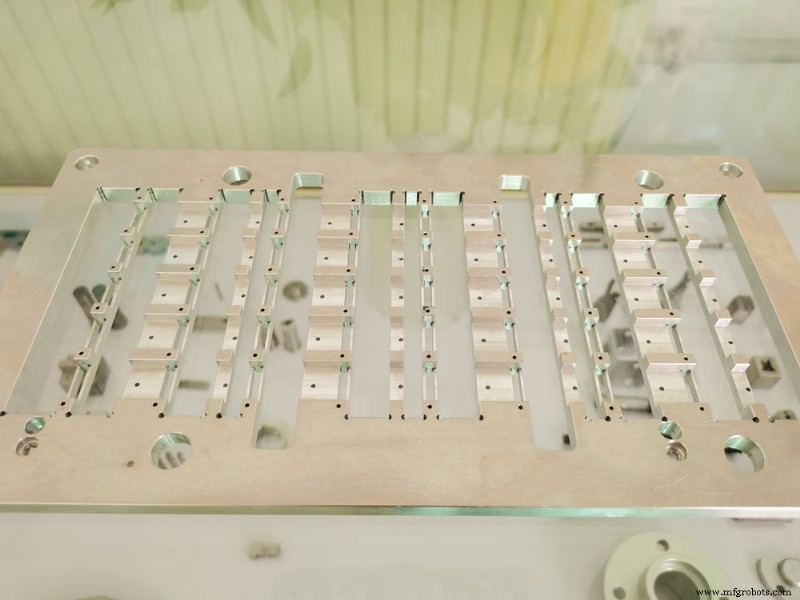
Как повысить точность обработки тонкостенных деталей
Для повышения процента годных деталей мы комплексно рассматриваем закрепление, геометрию инструмента, программирование и др. Практика подтвердила эффективность данных мер.
1. Использование общей жесткости детали для обработки тонкостенных деталей
С уменьшением толщины стенки падает жесткость и растет деформация. Поэтому при резании следует максимально использовать необработанную часть детали как опору для обрабатываемой зоны, обеспечивая лучшую жесткость. Пример: полостные детали с перемычками. Фреза вводится от центра заготовки по спирали, снижая вертикальное усилие на перемычках, обрабатывает до глубины, затем расширяет обработку к боковым стенкам. При большой глубине полости — многослойная обработка по тому же принципу. Метод снижает резательную деформацию и вибрации от потери жесткости.
2. Применение вспомогательной опоры
Ключевая проблема тонкостенных полостных деталей — деформация от зажимной силы. Решение: в полость вкладывают шину (резиновую или из твердого полимера) для повышения жесткости и подавления деформации; либо используют методы наполнения парафином, низкоплавкими сплавами для усиления опоры. Цель — уменьшить деформацию и повысить точность.
3. Конструирование технологических ребер жесткости
Для тонкостенных деталей добавление технологических ребер — один из распространенных методов повышения жесткости на этапе проектирования процесса.
4. Симметричное слоистое фрезирование для равномерного снятия напряжений
Начальные остаточные напряжения заготовки снимаются симметрично, что эффективно снижает деформацию. Для пластин, обрабатываемых с двух сторон по толщине, применяется принцип равномерного снятия припусков: снимают δ-слой на верхней плоскости, переворачивают, снимают δ на другой стороне. Припуски уменьшают по ходу обработки. Чем больше проходов, тем полнее снимаются напряжения и меньше деформация после обработки.
5. Оптимизация способа резания инструментом
Способ резания напрямую влияет на деформацию. Вертикальное введение фрезы давит на перемычку, вызывая изгиб; горизонтальное — давит на боковую стенку, что при недостаточной жесткости инструмента приводит к потере точности.
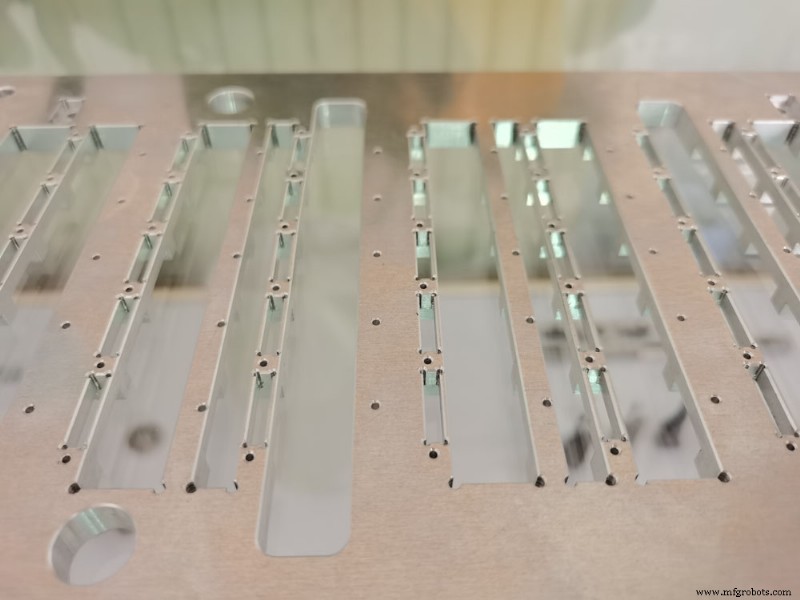
6. Применение ЧПУ высокоскоростной обработки
С распространением ЧПУ-станков многие меры по контролю деформации можно закрепить в программах, исключая разброс от квалификации операторов. Для высокоточных тонкостенных деталей эффективно ЧПУ высокоскоростная обработка: метод «малый припуск, высокая скорость». При высокой скорости вращения инструмент в момент контакта размягчает заготовку, стружка становится мелкой, резательные усилия падают, обработка становится легкой и быстрой. Режущее тепло мгновенно уносится стружкой, поверхность заготовки остается при комнатной температуре, исключая термическую деформацию.
7. Термическая обработка для снятия напряжений
Тонкостенные детали деформируются при снятии напряжений в процессе. Технологию разделяют на черновую и чистовую, с термообработкой снятия напряжений после черновой: черновая — термообработка — чистовая. Для сильно деформирующихся высокоточных деталей предусматривают получистовую обработку и многократное снятие напряжений. Эффективны также вибрационное и криогенное снятие напряжений, но сфера их применения требует расширения.
8. Рациональный выбор способов позиционирования и закрепления заготовки
Для контроля деформации, кроме оптимизации технологии, необходимо грамотно выбирать способ закрепления, минимизируя влияние зажимных усилий.
Производственный процесс
- Плазменная дуговая обработка: компоненты, принцип работы и применение
- ЧПУ обработка: освоение точности, аккуратности и допусков в производстве
- Предотвращение деформации алюминиевых CNC-деталей: проверенные стратегии
- Проверенные техники достижения точной точности деталей при обработке
- Металлическое покрытие: типы, преимущества и влияние на обработанные детали
- Индивидуальная механическая обработка: когда и зачем нужны высокоточные детали на станках с ЧПУ
- Полное руководство по износу при механической обработке: причины, последствия и решения
- Продвинутые технологии ЧПУ для тонкостенных деталей
- Фрезеровка прямых и спиралевых пазов в точных деталях: особенности и лучшие практики
- Услуги финишной обработки точных деталей и компонентов