



Продвинутые технологии ЧПУ для тонкостенных деталей
Постоянное развитие компьютерных технологий и острая рыночная конкуренция мощно стимулируют прогресс ЧПУ-обработки тонкостенных деталей. В последние годы исследования сместились с эмпирического подхода к научному. Детально анализируются факторы, влияющие на процесс: зажим, способ резания, маршрут, — и предлагаются методы улучшения производства.
Факторы влияния
Тонкостенные детали легки, но мало жестки. Сложная структура делает их уязвимыми к деформации и повреждениям при неграмотной обработке. Для повышения точности необходим комплексный анализ факторов, влияющих на процесс. Их можно сгруппировать: точность и жесткость станка, технологический маршрут, способ и траектория резания, деформация от зажима.
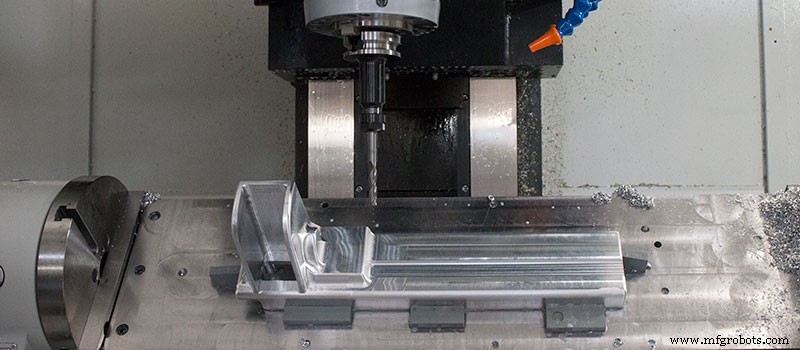
1. Способ зажима детали
Для точности ЧПУ критически важен правильный зажим. Необходим детальный анализ зон, подверженных деформации под внешними силами. Для большинства приспособлений эффективны профессиональные оснастки (например, строительные кольца). Часто осевой зажим заменяют радиальным. Распространенный метод повышения жесткости — увеличение толщины стенки с последующим заполнением полостей парафином или колофонией (аналог古代 «метода потерянного воска» для бронзы). После обработки наполнитель удаляют.
2. Выбор угла режущего инструмента
Многочисленные испытания показывают: при заданной структуре станка и инструменте режущая сила (и деформация) сильнее всего зависит от угла инструмента. Грамотный выбор переднего и заднего угов 크게 снижает деформацию и износ. Осевая и радиальная силы реза определяются углом входа лезвия. Для слабых деталей угол входа следует приближать к 90°. Оптимальный угол не фиксирован — его подбирают под конкретную деталь.
3. Способ и траектория резания
Неправильный способ и траектория вызывают деформацию. Приоритет — точность. Два метода позволяют ускорить черновую обработку и избежать деформации: однопроходная и ступенчатая черновая фрезеровка. Общее — движение по контуру равноудалённой траектории. В отличие от традиционного метода, наклонная фрезеровка имеет недостатки: легко повреждает деталь. Движение фрезы параллельно осям X/Y по контуру позволяет легко удалять примеси с поверхности, повышает точность, защищает инструмент от износа, увеличивает ресурс и качество.
4. Технологический маршрут
После ввода нового оборудования предприятие должно постоянно отлаживать технологии. Для тонкостенных деталей нужно выявлять причины деформации и исследовать её закономерности. Профессионалы разрабатывают рациональные маршруты. Если деформация возникла из-за неграмотного процесса — найти решение и освоить законы. В общем процессе видно: у деталей разная жесткость и габариты, поэтому меняются силовая схема и контактные взаимодействия, чтобы избежать вибраций и деформаций.
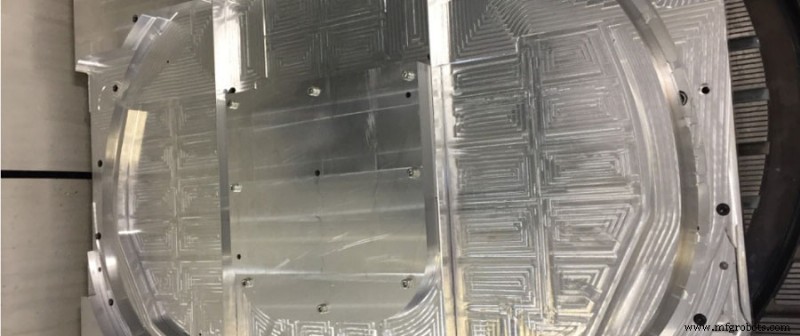
Методы улучшения технологии
На этапе проектирования применяют высокоточную симуляцию: моделируют реальную технологическую систему и подбирают оптимальное решение с учетом её характеристик. База ЧПУ-технологии — геометрическая и физическая симуляция. Геометрия — выявление проблем в станке, инструменте, заготовке по реальным условиям. Физическая симуляция — создание процессной модели для анализа микро-ошибок. Пример: при задании траектории инструмента сначала оценивают возможную деформацию заготовки. Если деформация есть — процесс некорректен.
Современные тонкостенные детали легки, но прочность не растет. Тренд — уменьшение веса, но это ведет к нехватке жесткости. Слишком высокая прочность ускоряет износ оборудования и повышает затраты. Противоречие требует от оператора тщательного планирования траектории, постоянного мониторинга состояния заготовки и готовности корректировать путь в реальном времени. Модификация и компенсация траектории инструмента сильно снижают ошибки от деформации и обратной упругости. При зажиме и резке скорость и угол влияют на состояние детали. С точки зрения резания — научный анализ и вспомогательные операции (например, увеличение переднего/заднего угла режущей части для контроля скорости и трения).
Заключение
Быстрый прогресс технологий обработки мощно стимулирует индустрию ЧПУ. Применяется в авиакосмическом, машиностроении и др. Требования к качеству тонкостенных деталей растут. На качество влияют: зажим, угол реза, способ/траектория, маршрут. Профессионалы должны владеть этими факторами и методами улучшения для развития отрасли.
Производственный процесс
- Умные стратегии снижения затрат на детали ЧПУ-станков
- Выбор между 3D-печатью и ЧПУ обработкой для пластиковых деталей
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- ЧНУ-обработка или литье под давлением: какой метод подходит для ваших пластиковых деталей?
- 10 проверенных стратегий снижения затрат на ЧПУ обработку
- ЧПУ обработка: сравнение 3-, 4- и 5-осевых систем для оптимальной точности
- Топ-5 основ для точных котировок ЧПУ обработки
- Точная CNC-обработка: Комплексный обзор производства деталей
- Услуги финишной обработки точных деталей и компонентов