



Выбор филамента 1,75 мм vs 3 мм: плюсы, минусы и экспертные советы
Вы могли недавно войти в 3D-печать и не знать, что существует два стандартных диаметра филамента. Или купили б/у принтер от мастера, собравшего машину 10 лет назад, когда 3 мм был стандартом. В любом случае, полезно знать: оба диаметра есть на рынке. Понимание их плюсов и минусов критично при выборе принтера.
Хотя стандарт сейчас — 1,75 мм, многие производители всё еще делают 3 мм. Мнения разнятся, так что изучите оба и решите сами.
Если не хотите углубляться — берите принтер под 1,75 мм. Если нет очень специфической задачи, требующей 3 мм сопло, всегда рекомендую стандарт 1,75 мм. Рынок четко определился, эксперты считают, что с каждым годом 3-мм катушки станут сложнее и дороже найти.
Самые важные плюсы и минусы в таблице:
| 1,75 мм | 3 мм | |
| Скорость печати (выше) | ✓ | |
| Требования к мощности (ниже) | ✓ | |
| Вес экструдера (легче) | ✓ | |
| Доступность на рынке (выше) | ✓ | |
| Требования к допуску диаметра | ✓ | |
| Склонность к запутыванию (ниже) | ✓ | |
| Склонность к изгибу (ниже) | ✓ | |
| Влагопоглощение (ниже) | ✓ | |
| Поток экструзии (выше) | ✓ | |
| Совместимость с Bowden (выше) | ✓ | |
| Рыночная цена (ниже) | ✓ | |
| Стечение (ниже) | ✓ | |
| Точность печати (выше) | ✓ |
Какой диаметр филамента самый популярный?
Самый популярный — точно 1,75 мм. Доля пользователей этого диаметра растет ежедневно. Практически все производители бытовых 3D-принтеров продают только машины под 1,75 мм.
Если у вас возникнет проблема (а она возникнет) — железо, прошивка, софт — решение легко найдете на любом форуме (и на 3dsolved.com 😀). Но только если у вас 1,75 мм. Иначе помощи будет мало и устаревшей.
Кроме того, все инновации в индустрии создаются почти исключительно под 1,75 мм.
Плюсы и минусы филамента 1,75 мм
Плюсы 1,75 мм
Рынок выбрал этот диаметр стандартом для хобби/десктоп 3D-печати. Интересно знать причины.
Выше скорость печати
Для печати нужно расплавить филамент. Тепло от нагревательного блока передается соплу и бареллу к филаменту — простое теплопроводение. Скорость нагрева центра филамента зависит от пластика и геометрии. Толстый филамент дольше нагревается до нужной температуры в центре.
Расплавляется быстрее → поток через сопло можно увеличить → выше скорость печати.
Меньше требуемая мощность
Площадь сечения 3-мм филамента почти в 3 раза больше 1,75-мм. Это умножает давление в сопле. Чтобы создать такое давление, экструдеру нужна большая сила, иначе шаговый двигатель начнет пропускать шаги.
1,75 мм требует меньше усилия толкания. Машина будет работать даже с меньшими, менее мощными двигателями.
Уменьшение размера экструдера
Толстый филамент требует больше мощности. Ранние производители ставили мощные моторы для 3 мм — следствие: увеличение веса и объема экструдера. В прямых экструдерах эта масса создает избыточную инерцию → вибрации → страшная дрожь на печати.
1,75 мм позволяет использовать экструдер без редуктора, с меньшим моментом (и меньше) шаговым двигателем.
Выше доступность на рынке
Так как 1,75 мм — новый стандарт, легче найти этот диаметр в любом магазине филаментов. Выбор цветов и материалов шире — многие производители не делают 3-мм катушки. Реселлеры держат больший склад 1,75 мм, особенно PLA — самый популярный филамент.
Минусы 1,75 мм
Хотя причин выбрать 1,75 мм много, есть и недостатки:
Меньший допуск по диаметру
«1,75 мм» — номинал, реально есть допуск. Участки тоньше, участки толще. Сечение может быть эллипсом, не кругом. Качество производителей растет, но 100% идеального филамента нет.
Отклонение ±0,1 мм дает больший процент ошибки для 1,75 мм, чем для 3 мм. Поэтому дешевые филаменты вызывают заклинивания (из-за перемера) или недоэкструзию (из-за недомета).
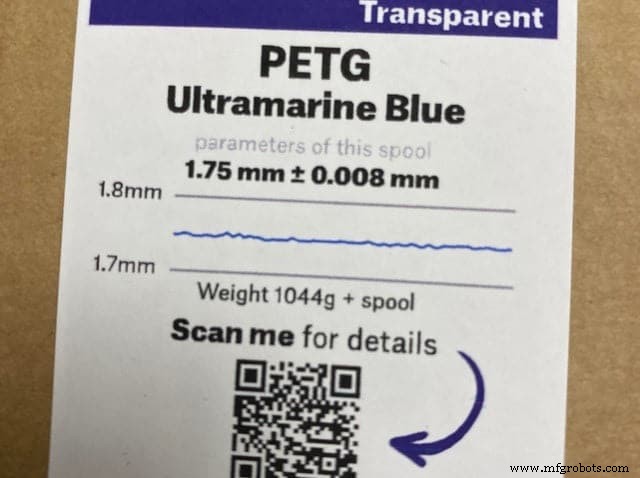
Несмотря на это, производители всё больше улучшают допуски. Экстремальный случай — Prusament: QR-код для проверки качества каждой катушки. По фото ниже допуск в пределах толщины человеческого волоса.
Склонность к запутыванию
1,75 мм тоньше и легче — если потерять кончик при обращении с катушкой, он запутается сам в себе. Узел может быть невидим, пользователь начинает печать не зная о беде. Через время филамент заклинивает — печать порчена, принтер может пострадать серьезно.
Легче гнется
При печати гибкими филаментами (TPU) 1,75 мм дает больше проблем, чем 3 мм. У сопла филамент испытывает натяжение по оси. Сжатие заставляет его сгибаться в свободной зоне между бареллом и экструдером. Если принтер Bowden — проблема усиливается.
Плюсы и минусы филамента 3 мм
Плюсы 3 мм
Казалось бы, 1,75 мм лучше везде, но у толстого филамента есть преимущества.
Меньше впитывает влагу
Хотя кажется обратное, толстый филамент менее подвержен влаге. Меньшее отношение поверхности к объему — внешность насыщается раньше, сохраняя интерьер.
Позволяет выше экструзионный поток
В комбинации с широкой соплой 3 мм дает очень высокий поток. При правильных параметрах можно ускорить печать очень больших объектов. Пример в видео — печать 2-мм соплой.
На 1,75 мм такой объект не напечатать: диаметр меньше сопла, филамент пройдет без сжатия цилиндром сопла → огромная потеря точности.
Лучше для Bowden-системы
Главная проблема Bowden — филамент гнется/сжимается по пути. С толстым филаментом это труднее.
Минусы 3 мм
Неудивительно: менее популярный диаметр имеет недостатки. Рынок почти отказался от него по причинам:
Обычно дороже
Производство 3 мм дороже. Не из-за свойств диаметра, а из-за экономии масштаба: производят больше 1,75 мм, конкуренция выше.
Большее стечение (oozing)
Объем расплава в таком хотэнде больше — кончик сопло сильнее капает в начале печати. Сложнее подобрать ретракцию. Похоже на печать большой соплой (0,8 мм).
Меньшая размерная точность
Хотя точность определяется соплой, с 3-мм системой нельзя использовать сопло 0,1 мм — давление в хотэнде слишком высоко, даже для экструдеров с редуктором. Поэтому сопла шире → потеря точности.
Почему есть два стандарта диаметра?
Несколько лет назад 3D-печать — для университетов/исследователей. Выбирая материал, они пошли по пути 3 мм — этот диаметр уже был. 3-мм катушки использовали для сварки ABS деталей из литья, так что ранние конструкторы взяли готовое и построили машины под него.
С появлением RepRap многие производители и мейкеры заметили: более тонкий филамент оптимизирует экструзию и уменьшает компоненты. С тех пор 1,75 мм стал стандартом, хотя большинство производителей филаментов продолжают выпускать оба размера.
Можно ли печатать 3-мм филаментом на 1,75-мм машине?
Если купили 3 мм по ошибке — верните продавцу. Если не меняют — попробуйте продать пользователю 3 мм. Но вы, скорее, хотите знать, можно ли использовать 3 мм на 1,75 мм принтере.
3-мм филамент не влезет в отверстия 1,75-мм экструдера — использовать нельзя даже если захотите. Если у вас экзотический принтер, где 3 мм влезает — все равно не делайте. Машина спроектирована под 1,75 мм, высокий риск навредить компоненты.
Правда ли, что 3-мм филамент на самом деле 2,85 мм?
Если измерить 3-мм филамент штангенциркулем — он покажет ~2,85 мм. Это потому, что PTFE-трубки имеют внутренний диаметр 3 мм (номинал) — при интерференции филамент застрянет. Если у вас 3-мм принтер, проверьте даташит производителя для правильной настройки в слайсере. Смена диаметра в слайсере эквивалентна изменению потока.
Можно ли конвертировать 3-мм принтер под 1,75 мм?
Вполне реально переделать 3-мм принтер под 1,75 мм. Проще, чем казалось. Нужно заменить компоненты экструзионной системы: от экструдера до хотэнда.
Смотрите видео Thomas Sanladerer — он проходит процесс в легком пошаговом туториале.
Раздел рекомендуемых продуктов
Мы создали раздел рекомендаций, чтобы убрать догадки и сэкономить время на поиске принтера, филамента или апгрейдов — это сложная задача, часто приводящая к путанице.
Мы отобрали несколько 3D-принтеров, подходящих новичкам, продвинутым и экспертам, а также филаменты и апгрейды — все протестированные и тщательно подобранные нами.
3D печать
- Ручки из нержавеющей стали: преимущества, недостатки и экспертный взгляд
- Преимущества и недостатки металлического декапирования: всесторонний обзор
- Литье под давлением: преимущества, вызовы и ключевые инсайты для производителей
- Литье в пени: преимущества, недостатки и когда использовать
- Холодная формовка металлов: преимущества, недостатки и ключевые аспекты
- Облако против собственных серверов: как выбрать правильное хостинг-решение
- H.C. Starck запускает AMPERPRINT®: новые газ-атомизированные порошки для металлической 3D-печати
- Меш-топология для M2M: преимущества, вызовы и лучшие юзкейсы
- Революция в нефти и газе: как 3D-печать ведёт к эффективности и устойчивости
- Прототипирование с ЧПУ: преимущества и ограничения, которые нужно знать