



Теннисные ракетки: эволюция, материалы и производственное мастерство
Общие сведения
Официальная кодфикация тенниса датируется 1873 г., когда майор Уолтер Клоптон Уингфилд из Северного Уэльса опубликовал первый букварь правил. Однако спорт эволюционировал из более ранних ручных мячных игр в Европе до Ренессанса, переходя от голых рук к перчаткам, обмотанным веревкой рукам и наконец к деревянным биткам. К XV веку появились первые ракетки — меньше современных и натянутые разнообразными схемами. Хотя Уингфилд и современники стандартизировали размеры корта и спецификации мяча, ранние правила не ограничивали размер, форму или материал ракетки.
До 1965 г. каждая профессиональная ракетка была деревянной. Француз Рене Лакост запатентовал первую стальную ракетку в 1965 г., за ним Spalding выпустил алюминиевые модели в 1968 г. Металлические рамы позволили более широкие головы, обеспечивая высокую натяжку струн без потери играбельности. Оверсайз алюминиевая ракетка Говарда Хэда в середине 1970-х удвоила сладкую точку и, несмотря на скептицизм профи, быстро стала нормой для любителей. К началу 1980-х большие головы доминировали на всех уровнях.
В 1981 г. Международная теннисная федерация (ITF) оформила регламент ракеток. «Спагетти-ракетка» 1977 г. — инновационная натяжка, дававшая масштабные сенсации — была запрещена через пять месяцев. Ранние правила ITF допускали любой материал, размер, вес, форму, с расстоянием отверстий для струн 0,64–1,30 см. Позже ограничили длину 32 дюйма (81 см), затем сократили до 29 дюймов (74 см) в 1997 г. Сегодня средняя ракетка 28 дюймов (71 см), вес 284–397 г.
Недавние инновации тестируют границы дизайна. Один производитель ввёл шестиугольную раму; другие исследовали ультраширокие корпуса. Графитово-волокнистый термопластичный вискоэластичный полимер даёт переменную гибкость в зависимости от удара. Конструкция с свинцовыми шариками в пластиковых камерах направлена на снижение вибрации, вызывающей теннисный локоть. Преобладающий выбор — алюминий или композиты из графита, стекловолокна и других передовых материалов.
Сырьё
Алюминиевые ракетки из сплавов: 2 % кремния (примесь Mg, Cu, Cr) или 10 % цинка (с Mg, Cu, Cr). Кремниевый сплав легче в обработке, цинковый даёт большую твёрдость за счёт хрупкости. Композитные рамы слоисты: стекловолокно, графит, бор, Кевлар над полым ядром или полиуретановой пеной. Керамические волокна могут добавляться для доп. прочности.
Струны обычно нейлон, хотя некоторые профи всё ещё предпочитают натуральный гут (скрученные кишки коров/овец) или синтетический гут (скрученный нейлон). Ручки теперь из винила или других кожзаменителей, сменяя кожаные накладки старых деревянных ракеток. Пластиковые компоненты — вилка у основания головы и затылочная колпачок — завершают конструкцию.
Процесс производства
Большинство американских ракеток массово производят в Японии или других азиатских заводах. Высококлассные модели часто отгружают ненатянутыми, позволяя игрокам наносить струны по предпочтению в про-шопе.
Алюминиевая ракетка
- 1 Формовка рамы. Алюминий ковают через матрицу или экструдируют в трубу, затем формируют в раму.
- 2 Сверление и шлифовка. Отверстия под вилку, каналы струн, основание ручки сверлят одновременно, затем раму шлифуют для гладких кромок.
- 3 Отпуск. Раму термообрабатывают (O-закалка) для закалки металла, затем могут анодировать для глянца.
- 4 Натяжка струн. Монтируют жемчужную вставку и вилку, затем мастер натягивает струны станком с точным натяжением.
- 5 Финиш. Ручку закапывают, обматывают двухсторонним скотчем и виниловым накладом, наносят логотипы, проходят финальный осмотр, чистку, упаковку.
Композитная ракетка
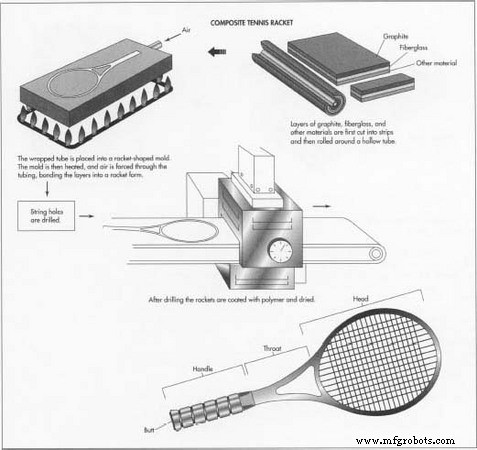
- 6 Формовка рамы. Слои графита, стекловолокна, опционально бора или Кевляра собирают в плоский сэндвич, режут на полосы, навивают на гибкую трубку перед формовкой в форму. Тепло и воздушное давление склеивают слои, или ПУ-пена расширяется для консолидации структуры.
- 7 Сверление и герметизация. После извлечения из формы сверлят отверстия для струн. Раму покрывают полимером, сушат, шлифуют, наносят брендовый декаль.
- 8 Натяжка и финиш. Идентично алюминиевому: жемчужины, вилка, натяжка, печать логотипа, вставка затылочной колпачка, обмотка скотчем, инспекция, чистка, упаковка.
Контроль качества
Инспекторы оценивают ракетки на множестве стадий: визуальный контроль при извлечении из формы, стресс-тесты на твёрдость и жёсткость 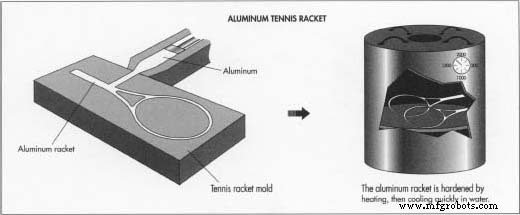 , верификация веса до и после натяжки, баланс для обеспечения центра тяжести в середине (если не задано головоперевес)
 . Жемчужные отверстия проверяют на гладкость, детали финиша — посадка колпачка, чёткость логотипа, целостность накладки. Новые дизайны также проходят игровые тесты.
Будущее
Современный дизайн ракеток всё более данных-ориентирован, используя физику, CAD, CAM для моделирования вибраций струн и рамы, распределения веса, центра тяжести. Поскольку регламенты остаются широкими, исследователи и производители продолжают исследовать более лёгкие, более крупные рамы, ставшие возможными благодаря передовым композитам. Инновации обещают повышение производительности и новые игровые возможности.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Волоконно-лазерная маркировка: точность, скорость и универсальность для современных отраслей
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности