



Обеспечение качества термопластичной препрег ленты для превосходного контроля процесса деталей
И авиационная, и автомобильная отрасли заинтересованы в применениях с использованием термопластичных препрег лент. Как можно ожидать, качество готовых деталей существенно зависит от качества сырья для ламината. Хотя термопластичные препрег ленты используются десятилетиями, давление на качество усилилось, так как многие стремятся к консолидации in-situ без дополнительного применения давления или тепла. Французская инженерная и передовая производственная НИОКР организация Cetim (Нант, Франция) разработала систему для качественного обеспечения этих материалов, что, в свою очередь, повышает контроль качества готовых деталей.
Качество ленты необходимо для in-situ консолидации
Cetim разработала несколько технологий для производства термопластичных композитных деталей. Одна из них включает лазерную нитевитую намотку для термопластичных препрег лент. Цель машины — производить баки и трубные применения, которые до сих пор были ограничены металлическими и термореактивными композитными материалами.
Этот термопластичный процесс намотки основан на той же концепции, что и термореактивная нитевитая намотка, но с другим, in-situ, этапом консолидации. Для термопластичных композитов лазер — такой как используемый с автоматической укладкой волокна (AFP) термопластичной препрег ленты — нагревает конкретную область ленты для повышения термопластичной матрицы до ее точки плавления. В этой области температуры плавления консолидация ленты достигается пока матрица расплавлена с давлением, приложенным барабаном. Последующие слои детали наслаиваются и консолидируются во время намотки.
Однако, как отрасль открыла за разработку автоматизированных методов размещения за последнее десятилетие, для производства деталей с надежными свойствами и производительностью необходимо понимать термическое и физико-химическое поведение этих термопластичных лент. Например, лента должна иметь постоянные размеры и очень низкую пористость, чтобы избежать температурных флуктуаций во время применения, которые могли бы привести к плохой консолидации между слоями.
Таким образом, для успеха в разработке своего термопластичного композитного процесса и эффективной оценке качества in-situ консолидированных деталей, Cetim разработала четыре проверки качественного обеспечения на всем производственном цикле: размерную (как полученную), термическую (как нагретую), встроенную (как консолидированную) и энергию, необходимую для разделения слоев ленты после консолидации.
Размерный контроль
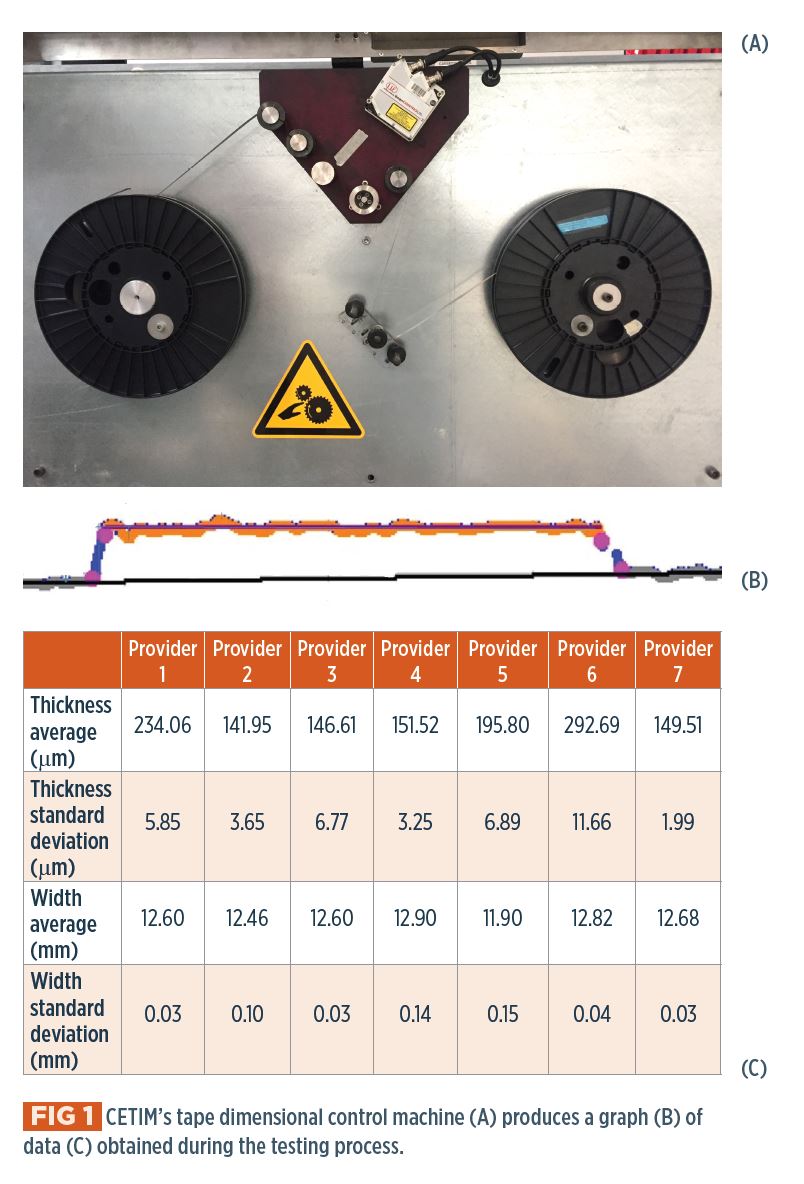
Эта первая проверка происходит перед использованием. Ее цель — быстро оценить толщину и ширину ленты на طول ее длины. Испытательная машина оснащена лазером, камерой для захвата отраженного лазерного сигнала и датчиком для измерения размотанной длины ленты. Процесс включает размотку ленты со спула как полученного на пустой спул. В этом процессе лазер и камера предоставляют световые данные через ширину ленты и на всей ее измеренной длине. Обрабатывающее программное обеспечение интерпретирует данные и показывает в реальном времени график вариации ширины ленты по оси x и толщины ленты по оси y (Рис. 1). Это позволяет визуально обнаружить дефекты ширины или толщины, и программное обеспечение машины автоматически показывает оповещения, когда размерные допуски превышены. После завершения теста данные вариаций ширины и толщины ленты легко извлекаются (таблица на Рис. 1), и также возможно применить статистическую обработку.
Термический и микрографический контроль
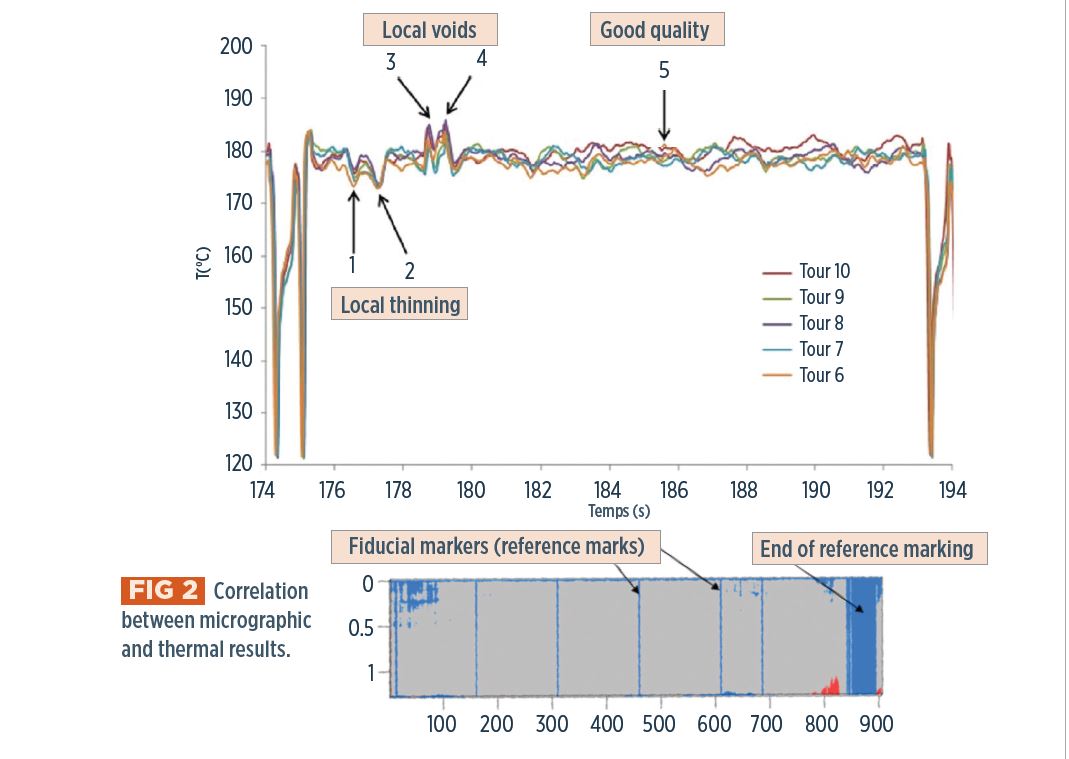
Вторая проверка оценивает дефекты, влияющие на термическое поведение ленты при нагреве (в данном случае лазером), включая изменение размеров, адгезию/делолизация между волокном и матрицей, пористость и состояние поверхности до производства. Техника включает прокрутку ленты перед лазером низкой мощности и использование тепловизионной камеры для захвата изображения вариаций температуры, генерируемых. Эти неоднородности в нагреве идентифицируют дефектные области, где пористость, сухие волокна или шероховатость поверхности модифицируют локальное термическое поведение. После обработки данных возможно получить изображения, показывающие пространственное представление термического отклика ленты (Рис. 2), включая отклонения, где красное представляет области, которые теплее, а синее — области, которые холоднее желаемой процессной температуры.
Также возможно показать график процессного времени (ось x) против температуры ленты (ось y, Рис. 2). Cetim коррелировала эти результаты с измерением пористости из микрографий сечений ленты. Это сечения ленты как полученной и/или сечения готовых деталей, наблюдаемых под цифровым микроскопом, предоставляя качественную информацию такую как распределение волокна, специфический тип дефектов, пористость и т.д. Хотя полезно для установления корреляции между термическим откликом ленты и качеством детали, эти микрографические инспекции дорогие, деструктивные и позволяют анализировать ленту только секция за секцией, а не непрерывно на всей ее длине.
Однако Cetim завершила эту исследовательскую работу, коррелируя результаты теста термического отклика ленты с результатами микрографических сечений. Эти результаты показывают эффективность этого богатого контроля для термопластичных лент, и даже более эффективная обработка данных разрабатывается.
Встроенный контроль
Этот контроль состоит в определении того, соответствует ли производимая деталь непосредственно, встроенно во время производственного процесса. Эта операция основана на прямом мониторинге основных производственных параметров, таких как измеренные температуры, мощность лазера, скорость ленты и давление валика на ленту. Цифровая обработка этих данных обеспечивает визуальный и автоматический синтез производственного качества.
CETIM разработала панель управления для обзора параметров процесса во время всего изготовления. Анализ данных выполняется с программным обеспечением MATLAB и позволяет внедрение порога оповещения, а также приближение к области вне допуска для анализа происхождения отклонения (например, качество ленты, геометрическое несоответствие или неисправность машины).
Говорится, что это особенно эффективно для мониторинга производства деталей с простыми геометриями (например, пластина, труба или кольцо); однако, более сложно генерировать для деталей со сложной геометрией.
Тест на отделение
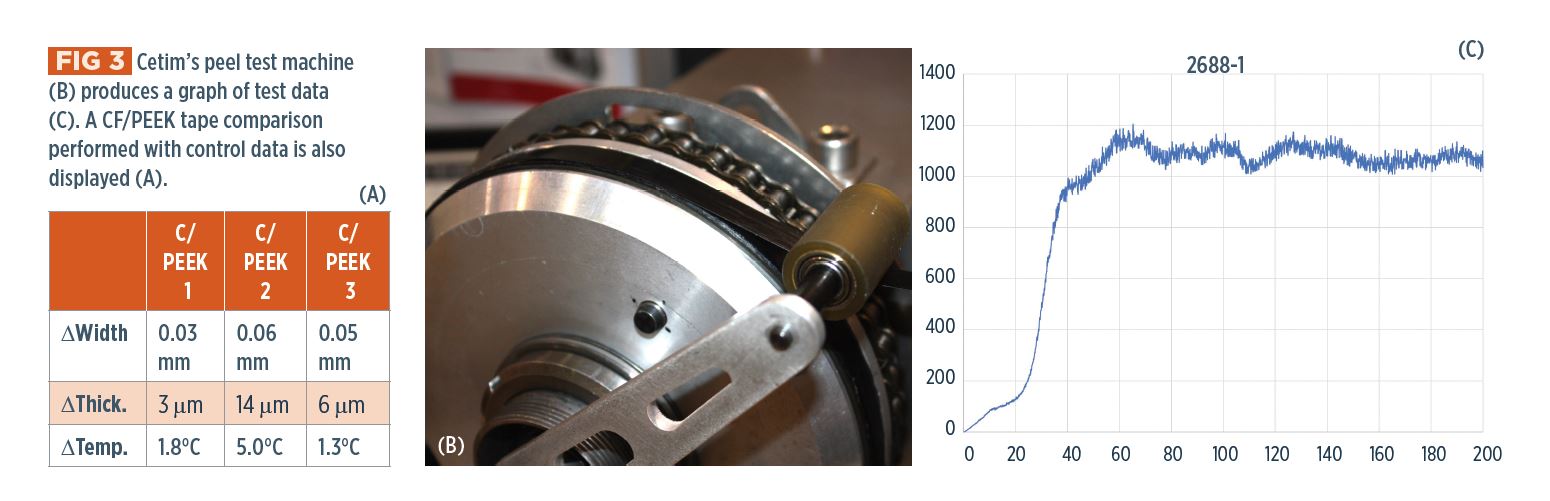
Эта финальная проверка была разработана Cetim в сотрудничестве со специалистом по испытательным стендам LF Technologies (Сен-Илер-де-Рье, Франция). Она позволяет за несколько минут оценить межслойную адгезию лент. Измерения проводятся на образцах, называемых «кольцами», которые изготавливаются намоткой и in-situ консолидацией нескольких витков ленты вокруг простой трубы. Эти консолидированные кольца затем помещаются на левый барабан испытательной машины (Рис. 3) и разматываются с помощью правого барабана. Множественные параметры могут быть настроены, включая скорость и угол отделения, последний через рычаг с роликом на конце. После завершения теста автоматическая система обработки данных извлекает изменение энергии отделения на длине размотанной ленты и строит график данных. Этот тест позволяет относительно быструю и недорогую оценку оптимальных производственных параметров.
Повышение контроля продукта и процесса
Контроль качества термопластичной препрег ленты позволяет производителям композитных деталей контролировать качество своих продуктов. Несоответствие в одной из этих проверок позволяет определить источник проблемы и поэтому эффективно и быстро ее исправить. Действительно, эти проверки обеспечивают своего рода блок-схему качественного обеспечения:
- Проблема исходит от сырья ленты?
Проверьте через размерные и термические проверки, коррелированные с ограниченным сечением микрографического анализа. - Проблема исходит от производственного этапа?
Проверьте через встроенный контроль и тест на отделение.
С этими проверками Cetim может эффективно завершать материальные бенчмарки для выбора наиболее подходящих лент для данного применения. Таблица на Рис. 4 иллюстрирует один пример, оценивая лучшую ленту углеродное волокно/PEEK для высокопроизводительного композитного применения. Другой пример все еще в процессе, оценка Cetim дешевой ленты для разработки термопластичных композитных баков для хранения водорода для будущих топливных элементов. Cetim вовлечена в НИОКР проекты, оценивающие относительные преимущества термопластиков по сравнению с текущими термореактивными композитными сосудами под давлением. Cetim работает в рамках частных исследовательских соглашений с несколькими компаниями по всему миру для разработки применения термопластичной in-situ консолидации.
Об авторах
Дамьен Гийон присоединился к Cetim в 2009 году после получения степени инженера авиации и докторской степени по поведению композитных материалов при авариях. Он работал менеджером испытательной лаборатории и экспертом по проектированию композитов перед тем, как стать НИОКР менеджером команды полимеры и композиты.
Йоан Ле Фриан и Люк Пуатевен присоединились к Cetim как НИОКР менеджеры проектов в 2018 и 2017 годах соответственно после получения степеней магистра механической инженерии. Текущая работа Ле Фриана включает прогнозирование срока службы полимерных деталей и контроль качества термопластичной ленты. Он также отвечает за консультации Cetim по выбору материалов. Пуатевен работает над разработкой деталей для космической отрасли с использованием термопластичных процессов и интеграции сложных функций.
Смола
- Проверенные практики контроля качества для промышленной металлообработки
- Выбор правильной системы контроля качества в реальном времени для 3D-печати
- Установка надежного контроля качества для успеха в 3D-печати
- Материалы, часть 1: Раскрываем преимущества отжига для вашего производства
- 6 проверенных стратегий повышения контроля качества на производстве
- 8 обязательных протоколов контроля качества, которых должен придерживаться каждый лидер пищевой отрасли
- Оптимизация производства композитов: кастомные ультразвуковые датчики для контроля процесса (проект CosiMo)
- Инновация без отходов: новый процесс и оборудование перерабатывают обрезки препрега и ленты
- Понимание контроля качества: обеспечение стабильного совершенства
- Всеобъемлющие методы контроля качества для компонентов песочного литья