



Цепочка поставок наноматериалов зреет, обеспечивая передовые композитные технологии
Обещание наноматериалов обеспечить беспрецедентные механические свойства, вместе с настраиваемой электрической и тепловой проводимостью для композитов, провозглашалось десятилетиями. Из-за их уникальных свойств и огромной поверхности, наноматериалы имеют потенциал вытолкнуть производительность продукта за пределы текущих макрокомасштабных композитов. Хотя наноматериалы, такие как графен и углеродные нанотрубки (CNT), коммерчески доступны от ряда компаний и веб-сайтов, широкое применение в композитах не так очевидно.
В то же время материалы и терминология быстро эволюционируют; CW предоставляет праймер по текущим наноматериалам, а также значительным разработкам в новых материалах и цепочке поставок.
Нано-ландшафт для композитов
Наноматериалы могут быть металлическими, керамическими, полимерными, углеродными или из природных источников, как целлюлоза. Наноматериалы формируют композит, когда используются для усиления полимерной, керамической или металлической матрицы, и они обычно классифицируются по форме (морфологии) как частицы, волокна или пластины (см. «Типы наноматериалов и определения» ниже). По мере уменьшения размера материала от микрометра (10-6 метр) до нанометра (10-9 метр), поверхность увеличивается так, что интерфейс наноматериал-матрица составляет больше объема композита. Именно поэтому улучшения свойств готового продукта на 20–50% могут быть достигнуты с одним-двумя порядками меньшей загрузки против микроматериалов вроде технического угля и измельченного волокна. Это также почему, точно так же как свойства макрокомпозита зависят от механики на интерфейсе волокно-смола, понимание и контроль интерфейсов нанокомпозита еще более важны для управления свойствами и производительностью материала.
Однако обещание наноматериалов было препятствовано трудностями в масштабировании экономически эффективных производственных процессов высококачественных материалов с минимальными дефектами. Кроме того, достижение гомогенной дисперсии наноматериалов в матрицах было вызовом из-за склонности наноматериалов к агломерации. Последнее может быть преодолено функционализацией поверхности наноматериала. Общие техники, которые часто комбинируются, включают модификацию электрического заряда наноматериала или матрицы, модификацию pH или добавление поверхностно-активного вещества.
Композитная промышленность обычно думает о нанокомпозите как о любой матрице с наноматериалом, диспергированным в ней. Однако микрокомпозиты могут быть отличены от нанокомпозитов на основе первичного масштаба интерфейсов. Рис. 1 предоставляет примеры различных микро/нано композитных комбинаций и интерфейсов. Микромасштабная (микронная) матрица усилена наночастицами, нановолокнами или нанопластинами, как видно в A, B и C соответственно, в то время как нанокомпозит дифференцируется как матричная фаза, смешанная на том же масштабе, что и наноматериал, как показано в E и F.
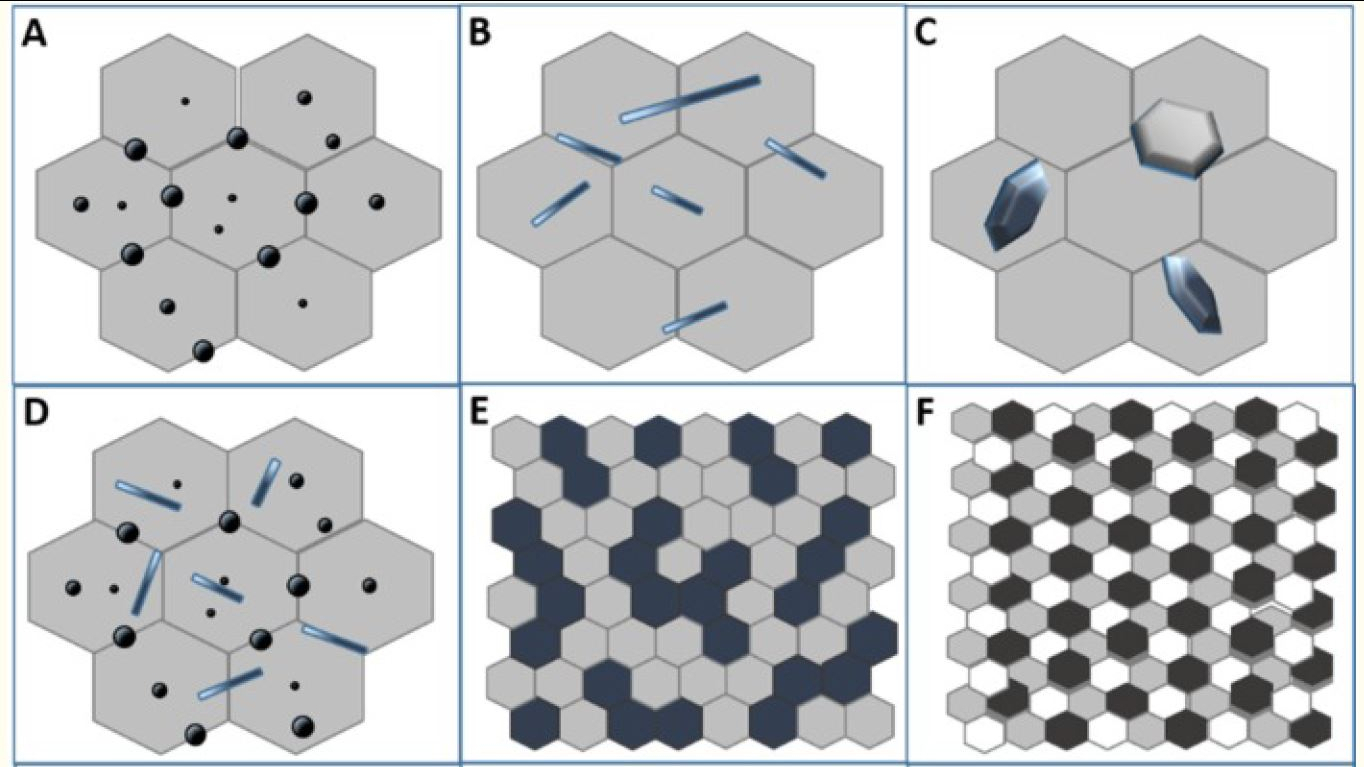
Рис. 1 Общие микро/нано композитные структуры керамических материалов. Микро/нано композит, включающий микронную матрицу с (А) округлыми наночастицами, (В) высокоаспектными наноусилениями, (С) пластинчатыми наноусилениями и (D) как округлыми, так и удлиненными наноусилениями; (Е) бифазный композит, сделанный двумя нерастворимыми ультратонкими фазами; (F) многфазный композит, сделанный тремя (или более) нерастворимыми нанофазами. Источник | «Structural Ceramic Nanocomposites: A Review of Properties and Powders' Synthesis Methods» по Паоле Пальмеро, Nanomaterials (Basel). Июнь 2015
От 2D нано к 3D мультифункциональным композитам
Внутри нано-ландшафта, возможно, самый активный регион — тот, что включает 2D наноматериалы. Самый популярный из них — графен, который זכה существенной популярности благодаря своим выдающимся свойствам. Графен — самый легкий по весу (0,77 мг/м2) и самый прочный известный материал (в 100–300 раз сталь), тверже алмаза, но более эластичный, чем резина, с подвижностью электронов в 100 раз быстрее кремния, электрической проводимостью в 13 раз лучше меди и очень высокой поверхностью. Графен, кажется, способен переbrücken определенные пробелы в обычных ограничениях свойств. Например, когда добавляется в резину, графен может одновременно увеличить сцепление шины и снизить износ. Фанаты Формулы-1 знают от просмотра гоночных машин, переключающихся между мягкими шинами (высокое сцепление, меньшая износостойкость) и твердыми шинами (меньшее сцепление, большая износостойкость), что эти два свойства обычно не сосуществуют. «Технический уголь был обычным наполнителем для резины в шинах, но графен предлагает гораздо более высокую производительность при гораздо более низком коэффициенте загрузки, заменяя 1–2% технического угля только 0,01% графена», — объясняет Терранс Баркан, исполнительный директор Совета по графену (Нью-Берн, штат Северная Каролина, США), отраслевого ресурса и поддерживающей организации.
Исследователи были умышленно развивающими эти материалы, синтезируя сотни 2D слоистых наноматериалов за последнее десятилетие из полимеров, металлов и аллотропов углерода как графен (см. «Типы наноматериалов и определения»). Эти 2D наноматериалы могут затем комбинироваться, сшиваться, стакироваться и/или располагаться для формирования почти бесконечного разнообразия 3D архитектур для создания новых мультифункциональных материалов. Графен и другие 2D наноматериалы были скомбинированы в 3D архитектуры с большими поровыми объемами, низкой плотностью, улучшенными механическими свойствами, высокими удельными площадями, быстрым электронным и массовым транспортом (используется в охлаждении очень горячих поверхностей) а также уникальными оптическими свойствами и фотонными возможностями.
Ранние участники движутся вперед
Продукты вертикально выровненных пленок CNT NanoStitch были представлены N12 Technologies (Сомервилл, штат Массачусетс, США) в 2015 году. При интеркаляции в композитные ламинаты, NanoStitch увеличивает межслойную сдвиговую прочность (ILSS) на >30% и сжатие после удара (CAI) на 15%. CW сообщало в 2018 году, что N12 Technologies согласилась включить 60-дюймовую линию непрерывного производства пленки CNT в Университетский исследовательский институт Дайтона (UDRI, Дайтон, штат Огайо, США) как вторую производственную площадку. «Мы теперь полностью валидировали производственные операции на объекте в Кеттеринге, Огайо», — говорит Кристофер Гулдстоун, директор N12 по развитию производства, отмечая, что компания все еще сохраняет корпоративный штаб-квартиру и приложения в Сомервилле. Он говорит, что одним из самых больших применений NanoStitch в 2019 году стало становление официальным технологическим партнером по композитам для команды Santa Cruz Syndicate World Cup Mountain Bike Team. «После совместного процесса разработки для внедрения NanoStitch в дизайны велосипедов Santa Cruz, Синдикейт гоняет на колесах, усиленных NanoStitch с ударной стойкостью, в этом сезоне», — говорит Гулдстоун. «N12 продолжает применять NanoStitch для улучшения ударных, сжатия, сдвига и усталостных свойств композитов для множества рынков, включая аэрокосмику и потребительские товары. Мы также разогнали разработку для мультифункциональности, используя высокую проводимость вертикально выровненных CNT для электростатического заземления, чувствительности к деформации и поверхностного нагрева».
Термопластичный нанокомпозит заменяет алюминий
Между тем, один из первых коммерческих термопластичных нанокомпозитов был запущен ранее в 2019 году Alpine Advanced Materials LLC (Даллас, штат Техас, США). HX5 — высокопрочный материал, разработанный для замены алюминия аэрокосмического класса 6061 T6, улучшая производительность при снижении веса до 50%. HX5 коммерциализируется через эксклюзивную лицензию от Lockheed Martin Corp. (Бетесда, штат Мэриленд, США), где продукт был разработан как APEX (Advanced Polymers Engineered for the Extreme) и тестирован и доказан в деталях для самолетов, вертолетов, амфибийных транспортных средств, ракет и спутников.
«Alpine Advanced Materials имеет полный доступ и глобальные права на технологию APEX для военных и коммерческих применений», — говорит Джон Беннетт, вице-президент корпоративного развития Alpine Advanced Materials. «HX5 может быть механически обработан, покрыт, покрашен, сварен и клеен как металл, но может обрабатываться литьем под давлением». Поскольку Alpine в настоящее время не разрешено делиться многими деталями, CW скомпилировала историю развития материала из публично доступной информации.
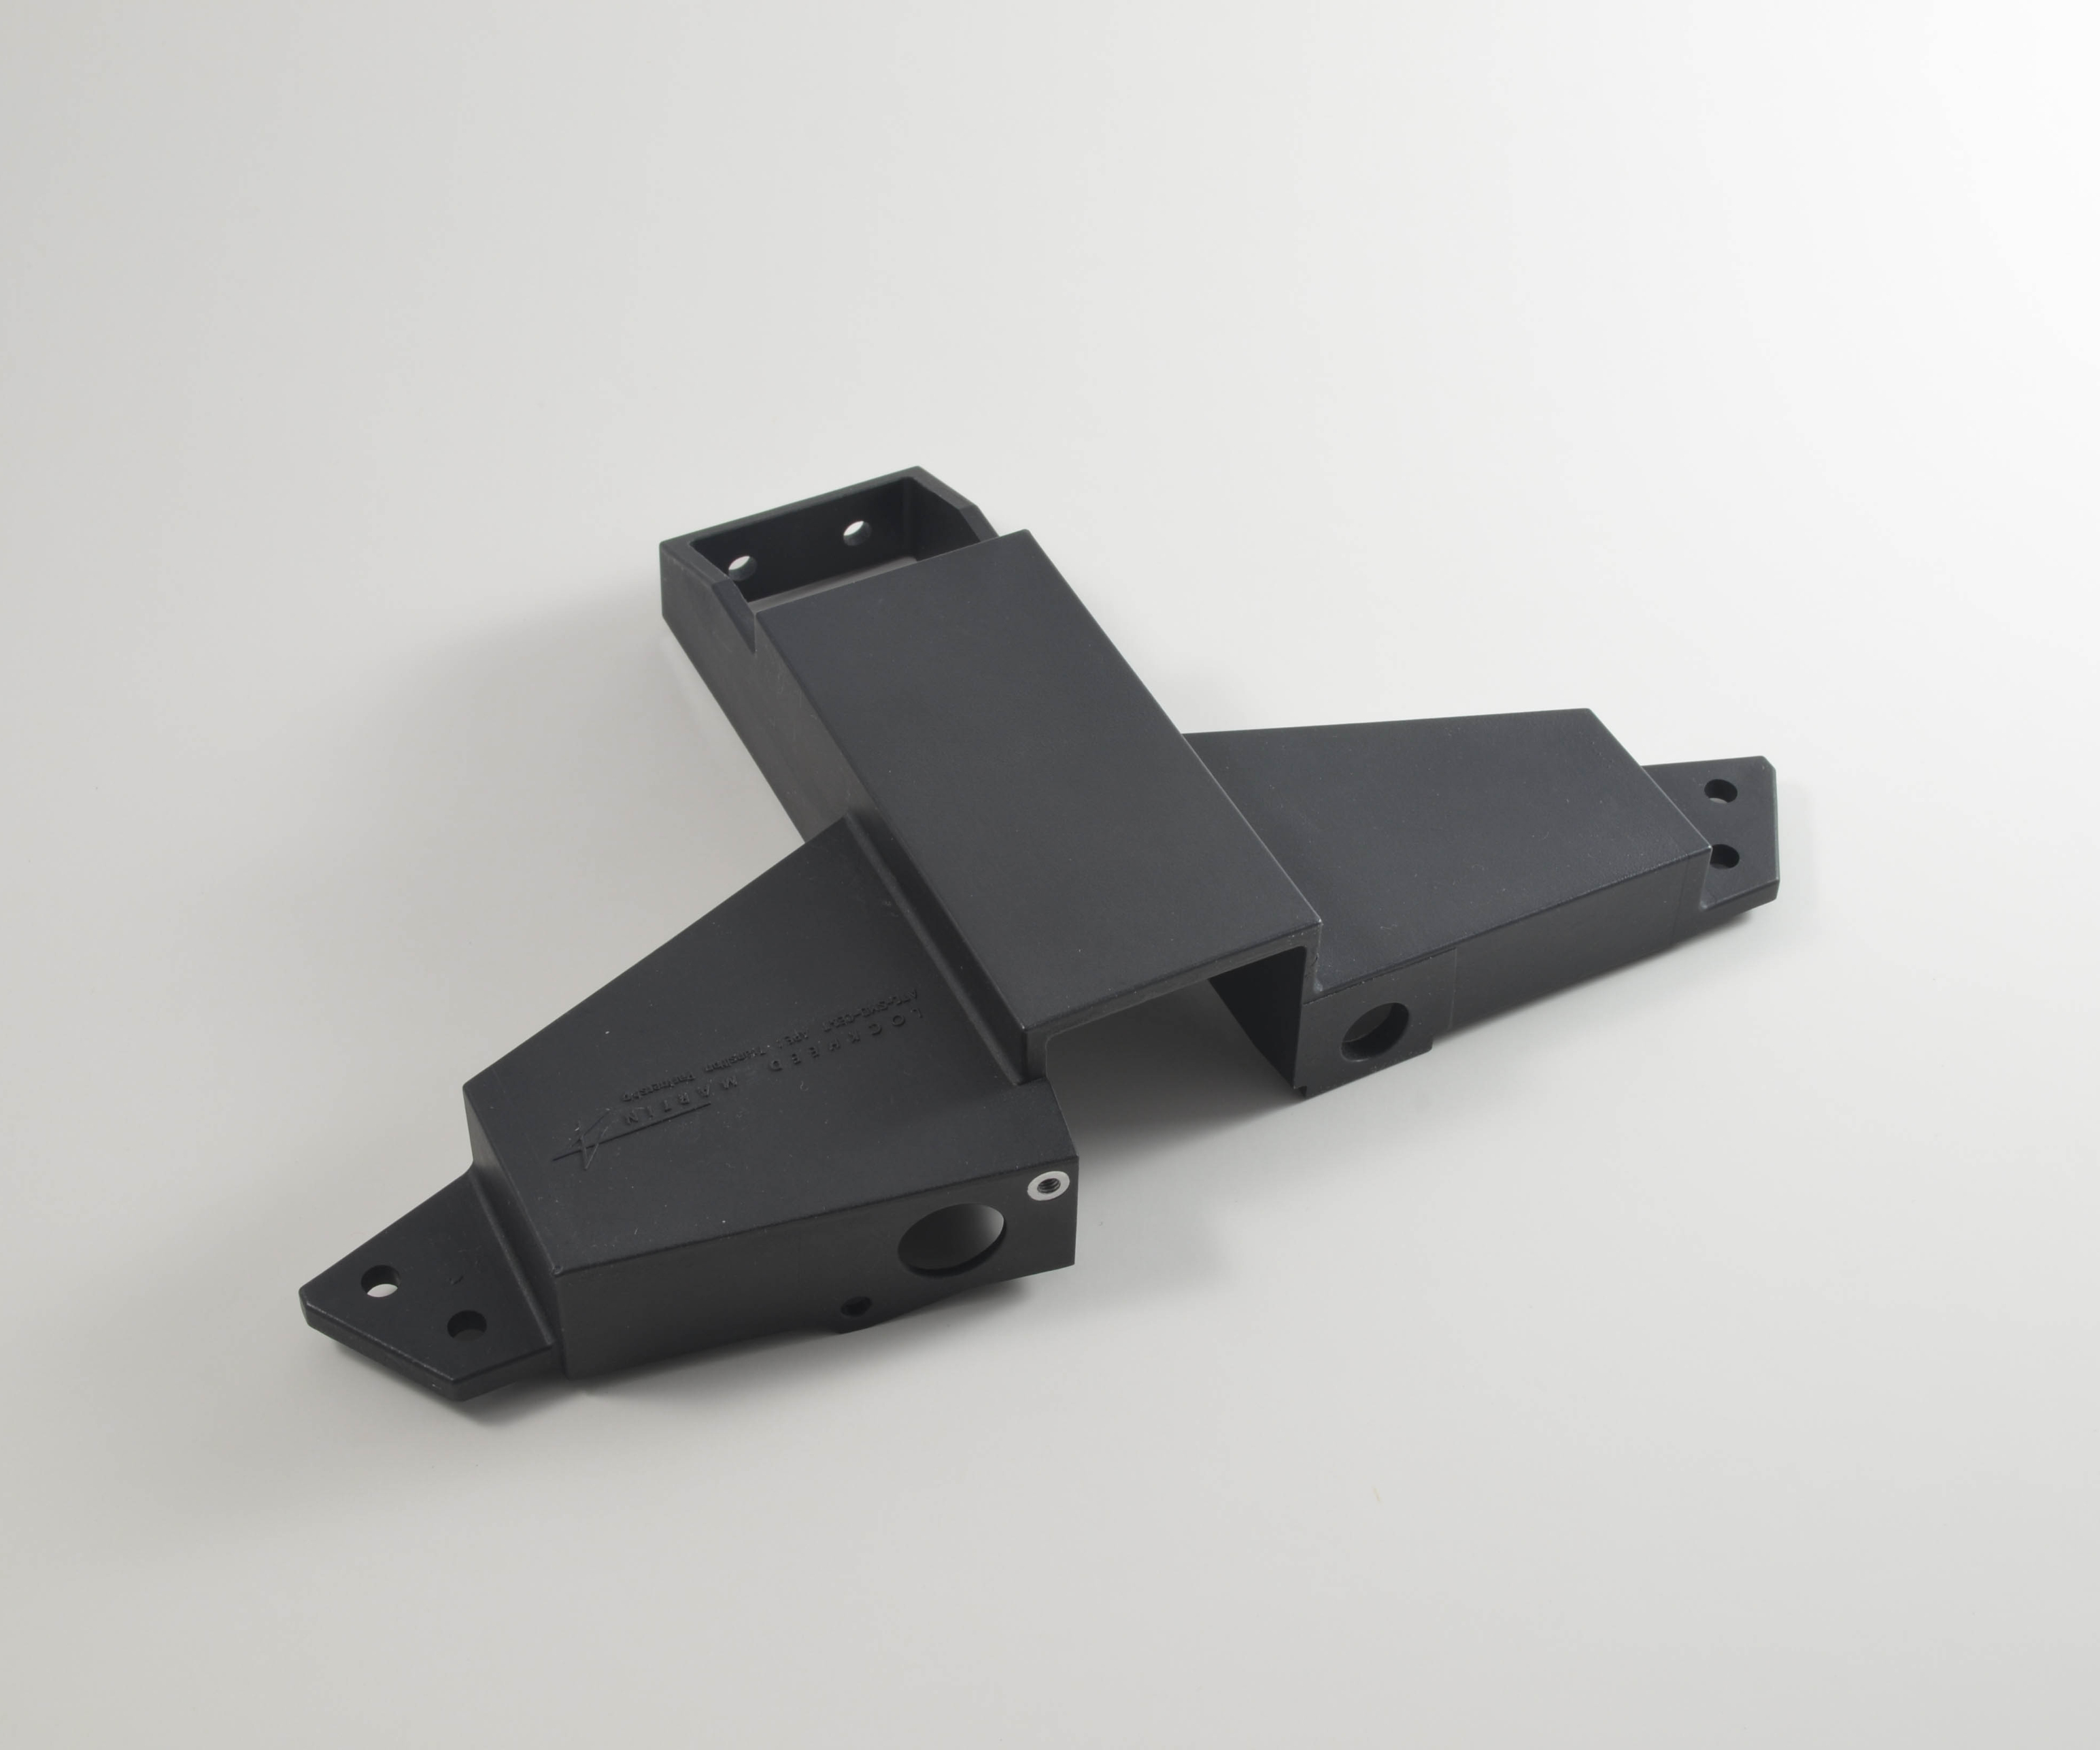
Рис. 2 Кронштейны из термопластичного нанокомпозита. Этот фронтальный вид кронштейна переднего разрушения ракеты показывает выгоду литья под давлением с термопластичным нанокомпозитом HX5, снижая стоимость на 93% и вес на 15% по сравнению с алюминиевым базовым вариантом. Источник: Alpine Advanced Materials LLC
Согласно брошюре Lockheed Martin APEX 2013 года, HX5 совместима с полной палитрой процессов термопластичных композитов, включая литье под давлением в прессе, экструзию, термоформование, автоматическую укладку волокна, намотку нити и 3D-печать. Она также обеспечивает методы соединения, такие как сварка и переливание. Согласно статьям, опубликованным 2011–2016 гг., разработку термопластичного нанокомпозита курировал д-р Слейд Гарднер, сейчас главный технологический советник Alpine Advanced Materials и ранее зампред по передовым производствам и материалам для Space Systems Co. Lockheed. Гарднер собрал команду исследователей, разработавших формулировку APEX к 2008 году и прототипировавших детали для клиентов к 2009 году. Команда начала производить прототипное космическое оборудование в 2010 году, включая кронштейн переднего разрушения для ракет, который был на 93% дешевле и на 15% легче алюминиевого базового варианта (Рис. 2). «Алюминиевая деталь имела производственный лид-тайм 28 дней; напротив, мы отлили 300 деталей APEX за один рабочий день», — сказал Гарднер в новостной статье Lockheed 2014 года.
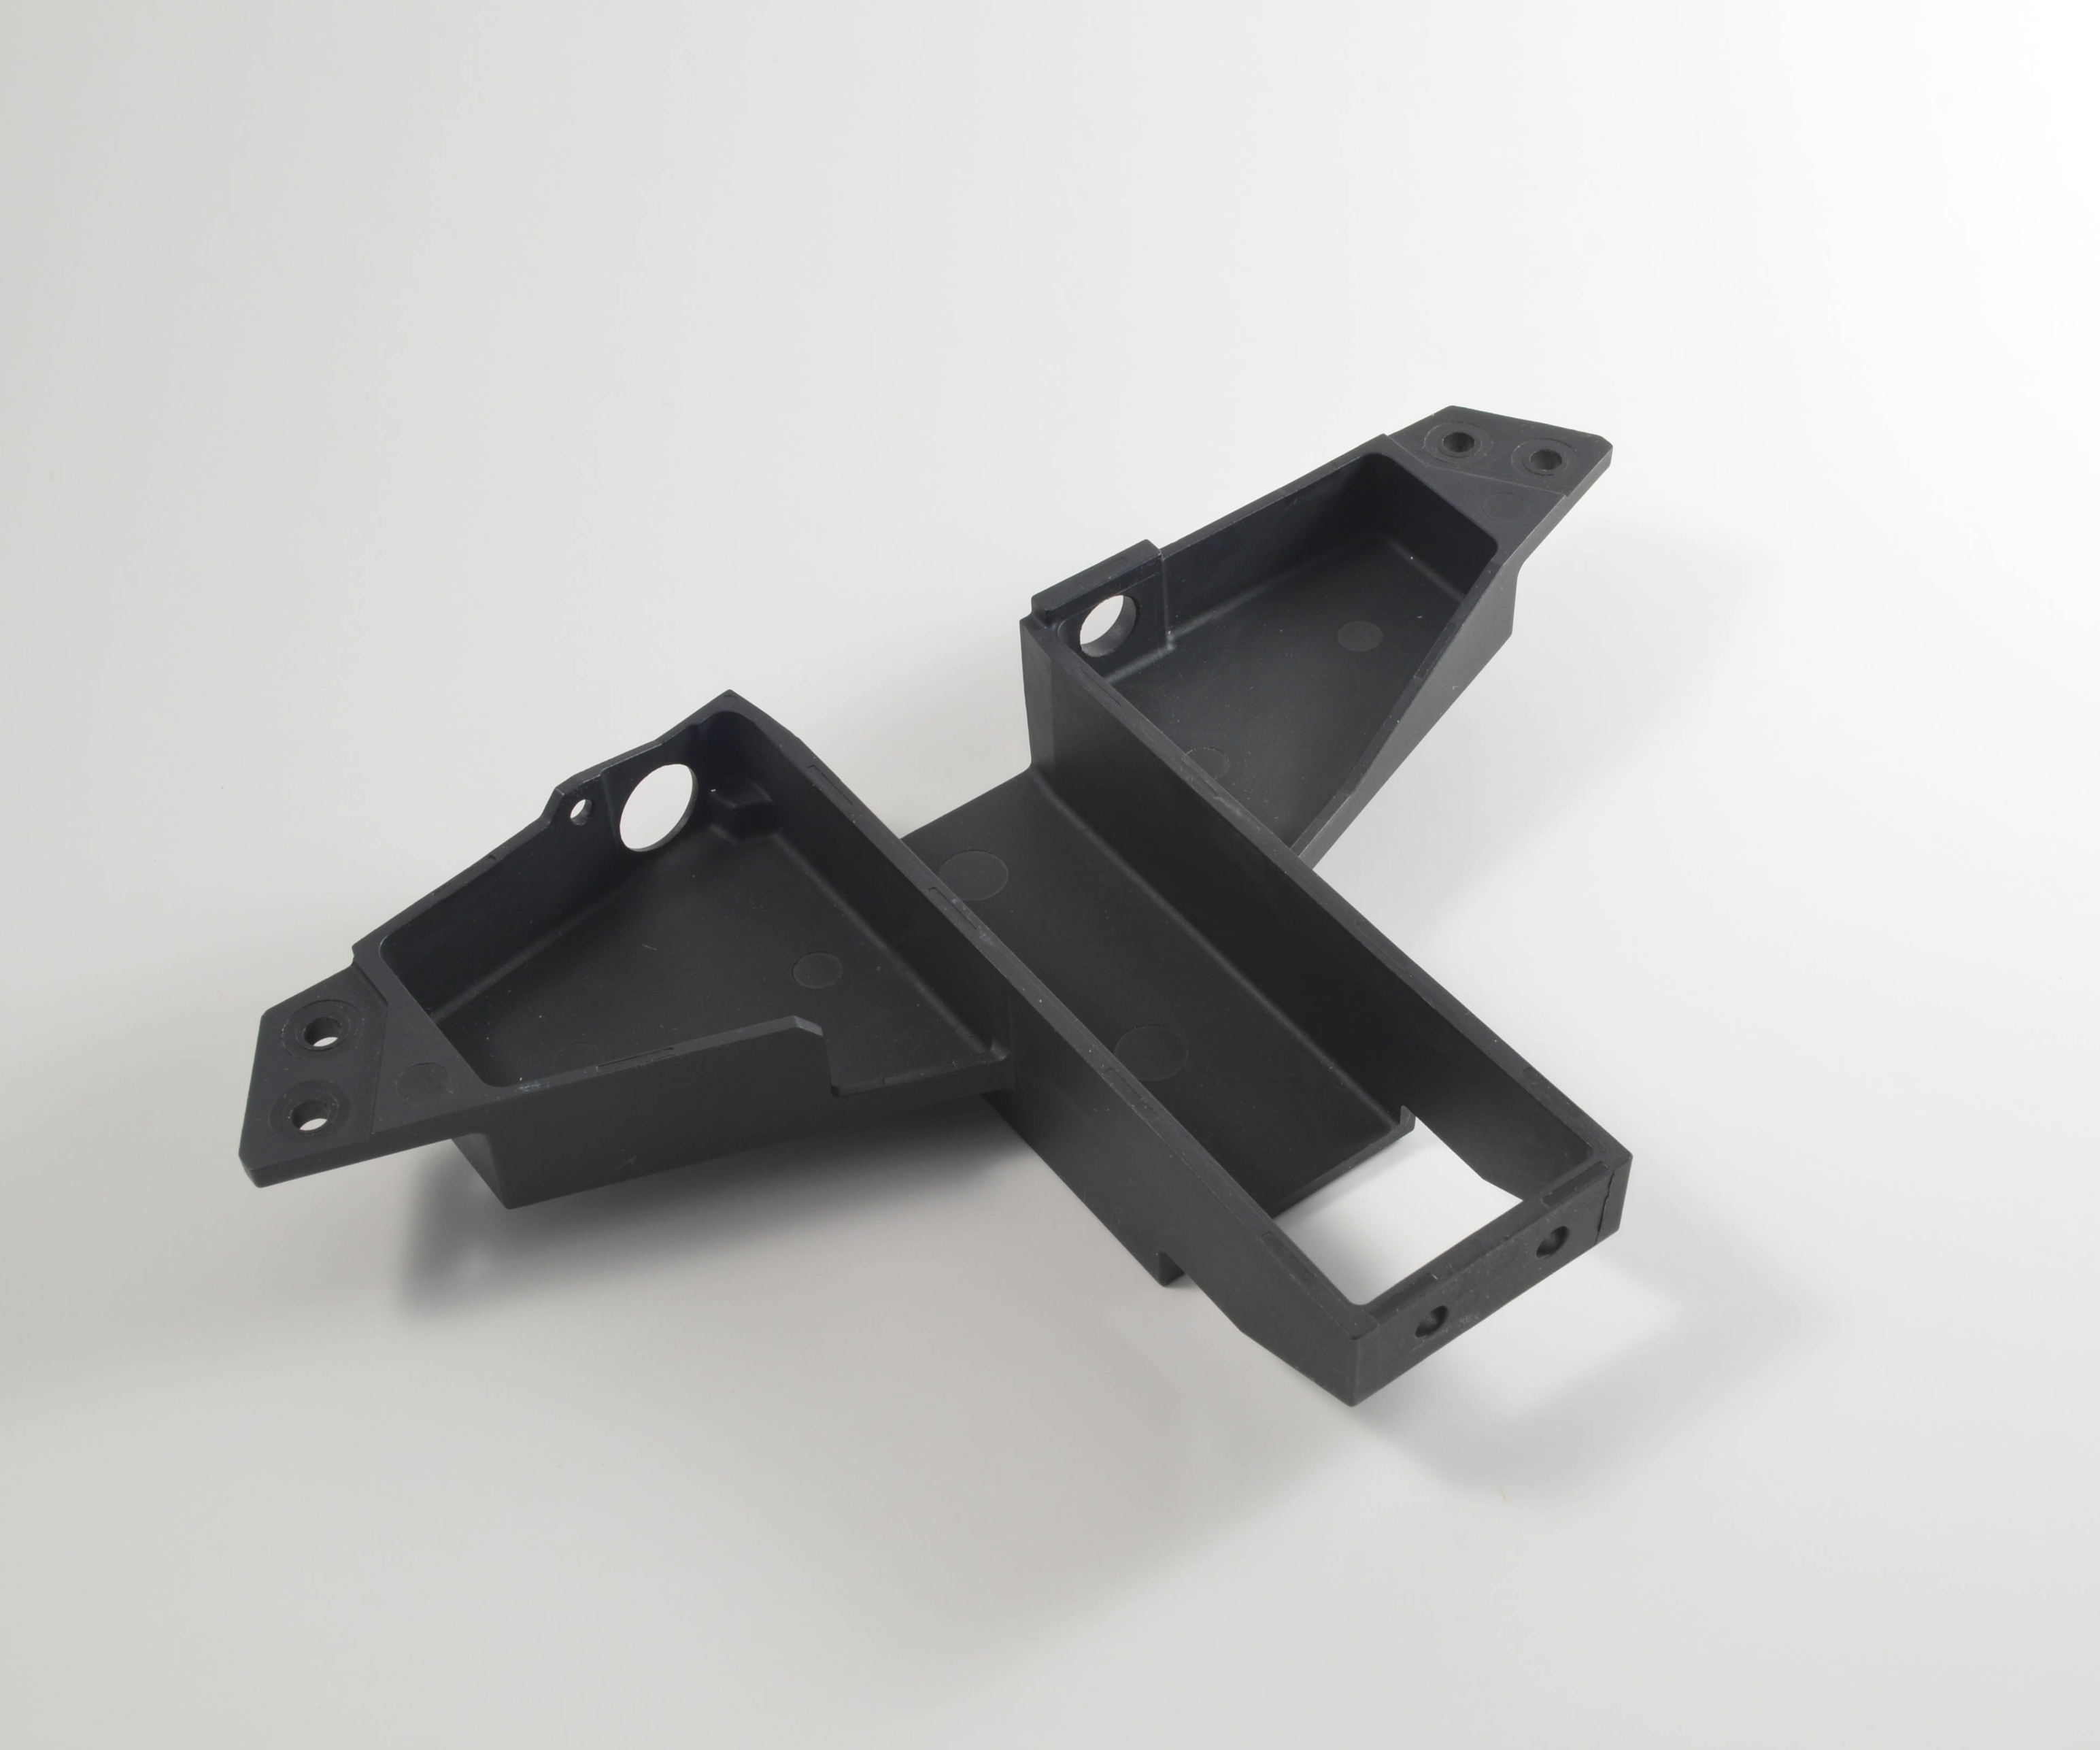
Задний вид кронштейна из термопластичного нанокомпозита. Источник: Alpine Advanced Materials LLC
Команда начала работать над комбинированием литого под давлением APEX с длинноволокнистыми композитами для изготовления гибридных структур, предлагающих максимальную доступность и высокую производительность. В одном применении — корпусе твердотопливного ракетного двигателя следующего поколения с низкой стоимостью — 40 носовых конусов ракеты были отлиты под давлением за две рабочие смены для демонстрации возможности крупногабаритных деталей. «Наши носовые конусы представляют 98% экономию стоимости и 99% улучшение лид-тайма», — сказал Гарднер. В 2011 году APEX был одобрен для замены более дорогого непрерывно-волокнисто-усиленного композита в обтекателях кончиков крыла истребителя F-35. Материал также использовался в более чем 1000 клипсах, стабилизирующих основную структуру спутника A2100, и для клипсов, кронштейнов и кабель-каналов в других продуктах Lockheed по ракетной обороне.
Гарднер описал материал APEX как смесь «ультраполимера», усиленную короткими волокнами и нановолокнами. Он также объясняется как платформа, не ограниченная одним полимером, тем самым позволяющая настраиваемые, технологичные формулировки, включая использование с непрерывно-ткаными и однонаправленными волокнистыми усилением. HX5 прошла тестирование на огонь, дым и токсичность (FST) для авиационных интерьеров и тестирование высокотемпературной производительности при 520 °F / 270 °C.
«Alpine планирует коммерциализировать разные специальные материалы, но HX5 — наш флагманский продукт на предвидящее будущее», — говорит Беннетт. Компания не продает материал HX5, а проектирует и производит кастомные детали. «Мы прототипируем детали HX5, которые будут развернуты по многим отраслям», — добавляет он, отмечая замену алюминия в коммерческих самолетах и вертолетах с особым фокусом на интерьеры и детали для облегчения, что в свою очередь снижает углеродные выбросы. HX5 хорошо подходит для перепроектирования алюминиевых или обычных композитных сборок для снижения количества деталей.
Хотя первые детали HX5 будут отлиты под давлением, Alpine планирует эксплуатировать другие передовые производственные процессы, как переливание. «Alpine также остается приверженной улучшению конкурентного положения США через участие в многочисленных программах обороны развития», — говорит Беннетт.
Нано-КМК для гиперзвука
Далее от земли и на гораздо более высоких скоростях — другая الناشняя область применения наноматериалов: нано керамические матричные композиты (КМК) для гиперзвука. Гиперзвук — аэродинамический термин для скоростей гораздо больших скорости звука, обычно менее Мах 5. В более широком смысле, гиперзвук — категория военных оружий и транспортных средств, спроектированных для полета на гиперзвуковых скоростях. Такая технология в разработке по всему миру, включая США.
Скорости выше Мах 5 требуют легких структурных материалов, выдерживающих температуры 2480 °C без плавления или деформации, в то время как сопротивляющиеся эрозии и снарядам. Это означает, что они должны быть твердыми, механически вязкими и трещиностойкими. Эти транспортные средства также требуют специфических электрических и тепловых свойств для проведения электричества и/или экранирования заключенных компонентов. Даже последние металлические технологии борются, чтобы удовлетворить все эти требования.
Рефрактерные керамики — включая карбиды металлов, нитриды металлов и бориды металлов — имеют легкую долговечность для обработки таких экстремальных сред, но их синтез и уплотнение требуют высоких давлений и температур выше 1980 °C, делая их энергозатратными и дорогими. Чистые рефрактерные керамики также слишком хрупки.
US Naval Research Lab (NRL, Вашингтон, округ Колумбия, США) использует свою экспертизу разработки новых высокотемпературных и огнестойких фталонитрильных смол для продвижения потенциально недорогого метода прямого изготовления нанокристаллических форм рефрактерных керамик. Технология использует новые полимерные соединения для синтеза и уплотнения этих керамик in-situ, в один шаг без необходимости спекания керамических порошков при высоких давлениях и температурах. Это развитие возглавляет д-р Мэтью Ласкоски, исследователь-химик NRL и исполняющий начальник отдела передовых материалов, и изложено в его статье 2018 года «Naval Research Lab designs composites for new platforms», опубликованной в Т. 5, № 2 журнала Naval Science and Technology Future Force.
В этом процессе новая углеродобогащенная смола с полифенольной химией смешивается с металлическими порошками через шаровую мельницу, общую технику, используемую в обработке наноматериалов. Полученный керамический пред.cursor может быть уплотнен в диски, конусы, сферы или другие приложения-специфические формы. Процесс реактивной расплавной инфильтрации — такие процессы обычно используются для производства (КМК) — производит уплотненные карбиды в печи 1370 °C, без давления, с аргоном. Плотные карбиды таким образом формируются в одношаговой реакции при более низкой температуре, чем и без давления обычных спекания и горячего прессования. Поскольку размер кристалла карбидов менее 40 нанометров, полученные нанокерамики не так хрупки, как крупнозернистые материалы.
Другое преимущество в том, что термореактивный полимер действует как расплавляемый источник углерода, реагирующий с частицами металлического порошка. Он также облегчает усиление керамик металлами, углеродными волокнами и вторичными керамиками. (Пример вторичных керамик можно увидеть в Рис. 1 (Е), где бифазный композит включает первичную керамическую матрицу и вторичное керамическое усиление.) Полученные КМК обеспечивают путь для дальнейшего контроля механических, тепловых, электрических и абразивных свойств.
По словам Ласкоски, рефрактерные карбиды, такие как карбид циркония и карбид титана, не подвержены экстремально высоким температурам и непроницаемы для огня, плазмы или атмосферного нагрева при гиперскоростном движении. Однако полимерно-производные нанокристаллические керамики NRL выходят за пределы карбидов, включая азотобогащенные смолы, которые могут реагировать с металлами для образования нитридов металлов. NRL разработала нитрид кремния, нитрид циркония и диборид титана композиты, а также методы усиления полученных КМК вязкими волокнами. Эти рефрактерные керамики демонстрируют высокую прочность, термическую стабильность и переменные электрические и тепловые проводимости, позволяющие им удовлетворять требованиям компонентов гиперзвуковых транспортных средств.
Двигатели для таких транспортных средств поглощают большие количества тепла и должны эффективно рассеивать его, чего даже самые передовые металлические сплавы не могут сделать без потери прочности и структурной целостности. Ласкоски утверждает, что нитрид и борид компоненты более пригодны для решения этого вызова, в то время как нитрид кремния композиты предлагают потенциал для высокопрочных, оксидостойких радиолокационных куполов. NRL разрабатывает аддитивную производственную технологию, которая включит наноструктуры в эти материалы и дополнительно настроит диэлектрические, тепловые и электромагнитные экранирующие свойства на более высоком разрешении, чем возможно с текущими доступными материалами.
Токсичность нанокомпозитов и безопасная обработка
Поскольку наноматериалы меньше клеток человеческого тела и клеток крови, есть опасения по их токсичности, не только от воздействия на рабочих во время производства и обработки материалов, но и когда детали обрабатываются, шлифуются и перерабатываются. Совет по графену недавно опубликовал вебинар, где Национальный институт по охране труда (NIOSH, Вашингтон, округ Колумбия, США) обсудил эти вопросы и перечислил свои ресурсы, включая три публикации 2018 года: «Защита рабочих во время операций с наноматериальными реакторами», «Защита рабочих при обращении с наноматериалами» и «Защита рабочих при промежуточной и нисходящей обработке наноматериалов».
NIOSH заявляет, что завершила обширные токсикологические исследования только по нескольким наноматериалам, включая углеродные нанотрубки (CNT). Поскольку крысы и мыши, подвергшиеся воздействию CNT и углеродных нановолокон (CNF), показали стойчивое воспаление легких, опухоли и фиброз (прогрессирующее о الندбение легких, затрудняющее дыхание), NIOSH подчеркивает, что важно контролировать воздействие на рабочих на протяжении всего производства наноматериалов. Сбор наноматериалов из реакторов и очистка реакторов приводят к потенциально высоким воздействиям. Рабочие также могут быть подвергнуты воздействию при распыливании и механической обработке (например, шаровой мельнице), а также при обращении с наноматериалами для взвешивания, упаковки и смешивания/компаундирования. NIOSH заявляет, что контроль воздействия на рабочих кажется выполнимым стандартными техниками, включая изоляцию источника, местную вытяжку, средства индивидуальной защиты (СИЗ) и лучшие практики уборки и санитарии для мелкодисперсных частиц.
Рекомендуемый предел воздействия (REL) NIOSH для CNT/CNF ниже 1 мкг/м3 как 8-часовое взвешенное по времени среднее (TWA). Аналитические техники, такие как сканирующая и проходная электронная микроскопия (SEM, TEM), могут использоваться для обеспечения поддержания этого порога. NIOSH специально советует, что небезопасно использовать допустимый предел воздействия (PEL) OSHA для графита (5000 мкг/м3) или технического угля (3500 мкг/м3), и также что нужно больше исследований для полной характеристики рисков для здоровья CNT и CNF, включая долгосрочные животные исследования и эпидемиологические исследования в рабочих.
«CNT довольно хорошо изучены», — говорит Джо Эн Шакин, президент Vireo Advisors LLC (Бостон, штат Массачусетс, США), консультации по здоровью и безопасности на рабочем месте. «Десять лет назад мы не знали, но сейчас исследования показывают, что более драстичная токсичность, которую мы боялись, не действительно материализовалась». Она отмечает, что опасение по высокоаспектным наноматериалам как CNT в том, что они ведут себя как канцерогенный кремнезем и асбестовые волокна. «Но очень мало материалов CNT исследований соответствуют той волокнистой парадигме на этом этапе», — объясняет она. «Однако есть все еще много вызовов. Мы в основном тестировали приístинные наноматериалы, не функционализированные, как они в использовании. Неопределенность остается, потому что наноматериалы настолько различны в составе, форме и функционализации». Все эти факторы могут влиять на токсичность, включая метод и химию функционализации. «Вы создаете свойства, заставляющие CNT лучше реагировать с полимером, но мы не знаем, как это влияет на взаимодействия материала с кровью или клетками тела», — говорит она. Мы еще не на предсказательном этапе. Это то, что мы исследуем сейчас. можем ли мы придумать стандартизированную модель для оценки воздействия и токсичности, учитывающую все эти переменные?»
Шакин описывает работу, выполняемую, и ряд стандартных тестовых методов в разработке в Американском обществе испытаний и материалов (ASTM, Коншохокен, штат Пенсильвания, США) и Американском национальном институте стандартов (ANSI, Вашингтон, округ Колумбия, США). «Группа разработки стандартов нанотехнологий ISO/ANSI TC 229 имеет десятки стандартов для тестирования наноматериалов», — говорит она, — «а также методы охраны труда и здоровья, такие как как проводить SEM и TEM для измерений распределения частиц относительно PEL и REL». Шакин отмечает, что и ISO, и ASTM имеют стандарт в разработке, который смотрит на риск выпуска наноматериалов из композитов через механическую обработку, шлифовку и другие вторичные операции. Здесь, по крайней мере, дан предварительный зеленый свет. Шакин говорит, что работа, завершенная индустриальными консорциумами NanoRelease, показывает, что шлифовка и механическая обработка деталей, содержащих наноматериалы, не создают новых угроз здоровью и безопасности. «Вы получаете выпуск наноматериалов, но они связаны с полимером, не свободные наночастицы», — объясняет она. «Так что наши текущие руководящие принципы для частиц от механической обработки композитов достаточны». Однако компании — особенно те с ограниченными рабочими и ресурсами — могут не видеть пыль от механической обработки как серьезную угрозу здоровью. Таким образом, они могут не всегда следовать руководящим принципам и лучшим практикам для СИЗ и респираторов, не говоря уже об изоляции и вентиляционном оборудовании. Но поскольку все еще есть неопределенность, такая самодовольность не вариант при работе с наноматериалами.
Нанокомпозиты действительно обеспечивают более высокую производительность, большие мультифункциональные возможности и потенциально более низкую стоимость и более легкие структуры для многочисленных применений и рынков. «Есть огромная возможность для выгоды с наноматериалами, и мы многому научились», — говорит Шакин, — «но все еще много неопределенности. Наш лучший путь вперед — быть осторожными, минимизировать воздействие и убедиться, насколько возможно, что мы делаем производство, обращение и использование максимально безопасными».
Верификация производителей и поддержка разработчиков
Один из вызовов, стоящих перед динамичной, быстро зреющей технологией — построить доверие в цепочке поставок. В этот конец, Совет по графену работает над зрелостью глобальной цепочки поставок через свою программу Verified Graphene Producer. Versarien plc (Челтенхэм, Великобритания) — первый поставщик графена, успешно завершивший эту независимую третьестороннюю систему верификации, включающую физический осмотр производственных объектов и обзор всего производственного процесса и процедур безопасности. «Мы также берем случайные образцы их продуктов и подаем их на слепое тестирование для строгой характеристики в Национальной физической лаборатории (NPL, Теддингтон, Великобритания), мировом классе учреждения, следующем ISO/TR 19733:2019 для нанотехнологий», — говорит Баркан Совета по графену. NADCAP — аналогичная аудиторская программа, давно используемая аэрокосмической отраслью для той же цели. «Без такого типа программы клиенты не имеют понятия, что они получают, когда покупают и получают графеновые продукты», — говорит Баркан. «Наша программа Verified Graphene Producer — важный шаг для обеспечения уровня доверия в обоих продуктах и производителях по всему миру».
Совет по графену также работает над улучшением разработки приложений графена. «Мы связываем компании с ресурсами, чтобы помочь им быстро навигировать продукты, производителей, материаловедение и тестирование для более быстрой, более успешной разработки», — говорит Баркан. «Мы также предоставляем независимые третьесторонние консультационные услуги для помощи компаниям, которые хотят использовать графен, но не знают, с чего начать. Мы не только имеем доступ к нашим официальным членам, но также отслеживаем более 200 компаний, вовлеченных с графеном по всему миру. Мы мониторим, что разрабатывается и последние научные и исследовательские результаты, помогая понять, какой тип графена использовать, как функционализировать и диспергировать его и как тестировать производительность». Он отмечает близкие отношения с Центром графеновой инженерии и инноваций (GEIC) в Манчестерском университете (Манчестер, Великобритания), где графен был впервые открыт. «Это центр быстрого прототипирования», — говорит Баркан, — «и помогает нам использовать то, что может графен».
Смола
- Мы на пороге крупного прорыва в видимости цепи поставок
- Три веские причины построить гибкую цепочку поставок
- Является ли блокчейн идеальным решением для управления цепочками поставок?
- Готов ли блокчейн к революции в управлении цепочками поставок?
- Укрепление цепочек поставок и логистики для долгосрочной устойчивости
- Создание устойчивых цепочек поставок для вызовов завтрашнего дня
- Трансформируйте свою цепочку поставок: ускорьте доставку и удовлетворенность клиентов с Industry 4.0
- Проактивные стратегии навигации предстоящих сбоев цепи поставок
- Обеспечьте готовность компании к оповещениям о соответствии в цепочке поставок
- Четыре ключевые стратегии для устойчивых пост-COVID цепочек поставок